


增材复合材料制造:趋势、技术与未来方向
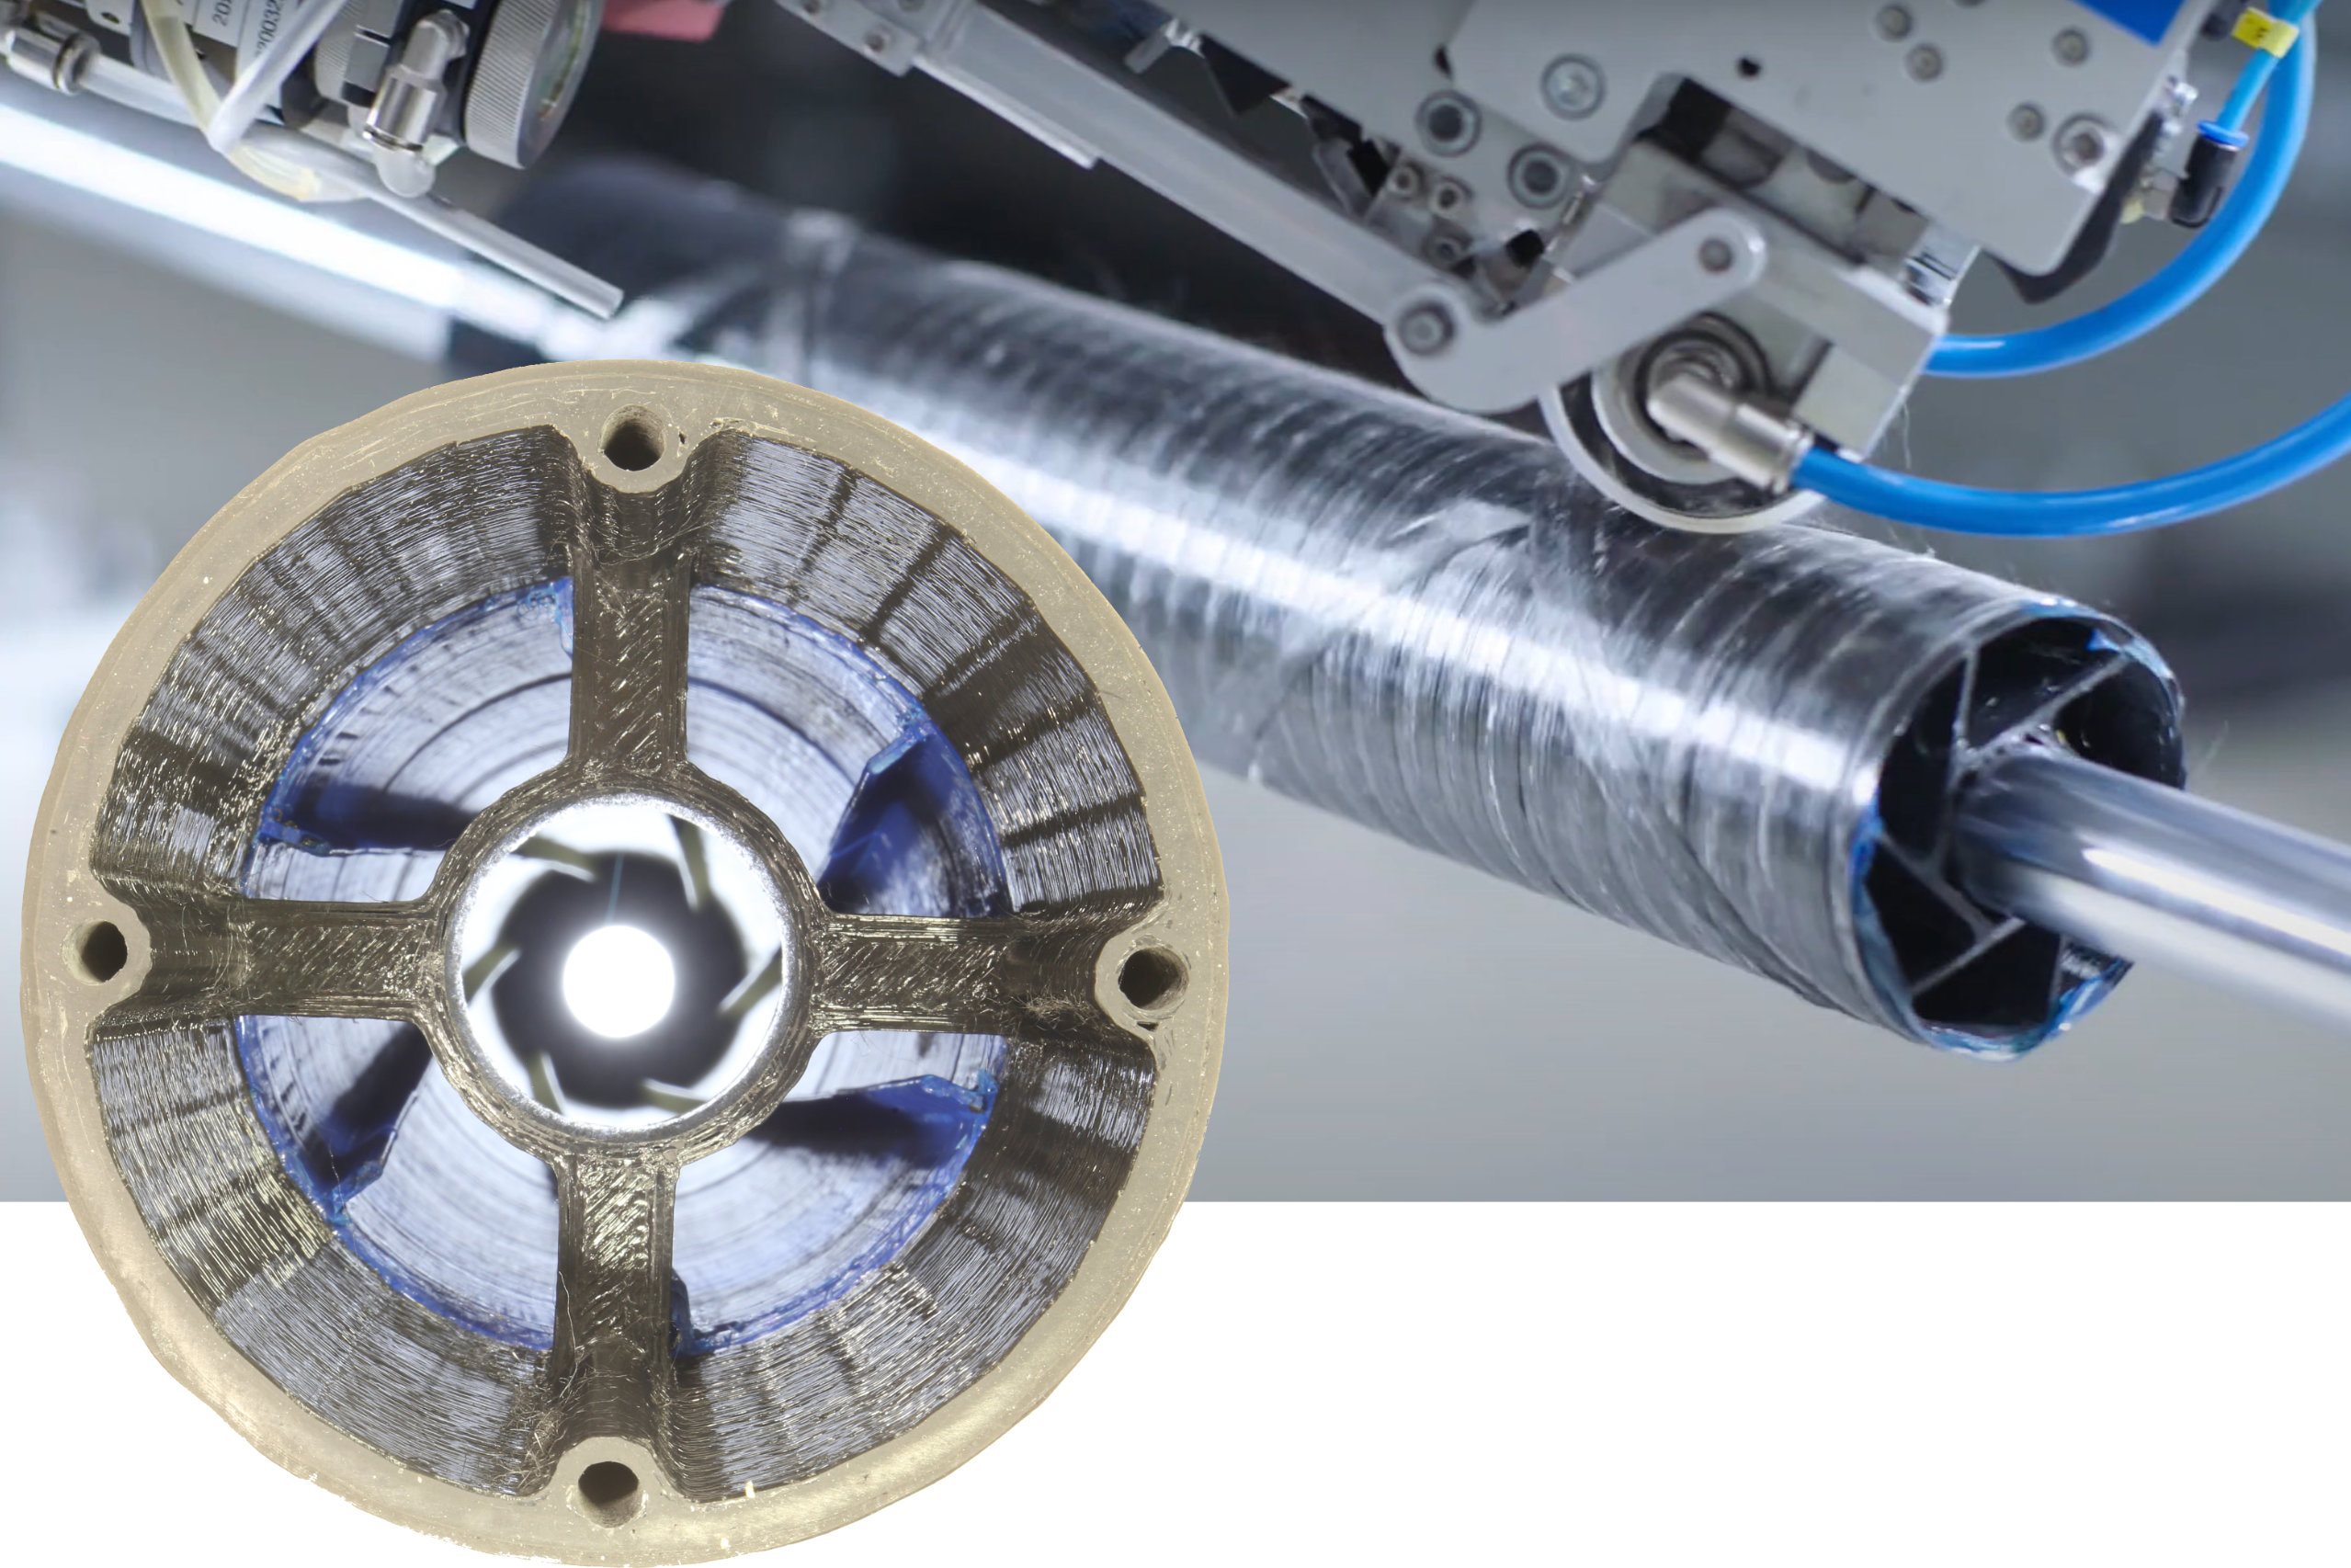
2020 年 10 月,《CompositesWorld》(以下简称 CW)曾报道连续纤维 3D 打印技术,并梳理了相关技术全景与工艺分类。其中,工艺分类部分由慕尼黑工业大学碳复合材料教席(LCC)的研究员 Alexander Matschinski 贡献。
如今,CW 再次携手 LCC,聚焦更广阔的增材复合材料制造(ACM)版图,重点关注传统复合材料制造与增材制造(AM)交叉领域的新工艺。LCC 研究员 Thomas Wettemann 指出:“我们看到越来越多技术超出了连续纤维 3D 打印的分类范畴,而是将自动化复合材料制造与 AM 相结合,提供了此前无法实现的新解决方案。”
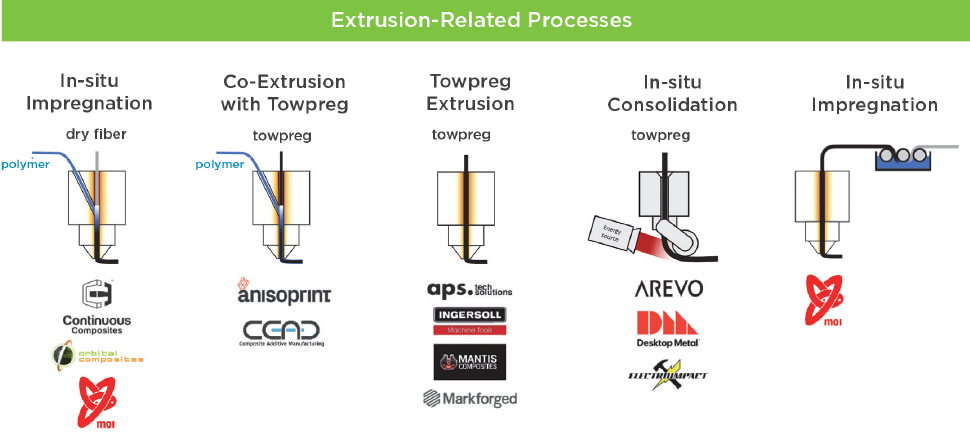
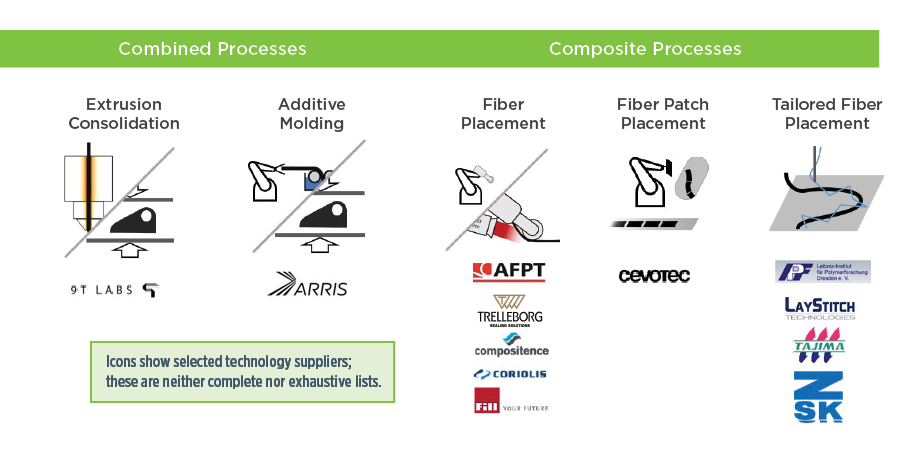
LCC 自身正通过将自动化铺丝(AFP)与缠绕成型(FW)与挤出基 ACM 相结合,模糊传统工艺与 3D 打印的界限(参见“未来复合材料制造——AFP 与增材制造”)。LCC 副主任 Dr. Swen Zaremba 表示:“我们也在从传统热塑性挤出转向热固性 3D 打印,通过改造树脂传递模塑(RTM)技术并结合超声波技术实现。”同时,LCC 正致力于制定 ACM 标准,优化材料与工艺。
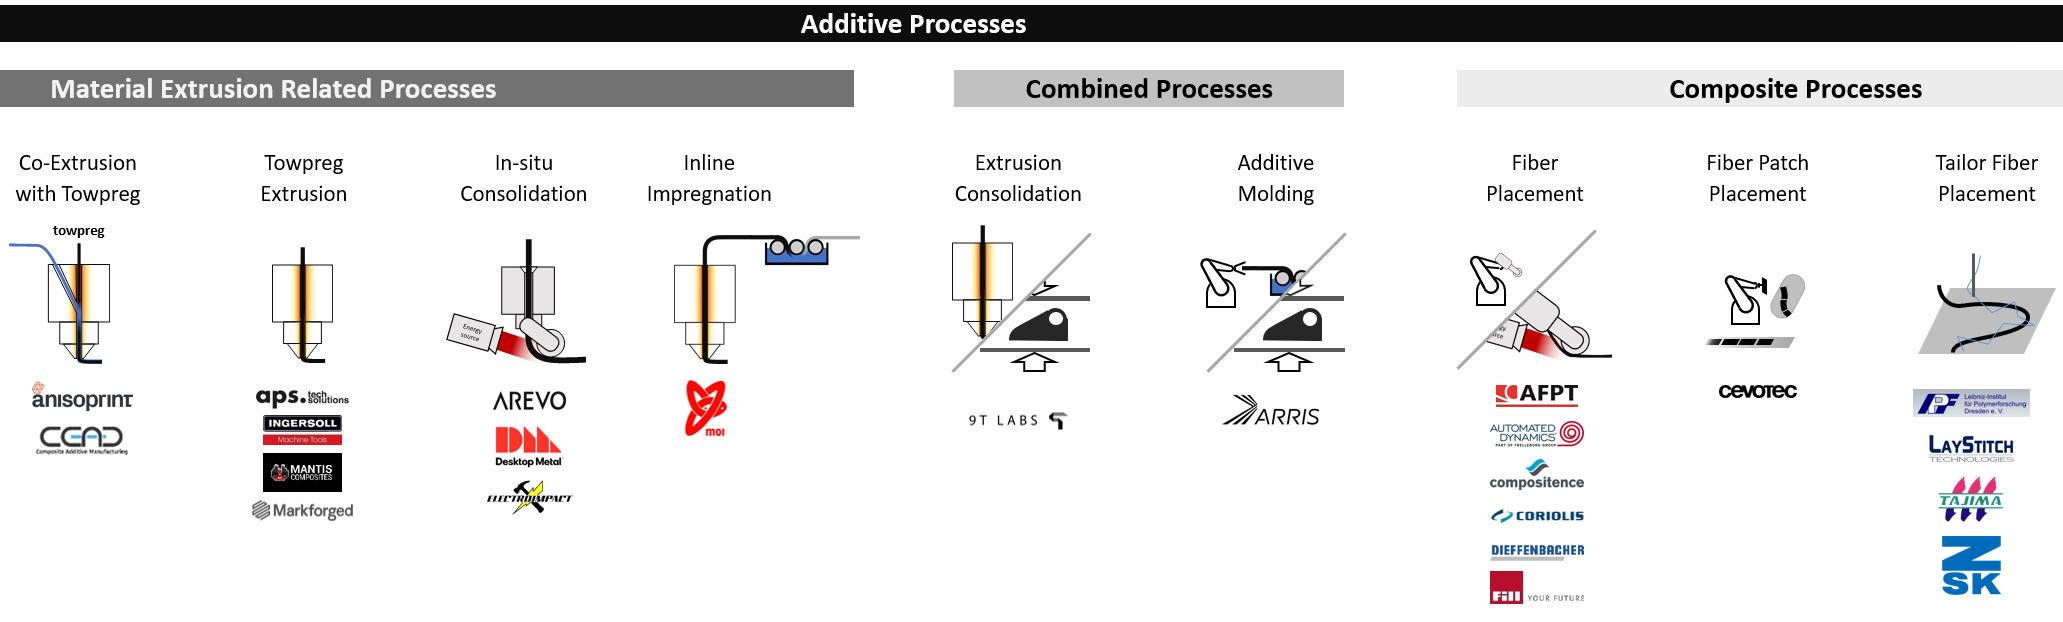
值得注意的是,ACM 版图更为广泛,包括熔融沉积建模(FDM)挤出短切纤维填充丝材、选择性激光烧结(SLS)处理粉末纤维材料、磁取向填料与数字光处理(DLP)制造高度定制化零件(由美国波士顿 Fortify 开发)。这些工艺确实能生产复合材料零件并开拓新市场,但本文将聚焦连续纤维增强领域。
什么是 ACM?
“我们通常首先讨论这个定义,以及开发这些新技术的动机,”Zaremba 说。正如 Wettemann 在 2019 年 1 月 SAMPE 报告中所解释,动机在于实现大规模生产之外的低成本制造——包括单件生产——同时节约资源、最小化或消除废料,并实现环境与气候友好。“这也为实现复合材料工艺链的全面数字化提供了路径,”他补充道,“这是数十年变革的第一步。”
LCC 对 ACM 定义的关键要素包括:
- 将冗长工艺链压缩为单点“箱内加工”
- 以局部材料处理与循环热处理取代整体固化/聚合
- 无模具生产
“ACM 将原本漫长的加工链浓缩到一个或多个单点,即一种‘箱内制造’模式,”Zaremba 解释道。Matschinski 补充说:“你在箱内完成材料加工与零件成型,无需模具。”双方认同,“箱”可以是一个非常大的 ACM 单元,例如 Electroimpact(美国华盛顿州穆基尔特奥)2020 年发布的 SCRAM 单元。“ACM 也可在单一箱体外实施,”Zaremba 说,“例如我们在大型 AFP 零件上增加局部增强与微小特征的工作。”
然而 Wettemann 指出:“我们现在看到整个复合材料工艺链被包含在自动化产线或单元中,但这不符合我们对 ACM 的定义。”相比之下,SCRAM 单元结合了原位固化(ISC)热塑性 AFP 熔丝头与熔丝制造(FFF,即 FDM)3D 打印头,能在无模具条件下实现材料加工与成型。“对我们而言,基于 AFP 的原位固化正是 LCC 迈入 ACM 领域的起点,因为你在铺放/铺层的同时就完成了复合材料的固化/巩固,”Zaremba 说道。
这引出了 LCC 定义的第二个关键点。“过去总需要整体固化步骤,理想情况下零件在高压釜、烤箱、加热模具或压机中成型时,拥有相同的材料处理与热历史,”Zaremba 解释。“而在 ACM 中,我们在构建零件的过程中,以局部方式实施热处理与固化。”
Wettemann 指出,ISC 为从自动化复合材料制造进入 AM 领域提供了切入点,“但这也给材料与工艺带来了真正挑战,因为这种局部材料处理同时也是循环热处理。起初我们只是将注塑材料改造用于 3D 打印,但随后意识到这并未针对 FFF 打印优化。于是企业开始为其打印系统专门改性材料,以应对树脂的反复加热冷却,以及对速度、层间结合与防翘曲的要求。这也是越来越多公司引入连续纤维的原因。”
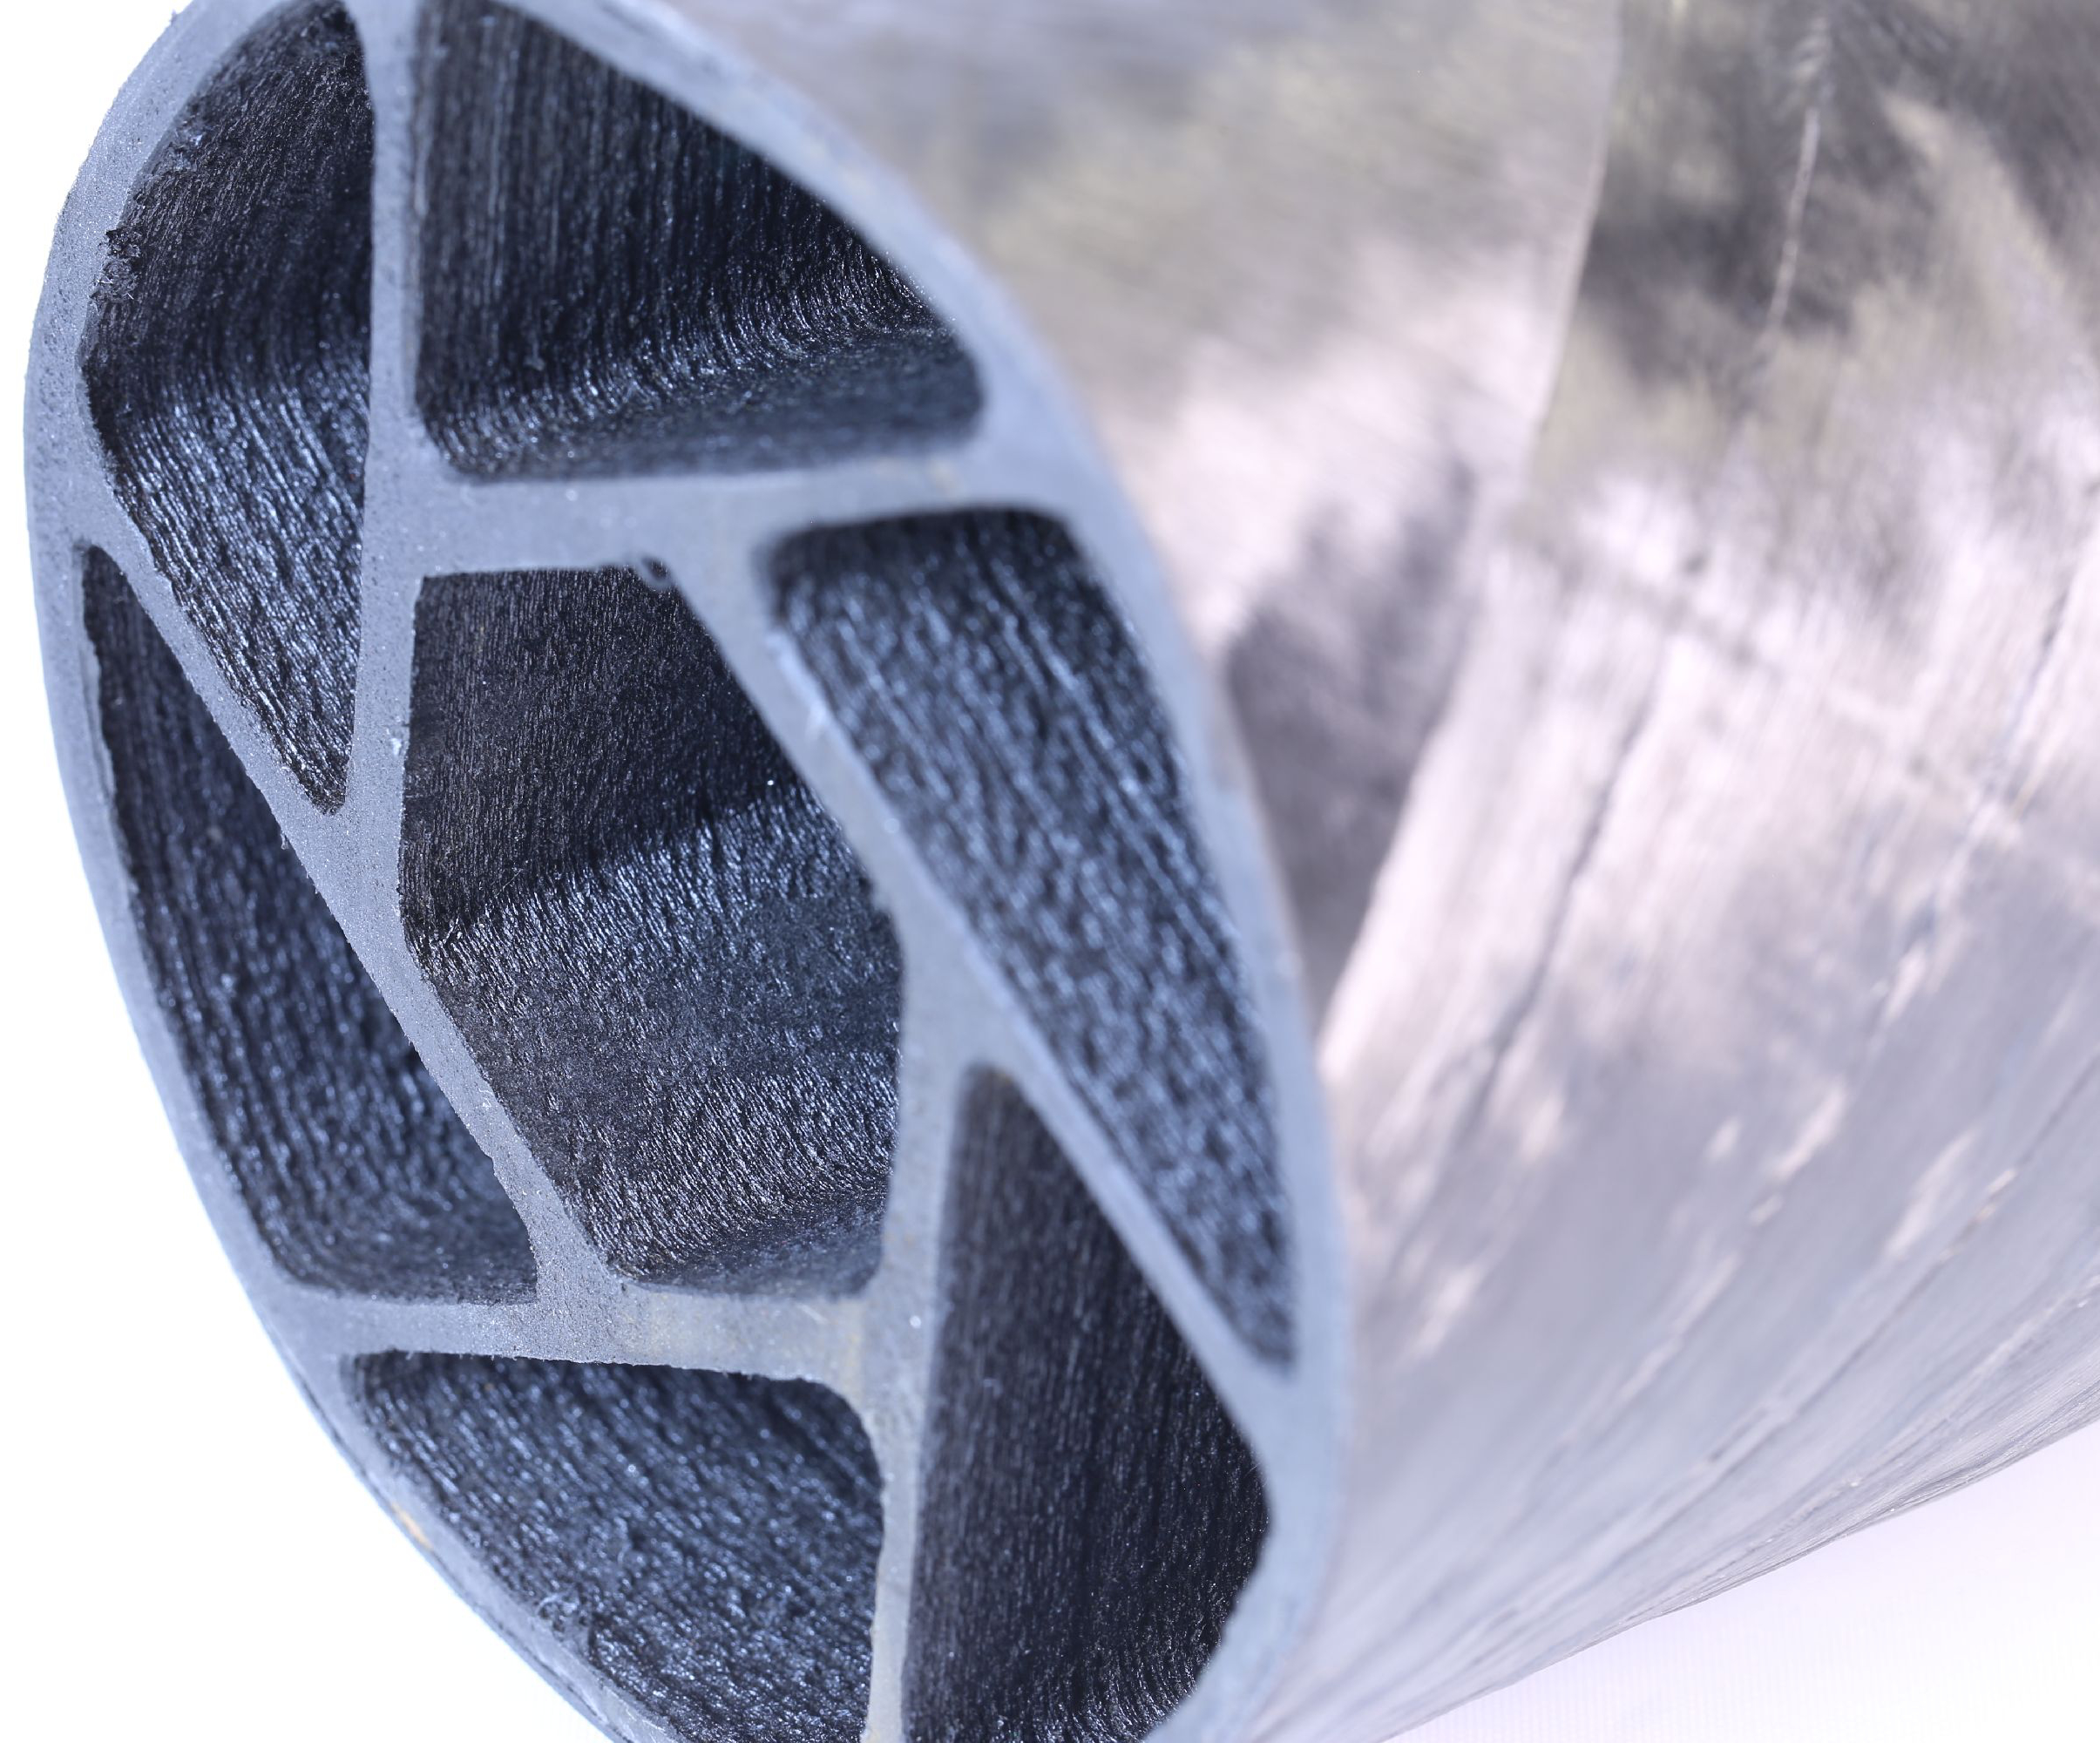
然而,引入连续纤维也带来新问题。“这正是我们投身 ACM 的原因之一,”Zaremba 说。“3D 打印工艺曾承诺很多,但结果未能达到结构或航天应用所需的质量。我们看到了先进连续纤维复合材料与 AM 技术交付能力之间的鸿沟。LCC 旨在融合这两个世界,实现承诺的潜力,并通过技术组合创造新解决方案。”
两个世界的融合
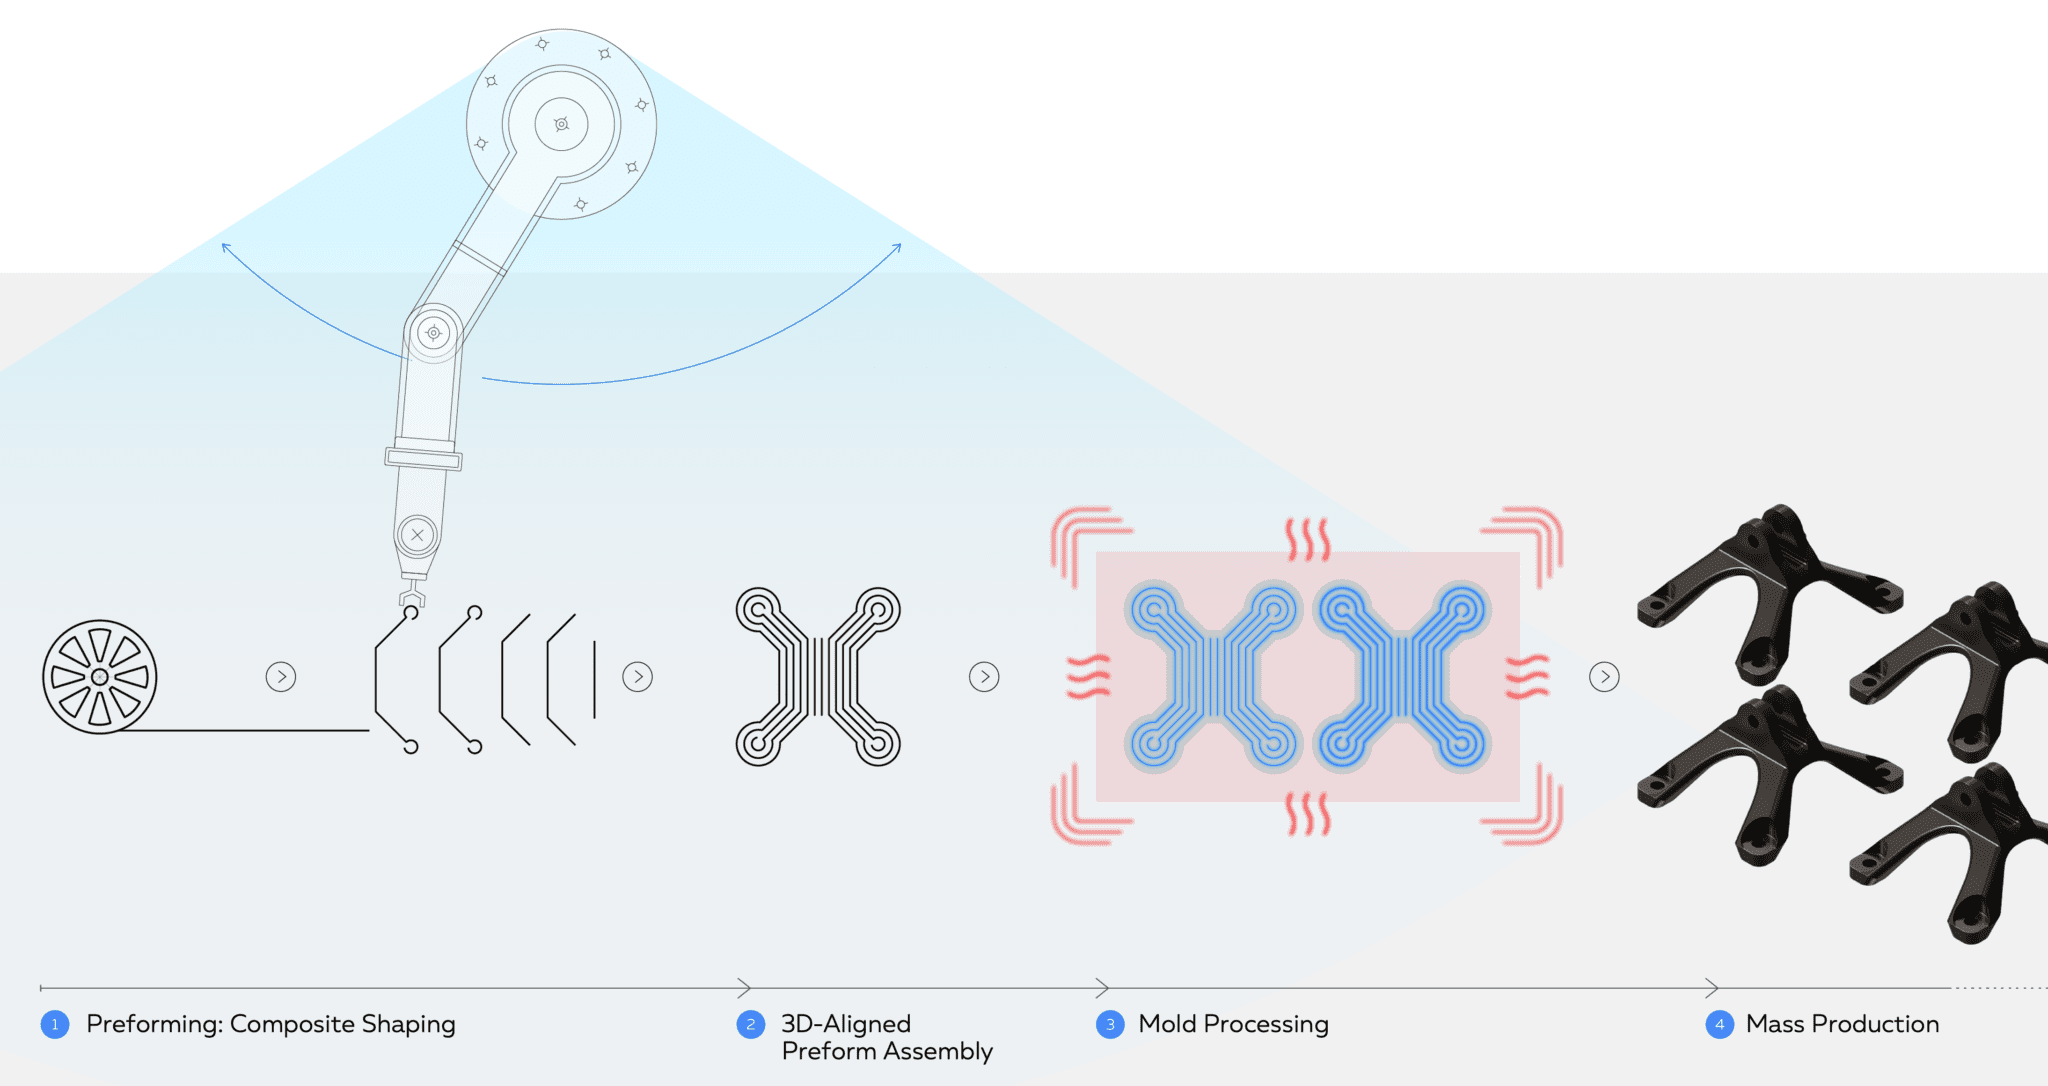
LCC 看到许多此类新方案,例如 Arris Composites(美国加州伯克利)开发的增材模塑工艺,以及 9T Labs(瑞士苏黎世)开发的用于 3D 打印的熔融结合单元,两者均面向大批量生产。“这两个工艺均不在增材过程中直接获得最终零件形状,而是使用某种模具并进行二次成型,”Matschinski 说,“因此不符合我们的 ACM 定义。但两者都展示了传统复合材料制造与 AM 技术结合的有趣解决方案。”
“9T Labs 确实在使用 3D 打印机,”Wettemann 补充,“但其打印的是预制件,随后通过数字化成型工艺制造轻量化热塑性复合材料部件,这类全新部件解决了此前无法应用复合材料技术的市场。”他指 9T Labs 旨在替代注塑无法满足性能要求的金属零件。“LCC 也研究过如何将连续纤维引入注塑,但在注塑过程中精准定位连续纤维非常困难。”相比之下,9T Labs 的技术似乎为高性能零件提供了易于实施的制造方法。
Arris Composites 采取不同路径,但目标相似,只是目标产量高一个数量级。“我们不仅实现连续纤维零件的大批量生产,还赋予多功能性,解锁动态零件集成,”Arris Composites 联合创始人兼 CTO Riley Reese 说。“例如,我们将一个 17 件组件总成集成为单一零件,同时提升强度并增加电波透明等特性。我们的成本可与压缩模塑(如 SMC 片材模塑料)竞争,却拥有连续纤维的性能。”
直接与间接 ACM
回到 LCC 的 ACM 定义,第三个关键要素涉及有无模具制造的争论。“直接工艺是指最终形状来自打印——我从不使用模具,”Wettemann 说。“优势在于彻底摆脱模具制造。只要涉及模具,就是间接工艺,或是借助 AM 技术的传统复合材料制造。”
Wettemann 指出,此类混合方法有助于解决固化与模具等推高传统复合材料制造成本与周期的因素。“我们在 2015-2017 年看到新加坡科技设计大学数字制造与设计中心,以及 Mikrosam(马其顿普里莱普)开发的自动化机器人,能在无模具条件下以 AFP 类工艺生产先进复合材料零件,”他解释。“这朝着 ACM 方向迈进,两者均实现了自由空间数字化制造,但仍需进一步发展。减少模具依赖是关键,因为这也为复合材料零件制造与零件类型带来新可能。例如,拓扑优化与生成式设计软件输出的有机载荷路径,确实追求骨骼与树木等生物结构的效率,但用连续纤维制造极其困难。”
LCC 未来发展方向
“在直接零件制造方面,我们看到与你展示的全景一致:界限正在模糊,我们正走向更混合的制造方法,”LCC 研究员 Patrick Consul 说(参见“为 RTM 襟副翼、外骨骼等 3D 打印 CFRP 模具”)。今年早些时候,他的团队完成了材料挤出与定向能量沉积(DED)结合激光原型机的混合工艺首轮试验,可在预固化层压板上打印,且无需加热腔即可实现超大尺寸 3D 打印。“我们也在研究将 ACM 与铣削、AFP 结合,三者高度契合,因为都依赖复杂刀具路径,”他说,“转换变得简单,无需额外培训。工艺链因此缩短、数字化、简化。”
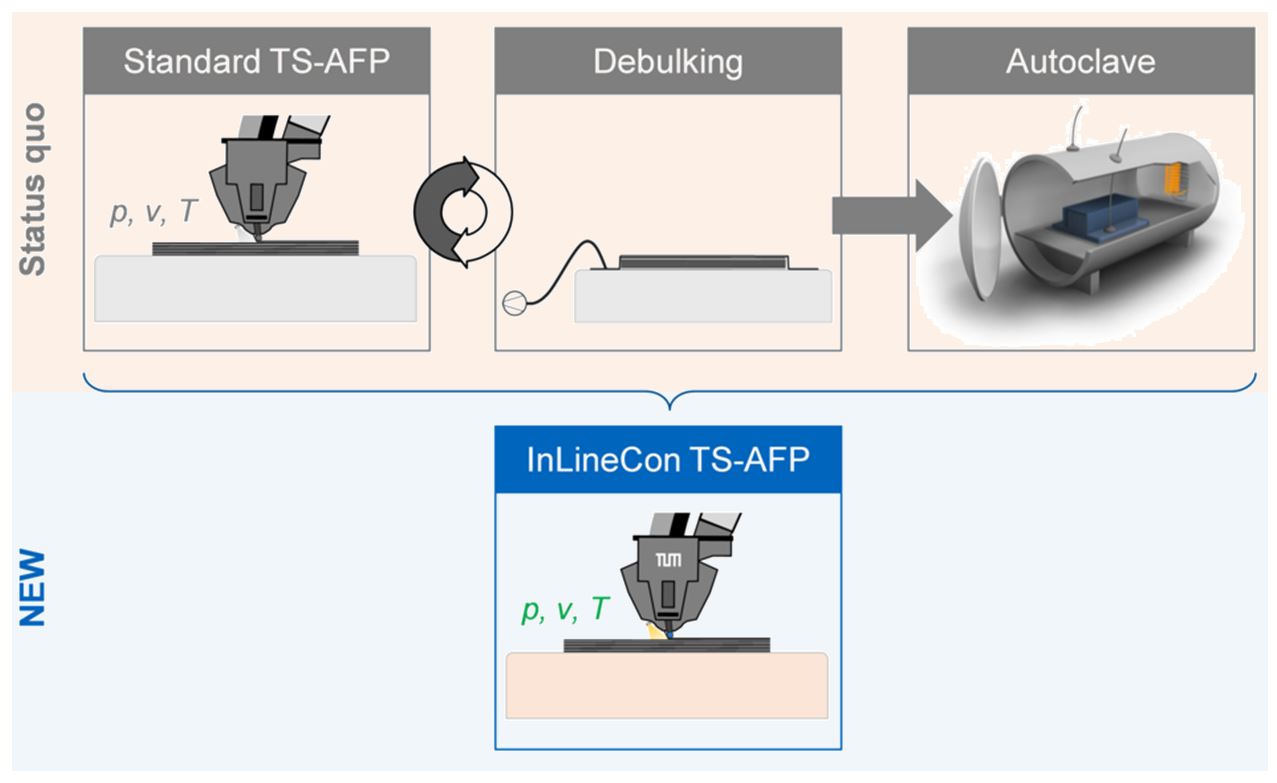
LCC 还通过结合 RTM 与 3D 打印技术推进混合路线。“结果类似‘随动固化’,但我们想摆脱 UV 固化树脂,因为制造大型零件时成本过高,”Zaremba 解释。“我们改用为 RTM 开发的新型超声波混合技术,将其适配到典型挤出机中,配合汽车行业开发的低成本、快速固化环氧树脂。”
Matschinski 进一步阐述:“我们利用超声振动,在沉积浸渍纤维的过程中,近乎瞬时地完成环氧树脂的混合与固化。”这与德国不伦瑞克 DLR 复合结构与自适应系统研究所使用的超声波有何不同(参见“降低连续纤维 3D 打印材料成本”)?Matschinski 解释:“DLR 用超声振动改善热塑性基体对展开纤维的渗透,制备连续纤维增强 3D 打印丝材,再用常规材料挤出打印。而我们用超声波固化连续纤维增强热固性丝材。”
“Arris Composites、9T Labs 和我们 LCC 等组织之所以有趣,是因为它们既有复合材料领域的根基与员工,也有 AM 领域的背景,”Wettemann 说。“它们汇聚在一起,创造新技术,帮助我们摆脱潜在的资源与增长受限、气候危机的未来经济,提供通往所需解决方案的路径。”
树脂