


开创各向异性复合材料 3D 打印,推进先进增材制造
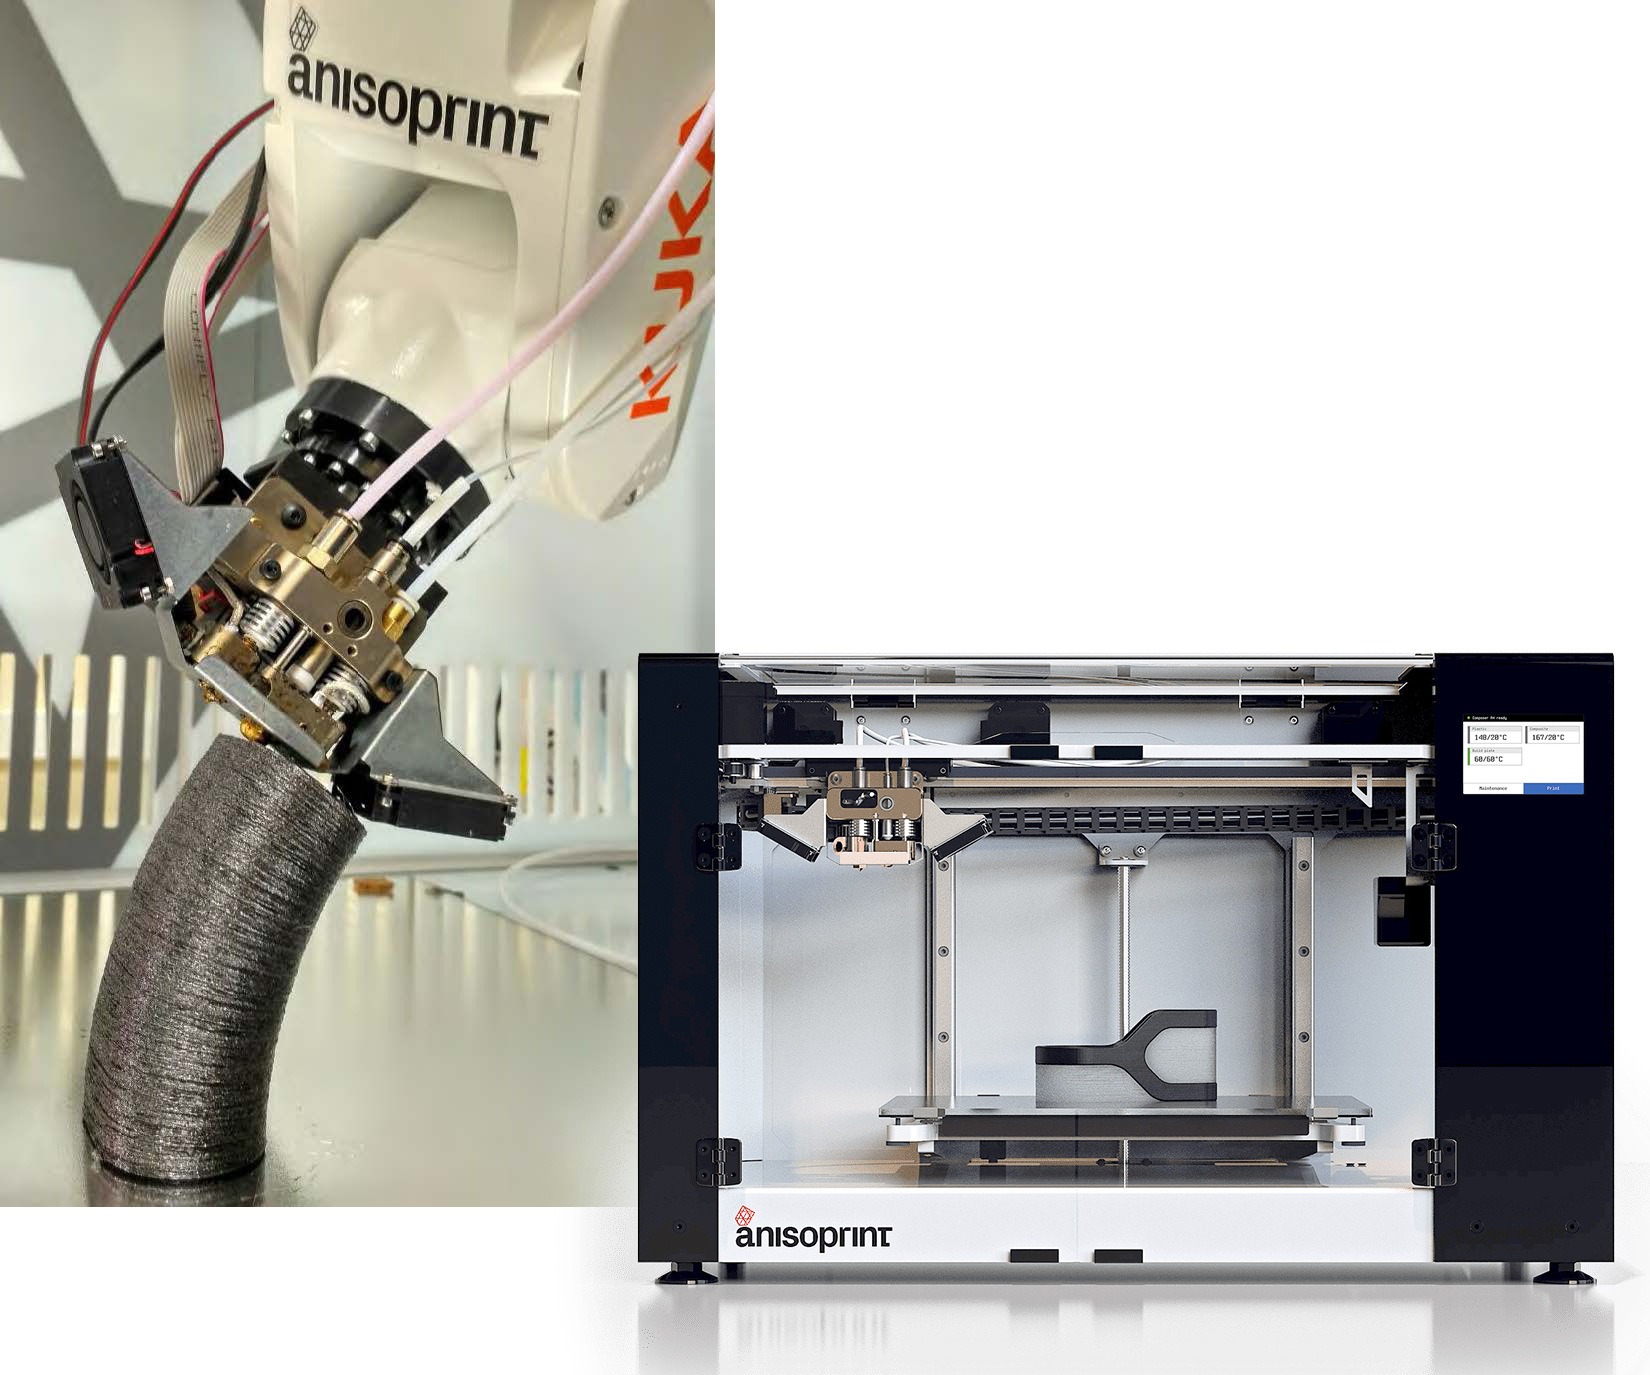
Anisoprint(卢森堡埃施苏尔阿尔泽特)由 CEO Fedor Antonov 于 2014 年创立,是推进连续纤维复合材料 3D 打印的成长型技术公司之一。但更愿被视为引领增材制造(AM)从金属转向复合材料的先锋。
"复合材料的方向性性能是优势而非缺陷," Antonov 言,"单向碳纤维复合材料比金属更强更轻。传统制造与金属基 AM 视复合材料方向性各向异性为需缓解的缺陷。但 Anisoprint 利用此各向异性,按结构载荷定向铺放纤维,大幅减重同时保高强高刚。"
赋能更高效复合材料
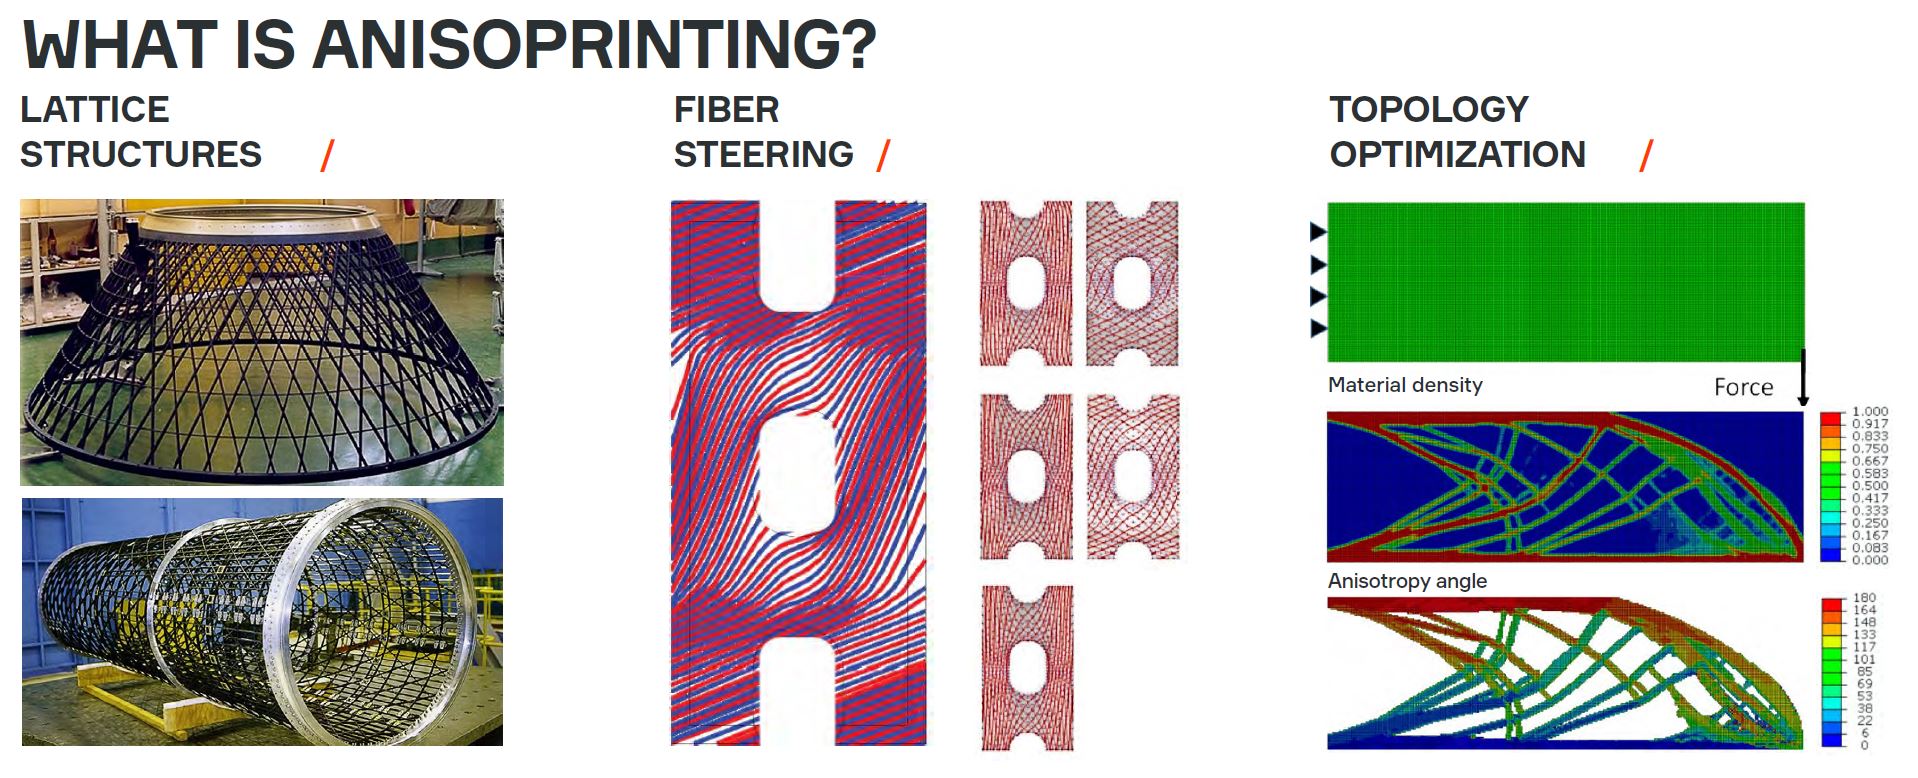
Antonov 指出传统复合材料制造沿用金属行业做法,含准各向同性层压、钻孔、机械紧固。"这些抵消了复合材料减重与性能优势," Antonov 说,"Anisoprinting 技术提供更快更灵活的自动化生产法。" 亦能实现拓扑优化与生成式设计软件输出的更高效结构。
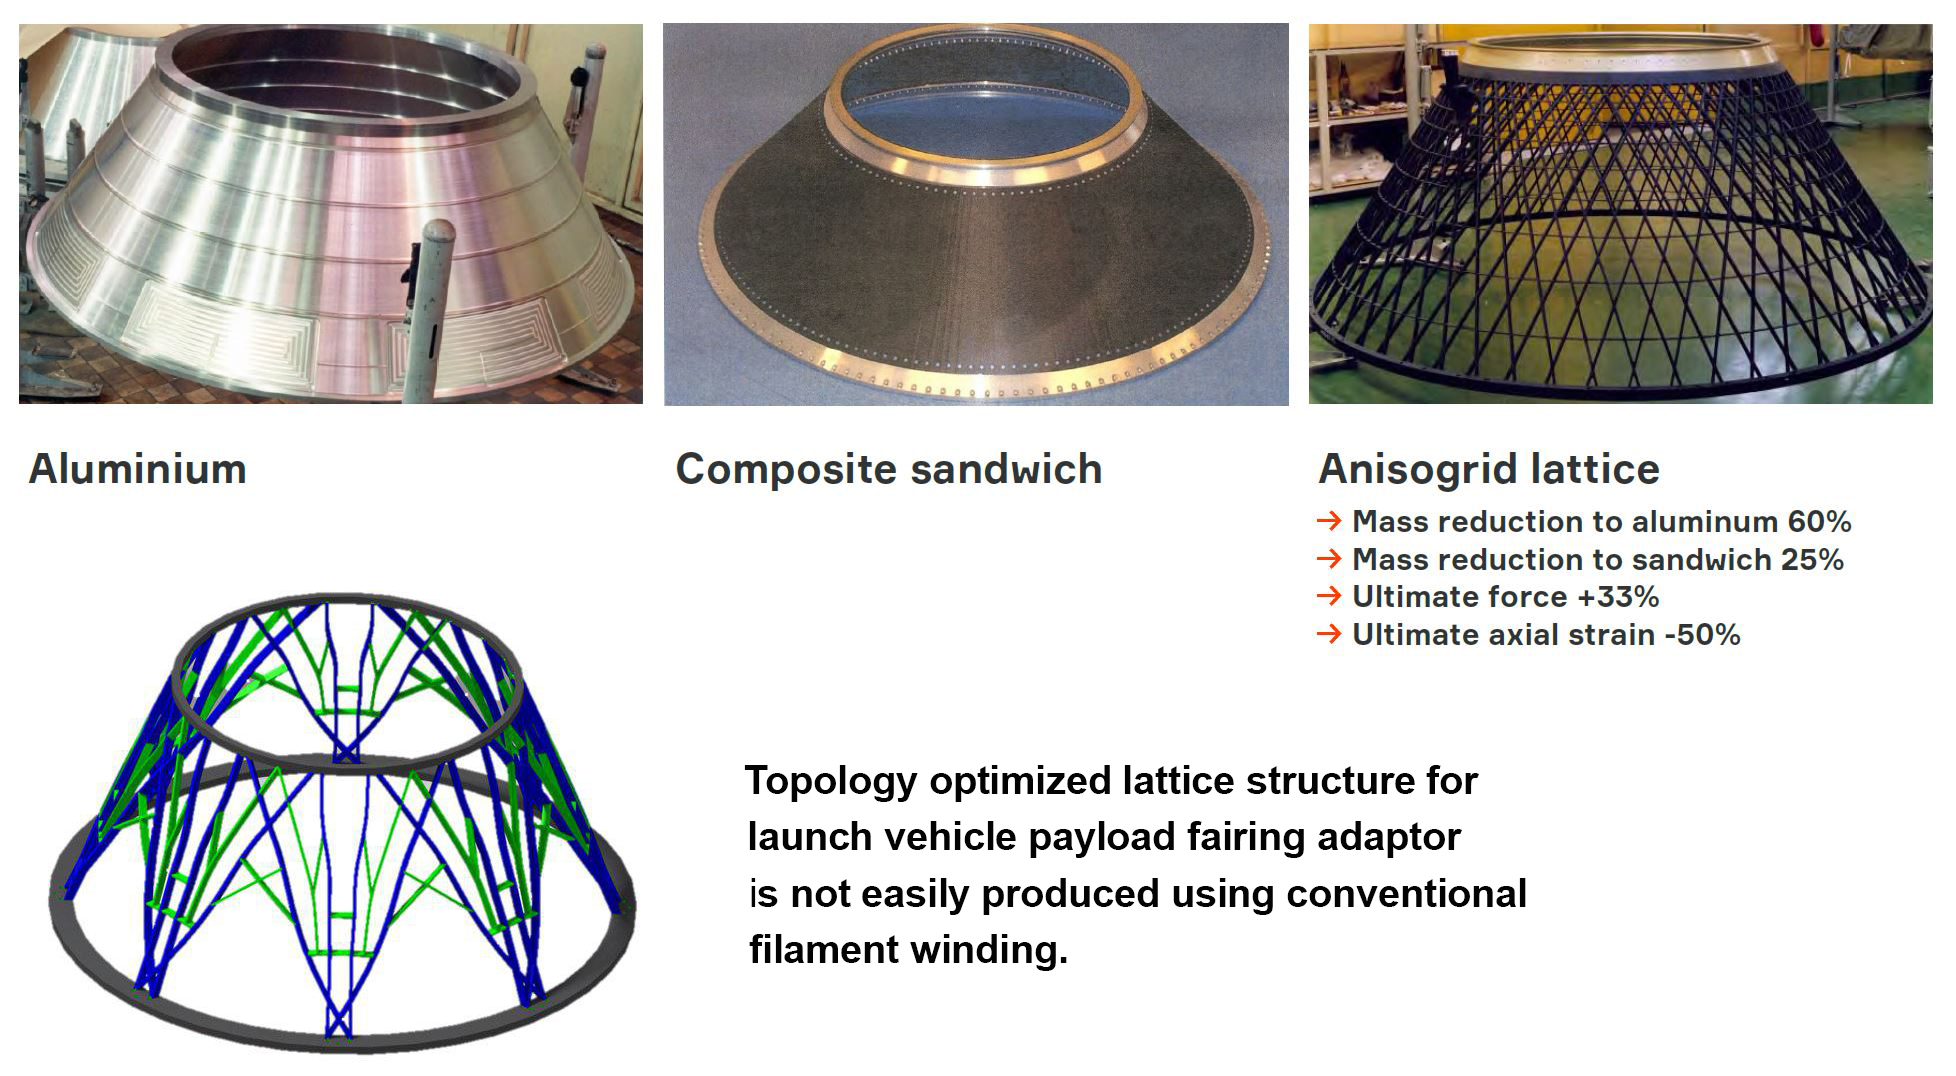
"自然界最高效结构如树木、骨骼,利用方向性性能沿载荷路径定向承载材料," Antonov 主张。但此类拓扑优化结构难制造。如晶格结构助力航天器有效载荷整流罩适配器轻量高强,通常用绕丝成型。但拓扑优化版本可再减重 30%,却难用传统复合工艺甚至近期自动铺带(AFP)生产。
"传统各向异性网格绕丝结构靠工具槽成型,肋条低纤维体积分数允许相交," Antonov 说,"但 AFP 纤维含量恒定,不切纤维或局部厚度变化下无法实现肋条相交。"
(注:深入研究见 https://www.researchgate.net/publication/321081593_Anisogrid_Payload_Adaptor_Structure_for_Vega_Launcher)
纤维导向
纤维导向是 AFP 复合生产新技术,允许纤维按曲线路径铺放——AFP 传统用直线路径。纤维导向让纤维路径及复合板力学响应可优化,性能超常规层压板。一例中,该法制得航天器太阳能阵列复合基板,同质量下一阶固有频率比直纤维常规板高 44%(最小化振幅、加速阻尼)。或同频率性能下减重。
纤维导向支持卫星结构面板或高速机床部件等高性能件设计制造。可重复、高一致质量,赋能创新设计,亦可同几何设计下减重。来源 | "Fibre-Steering technology for advanced composite panels"(原链接 esa-tec 服务器已失效:https://www.esa-tec.eu/space-technologies/from-space/fibre-steering-technology-for-advanced-composite-panels/)
"Anisoprinting 结合晶格结构与纤维导向实现拓扑优化件," Antonov 言,"这是打印复合材料关键技术。如如何制造带开孔/切口的民机机身面板?
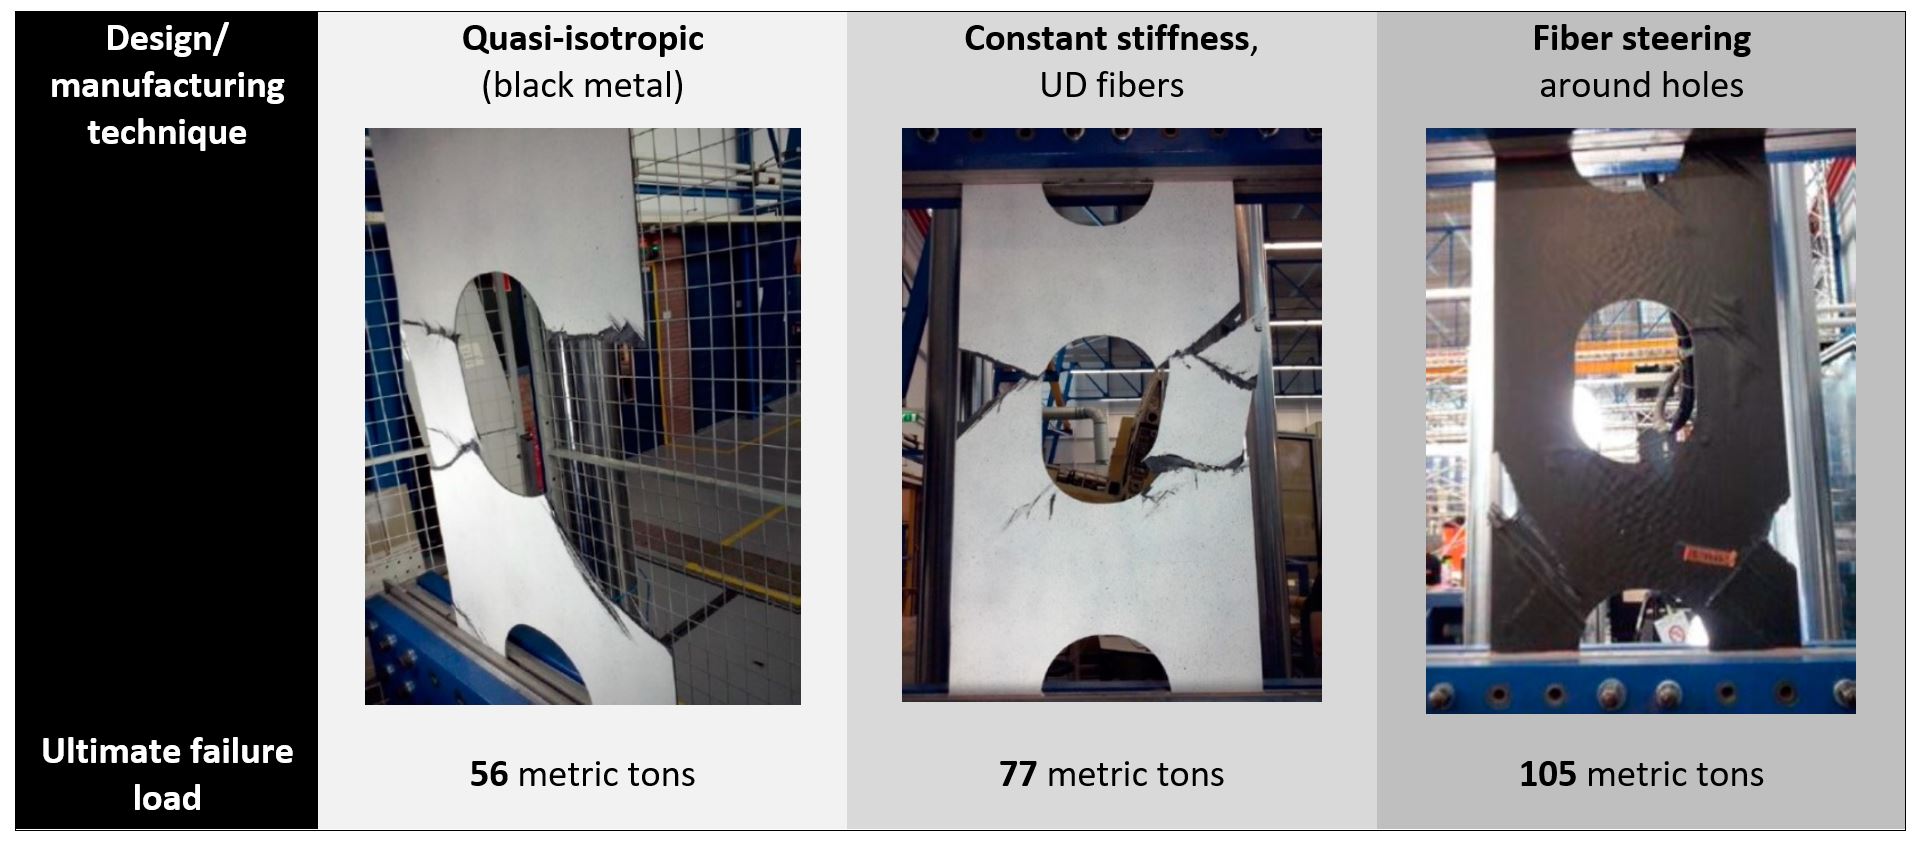
他给出三种技术制备同厚同重含 CNC 加工孔复合样品(见下表)。压缩测试中,纤维导向样品极限压缩载荷为准各向同性复合材料("黑铝")2 倍,比恒定刚度 UD 层压板高 30%。"纤维导向是强大工具," Antonov 说,"随纤维含量与产率提升,Anisoprinting 将向 AFP 纤维导向演进,AFP 也将向我们靠拢获更多灵活性。"
Antonov 口中"灵活性"指在三维空间任意路径铺放纤维的自由度。另一连续纤维 3D 打印商业化公司 Arevo 宣称具此灵活性。"Arevo 技术与 Coriolis、Automated Dynamics、Electroimpact 等 AFP 公司无本质差异," Antonov 言,"仅将其小型化,用窄厚带料配激光 AFP 头替代薄宽带料。本质相同。" 注 Arevo 从始即机器人基础。Anisoprint 技术向机器人平台演进将如何变化?
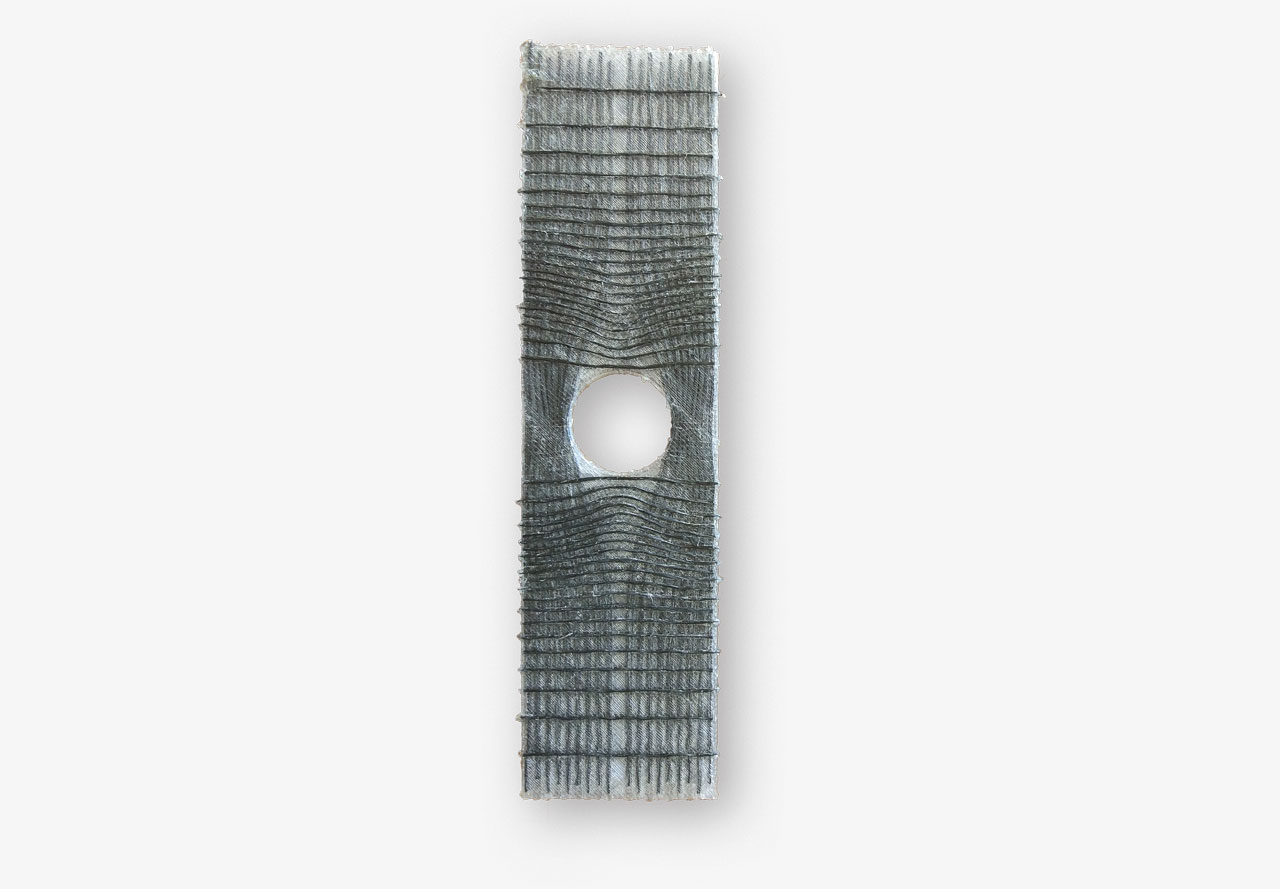
Anisoprint 3D 打印纤维导向复合样品示例。
Anisoprint 历史与 TS-TP 双基体路径
Antonov 与联创(Andrey Azarov、Alexey Khaziev、Mikhail Golubev、Zafer Gürdal)曾在莫斯科西部新大学 Skolkovo Institute of Science and Technology(Skoltech,2011 年建校)任职。2014 年 Antonov 建设 Skoltech 新复合技术中心并启动 3D 打印研发。当时复合中心主任 Zafer Gürdal,2015 年离职返南卡罗来纳大学 McNair 中心,现以复合材料与连续纤维 3D 打印研发闻名。
"Zafer Gürdal 离职后我们决定从 Skoltech 分拆," Antonov 解释,"2015 年夏天已完成 CFC 打印头原型。下一目标开发桌面打印机。"
Anisoprint 2017 年推出 Composer 桌面打印机。似 Markforged 连续纤维打印机,Composer 双喷头:一喷连续纤维增强,一喷塑料基体。玻璃打印室内,玻璃热床可加热至 120°C,最小化收缩影响。现两规格:
- A3(420×297×210 mm)
- A4(297×210×147 mm)
标准喷嘴 0.4 mm,Composer 空打速度 10-80 mm/s,连续纤维增强 1-20 mm/s。可挤出 PLA、PETG、ABS、尼龙、PC 等塑料,可用其复合碳纤维(CCF)材料增强,近期推出复合玄武岩纤维(CBF)打印材料。
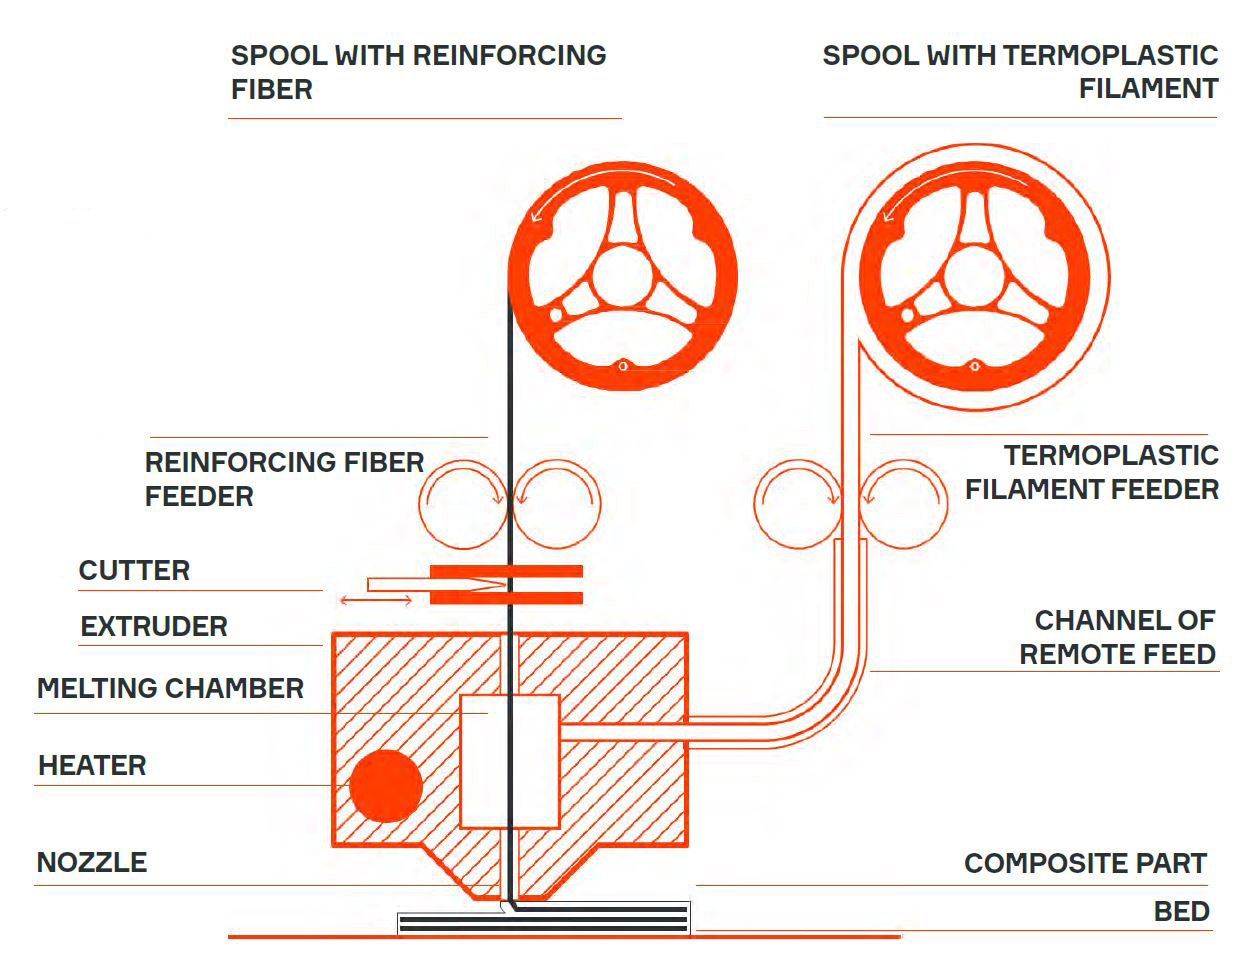
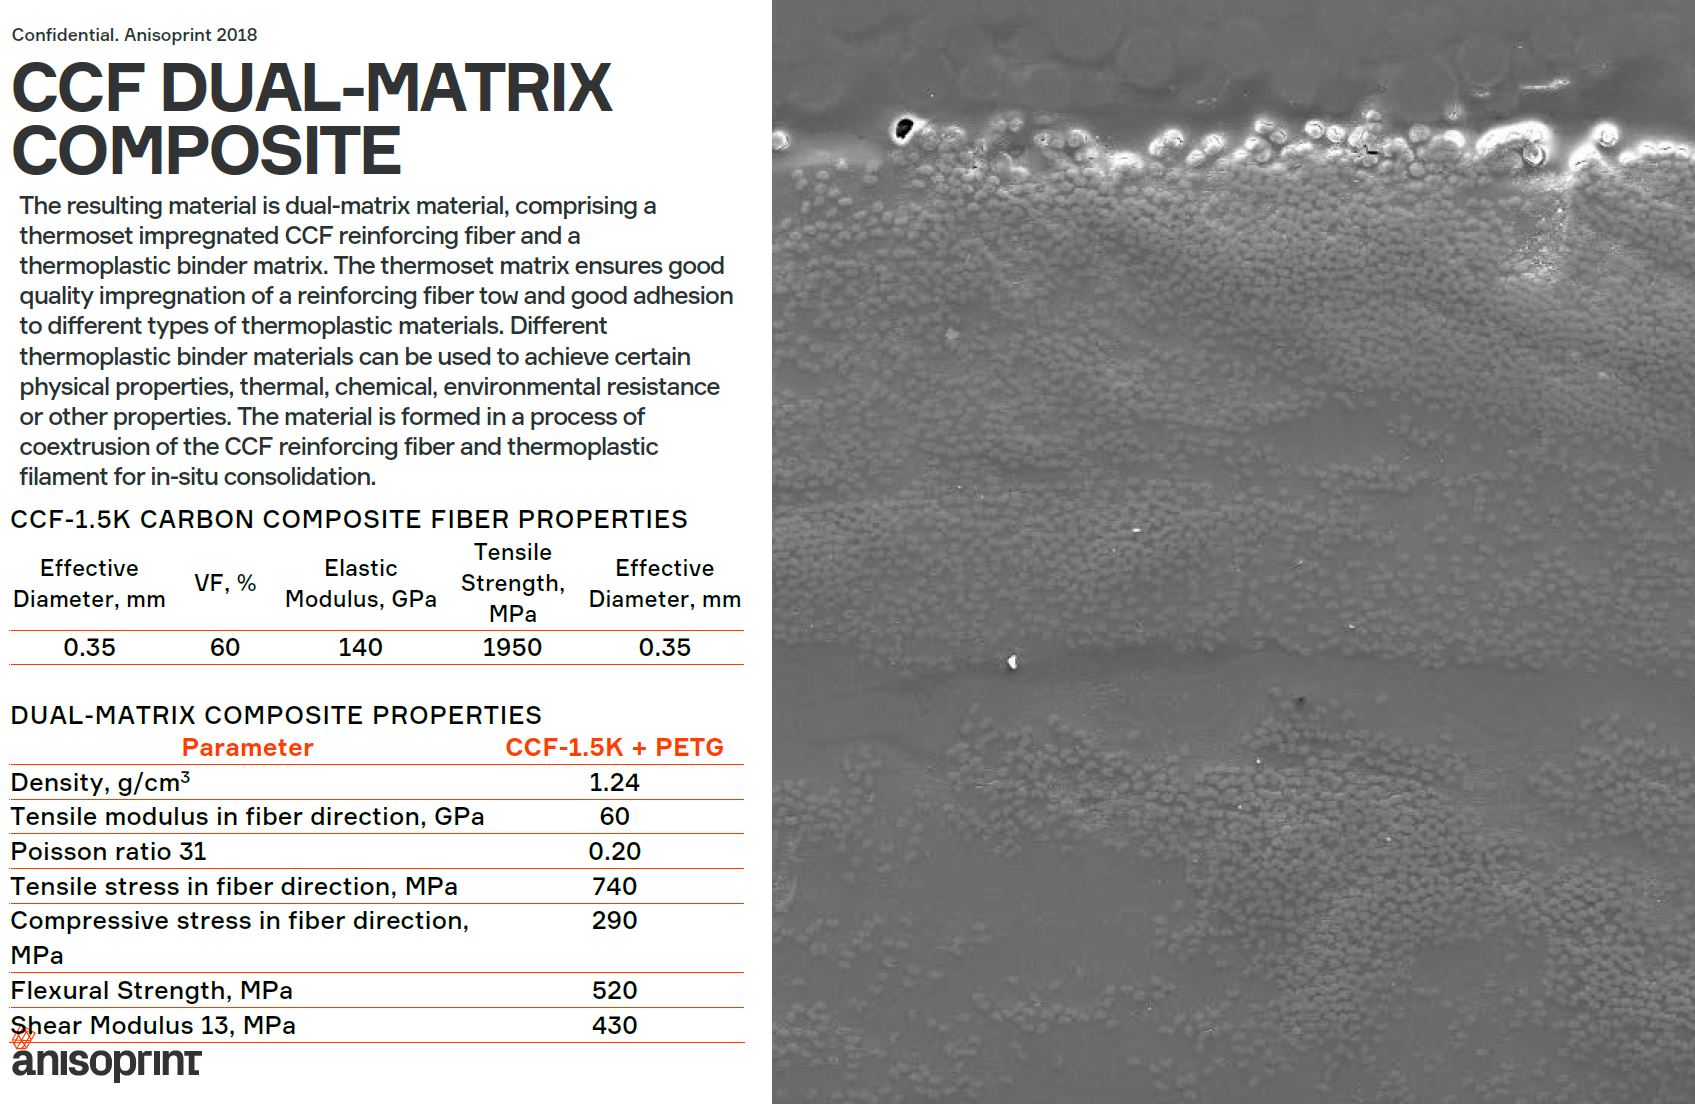
但 Anisoprint 与其他连续纤维 3D 打印技术显著不同:它先以热固性聚合物浸渍连续纤维增强,再挤出熔融热塑性丝材中打印。"此双基体法确保低气孔、纤维-聚合物好粘结、优异力学性能," Antonov 强调。
他续言:"Proton M 运载火箭有效载荷适配器绕丝各向异性网格发明者 V.V. Vasiliev(我司顾问委员会成员)实证热固性-热塑性(TS-TP)双基体材料优于单一热固性或热塑性基体。热固性基体脆性大,基体开裂远早于纤维失效。Vasiliev 证实双基体法可缓解此问题。"
Anisoprint 用多组分环氧树脂作热固性基体,最终打印层板纤维含量达 45%(慕尼黑工业大学 TUM 测试)。
Anisoprint 专利供品包括:
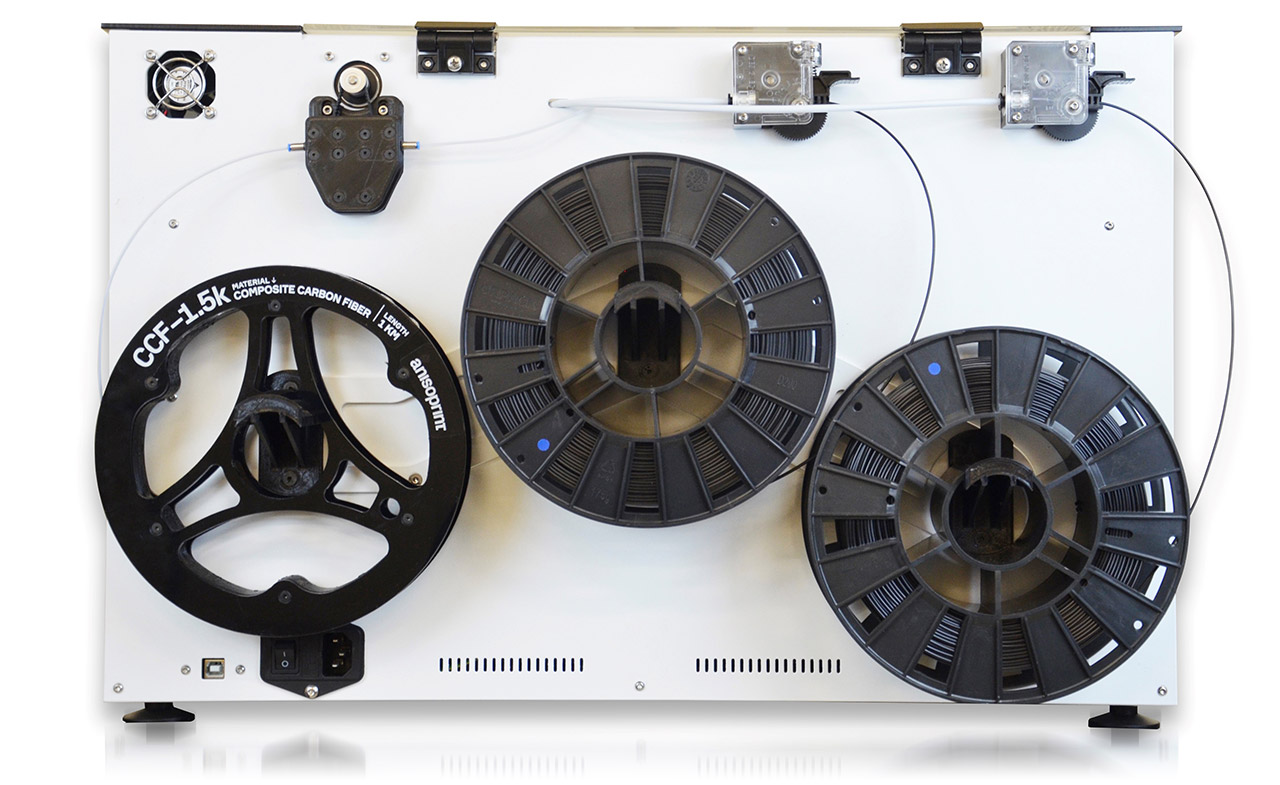
用于增材制造的复合纤维共挤(CFC)技术,以不同热塑性聚合物增强连续纤维(碳、玄武岩等),经自动化单阶段工艺固化成型,无需工装与后处理。
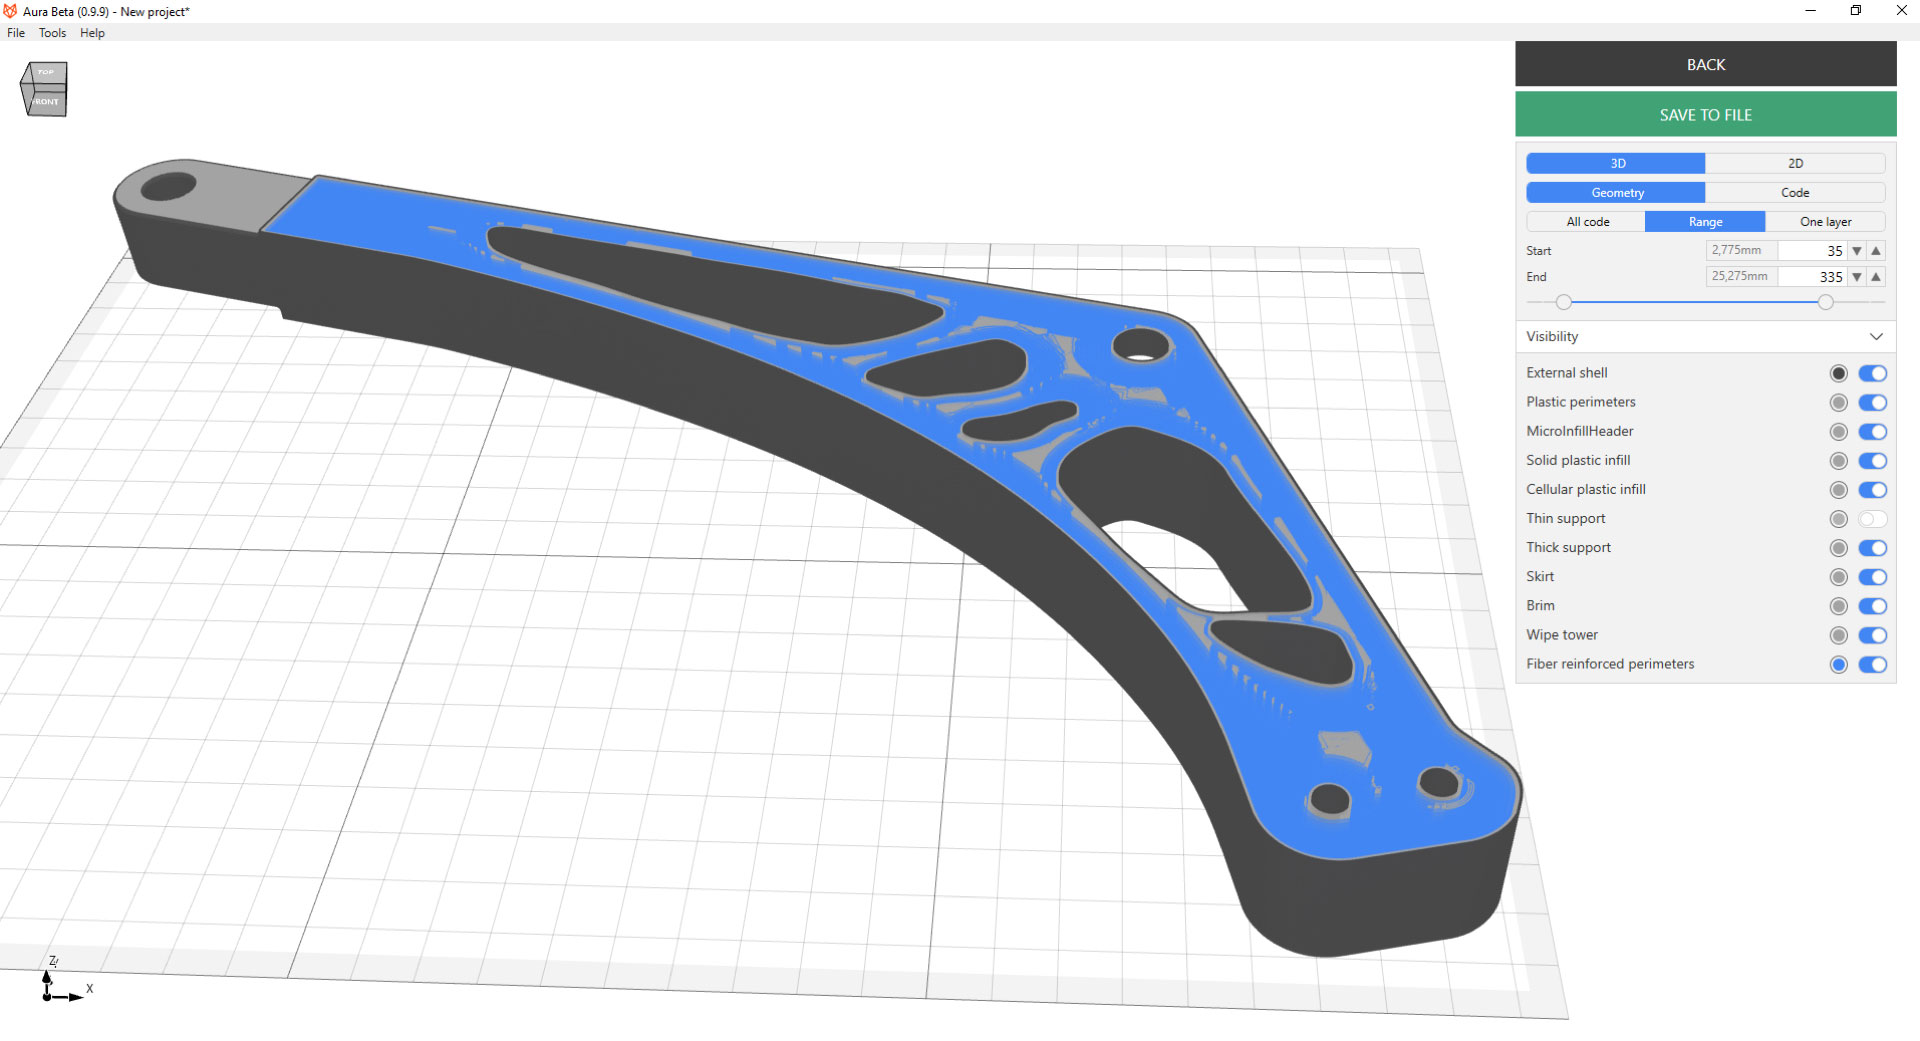
Aura 切片软件,为 Composer CFC 打印机及常规 FFF 打印机准备 3D 模型制造零件。
Composer 桌面 3D 打印机三规格(A4、A3、A2)。
PROM 系列工业打印系统,含机器人与龙门选项,2020 年起商业化供应。
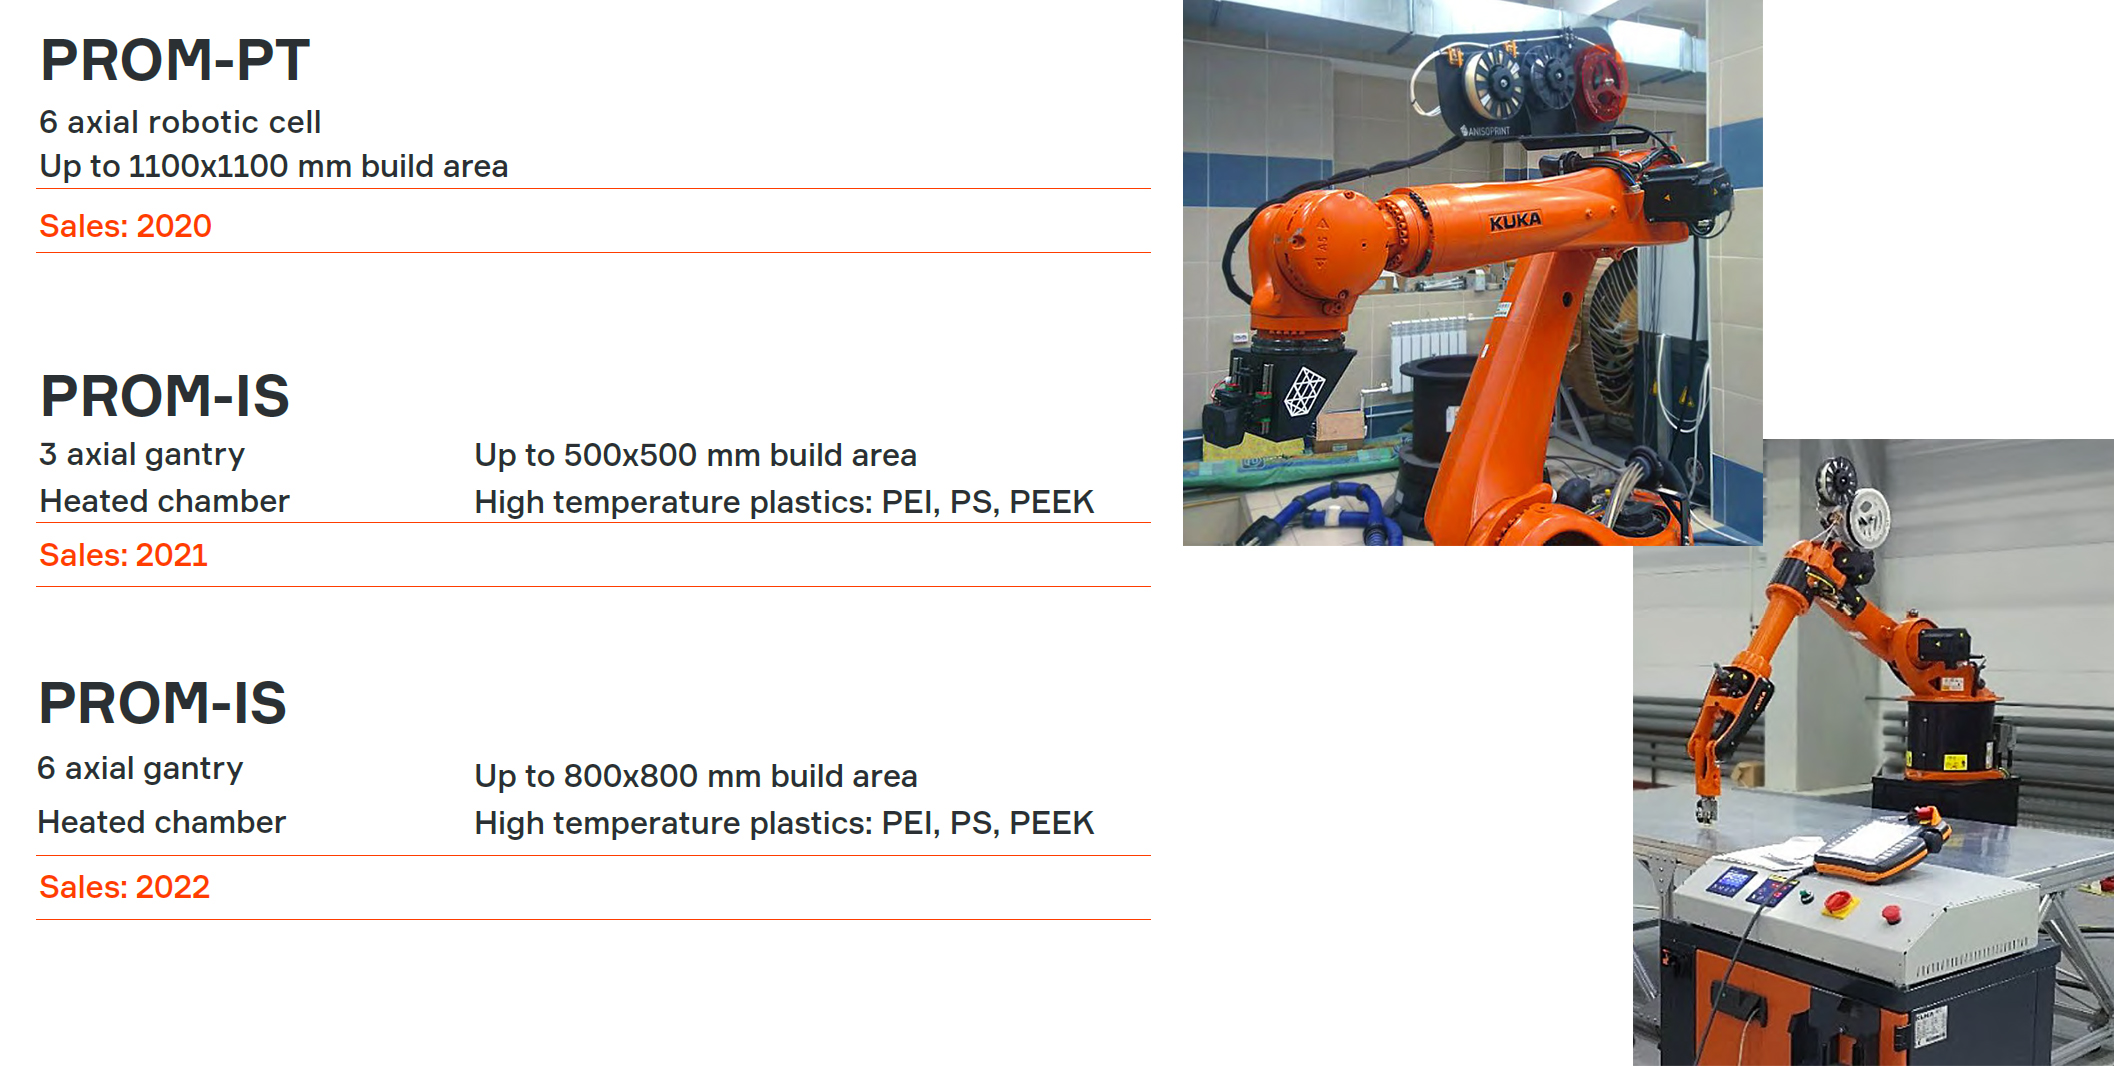
机器人开发与桌面机并行
"机器人打印头不同,因打印时需移动头部适配伸入受限空间," Antonov 解释,"二维平面无此问题。三维空间需在已有结构处铺纤维。理想可达性用针头实现。故需折中,更针状打印头。"
他提及其他差异如工业控制。"桌面机基于消费电子如 Arduino。但大型机器人系统需工业运动控制、接口、各类在线质量保证(如激光测量,Markforged 大机有此)。还需改热/冷传感器与控制。" 此耗时耗资,"过去两年优先开发桌面机,现也在推进机器人系统。"
软件:Aura
Antonov 称 Anisoprint 软件灵活,兼顾新手与高阶用户。"软件易用,但研发实验室必须能改打印参数," 他解释。客户含 MFPA 研究所(德国魏玛)、Brightlands Materials Center(荷兰海伦)、慕尼黑工业大学及施恩克碳技术、空客、宝马等制造商。
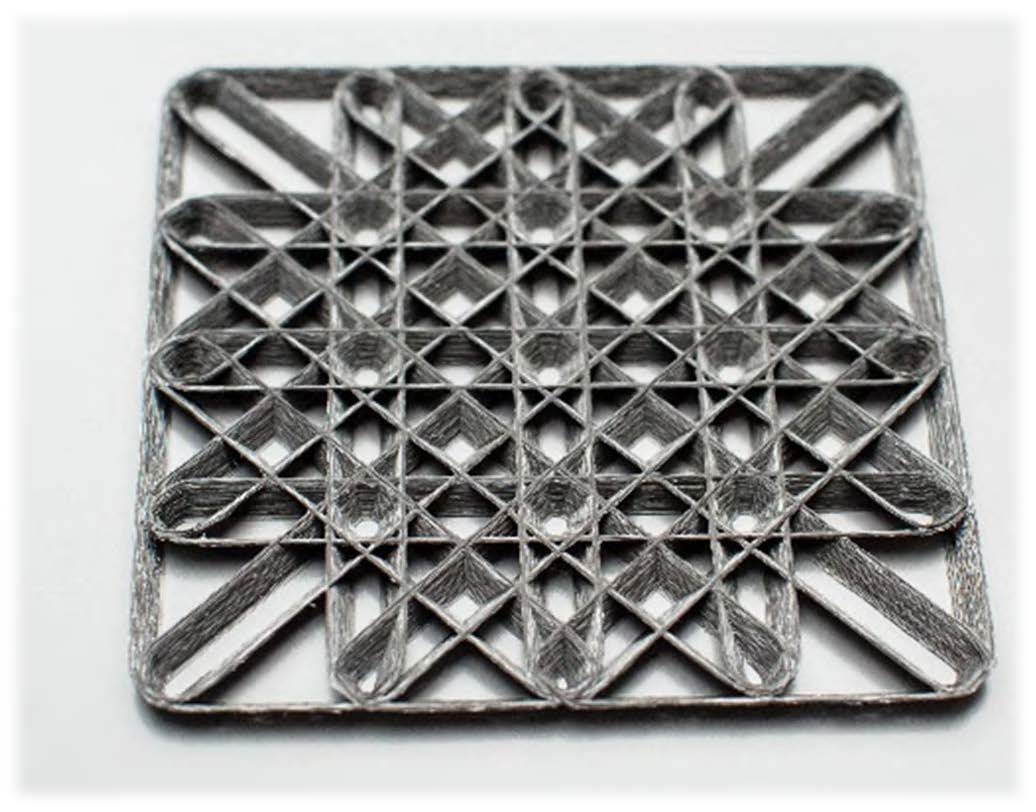
Anisoprint 3D 打印复合微卫星部件,较轻量金属减重达 45%。
合作伙伴关系持续赋能
Anisoprint 自诩开放材料平台,亦寻求更多合作开发新打印材料与零件。6 月与马耳他 Thought3D 达成协议使用其 Magigoo 粘合剂。粘住首层防翘边。"首层粘附不良是毁件常见问题,不一定在构建初期," Antonov 解释,"对开放材料系统尤要,因客户可选不同热塑性塑料,各需不同打印参数,故 Aura 切片软件引入多首层设置。这也是我们每 Composer 盒含 Magigoo 棒,确保客户手握首层粘附好方案。"
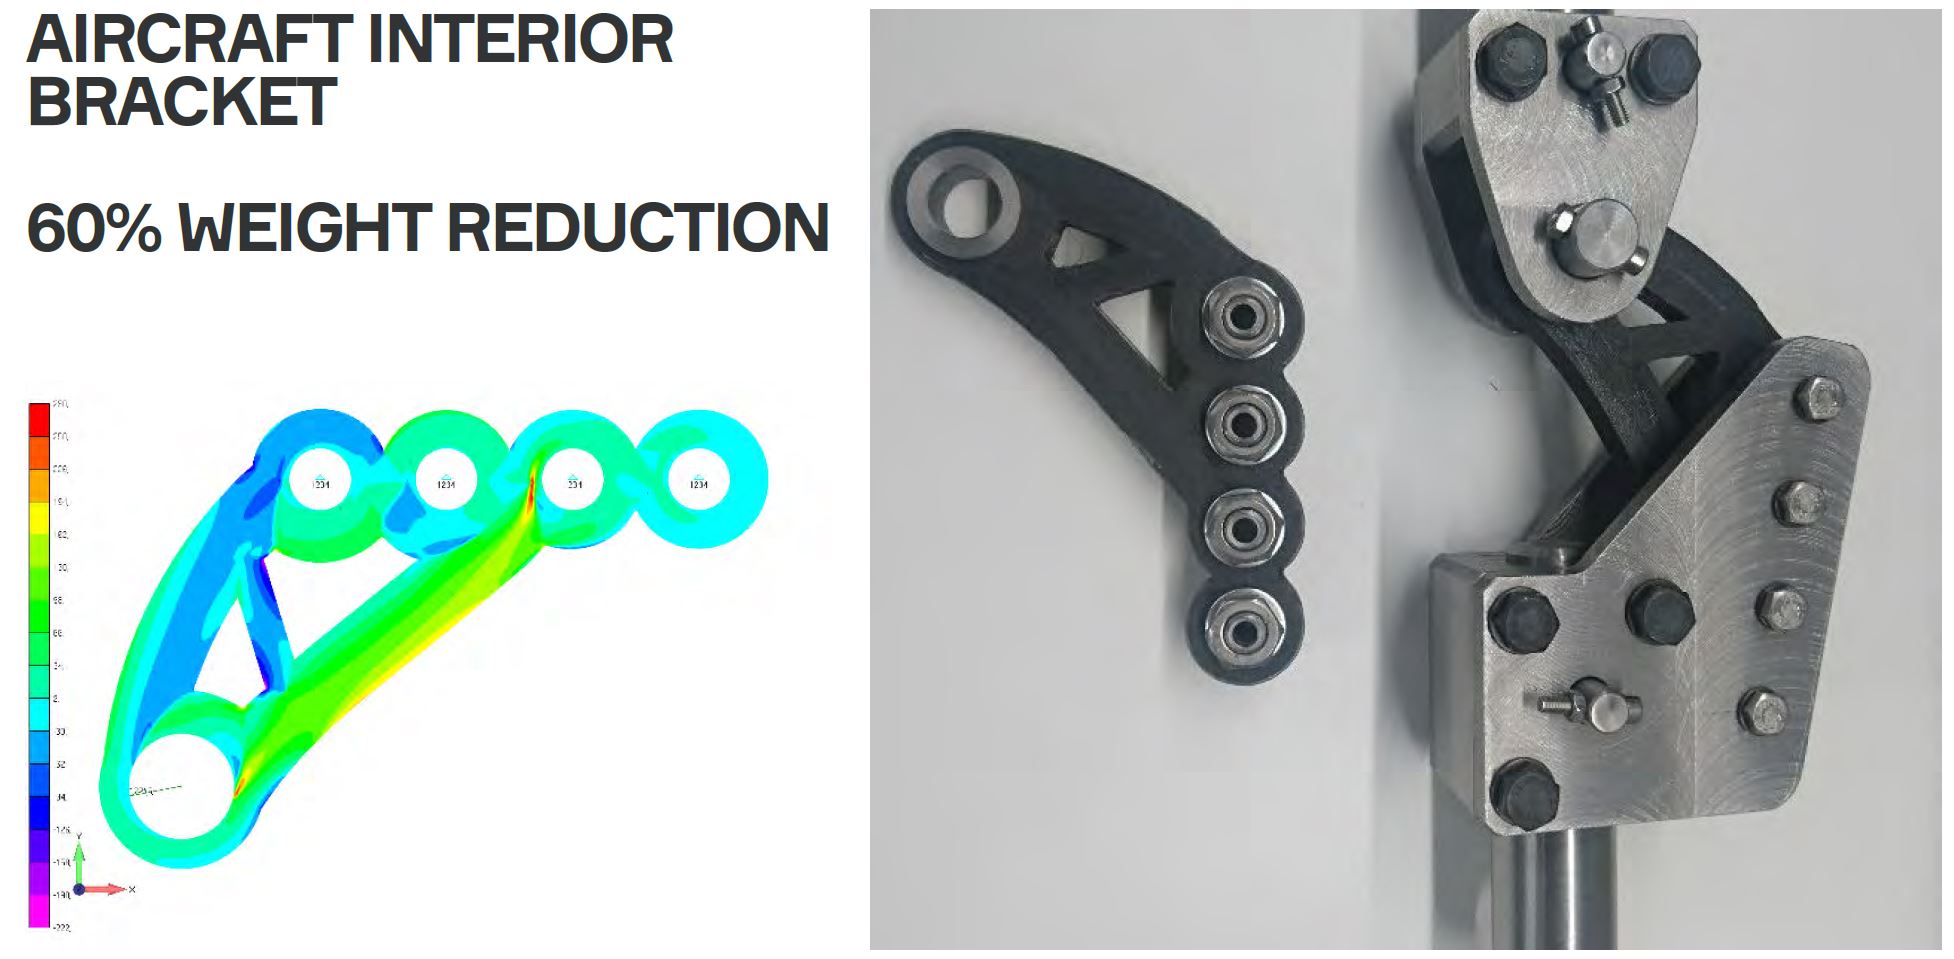
Anisoprinting 应用
Anisoprint 称技术适用航空航天至消费品、医疗多领域。例:承载 1.5 吨的飞机座椅支撑,较铝减重 40%。单通道客机约 100 此类件,累积可显著节省燃油与运营成本。
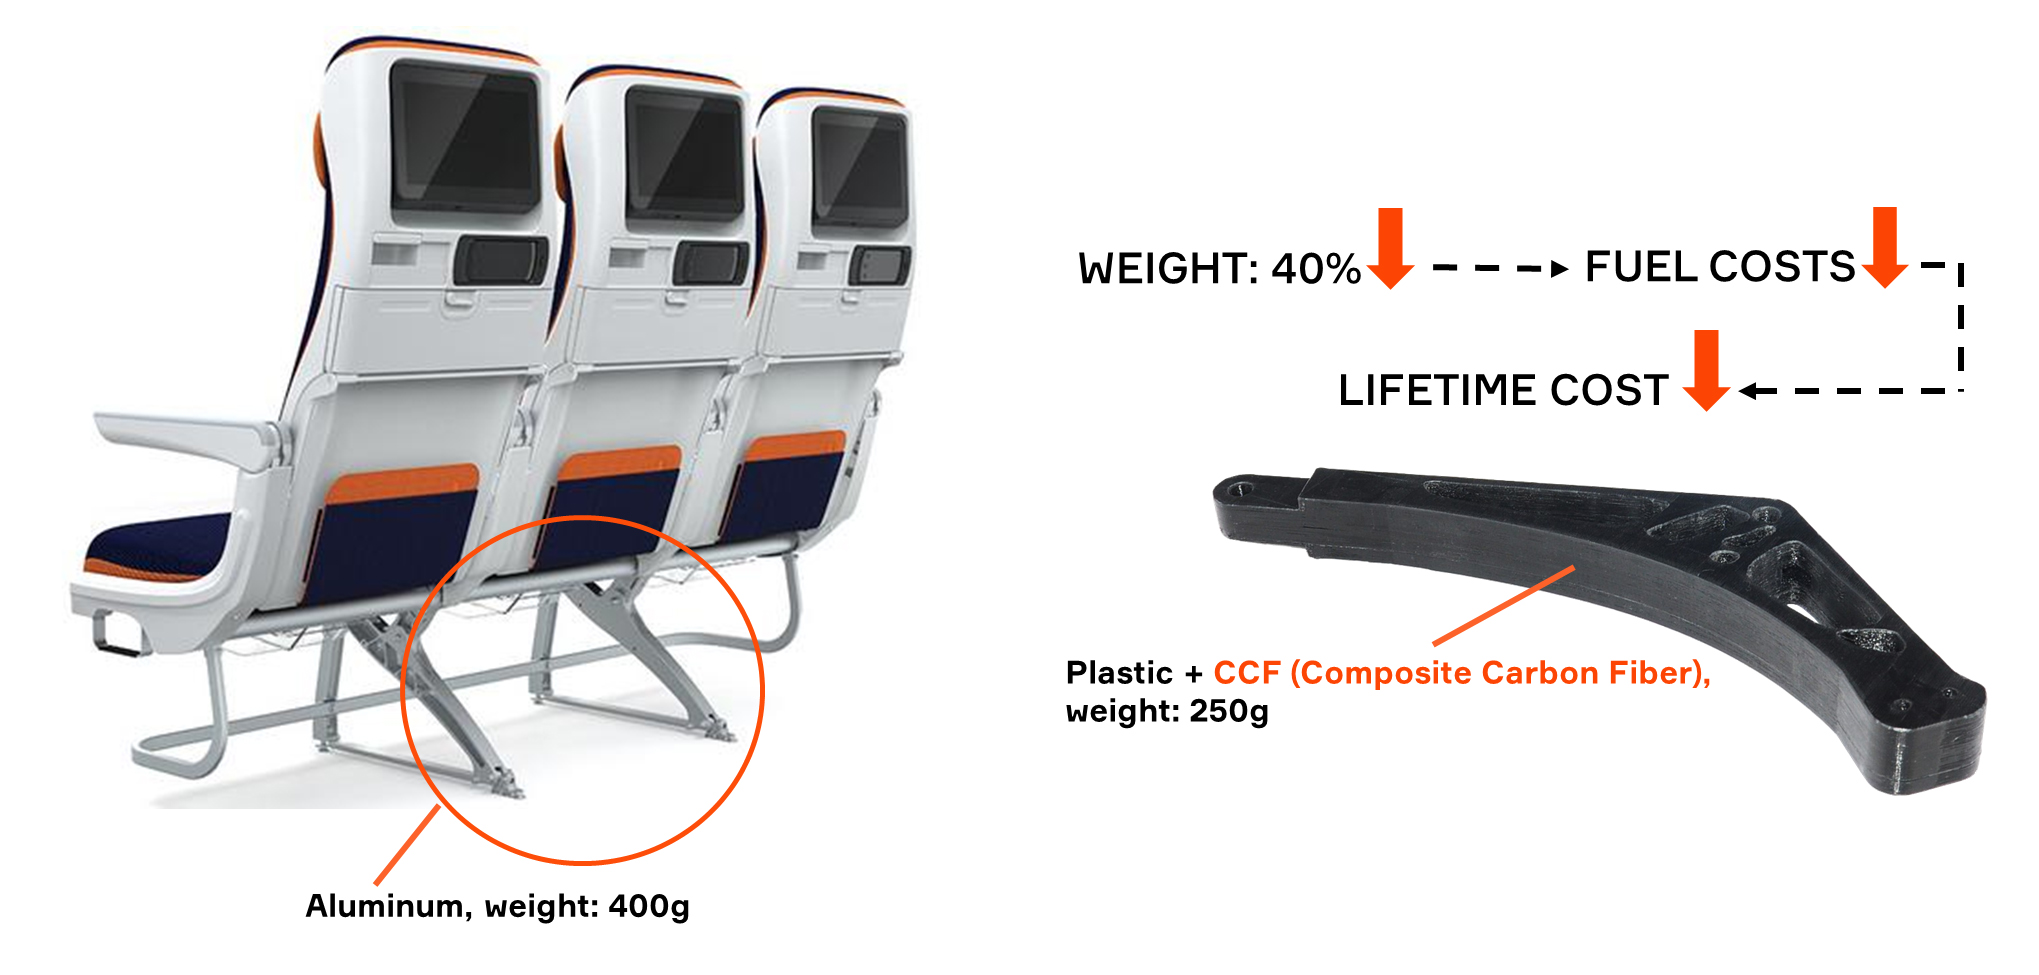
Anisoprint 3D 打印复合座椅支撑较铝减重 40%。
另一案例:酸奶盒成型活塞,用于乳制品生产线。此类活塞通常铣削聚酰胺制得,损坏更换需 3 月,产线停摆整期。Anisoprint Composer 打印件寿命更长,停机从 3 月降至 24 小时。
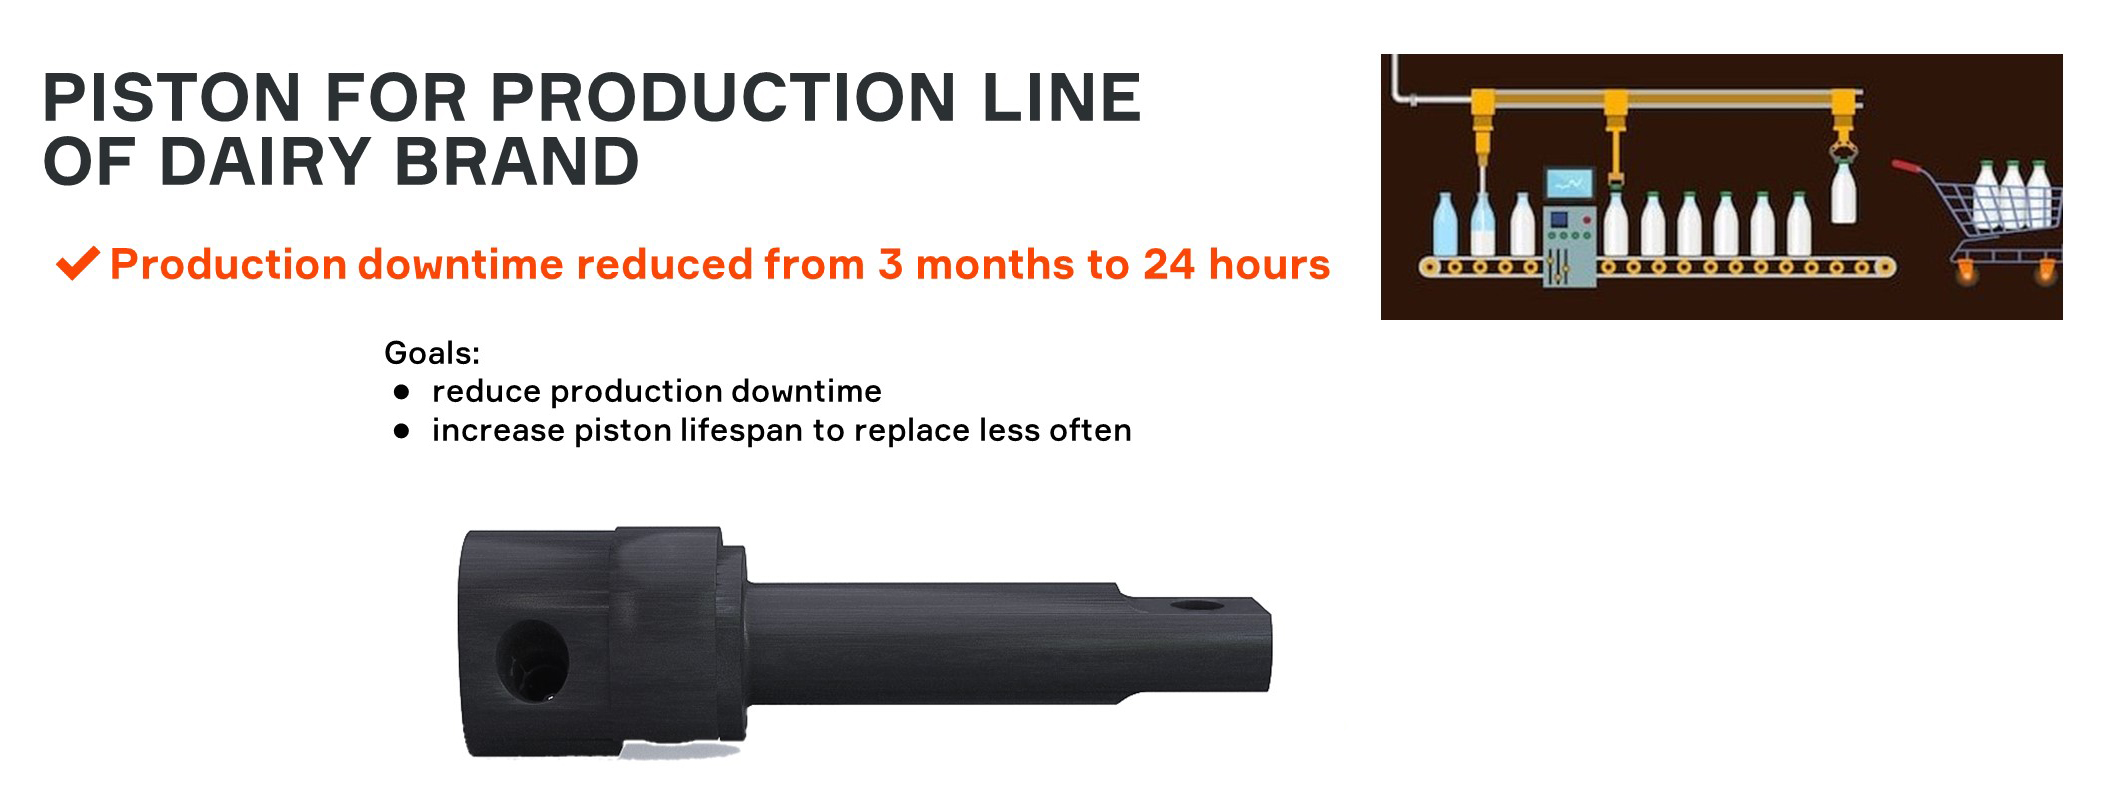
Anisoprint 3D 打印复合活塞满足乳制品生产线需求,更换时间大幅缩减。
"Anisoprinting 通过复合纤维共挤实现最优复合结构设计制造," Antonov 总结,"热塑性聚合物经连续纤维增强,在单阶段全自动工艺中固化成型,无后处理。所得零件比传统金属塑料强数倍、轻数倍、廉数倍,亦优于传统复合材料。"
树脂