


高性能碳纤维/环氧复合材料实现汽车减重与量产
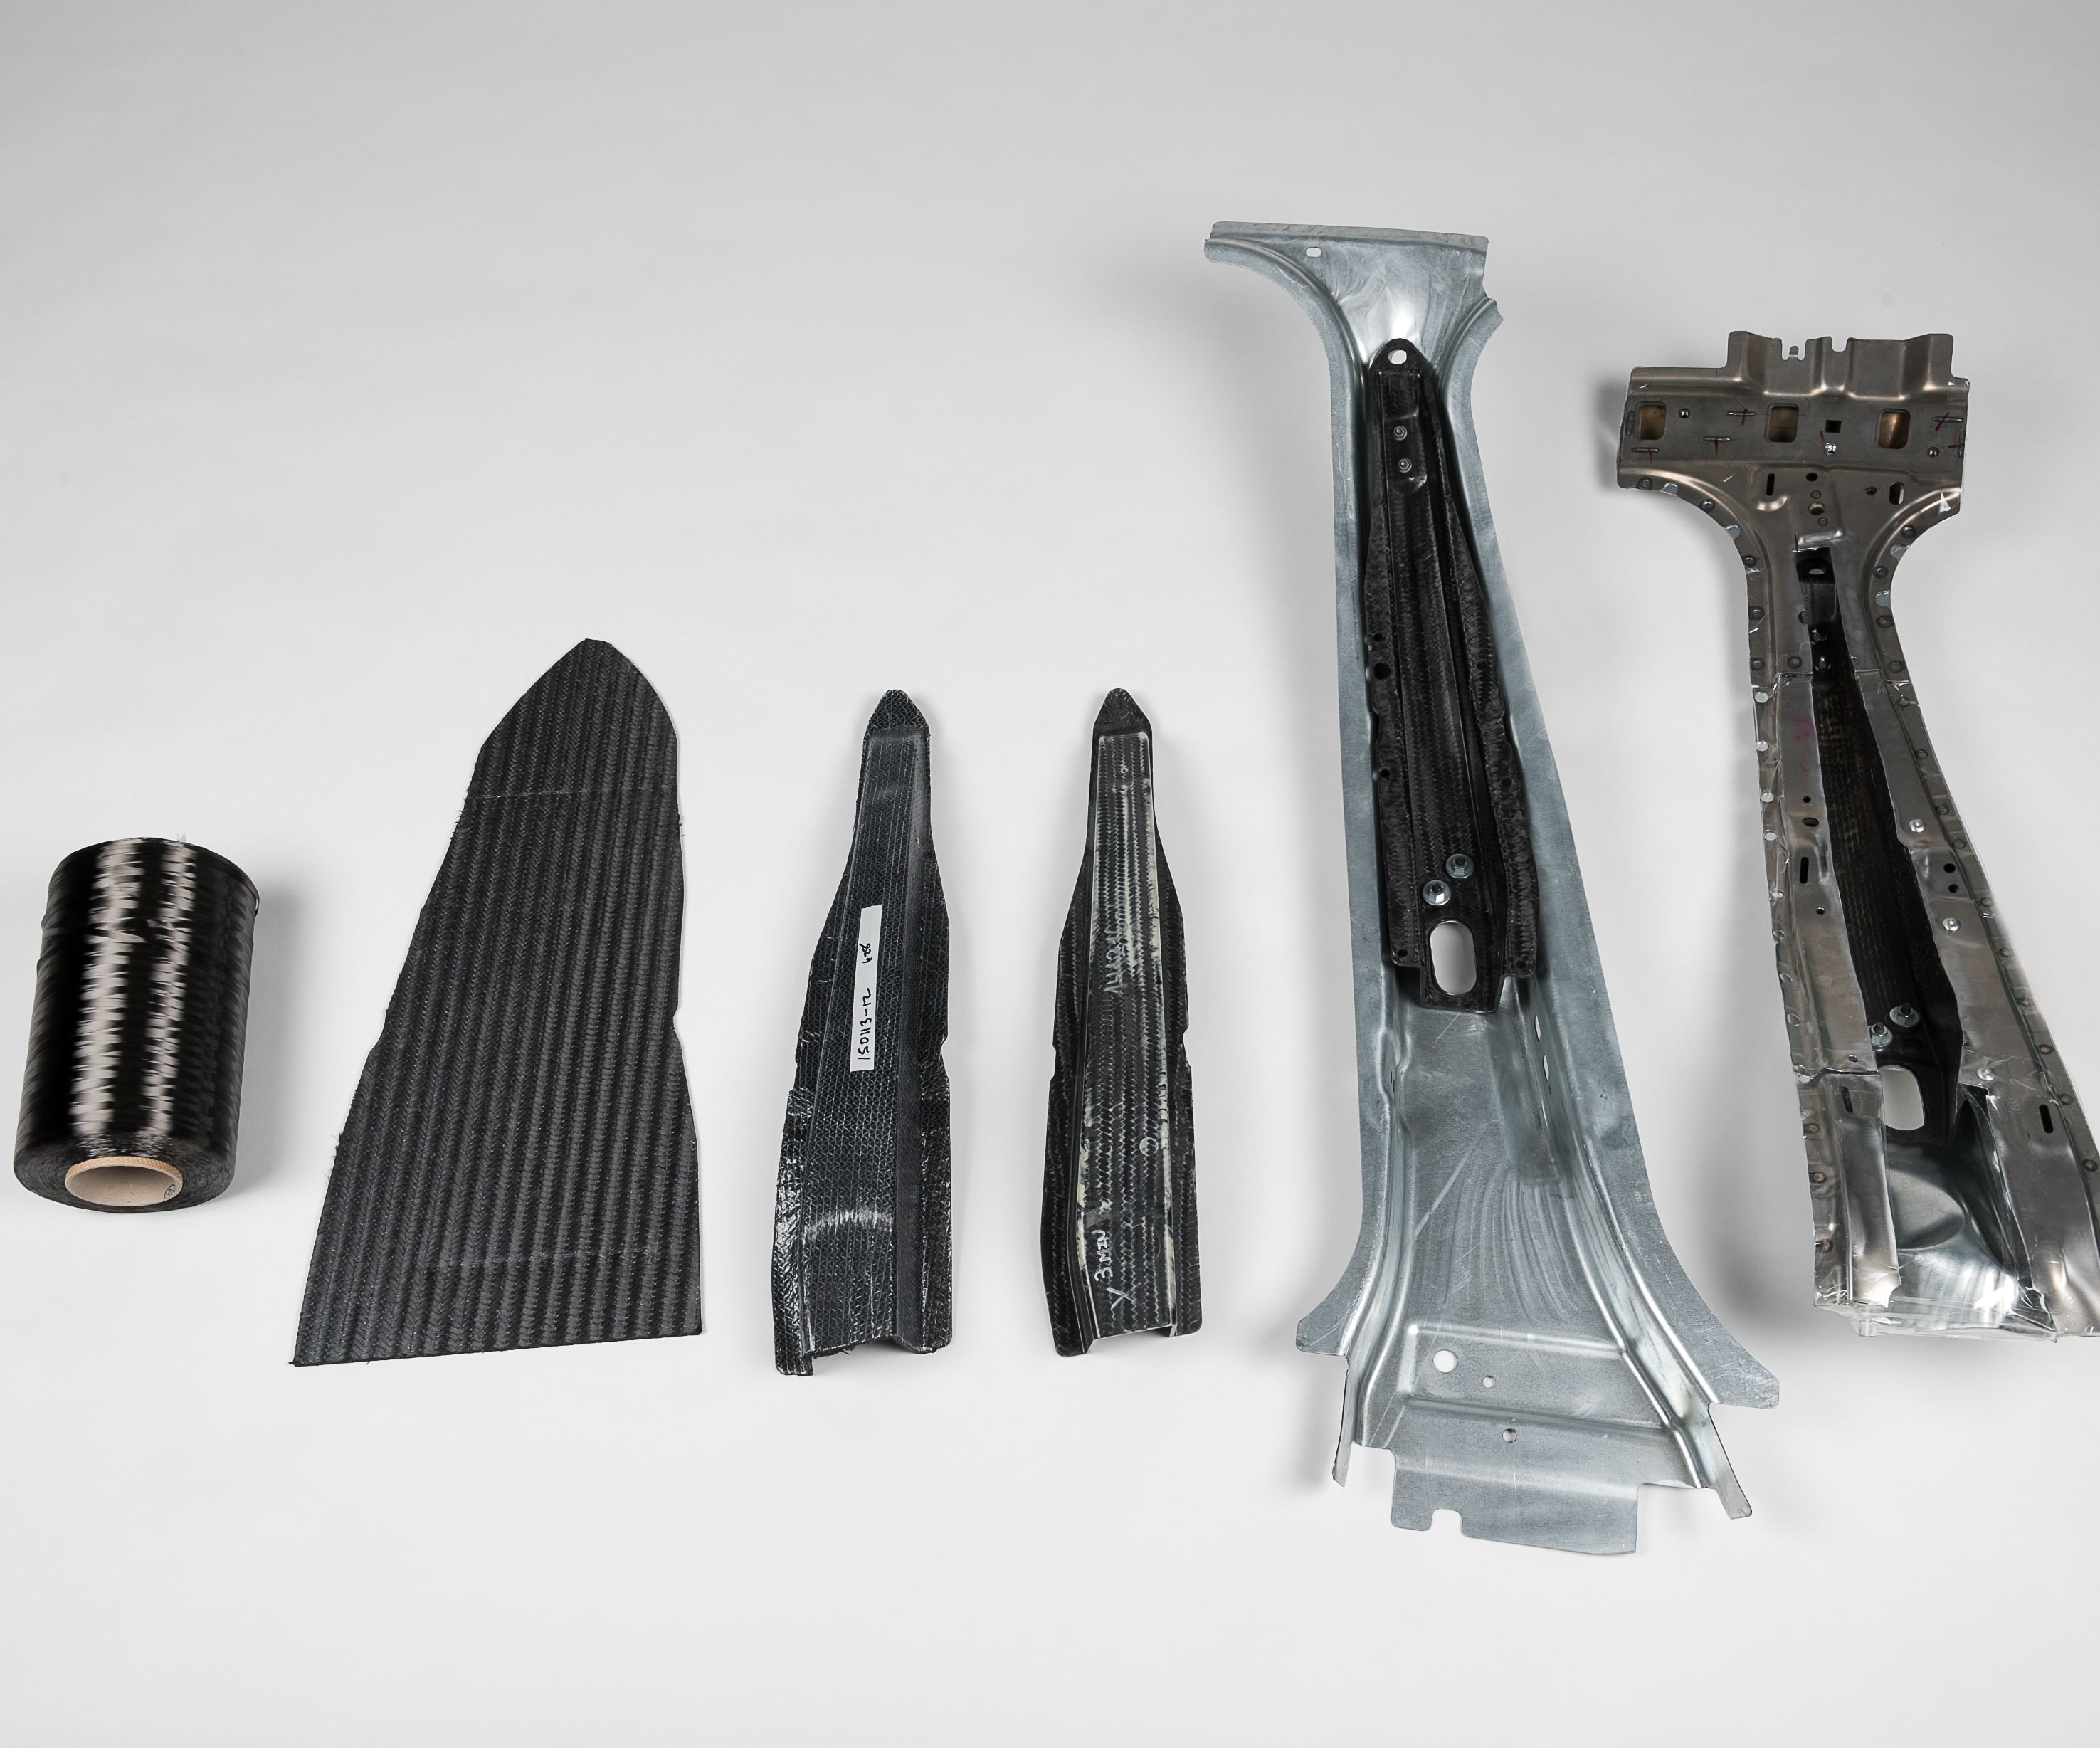
IACMI项目3.2评估采用新型环氧基树脂体系浸渍的碳纤维增强复合材料,开发复杂几何结构复合件替代高载荷、安全关键应用中高产乘用车一级车身结构的金属。首个评估应用为测试车B柱用碳纤维/环氧预浸料。高性能预浸料材料直接减重3公斤,并使周围钢板薄规化,可指定成本更低合金,提供额外减重和成本节约。来源:福特汽车公司。
大多数地区车企面临2025年尾气排放减少或乘用车燃油经济性提升的挑战性指令。但开发全新汽车技术满足要求成本高昂,许多国家采用联盟让供应链成员分担预竞争研究成本。
美国此类组织之一为先进复合材料制造创新研究所(IACMI——复合材料研究所,美国田纳西州Knoxville)。在该组织倡议中,来自工业、学术和政府的IACMI成员开展多管齐下项目——涉及集成材料/工艺开发、建模/仿真、多材料连接和回收——解决工程问题、改善车辆质量、降低能耗排放、创造美国就业。
项目3.2与不可能的树脂体系
项目3.2是IACMI 2015年6月成立时首批项目之一,尽管项目用技术在IACMI创建前几年已开始开发,源于福特汽车公司(美国密歇根州Dearborn)与当时Dow Automotive(现Dow Chemical Co.,美国密歇根州Midland)合作。IACMI成立项目3.2启动时,福特和Dow将此前新型环氧树脂体系工作引入项目。加入IACMI后,项目拓展最终包含多个阶段,代表该创新树脂新用途:预浸料B柱、全片状模塑料(SMC)尾盖和SMC/铝合金后门。
树脂家族名为VORAFUSE,由Dow为福特开发,设计用于预浸料和SMC,可在压缩模塑设备加工,北美汽车业广泛拥有。按福特要求,树脂玻璃化转变温度(Tg)150-160°C,模塑温度145-155°C,150°C下<2分钟固化(亚分钟固化可用),足够快满足高产量(10万辆/年以上)车辆生产。实现后模塑固化>95%。体系无溶剂和挥发性有机化合物(VOC)。
“福特定义的CTQ[关键质量特性]独特,单一商业产品前所未有,”Dow聚氨酯研发资深研究员Dave Bank解释。“因此需要新颖化学和一系列高度非传统产品满足这些苛刻规格。”
“树脂/固化剂混合物热力学上分离货架稳定性与聚合,产生干膏状物可浸渍碳纤维而不推进固化,得干燥无粘模塑料,”Bank补充。“但模塑条件达150°C时,化学‘激活’快速固化。”Dow提交21项专利申请,已获授权四项。
VORAFUSE体系附加特性:
- 室温货架稳定50天以上,但≥150°C瞬间固化。只要储存温度不超40°C,切片模塑前无需冷冻储存。
- 无粘化学利于自动化搬运。因无传统预浸料粘性,不会导致机器人等自动化搬运设备堆积及相关问题。
- 含新型内部脱模剂(IMR),模塑1000件才需对模具表面喷外部脱模剂。环氧树脂通常与IMR对立,因其对金属粘接极强。
- 未固化产品可切碎回馈模塑系统作为不连续纤维增强化合物,理想模塑肋/凸台等复杂几何,实现高价值回收。不同于常规环氧预浸料和SMC,所有未固化废料可再利用,材料更可持续,节省废料损失降低零件成本。
第一阶段:预浸料B柱
VORAFUSE引入项目3.2后,IACMI启动汽车应用,成项目整体第一阶段。团队成员含福特、Dow、DowAksa US LLC(美国亚利桑那州图森,DowAksa B.V.分支,Dow Chemical与Aksa Akrilik Kimya Sanayii A.Ş.土耳其Çiftlikköy-Yalova 50/50合资);密歇根州立大学(美国East Lansing);普渡大学(美国印第安纳州West Lafayette);田纳西大学诺克斯维尔分校(美国田纳西州Knoxville);Continental Structural Plastics(CSP,美国密歇根州Auburn Hills);橡树岭国家实验室(美国田纳西州Oak Ridge)。
第一阶段,研究人员开发浸渍环氧树脂的连续(编织和非捻布)碳纤维增强预浸料。VORAFUSE P6300树脂配方兼容DowAksa A42 D012 24K标准模量碳纤维。团队目标用碳纤维/环氧预浸料开发复杂几何结构复合件,替代高产车辆一级车身结构上高载荷、安全关键应用的冲压金属。
技术演示器用福特Fusion测试车一侧B柱。先经仿真评估可行性,再模塑实体件接受所有必测——含全尺寸车辆碰撞测试。件全数通过,较现有金属每侧减重3公斤。未固化废料回收制成支柱复杂肋结构。高性能复合材料允许周围钢板薄规化,可指定成本更低合金,提供额外减重和成本节约。
通过福特所有要求后,材料首个商用为碳纤维复合材料密集型福特GT超跑前车顶横梁和前地板封板。
不出所料,碳纤维/环氧预浸料有成本溢价,最适合有显著减重指令且愿为显著减重机会支付溢价的车型。
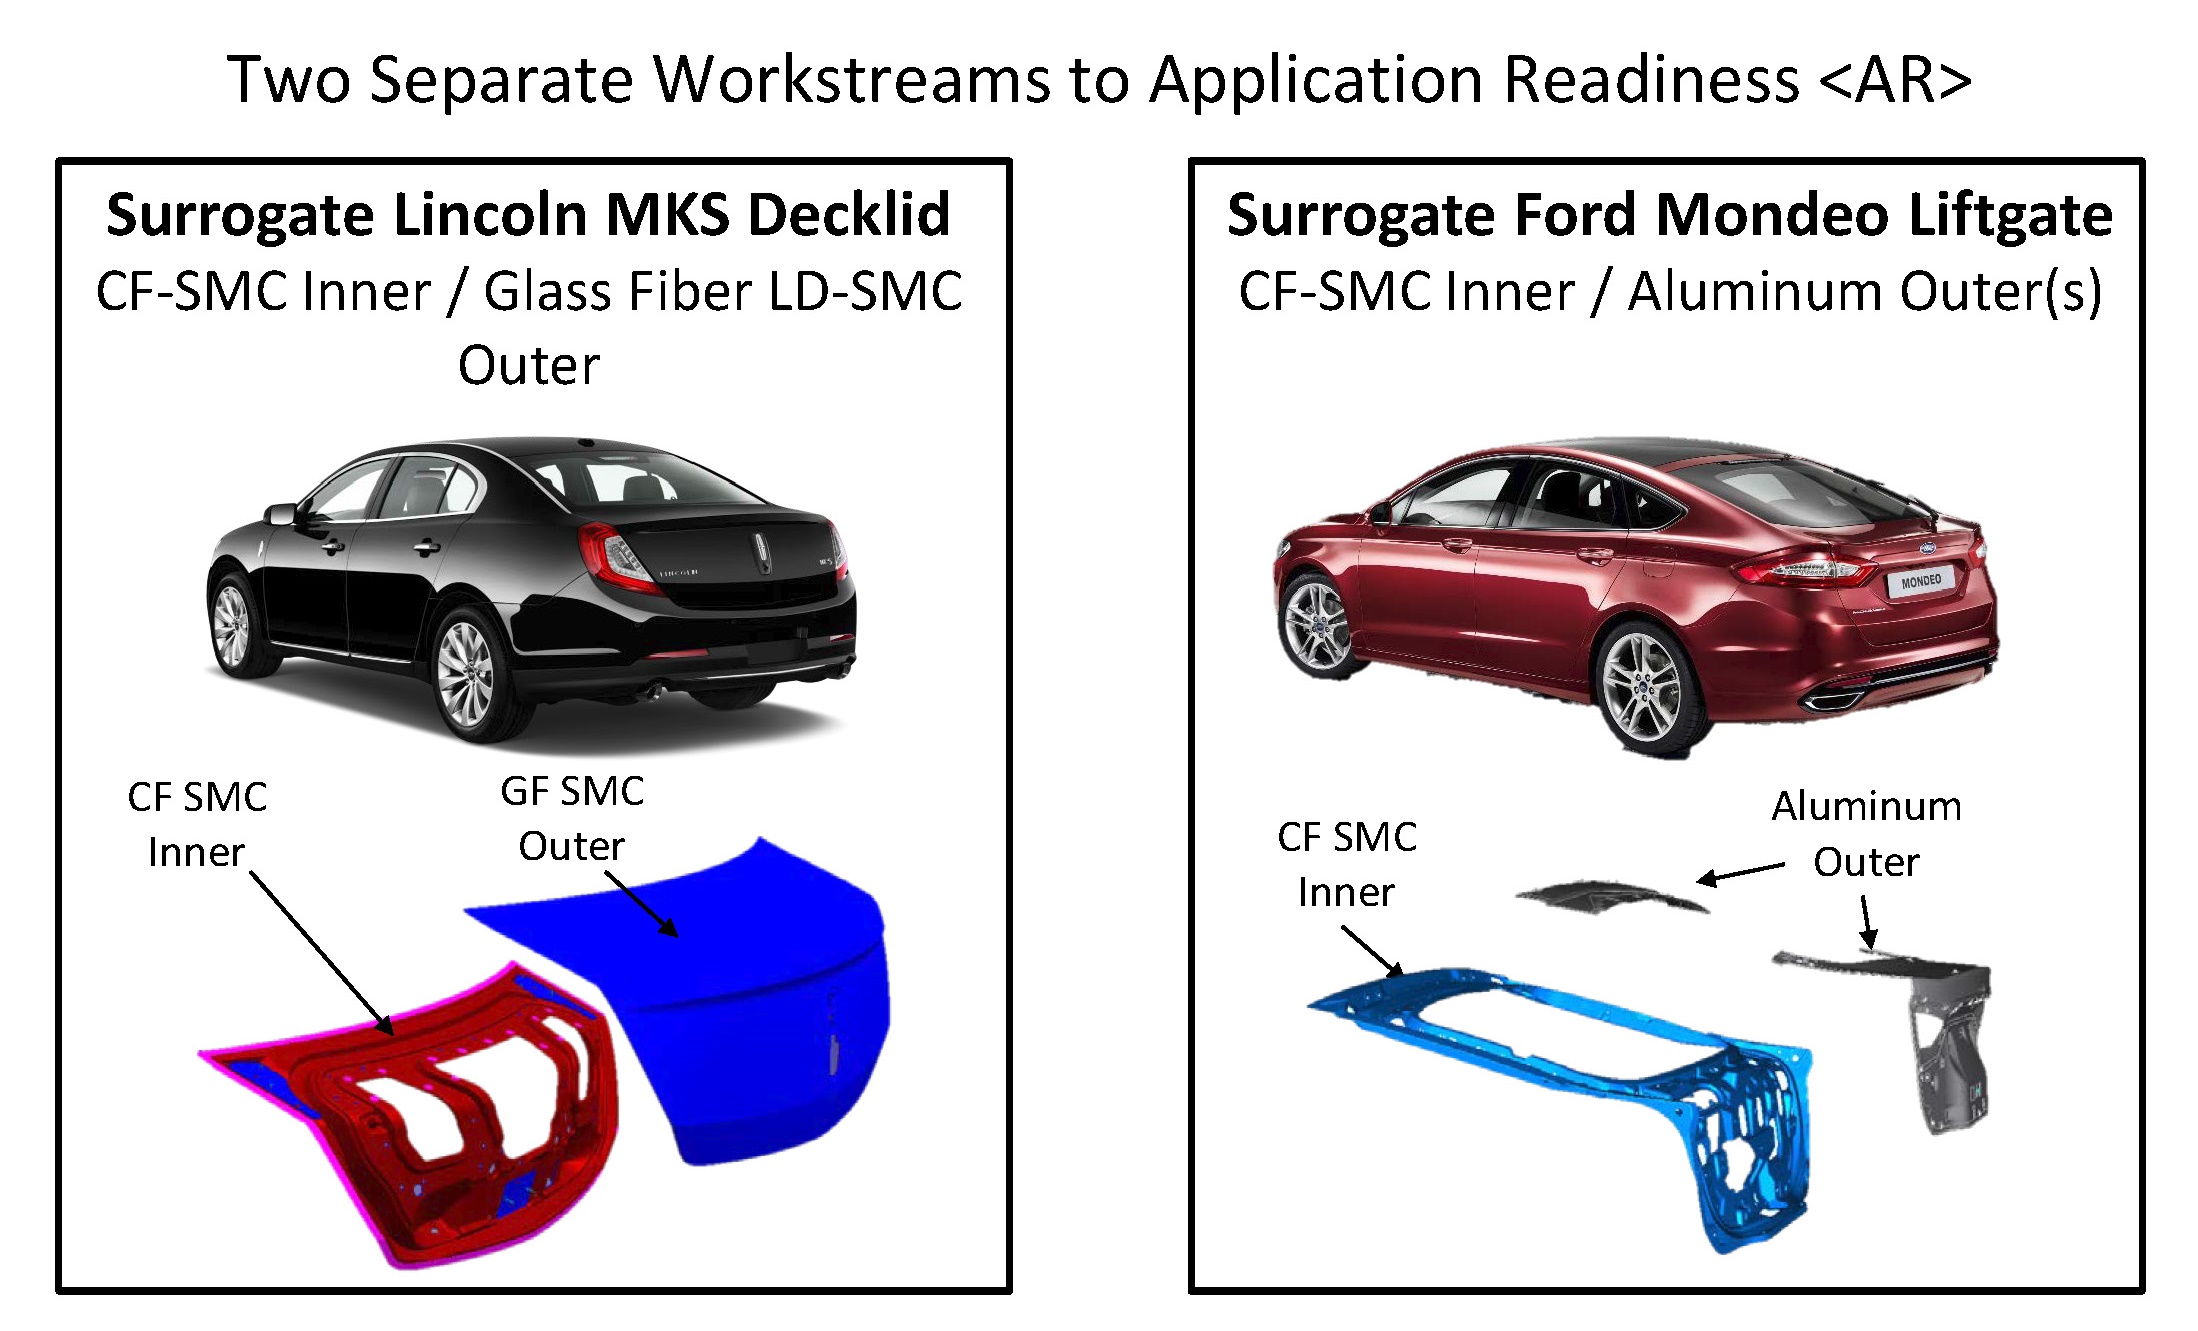
最近项目3.2聚焦新型环氧树脂碳纤维增强SMC用于结构/内板,包括尾盖(左)和后门(右)。项目虽结束,但产出商业化就绪的有趣技术,并指明需进一步工作领域。来源:福特汽车公司。
第二阶段/工作流1:全SMC尾盖
基于预浸料成功,项目研究人员探索新型环氧树脂不连续碳纤维增强SMC用于具安全关键功能的复杂3D结构。一演示器用碳纤维/环氧SMC作粘接尾盖(行李箱盖)内部/结构板,另一演示器用于更大更复杂粘接后门(含车窗、雨刷电机、灯等)内部/结构板。两工作流保持原始设计约束、五金、连接技术和结构胶不变。采用>300 MPa抗拉强度和>40 GPa抗拉刚度等挑战性机械目标,可比现有铸镁和铝。SMC需比预浸料更高流动性,开发略不同牌号VORAFUSE M6400。
尾盖演示器代表对现有玻璃/SMC技术的增量进步,碳纤维/环氧SMC替代Lincoln MKS原型车尾盖内板常规结构玻璃纤维增强不饱和聚酯SMC。碳纤维/环氧SMC内板粘接低密度(LD,1.25 SG)玻璃纤维/聚酯SMC外板,替代标准密度(1.9 SG)玻璃纤维/聚酯SMC现有件。新旧外板材料均Class A兼容。复用原始工具模塑碳纤维/环氧SMC内板和玻璃纤维/聚酯外板。收缩——两树脂体系略有不同——足够接近,未引起配合和表面问题(即未观察到显著尺寸变化)。
虚拟原型使粘接组件经受多挑战工况,含扭转刚度、前角刚度、瀑布挠度和锁扣载荷。随后模塑数十内外板,粘接测试——含挑战性89公里/小时后碰撞。组件虚拟和物理测试均无问题通过。
尾盖质量较基准减30%(从10.5至7.33公斤)。若预算允许内板重新开模——鉴于其较现有件更高力学性能可设计更薄——研究者计算质量至少可减35%(2毫米壁厚),1.5毫米壁厚甚至更多。
碳纤维/环氧SMC通过福特所有要求,现可用于商业平台,但成本高于常规玻璃纤维/聚酯SMC。
第二阶段/工作流2:SMC/铝合金后门
最后项目转向真正挑战场景:用碳纤维/环氧SMC替代轻金属,生产福特Mondeo五门/掀背测试车更大更复杂后门的混合(金属/复合)粘接组件。为最小化车辆制造序列变更,研究人员设计组件在电泳防锈(电泳涂装)及相关烘烤循环前加入白车身(BIW)。
碳纤维/环氧SMC替代镁合金作结构/内板,粘接现有铝外板。因需新工具生产复合板,零件重新设计。板厚按刚度/强度要求变化并加筋。高载荷连接区(气弹簧、锁扣、铰链、锁)用金属加强,使复合板稍厚——包装空间允许。
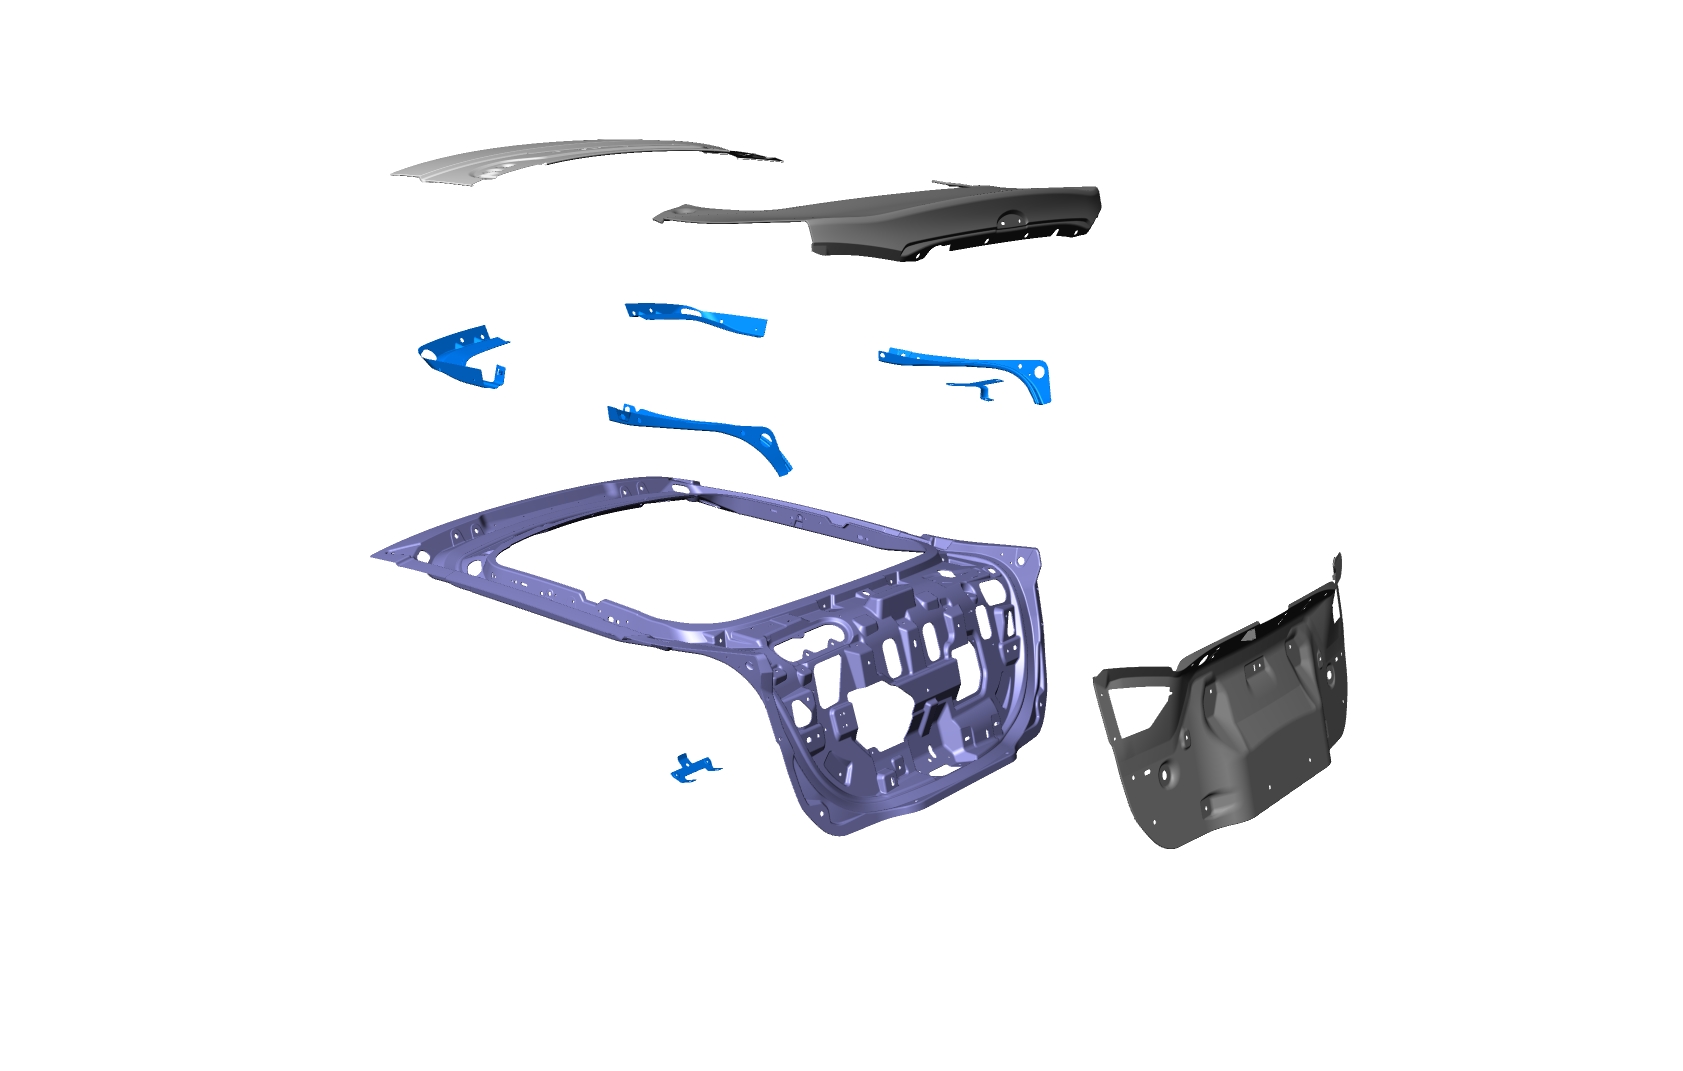
带金属五金的SMC/铝合金后门分解图(五门/掀背版福特Mondeo)。来源:福特汽车公司。
这些多材料组件经受苛刻要求,含扭转弯曲载荷、侧向稳定性、耐腐蚀、长期耐久和后碰撞测试。也须满足针对边距和平齐度的严格尺寸稳定性要求。
混合系统轻松通过大多数要求,但因复合内板与铝外板线性热膨胀系数(CLTE)失配,导致粘接接头残余应力积累和冷却后面板变形,出现配合表面问题。后续与普渡大学仿真团队合作,聚焦改进1K环氧胶(因能耐电泳涂装温度选用)模量、强度和固化动力学预测,以期反向工程更好胶粘剂。翘曲降低一个数量级,但略未达标。多种解决方案可能:尝试2K/室温固化或感应固化胶,或开发新高温胶。长远看,外板用碳纤维复合材料替代铝可消除问题,或后门下线后期装配加入车身序列。但两者均增成本。
项目3.2收尾,但产出有趣技术,部分——B柱预浸料和SMC尾盖——商业化就绪,部分指明需进一步工作领域。
“与IACMI及工业学术合作伙伴合作让我们从第一原理深入技术,发展基础科学,利用比独自宽广得多的知识库,”项目3.2负责人Patrick Blanchard,福特研究创新高级聚合物系统技术主管总结。“期待发掘新商业机会和研发活动,继续与IACMI合作伙伴合作。”
树脂