


注塑成型助力高性能一体化热塑性复合结构件

一体化复合齿轮传动轴。 herone 用编织热塑性复合预浸带作预成型件,经其工艺固化传动轴层压板并包覆齿轮等功能元件,产出一体化结构,减重、减件、缩装配周期与成本。所有图片来源 | herone
现行预测未来 20 年商用机队翻倍。2019 年复合材料密集型宽体客机产率为 10-14 架/月/ OEM,窄体已达 60 架/月/ OEM。Airbus 专门推动供应商将 A320 传统耗时手工铺层预浸件转为高压树脂传递模塑(HP-RTM)等 20 分钟周期工艺,助供应商冲刺月产 100 架。新兴城市空中交通/运输市场预测年需 3000 架电动垂直起降(eVTOL)飞机(250 架/月)。
"行业需缩短周期的自动化生产技术,亦需热塑性复合材料(TPC)提供的功能集成," herone(德国德累斯顿)联合创始人兼管理合伙人 Daniel Barfuss 言,其用聚苯硫醚(PPS)至聚醚醚酮(PEEK)、聚醚酮酮(PEKK)、聚芳醚酮(PAEK)等高性能热塑性基体。"核心目标是将 TPC 高性能与低成本结合,赋能更广泛批产应用与新应用的定制化零件," 第二联合创始人兼管理合伙人 Dr. Christian Garthaus 补充。
为达此,公司开发新路径:从全浸渍连续纤维带料起步,编织成中空预成型件"organoTube",固化为可变截面形状的型材。后续工序利用 TPC 可焊性与热成型性集成复合齿轮至传动轴、端部配件至管材、载荷传递元件至拉压支柱。Barfuss 补充可选混合模塑工艺——由酮基体供应商 Victrex(英国兰开夏克利夫利)与零部件供应商 Tri-Mack(美国罗德岛布里斯托)开发——用低熔点 PAEK 带料做型材、PEEK 包覆,实现跨接口熔融单一材料(见《包覆成型拓展 PEEK 复合应用范围》)。"我们改良亦实现几何咬合," 他补,"产出一体化结构承载更高载荷。"
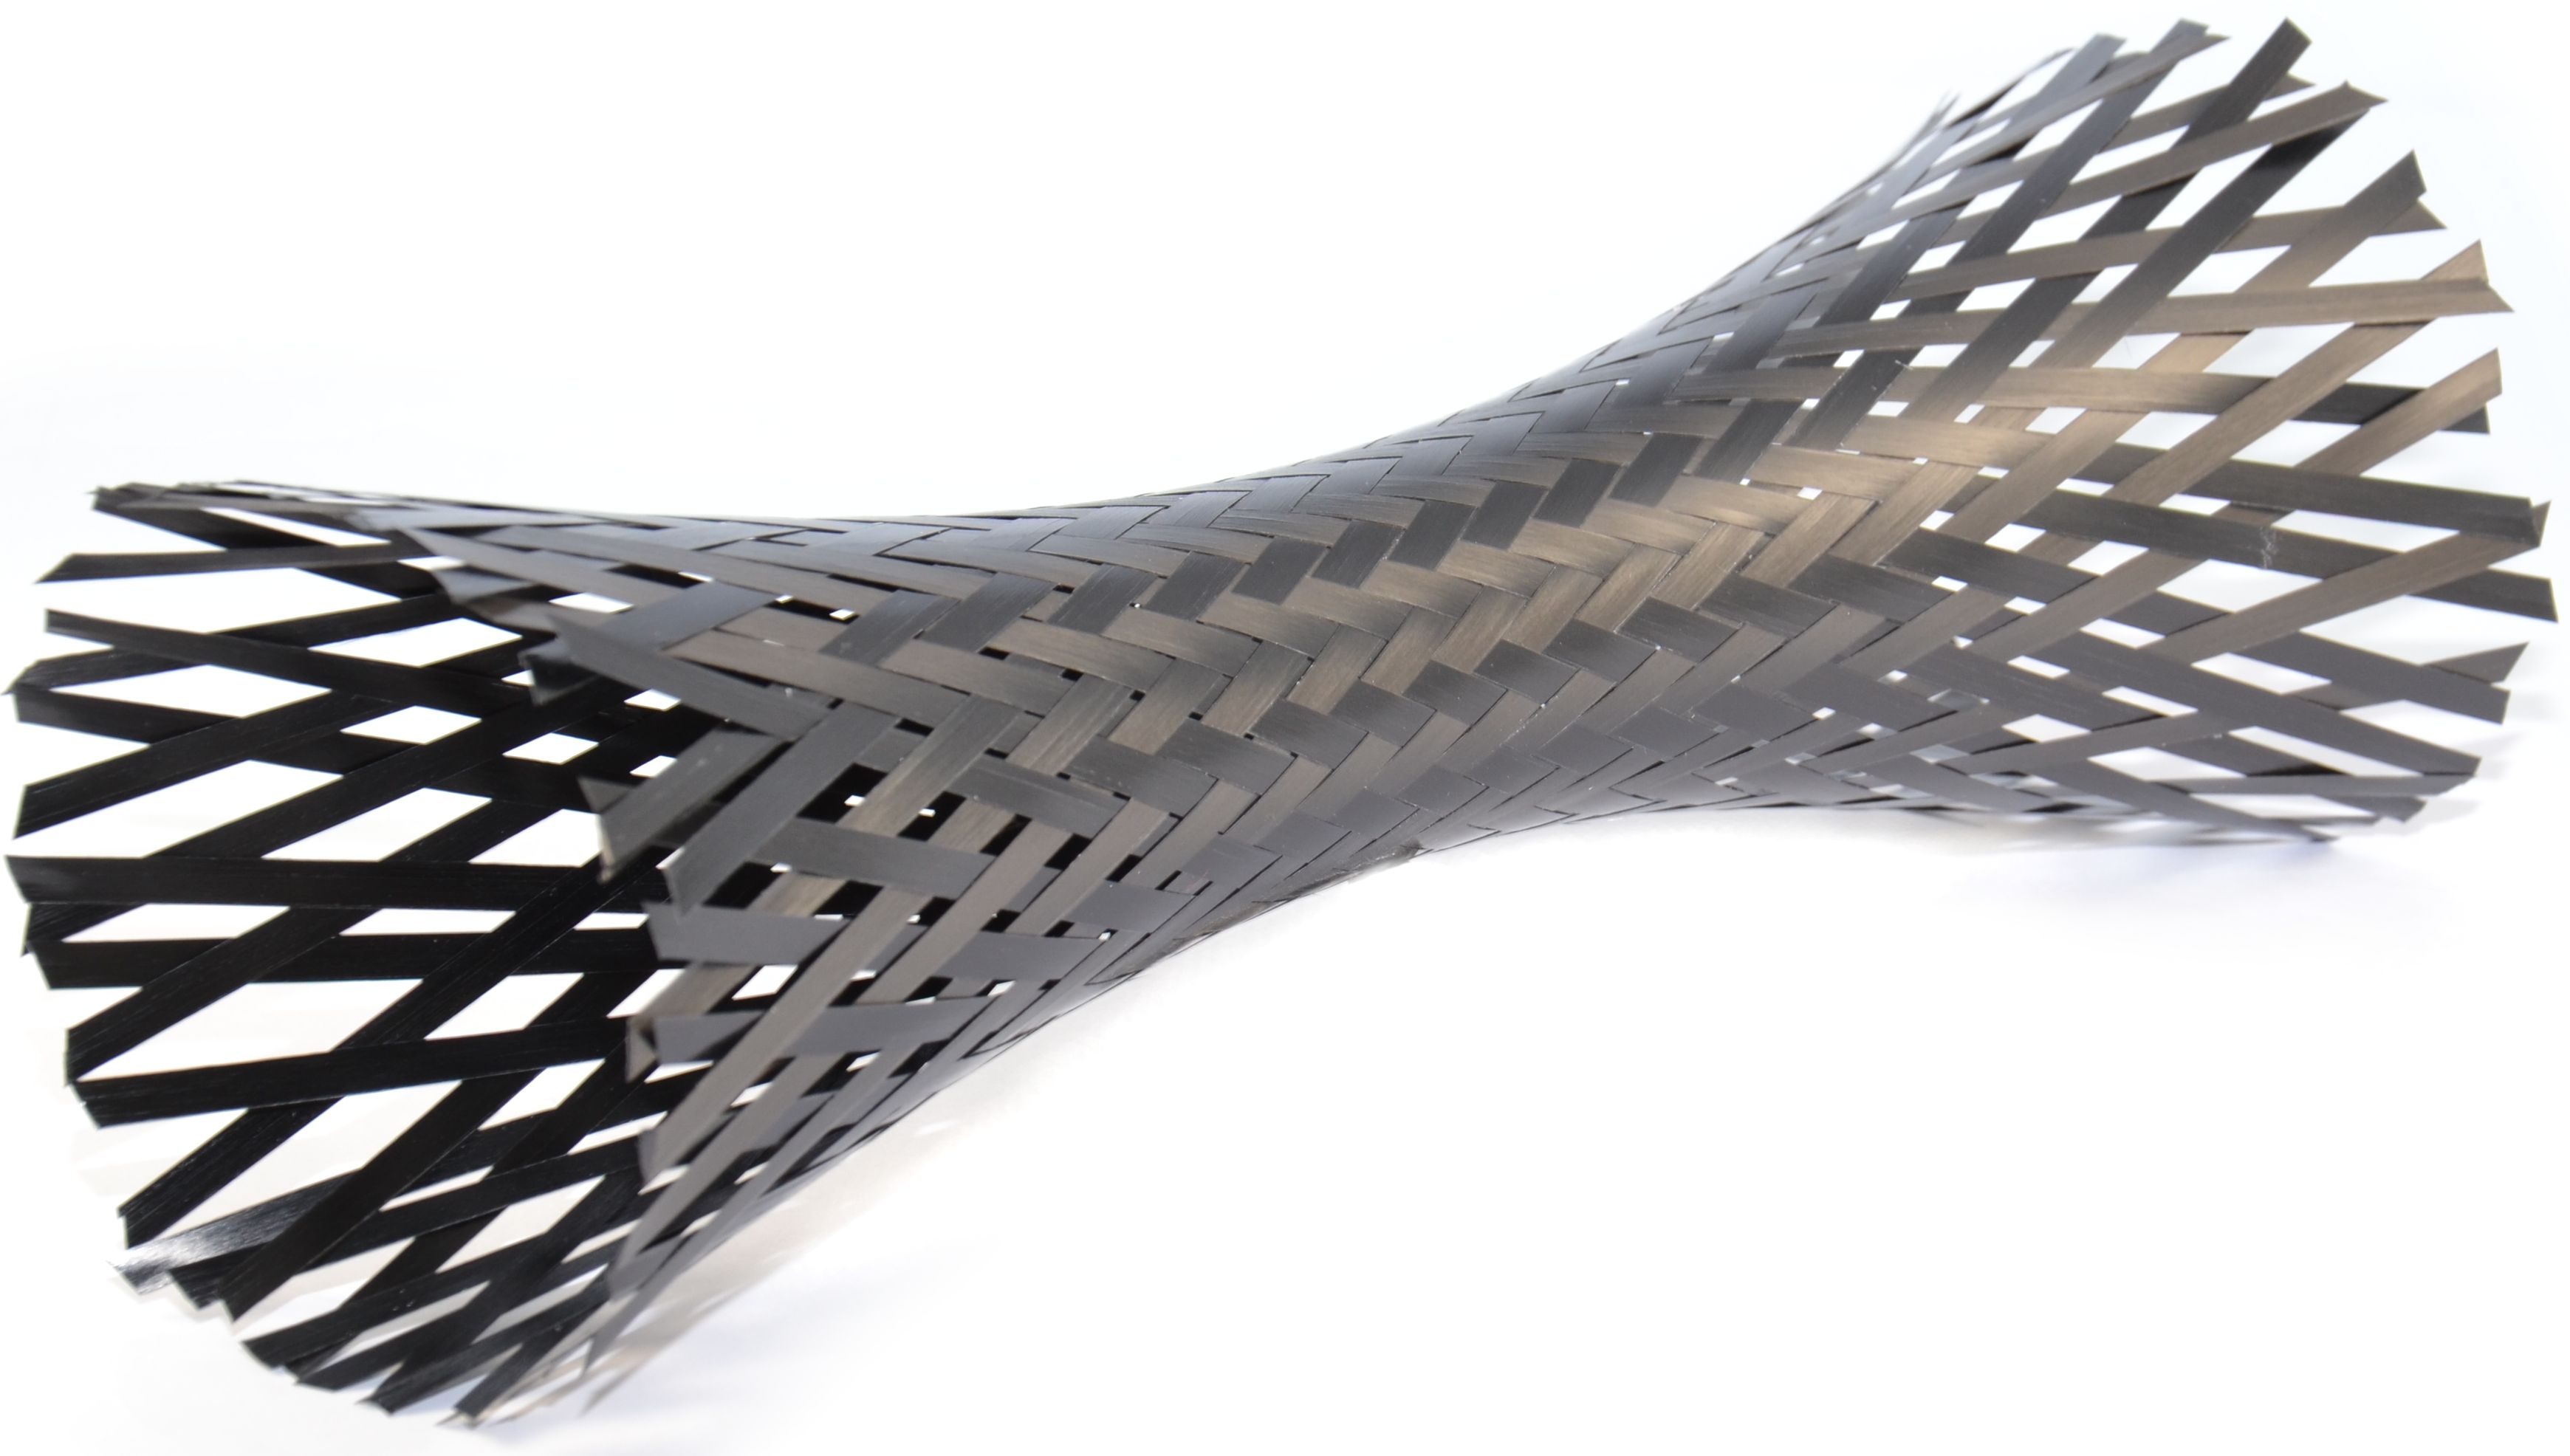
基于编织 organoTube 的模塑工艺
herone 工艺 起于全浸渍碳纤维增强热塑性带料,编织成 organoTube 并固化。"10 年前我们开始用 organoTube 开发航空复合液压管," Garthaus 说。他解释因无两根飞机液压管几何相同,现有技术每根需一套模具。"我们需要可后加工成个性化几何的管材。思路是制连续复合型材再 CNC 弯管成目标几何。"
图 2 编织预浸带提供 herone 注塑成型工艺用净形预成型件 organoTube,支持多形状生产。
这听起来似 Sigma Precision Components(英国欣克利)所为(见《复合管道重塑航空发动机包覆》)的碳纤维/PEEK 发动机包覆。"他们关注类似部件但固化法不同," Garthaus 解释,"我们法路见潜力实现航天结构<2% 气孔率等更高性能。"
Garthaus 博士论文在 ILK 探索连续热塑性复合(TPC)挤出制编织管,获专利连续 TPC 管/型材制造工艺。但为服务航空供应链与客户,herone 选择非连续模塑工艺。"这赋予我们自由制造所有各异形状,含弯曲型材、变截面、局部补贴与铺层递减," 他解释,"我们在推进局部补贴自动化并与复合型材共固化。基本上平板层压壳体能做的,我们对管材型材都能做。"
制造这些 TPC 中空型材实属硬仗,Garthaus 言。"不能用热压成型或硅胶囊吹塑;故开发新工艺。" 但此法实现极高性能可定制管/轴类件。亦赋能 Victrex 开发的混合模塑,低熔点 PAEK 包覆 PEEK,原位固化组件与注塑单步完成。
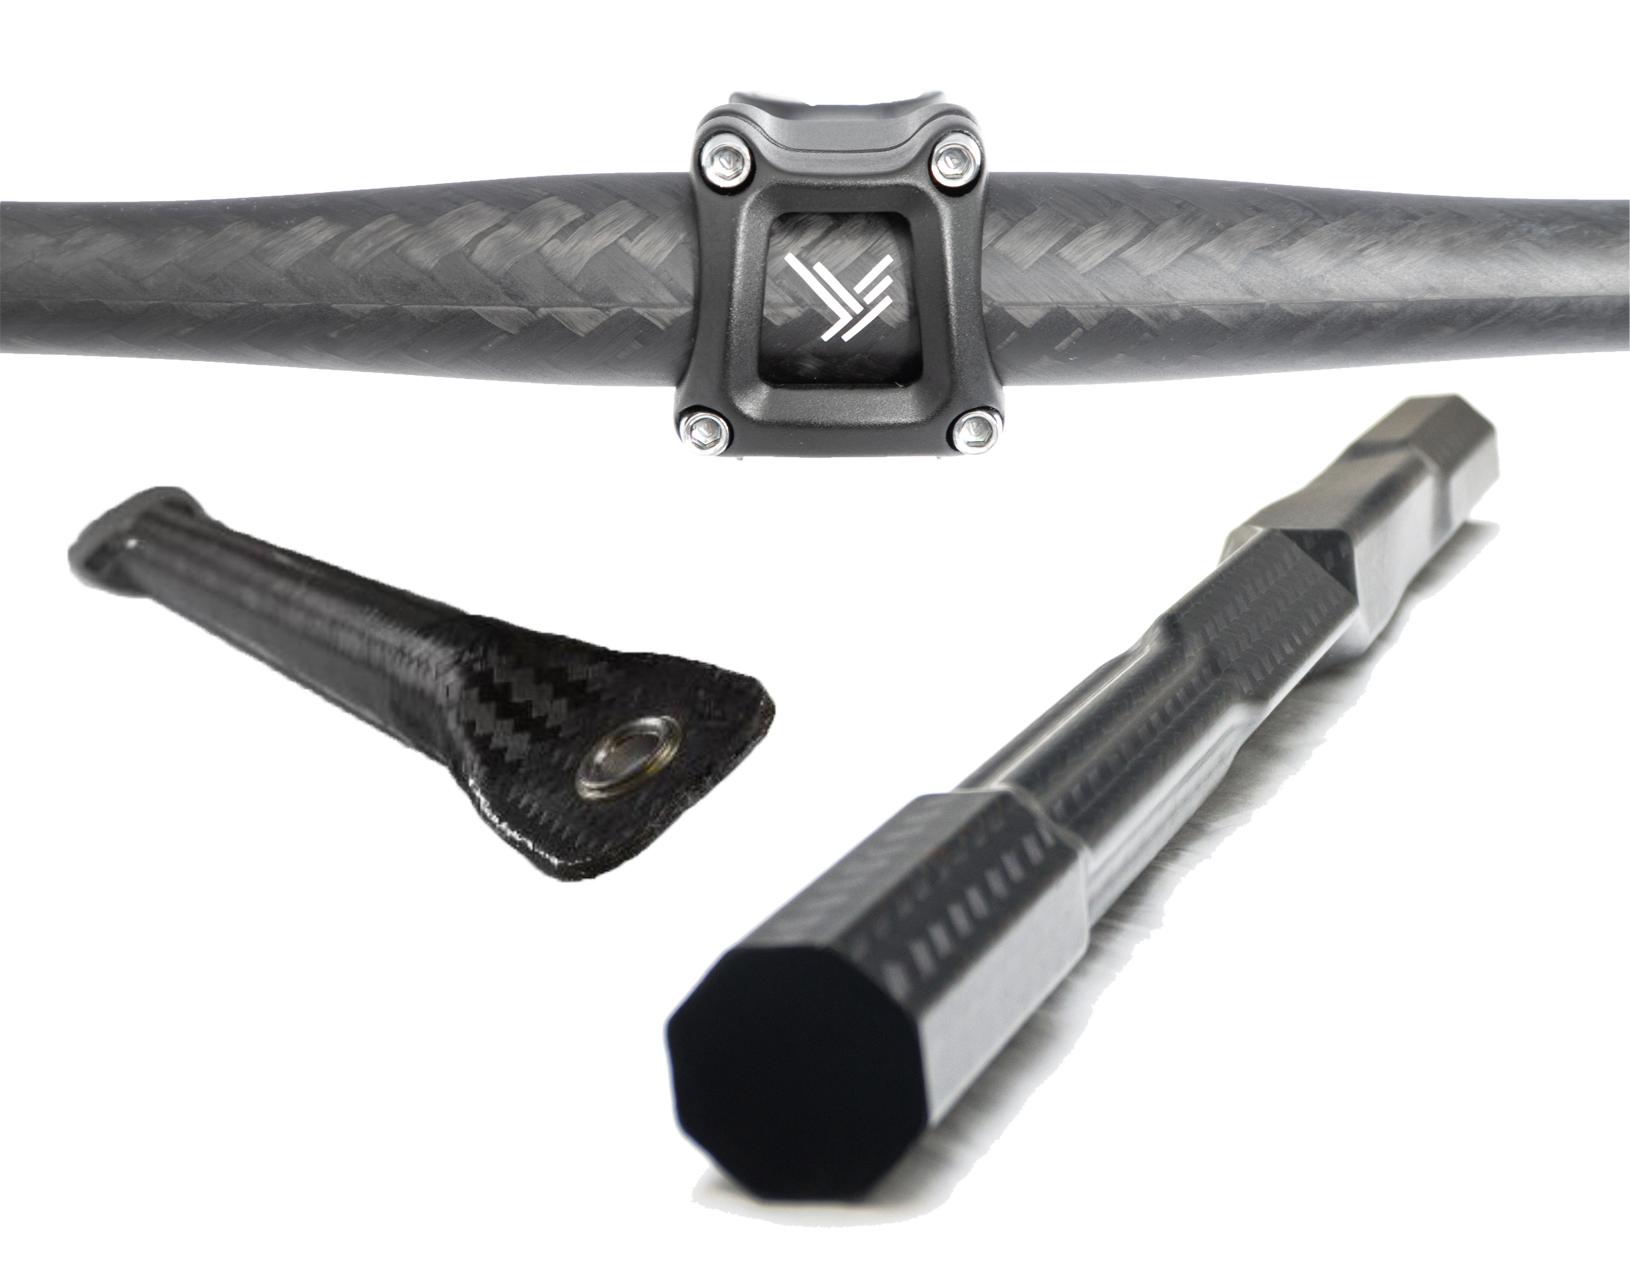
用 organoTube 编织带料预成型件另一显著优势:极低废料。"编织废料<2%,因是 TPC 带料,这点废料可回用于包覆成型,材料利用率达 100%," Garthaus 强调。
建公司、造齿轮轴演示件
Barfuss 与 Garthaus 起步于德累斯顿工业大学轻量化工程与聚合物技术研究所(ILK)。"这是欧洲最大复合与混合轻量化设计研究所之一," Barfuss 注。两人近 10 年研发连续 TPC 挤出、各类连接等多项目,最终凝练为 herone TPC 工艺技术。
"随后申请德国 EXIST 计划——旨在将此类技术转化产业,年资助 40-60 项目跨多领域," Barfuss 说,"获设备资金、4 员工编制及下一步规模化投资。" 2018 年 5 月 JEC World 后成立 herone。
JEC World 2019 前,herone 已产出系列演示件,含轻量高扭矩一体化齿轮传动轴即齿轮轴。"用碳纤维/PAEK 带料按件需角度编织 organoTube 固化成管," Barfuss 解释,"200°C 预热管体,380°C 注射短碳纤增强 PEEK 包覆齿轮。" 包覆用 Autodesk(加州圣拉斐尔)Moldflow Insight 模拟。充填时间优化至 40.5 秒,用 Arburg(德国洛斯堡)ALLROUNDER 注塑机实现。
此包覆不仅降装配成本、工序、物流,还强化性能。PAEK 轴与包覆 PEEK 齿轮 40°C 熔点差使分子层面熔融粘结成为可能。第二连接机制——咬合——靠注塑压力同步热成型轴体形成咬合轮廓。图 1 顶部可见此"注塑成型":在齿轮连接处形成波纹/正弦周向轮廓,而非光滑圆截面,构成几何咬合锁定。这进一步强化一体化齿轮轴强度,测试验证(右下图曲线)。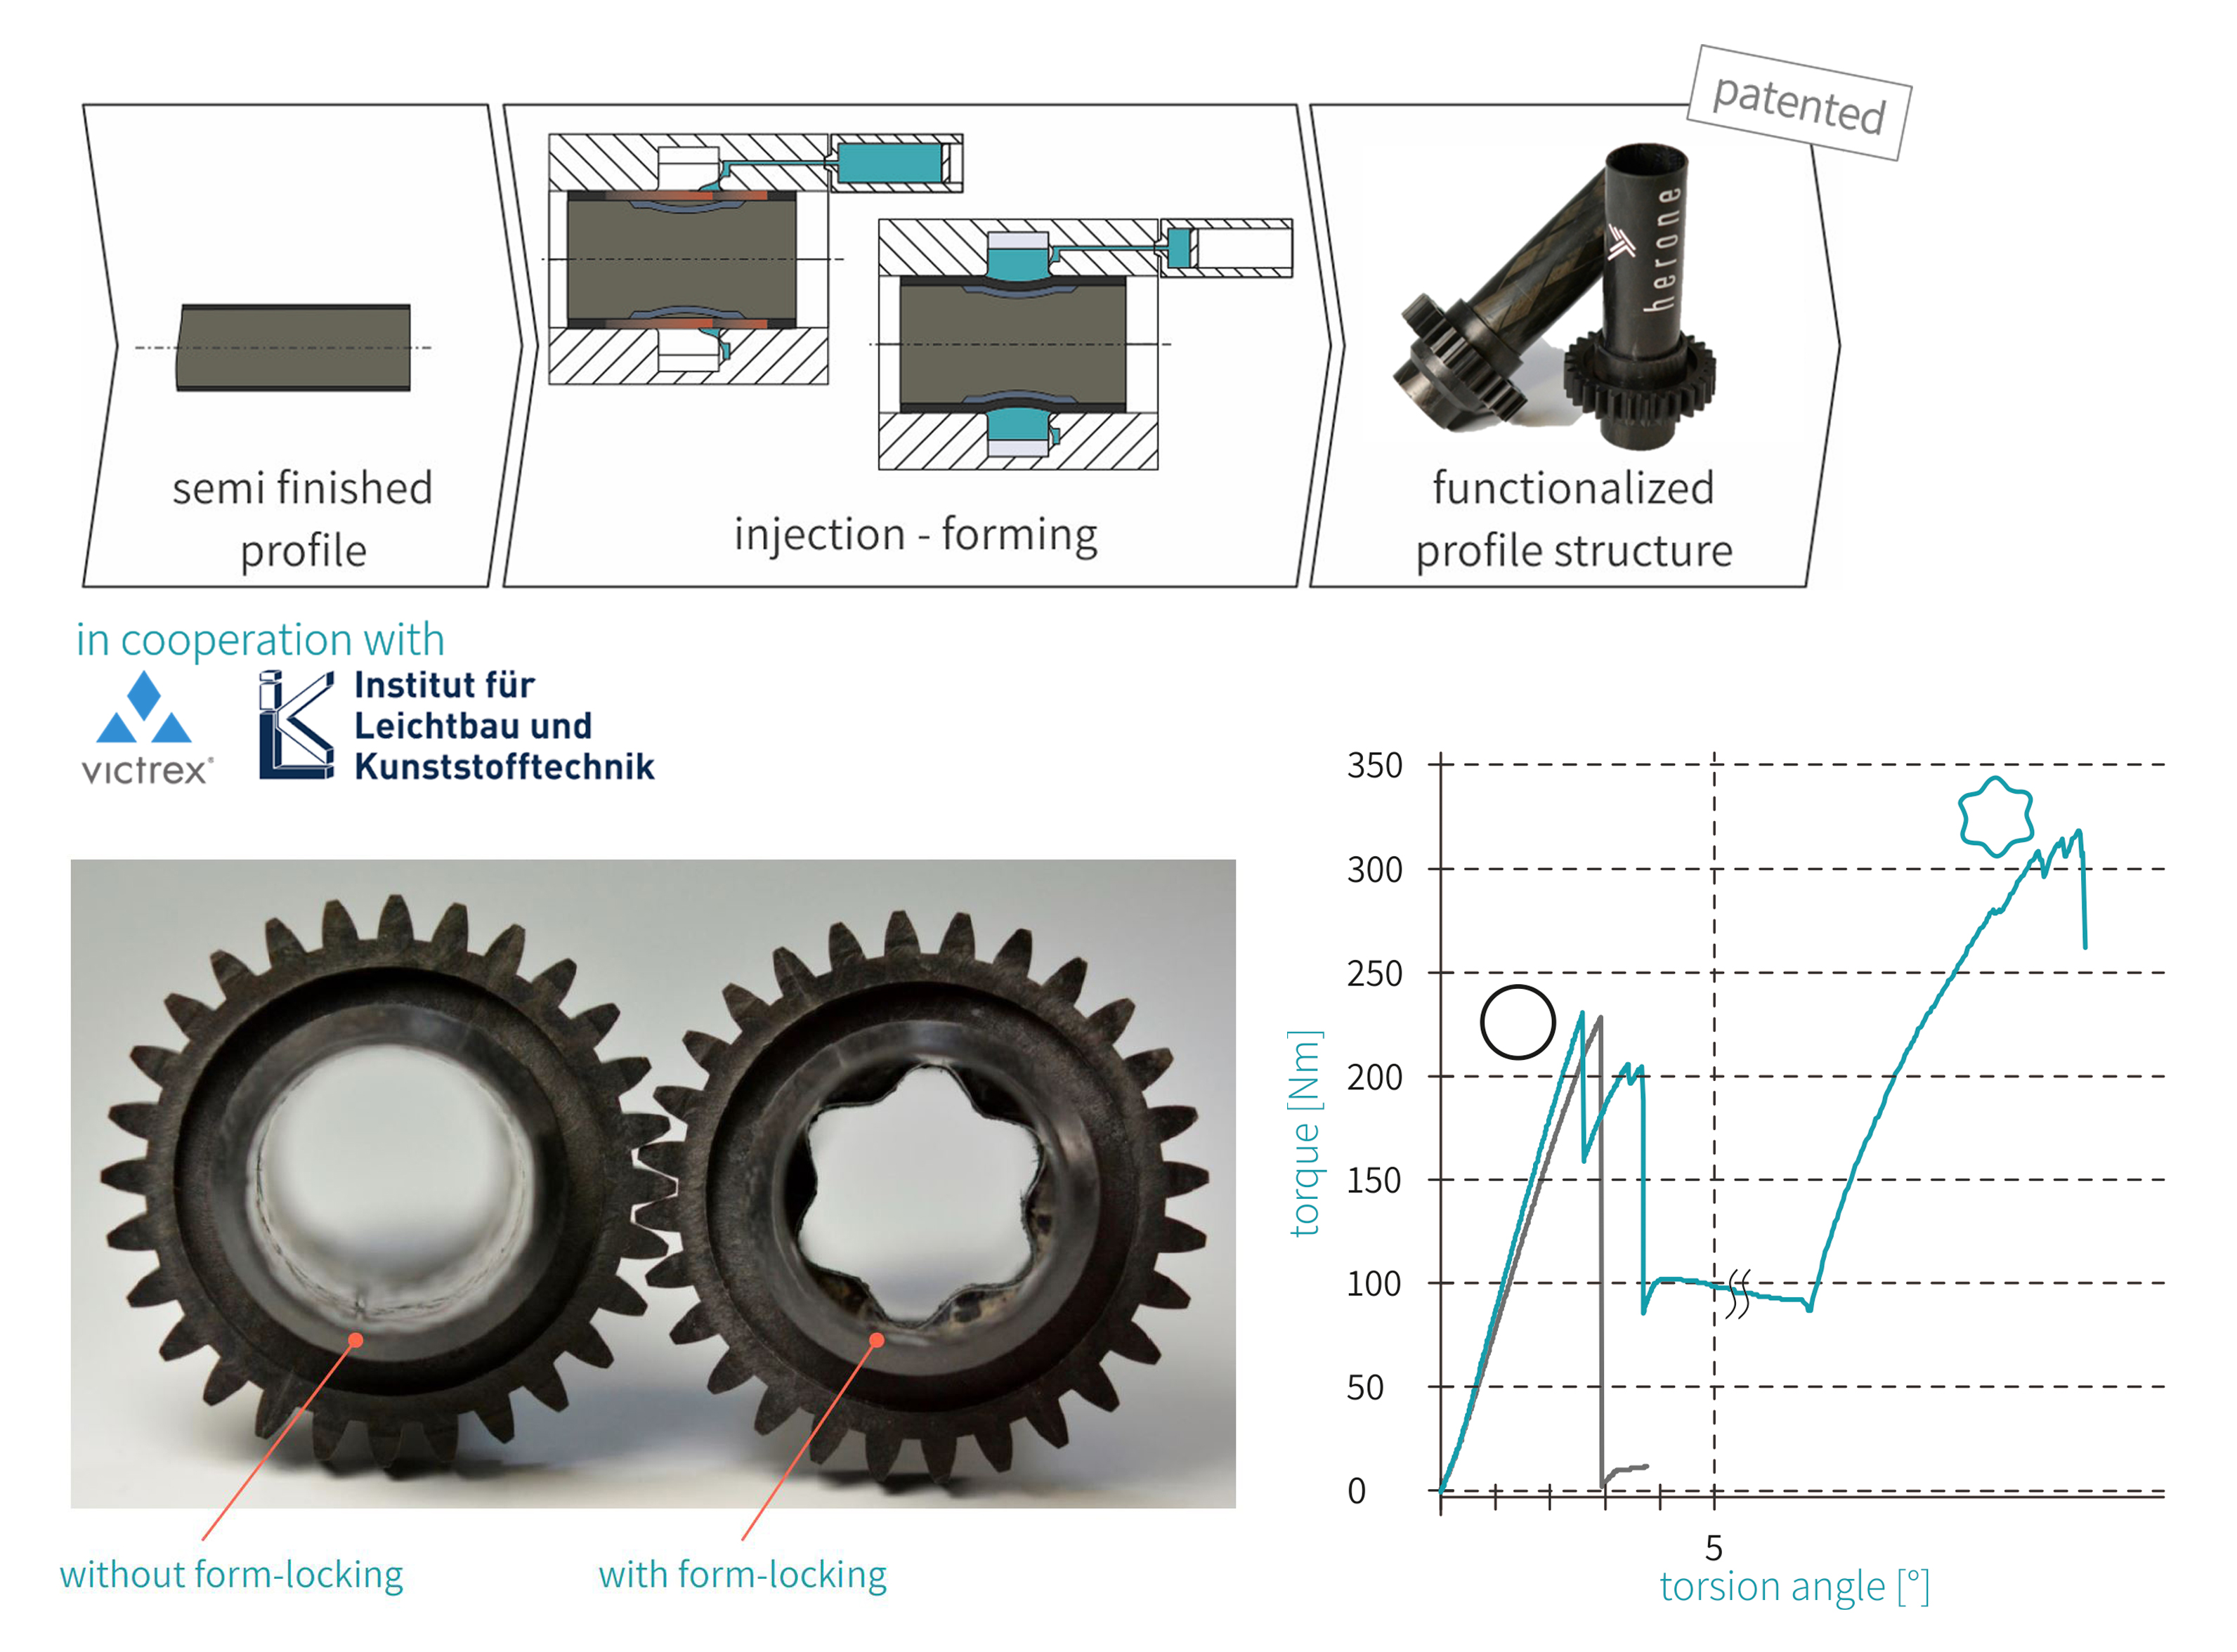 图 1. 与 Victrex、ILK 合作开发,herone 利用包覆注塑压力在一体化齿轮轴形成咬合轮廓(顶)。此注塑成型工艺使带咬合齿轮轴(图绿曲线)承受更高扭矩,优于无咬合包覆齿轮传动轴(黑曲线)。
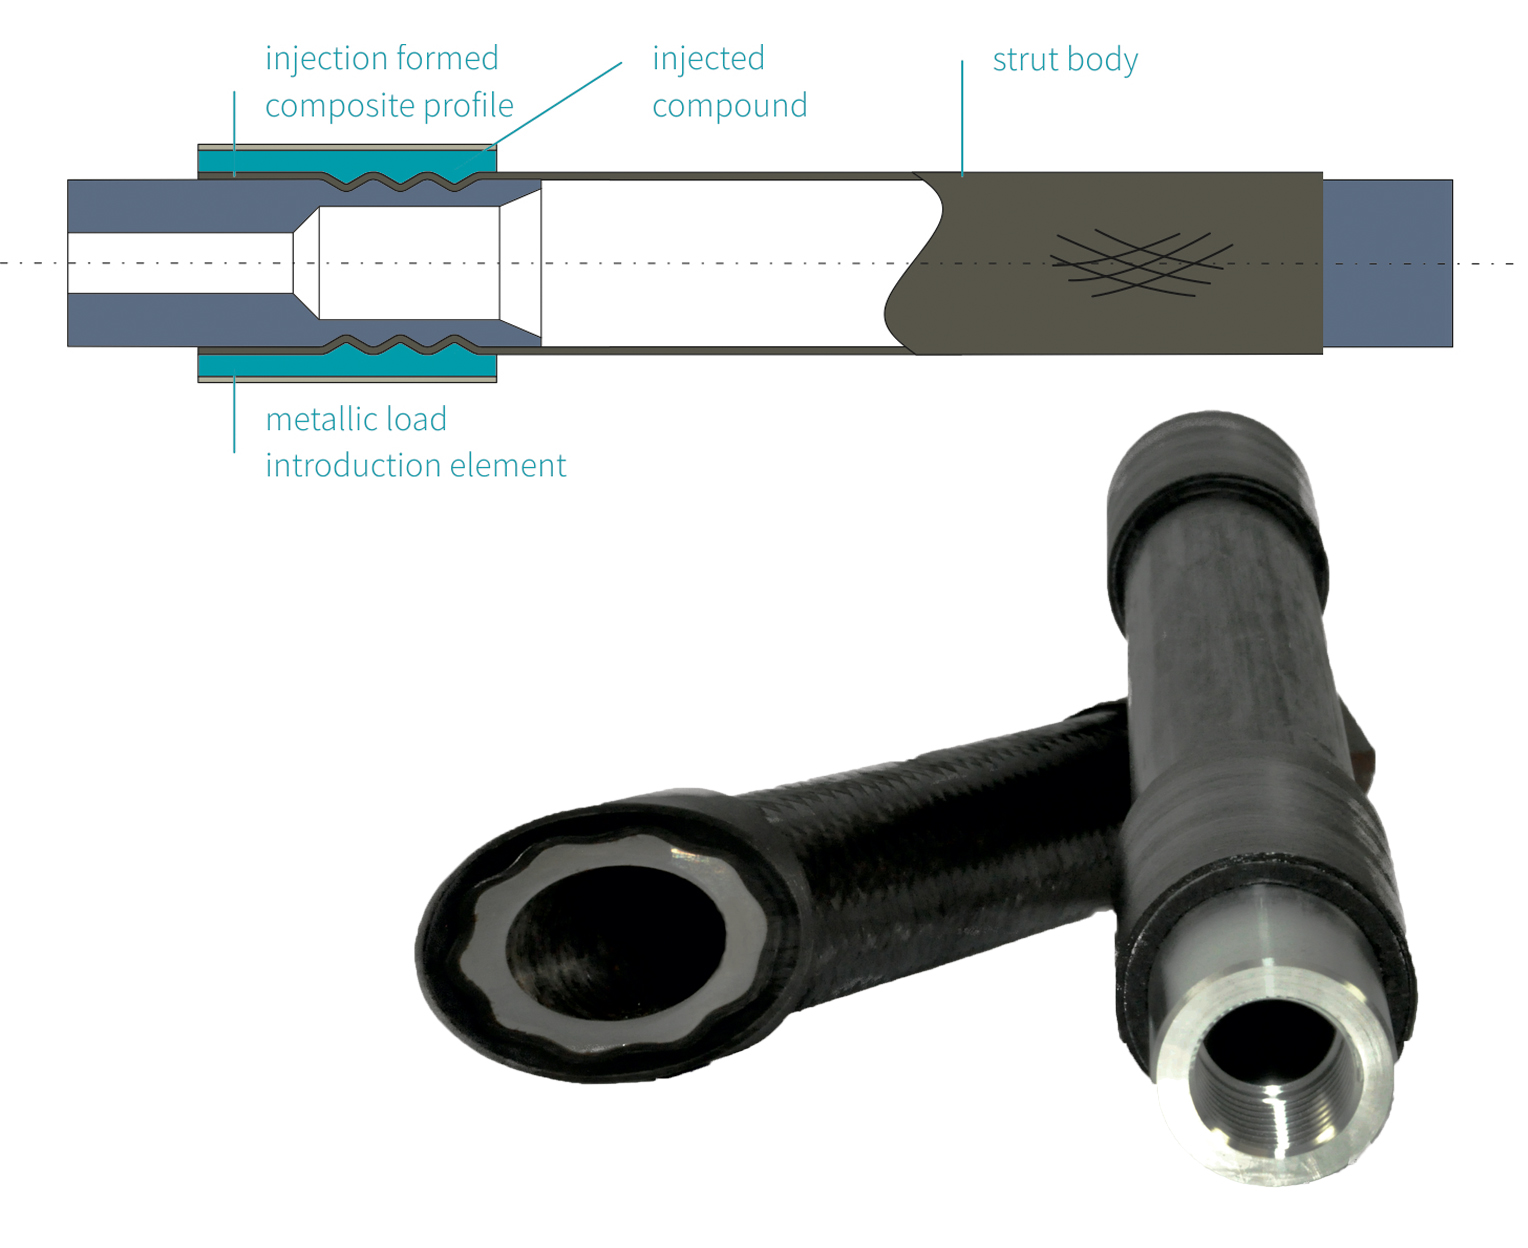
"核心红利是减件数," 他注,"简化疲劳设计,这是飞机支柱应用大挑战。咬合锁定在热固性复合材料配塑料/金属嵌件中已用,但无内聚粘结,件间有微动。我们法路给出无此类微动的一体化结构。"
Garthaus 引损伤容限为另一挑战。"需冲击支柱再疲劳测试," 他解释,"因用高性能热塑性基体,损伤容限比热固性高达 40%,且疲劳载荷下冲击微裂纹扩展更慢。"
虽演示支柱显示金属嵌件,herone 正开发全热塑性方案,实现复合支柱体与载荷引入件内聚粘结。"能全复合时我们倾向全复合,通过改变纤维增强类型(碳、玻、连续、短切)调性能," Garthaus 言,"以此最小化复杂度与界面问题。如相比热固性/热塑性混合,我们麻烦少得多。" 另 PAEK/PEEK 键合经 Tri-Mack 测试,强度达基体 UD CF/PAEK 层压板 85%,是行业标准环氧胶膜粘结强度 2 倍。
新厂、新件、新市场
Barfuss 称 herone 现 9 人,正从技术开发供应商转型为航空零部件供应商。下一大步:德累斯顿建新厂。"2020 年底前建成试产线产出首批系列件," 他说,"已与航空 OEM 及核心一级供应商合作,演示多类型应用设计。"
公司亦与 eVTOL 供应商及多美方合作者合作。随航空应用成熟,亦积累运动用品(球拍、自行车部件)制造经验。"我司技术能以性能、周期、成本优势生产广泛复杂件," Garthaus 言,"PEEK 周期 20 分钟,热压罐预浸 240 分钟。机遇广阔,但聚焦首批应用投产并向市场证明此类零件价值。"
Herone 也将在 Carbon Fiber 2019 发言。详见 carbonfiberevent.com。
树脂
- 新型热塑性生物材料实现降解率与力学性能独立精准调控 用于医疗应用
- 弗劳恩霍夫引入Engel前沿自动化设备推进热塑性复材研发
- Composites Evolution推出高性能预浸料与新型热塑性UD带材技术
- 热塑性带材:推动复合材料航空结构创新
- UBQ Materials凭生活垃圾衍生热塑料获ISO 9001与ISO 14001双认证
- Solvay与Leonardo共建联合实验室,开拓热塑性复合材料新纪元
- Hexcel与Arkema携手推出HAICoPAS项目 革新碳纤维热塑性复合材料
- Karl Mayer推出热塑性UD预浸带量产新线 赋能高品质FRP建造
- INEOS Styrolution拟建新厂生产先进StyLight热塑性复合材料
- Herone GmbH荣获2019年JEC创新奖航空航天应用奖:热塑性型材自动化高效生产
- AeroLas 推出创新气导纺丝技术制造热塑性混杂纱
- 首款热塑性车门铺平先进汽车复材应用之路