


确保热塑性预浸带质量 实现卓越部件工艺控制
航空航天和汽车行业均对热塑性预浸带应用感兴趣。成品部件质量显著受层压原材料质量影响。虽热塑性预浸带用于数十年,但随着许多人寻求就地固结、无需进一步施压加热,质量要求愈发强烈。法国工程与先进制造研发组织Cetim(法国南特)开发了一套材料质量保证体系,进而提升成品部件质量控制。
就地固结所需带材质量
Cetim开发多项热塑性复合部件制造技术。其中之一为热塑性预浸带激光绕丝机。目标制造罐体和管类应用,此前局限于金属和热固性复合材料。
该热塑性绕丝工艺基于热固性绕丝同一概念,但采用不同就地固结步骤。对热塑性复合材料,激光——如热塑性预浸带自动化铺丝(AFP)所用——加热带材特定区域使热塑性基体达熔点。在熔融温区,带材在滚筒压力下固结。部件逐层堆叠并在绕丝过程中同步固结。
然而,过去十年自动化铺放方法开发中,业界发现:为生产可靠性能部件,必须理解这些热塑性带材热学和理化行为。例如,带材须具备恒定尺寸和极低孔隙率,避免加工中温度波动导致层间固结不良。
因此,为推进热塑性复合工艺开发并高效评估就地固结部件质量,Cetim开发覆盖全制造周期四项质量保证检查:尺寸(收货态)、热学(加热态)、在线(固结态)及固结后剥离带层所需能量。
尺寸控制
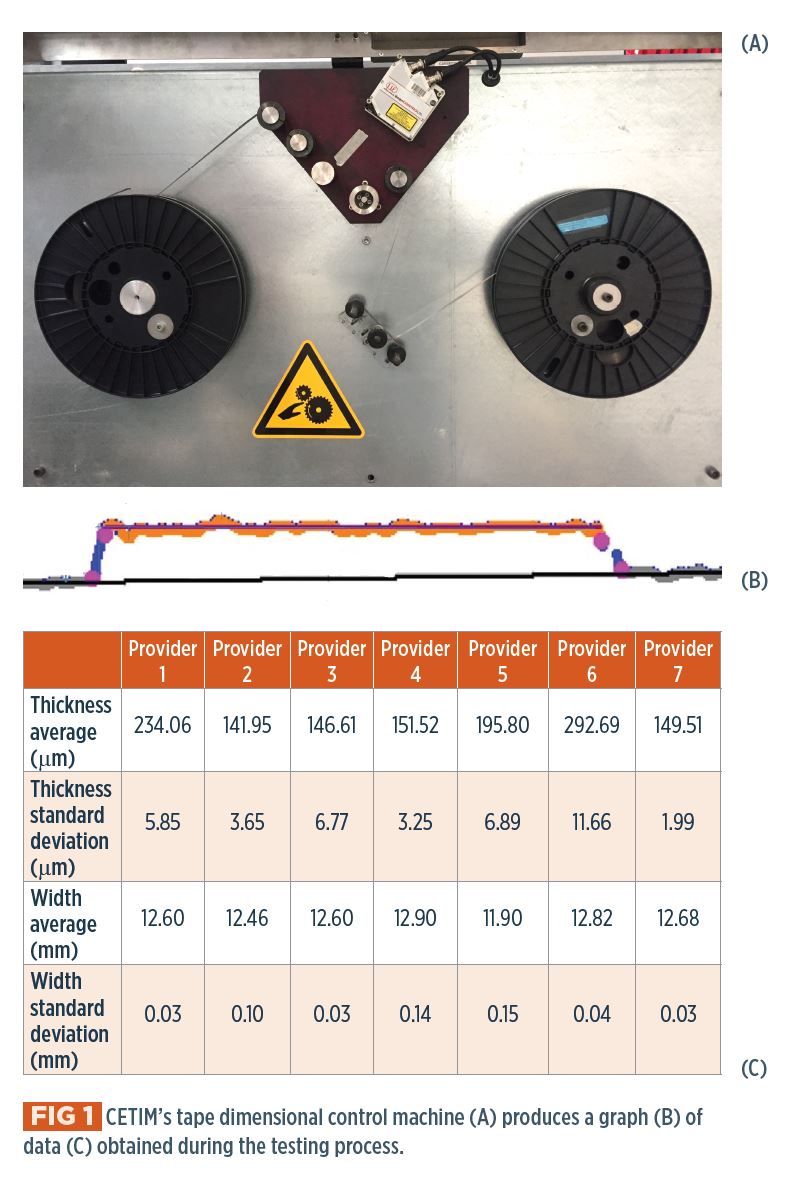
首检在使用前进行。旨在快速评估带材沿长度方向厚度和宽度。测试机配备激光、捕捉反射激光信号的相机和测量带材展开长度的传感器。过程为将带材从出厂卷轴展开到空卷轴。过程中激光和相机提供带材全长宽度方向光数据。处理软件解读数据实时显示:x轴带材宽度变化、y轴厚度变化图谱(图1)。可直观检测宽厚缺陷,软件自动报警超差。测试完成后易检索宽厚变化数据(图1表格),可统计处理。
热学与显微图像控制
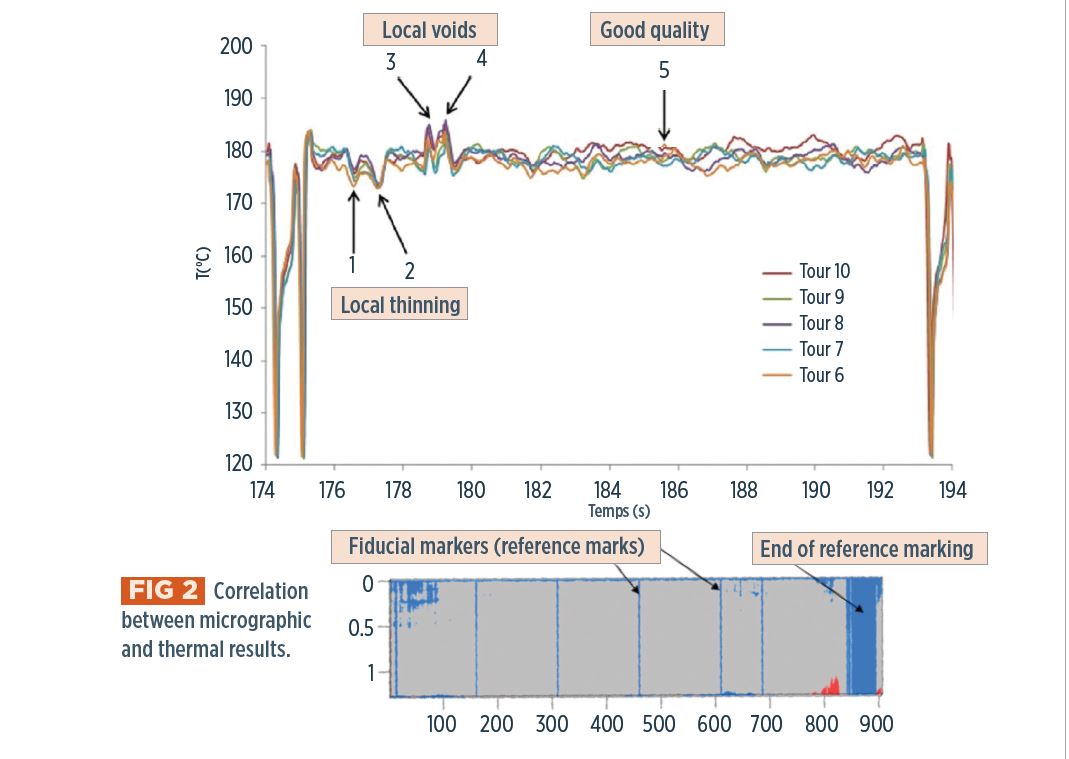
二检评估加热(此处激光)中影响带材热行为的缺陷,含尺寸变化、纤维基体粘接/分层、孔隙率和表面状况制造前。技术为带材在低功率激光前滑动,热成像仪捕捉温度变化图像。加热不均匀识别出孔隙、干纤维或表面粗糙改变局部热行为的缺陷区。数据处理后可获带材热响应空间表征图像(图2),红色代表过热、蓝色代表过冷区域。也可显示工艺时间(x轴)对带材温度(y轴)图(图2)。Cetim将此结果与带材截面显微照片孔隙测量关联。这些为收货态和/或成品部件截面,数码显微镜观察,提供纤维分布、缺陷类型、孔隙率等定性信息。虽有助建立带材温度响应与部件质量关联,但显微检查昂贵、破坏性、仅能逐段分析而非全长连续。
然而Cetim完成此调查工作,关联带材温度响应测试与显微截面结果。结果证明此丰富控制对热塑性带材有效,更高效数据处理正在开发。
在线控制
此控制为制造过程中直接在线判定生产部件合格性。基于直接监测关键制造参数:实测温度、激光功率、带材速度、滚筒压力。数据数字化处理提供制造质量可视化自动综合。
CETIM开发仪表盘全览全制程工艺参数。MATLAB软件分析数据,实现报警阈值及离群区域溯源分析(如带材质量、几何错配、设备故障)。
据称对简单几何部件(如板、管、环)生产监控特别有效;复杂几何部件生成较复杂。
剥离测试
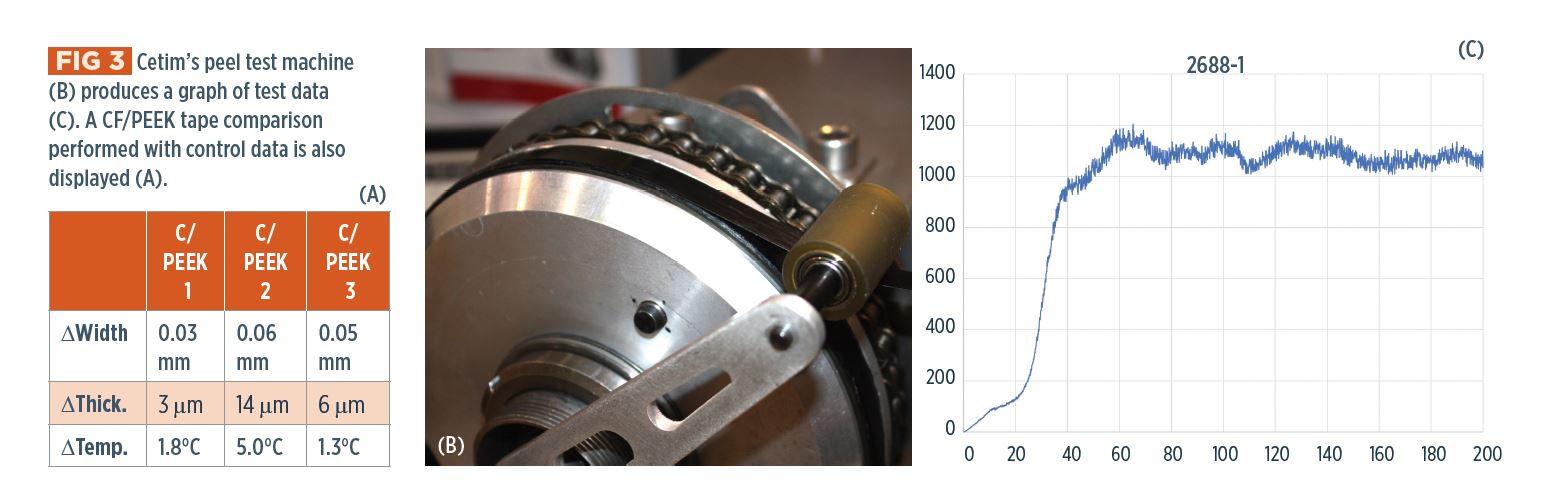
终检由Cetim联合测试台专家LF Technologies(法国圣希莱尔德里耶)开发。仅需几分钟评估带材层间粘接。测试试样称“环”,通过绕简单管材多圈绕丝就地固结制得。固结环置于测试机左鼓(图3),右鼓展开剥离。可调参数含速度和剥离角(通过末端带滚轮臂调节)。测试完成后,自动数据处理提取剥离能量随展开长度变化并绘图。此测试实现最优制造参数相对快速低成本评估。
提升产品与工艺控制
控制热塑性预浸带质量使复合部件制造商控制产品质量。任一检查不合格可溯源问题根因从而快速有效纠正。这些检查提供质量保证流程图:
- 问题源于带材原料?
通过尺寸和热学检查关联有限截面显微分析验证。 - 问题源于制造阶段?
通过在线检查和剥离测试验证。
凭借这些检查,Cetim可高效完成材料基准测试,为给定应用选最合适带材。图4表格例示评估高性能复合应用最佳碳纤维/PEEK带材。另一进行中案例:Cetim评估低成本带材开发热塑性复合氢储罐用于未来燃料电池汽车。Cetim在全球多公司私人研究协议框架下开发热塑性就地固结应用。
作者简介
Damien Guillon 2009年加入Cetim,获航空工程学位和复合材料撞击行为博士。曾任测试实验室经理和复合设计专家,现任聚合物与复合团队研发经理。
Yoann Le Friant和Luc Poitevin分别2018和2017年获机械工程硕士后加入Cetim任研发项目经理。Le Friant现工作含聚合物部件寿命预测和热塑性带材质量控制,也负责Cetim材料选择咨询。Poitevin从事航天部件热塑性工艺开发和复杂功能集成。
树脂