


代尔夫特连续纤维复合3D打印产业化:进展与生产成功
连续纤维增强复合材料3D打印持续拓展进阶。自Markforged 2014年发布Mark One连续纤维3D打印机以来,涌现众多新公司和发展。我已博客多篇,将继续为CW读者探索快速发展的版图与参与者。
CEAD(荷兰代尔夫特)见于Karen Mason 2019年3月专题“推动连续纤维3D打印走向生产”。本文基于我与联合创始人Maarten Logtenberg访谈,详述公司单独销售挤出头原因及对连续纤维打印未来愿景。
同一打印任务中混合连续纤维与非连续纤维打印
除Logtenberg外,CEAD由Lucas Janssen共同创立。他们是荷兰3D打印机公司Leapfrog创始团队半数。“我们为行业制造过许多不同3D打印机,”Logtenberg说。“我调研市场觉得缺乏用真正工业级材料大规模打印。需要比纯热塑性更高强度。”连续纤维打印实现此需求。“所以我们开发自有专利技术,”他续说。
“我们仍见到短纤维和无纤维打印需求。”故CEAD连续纤维增材制造(CFAM)技术支持同一打印任务中同时进行连续纤维打印和从无增强或短纤维增强颗粒直接挤出。“无需更换打印头,”Logtenberg解释。“我们将连续纤维置于熔体中心,两者同时挤出。但用不同驱动系统。连续纤维经打印头推送但预浸渍以确保质量。”
类似注塑和包覆成型复合材料,以及压缩模塑直接长纤维热塑性(DLFT)复合材料,颗粒/粒料直接挤出对工业生产更便宜,Logtenberg说。“这些材料须打印前干燥,我们开发自有干燥机连接CFAM机器。”
类似包覆热塑性复合材料,每次打印同一聚合物同时用于预浸渍连续丝和无增强或短纤维增强直接挤出。公司已加工广泛聚合物:ABS、PC、PEEK、PET、PLA、PP。正探索PEKK和低熔点PAEK。
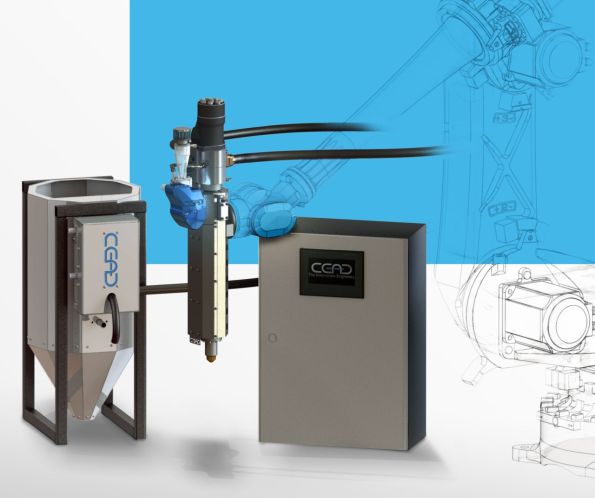
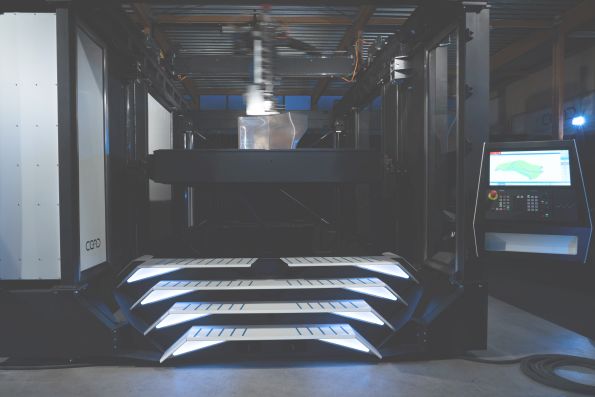
CEAD提供用于机械臂的小型挤出头(上)及龙门式CFAM Prime(下),构建体积4m×2m×1.5m。
来源:CEAD
加热区与龙门架对比机械臂
目前CEAD提供4加热区机械臂挤出头,及龙门式CFAM Prime,构建体积4×2×1.5米,挤出头10加热区。“2017年启动开发,”Logtenberg说。“打印头基于注塑常用单螺杆挤出机。需分区逐步加热材料以施加巨大压力(50-60 bar)挤出大量材料。颗粒入料筒熔融,再压缩推送。加热太快挤出机无法建立压力。”
为何单独销售挤出头/打印头?“客户也想要用于机械臂的小型挤出头自建机器,但不用连续纤维,仅直接挤出,”Logtenberg说。那为何CFAM Prime用龙门架?简短回答:精度和速度。“机械臂擅长相对精度,”他解释,“但从A点到达B点路径不精确。3D打印需连续移动并保持精度制造高质量成品。”
“另一问题是速度,”他续说。“我们要工业生产高产出兼高分辨率。用我们挤出头的机械臂移速4米/分,对机械臂极快,但龙门机60米/分。”
虽龙门架提供速度,机械臂挤出头仍提供多轴打印。“我们有兴趣用多轴打印克服切片打印典型的Z向性能挑战,”Logtenberg承认。“我们先开发龙门系统,现有西门子新控制系统提供机械臂同等控制。所以我们在开发5轴机器。龙门系统仍更快,但新系统提供真正多轴铺设。”他设想结合两系统,类似5轴CNC铣床配置。
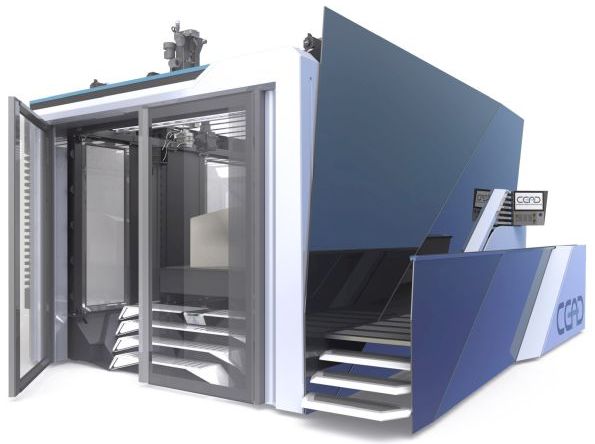
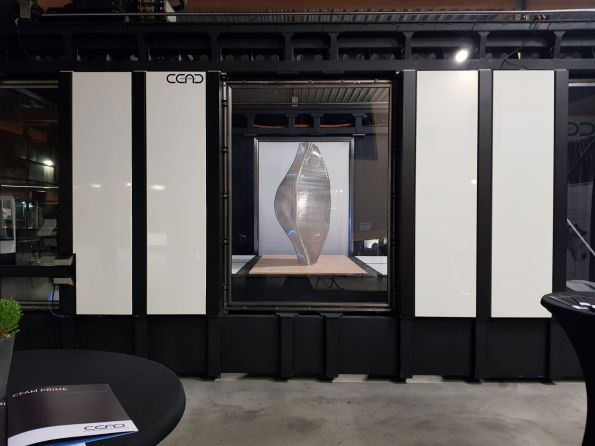
带封闭腔体CFAM Prime机器(下)。
来源:CEAD
冷却与控制
3D打印一大挑战是控制塑料基体收缩。虽CFAM Prime初用热成像仪输入管理红外(IR)加热,Logtenberg承认打印复杂形状时加热不均。“我们仍用封闭打印腔并开发加热打印床,”他说。“这提供更均匀热量,仍用热成像仪监控管理系统。半年后重复打印同一部件,打印腔内温度剖面和条件一致。”
Logtenberg指出CFAM Prime挤出材料量大蕴含大量能量。“难以足够快冷却使打印稳定。想打印时冷却层使稳定,”他加说。如何冷却?“强制风冷,且大风量,”Logtenberg说。他指出打印床加热和封闭腔体是控制翘曲一环。“铺设热层于冷层上。但需保持材料高于Tg,某些材料超150℃,却稳定可上层打印。”即使此工艺,部件仍存热应力。“可后处理步骤释放应力。”
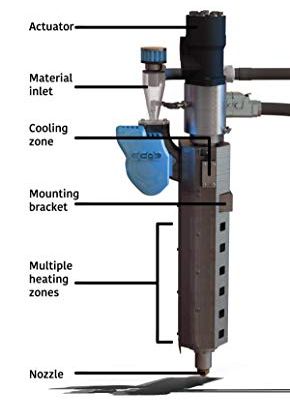
多加热区机械臂挤出头。
来源:CEAD
CEAD用西门子系统控制机器。“深思熟虑能应对工艺材料复杂挑战,”Logtenberg解释。CEAD自编软件运行于西门子系统后提供易用界面。“机器运行G代码,也是工业铣床标准,”他注。“这赋予编程零件自由度。可用开源切片软件也可用西门子NX,强大软件工具。”
Logtenberg说客户可选复杂度。“我们方法非常开源,支持不同打印软件。客户想极简打印,按个按钮即可。也可用高级软件,但客户须具备使用知识。我们愿景让人们决定用什么然后我们支持他们。”Logtenberg注CEAD卖给企业非消费者。“所以我们能提供更多支持。”
打印件与性能
“能手感区分连续纤维打印件与切碎纤维打印件,”Logtenberg注。“但未测试性能。”这是机器开发和初期发布完成后下一任务。“今年我们将全面表征材料,开发各材料组合压缩强度、刚度等数据表,”他加说。
确定孔隙率和纤维体积含量也是表征工作一环。“目前纤维含量不高,”Logtenberg承认。“用切碎纤维颗粒如重量30%纤维。加连续纤维因总产出量大仅额外增10%。”
如何压实降低孔隙率?“喷嘴本身压实层,”Logtenberg说。“须层高宽比得当。得当则层间粘接良好。”他解释高宽比应在合理范围允许打印层压实力和足够热量获良好层间融合。“如5mm高5mm宽打印层几乎无压实力,”他注。“5mm高层需10mm宽。”
CEAD持续改进CFAM Prime打印质量,Logtenberg说。“开发大量内部动态打印软件。”他解释转角处有问题因挤出机推料而机器必须减速转向。“现已解决。持续开发利用传感器、动态和层温跟踪改进工艺控制。”
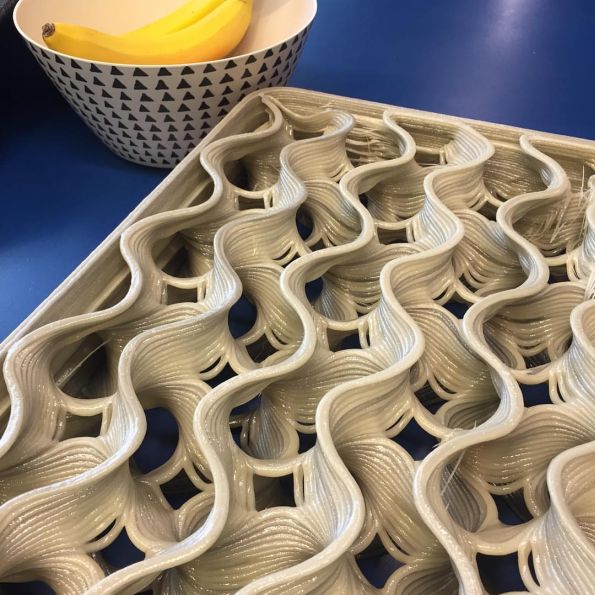
CFAM Prime打印复杂形状。
来源:CEAD Instagram,2019年3月
面向海洋与建筑的机器
Logtenberg说CEAD Prime工业产能首瞄海洋和建筑基建市场,因其打印复合部件足以直接终端服务。首批客户为Royal Roos(荷兰鹿特丹),海洋工程建筑公司,和Poly Products(荷兰韦尔肯达姆),从事海洋、建筑、工业、休闲和交通领域的复合制造商。
虽如此,CFAM Prime也用于打印模具,尤其中海洋结构。“这也是我们推进机械臂原因,”Logtenberg说,“并增加CNC铣削
“欧盟海洋建造率下降,”他说。“因人工贵生产转移中国。我们试图建立竞争方式。也关注汽车、航空航天和其他运输市场。” 海洋建筑市场反响良好。“做大量项目展示机器能力,”Logtenberg说。“去秋发布后销售比期望慢。但现在加速,项目加速和机器开发推进。” 针对新市场CEAD探索新材料。如测试SABIC材料耐火性并联系列车制造商。具备连续纤维打印能力,CFAM能否打印导线和/或传感器? “在研究,”Logtenberg说。“与公司合作嵌入钢纤维,也具导电性。” 传统复合业内许多人质疑3D打印连续纤维复合材料如何与常规复合材料竞争,因其纤维含量低、打印层间分层风险高。“Z向强度确实是3D打印复合材料最大挑战之一,”Logtenberg同意。“我们目前不与常规复合材料竞争。我们相信未来能竞争,因生产全自动化,但路漫漫。目前是对现有制造方法补充,给予灵活性开拓设计生产可能性。” 2018年发布会上CFAM Prime机器。未来愿景
来源:CEAD
树脂
- 读懂 3D 打印经济学:ROI 与成本分析
- 升级 3DR Iris+ — 第 2 部分:3D 打印碳纤维部件的电气改造
- 解锁复合材料在 3D 打印中的力量
- 探索3D打印复合材料:工程师实用指南
- Impossible Objects与BASF合作推出高性能碳纤维PA6 3D打印解决方案
- 连续纤维制造(CFM):融合3D打印与先进纤维加工
- Covestro发布Maezio:高性能应用先进连续纤维热塑性复合材料
- 革新复合材料:MOI Composites的连续纤维制造技术
- 南达科他矿业学院学子凭轻量化复合材料设计夺全国桥梁大赛亚军
- 推进3D打印:连续纤维增强复合材料增材制造
- NPE2018聚焦复合材料:发掘关键供应商与创新
- 复合工程与碳纤维:先进材料如何塑造现代基础设施