


深度解析复合材料制造中的丝束开宽技术
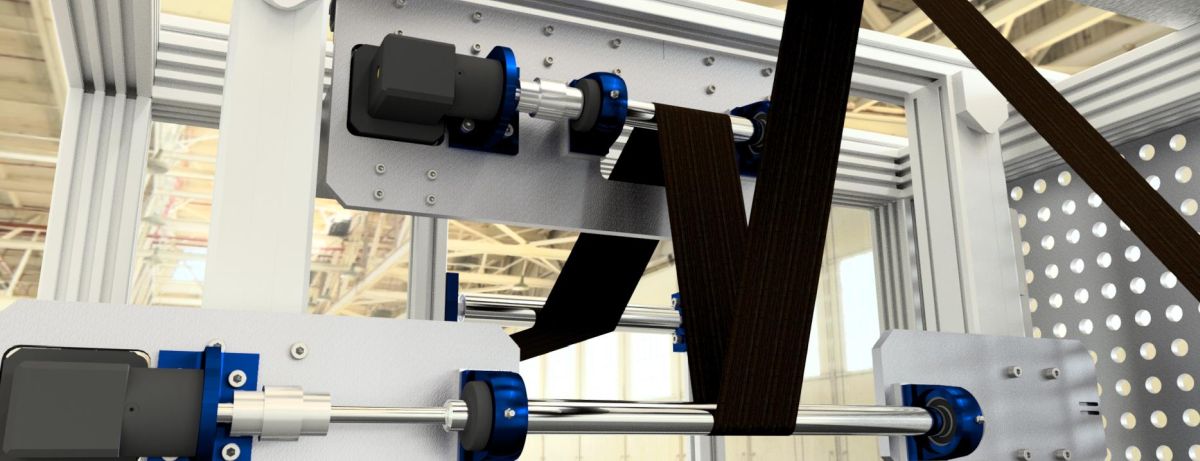
随专题文章“丝束开宽的普及”付印,本侧记原本大异,多谈我们不了解的丝束开宽机理。随后我在AZL通讯NewsLIGHT #7:ITA文章“用于加工增强丝束的新型超声波开宽工艺”中发现:亚琛工业大学(RWTH Aachen)纺织技术研究所(ITA)自2011年起研究丝束开宽方法。“我们开始测试所有将丝束开宽成带材的各种方法,并对各方法影响因素及优化做大量研究,”ITA复合材料部带材研究组组长Wilko Happach说。结果,ITA开发出高速生产——达100 m/min——且得益于集成控制实现宽度变异极小的开宽带材技术。ITA称此技术为AutoTow。
理解丝束开宽技术
ITA研究始于追求带材。“我们见织物与无捻布产生显著切割废料,也无法实现优化设计,”Happach回忆。“因纤维非全沿载向铺设,纤维浪费。”团队转向自动铺带(ATL),但当时带材供应与认知双缺,Happach说。“故自制,先选开发干法、有粘结剂带材。”但首须理解开宽。
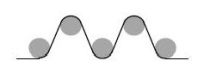
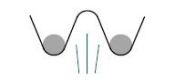
Happach描述将粗纱开宽成更宽更薄带材的三大基础方法:
- 高张力拉拽纤维越过开宽杆。
- 狭缝喷嘴气流开宽。
- 施加超声波或其他振动于纤维。
开宽技术与工艺参数
 超声波开宽
- 开宽杆数量(3-5)
- 绕杆缠绕角(90-180°)
- 杆温度(22-150°C)
- 杆表面(抛光、TopoCrom涂层或Bechem涂层)
- 粗纱预张力(至2,000 cN)
- 气压(0-6 bar)
- 气流角度(0-180°)
- 主动开宽杆数(3-5)
- 绕杆缠绕角(1-120°)
- 超声频率(30 kHz)
- 振幅强度(50-100%)
- 粗纱预张力(至2,000 cN)
来源:ITA带材中心,亚琛工业大学。
开宽杆为最古老基础技术,见Zoltek 2001年专利。Happach注Karl Mayer设备商其带材与开宽织物机亦依赖开宽杆。“此法限制生产速度≤25 m/min,”他说,“强行提速摩擦过大损伤粗纱丝。杆开宽也限制最大开宽宽度,粗纱最多开宽至初始宽度3倍。”
气流开宽用于追求最大开宽宽度、更低面密度时。Happach解释:“气流分离单丝,实现初始粗纱宽度6-7倍开宽,丝损伤少得多因摩擦小。无高张力拉拽越杆。”
但受玻纤或碳纤维上浆规模限制。Happach解释:“环氧等热固性树脂上浆粘性大,气流难分离单丝。此时需预工序破坏浆料。但热塑性基体兼容浆料(亦热塑性)完全不粘,表现近似无浆纤维。即无单丝间粘附。‘易开宽但难处理因易散,’”Happach注。
超声波开宽用半圆柱换能器,同开宽杆基本原理,但Happach注:“传递巨大能量。粗纱绕换能器,施加超声波,单丝振动沉降铺开。”此法可得更高开宽比(粗纱开宽成极薄宽带),但不可用于玻纤或沥青基碳纤维,因太脆会断。
“也可用机械诱导低频振动,”Happach说,“热可软化浆料助单丝易移动。”
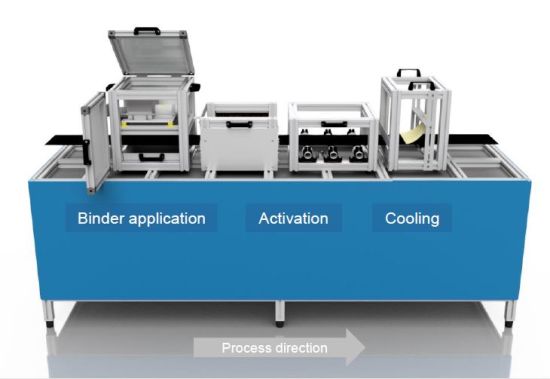
AutoTow
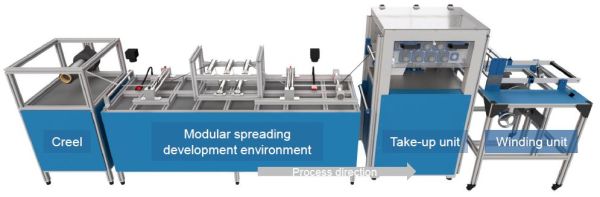
ITA开发AutoTow克服上述基础开宽法问题。Happach注带材中心多用24K、50K、60K粗纱(注:来自三菱),因开宽效应最显著。“我们能达100 m/min更高生产速度因能旋转单个开宽杆至80 m/min,”他解释,“相对速度20 m/min,利于无损开宽。”
Happach指出输入粗纱/丝束有变异,输出开宽带宽也随之变异。“预浸带材供应商直接切边。但我们从干法有粘结剂带材起步,树脂少得多,太硬难切边。”Happach团队意识到需更好控制开宽宽度手段。
“用相机测量进出开宽器宽度,”他解释。“算法据此宽度测量、工艺速度、各材料已知因子,计算控制5根旋转杆速度持续调整带宽。可将变异降至1毫米以内。”
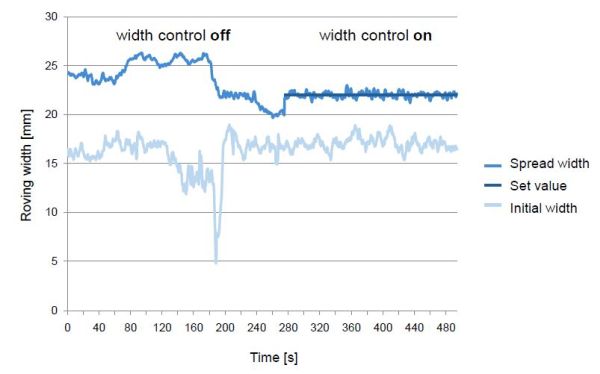
AutoTow集成宽度控制:相机测量将宽度变异控制在1 mm以内。来源:ITA带材中心,亚琛工业大学。
“也能调整粗纱绕各开宽杆缠绕角,”Happach续,“但非实时。更像各生产批次校准。其他一切在线完成,”他坚持。“若想从25mm变30mm开宽宽度,只输数字,几秒内生产中实时变更,即使100 m/min高速。”
未来发展
ITA带材中心目标建成全带材工艺链支撑行业发展。“目标吸引产业合作伙伴为其开发新方案,”Happach解释。“正建设带材生产线与零件生产线。要覆盖所有环节:上浆、开宽、带材制造、自动铺带、固化。”ITA不做设备商或部件制造商。“我们要实现轻量化薄层部件生产,因见层越薄力学性能越高。现已能高速高质量生产干法有粘结剂带材,目标进一步降低面密度,次步生产热塑性与热固性预浸带材。”
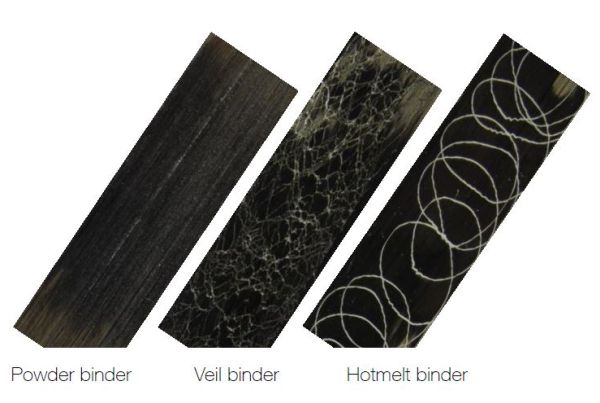
ITA带材中心研究各类热固性与热塑性兼容粘结剂技术。
正如ITA带材中心定义开宽工艺参数空间,也在纤维上浆与带材粘结剂技术积累显著认知。“有供应商想测试不同浆料配方看哪个最利开宽,”Happach说。
粘结剂材料上,他强调最关键因素是与基体树脂相容性。“热固性粘结剂对热固性基体达最高性能。”同理,热塑性基体粘结剂应为热塑性,可用粉末、面纱、热熔施加。后两者施加极快、带材稳定性高,但Happach注面纱将致略高粘结剂含量。视部件设计制造工艺考量或取舍。粘结剂参数及其对终端件影响研究将随ITA完善全工艺链持续深入。
树脂