


宝马全流程CFRP生产:从碳纤维束到预浸带再到最终部件
随着碳纤维复合材料向汽车应用领域的加速渗透,宝马集团(德国慕尼黑)似乎独树一帜。最初为加速其M系列运动车型车顶的树脂传递模塑(RTM)生产而开展的工作,促成了为i3和i8车型碳纤维增强塑料(CFRP)部件建立完整供应链,随后又为7系列车型的多材料Carbon Core白车身建立了全新的制造和装配工位。
宝马于2009年高调宣布投产i3,同年奥迪(德国英戈尔施塔特)成立了专注于纤维增强塑料的技术中心。2011年,奥迪宣布与福伊特复合材料(德国加兴)合作,开发和大批量生产CFRP部件。次年,奥迪公开了一项采用RTM工艺制造的CFRP增强钢B柱,并与SOGEFI(法国吉扬库尔)合作商业化复合材料线圈弹簧。2012年,奥迪还作为创始合作伙伴参与了MAI Carbon前沿集群,成员包括宝马、福伊特复合材料、SGL集团(德国威斯巴登)等。
值得注意的是,奥迪自身的CFRP开发叙事始于2006年发布的首代R8跑车。该车采用RTM工艺制造的敞篷车顶舱盖和侧叶板。公司从美学外观和小型结构进阶到Audi R8 e-tron的模块化运动车系统(MSS)。尽管这款电动超跑的主体结构由挤压铝梁和铝铸件连接而成,但所有面板和填充件均为CFRP,包括带有波纹防撞结构的后备箱插件,使后模块吸能能力达到金属车架的五倍。
MSS的核心是其后壁,该部件从2011年的初步概念演变为目前由SGL Technologies(原BENTELER-SGL,奥地利奥特伊姆因克赖斯)为非电动版R8生产的模块(详见"工厂参观:BENTELER SGL")。但奥迪已在规划下一步:为更高产量的A8豪华轿车迭代后壁设计,由福伊特复合材料担任制造合作伙伴。
福伊特复合材料是跨国公司福伊特有限责任两合公司(成立于1867年)旗下成立10年的子公司。母公司现拥有1.9万名员工,年营收42亿欧元(约52亿美元),通过四大事业部提供制造设备和技术:福伊特数字解决方案、福伊特水电、福伊特造纸和福伊特涡轮。福伊特复合材料从生产造纸用CFRP卷材起家,发展至制造汽车和工业用CFRP传动轴/万向轴及平板层压板。
2011年,福伊特复合材料启动高度自动化CFRP工艺链开发,旨在生产A8后壁。其核心是福伊特纤维束铺放机(VRA),可在单条生产线上将Zoltek(美国密苏里州圣路易斯)的35K碳纤维束铺展成带胶单向(UD)预浸带,经切割叠放形成定制预成型坯。VRA荣获2017年JEC创新奖,并为后续预成型和模塑工序奠定了坚实基础。福伊特复合材料与奥迪凭借基于VRA的数字化4.0生产线再次斩获JEC World 2018汽车类最高荣誉,该产线用于制造奥迪A8后壁模块。通过与树脂供应商陶氏汽车(美国密歇根州奥本山)和Zoltek合作,合作伙伴不仅开发了大批量生产高性能CFRP部件所需的材料、工艺和集成在线检测系统,还创建了完整的计算机辅助设计/制造(CAD/CAM)和仿真工具套件,已应用于未来部件开发。
效率驱动的设计演进
"我们很早就开始与奥迪合作,"福伊特复合材料业务发展主管Jaromir Ufer博士表示。首要任务是开发新款A8后壁设计,这将指导部件制造方式。
"工程启动时,我们找不到现成的软件产品满足所有需求,"Ufer解释道,"因此我们整合了ABAQUS等设计工具,但自主开发了材料卡和仿真方法。"奥迪已将减轻白车身重量和提高扭转刚度确定为R8后壁设计的关键目标(详见"Audi R8座椅后壁:量产前奏")。针对A8模块,提出了一体化设计,将多部件MSS组件简化为单个成型CFRP面板,仅保留少量粘接和铆接连接。这种设计推动了高度各向异性层压板的开发,具有局部载荷路径,使成品部件在重量仅为三到五个焊接铝部件组件50%的情况下,提供驱动单元33%的扭转刚度。
"奥迪A8后壁面板的复合材料预成型件基础层数为6层,局部加强区域可达19层——例如切口处或点载荷区域,如儿童座椅固定点,"Ufer解释道(图2)。
福伊特纤维束铺放机(VRA)
Ufer指出,该设计与VRA的开发同步进行。"只有VRA提供的设计自由度,才使新款A8后壁的性能成为可能。"同样关键的是,纤维供应商Zoltek为该项目做出了7年价格承诺。
VRA工艺始于Zoltek PX 35碳纤维纱架。多个50K纱线卷被送入各条VRA生产线并铺展成50毫米宽的带材。随后涂覆环氧基粘结剂,后续将在复合部件的树脂传递模塑(RTM)过程中与陶氏VORAFORCE快速固化环氧基体树脂反应。施加少量红外(IR)热量使粘结剂部分熔融,以在后续固结、切割和叠放步骤中保持带材完整(步骤1)。
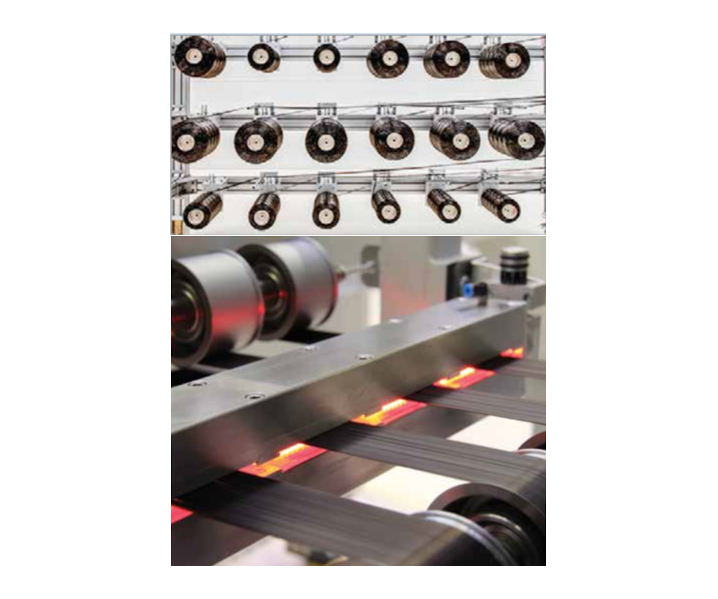
步骤1: Zoltek 50K碳纤维束送入福伊特纤维束铺放机(VRA),先铺展,再涂覆环氧基粘结剂,之后经红外加热使粘结剂部分熔融。
"这是完全自动化的连续工艺,"Ufer说。"如需停线,设备会自动反应。例如红外加热器立即关闭并收回,防止带材过热损坏。设备中有数百个此类细节,数字化控制支撑了这项技术。"
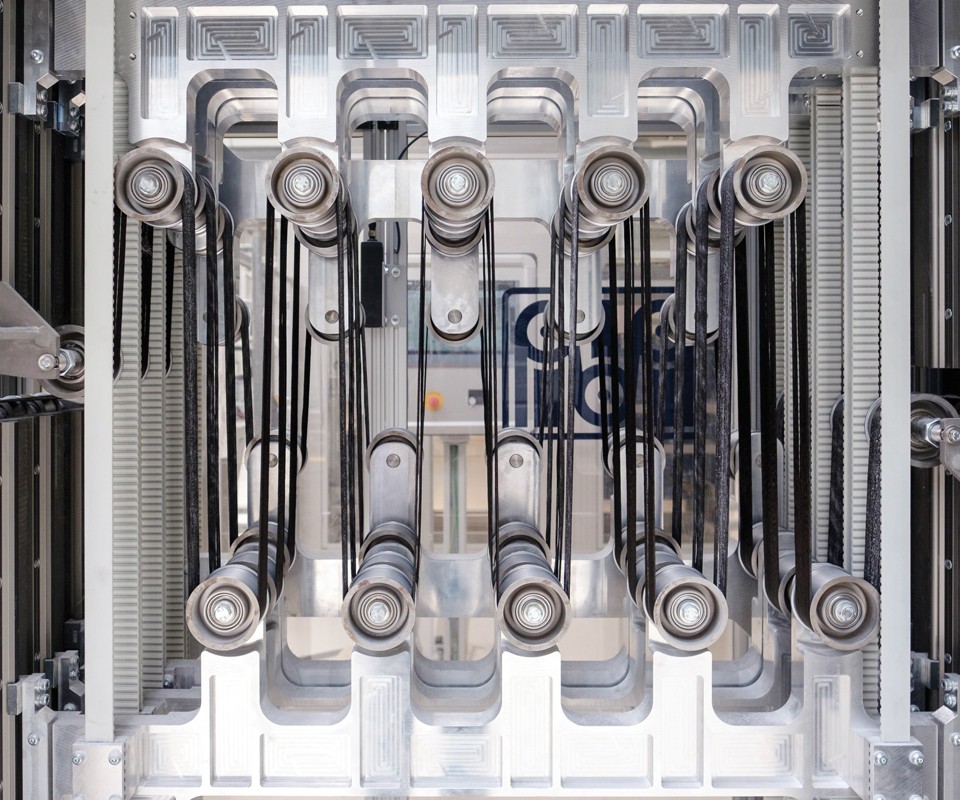
步骤2: 铺展后的预浸带在张力下通过多辊固结。
涂覆粘结剂后,预浸带在张力下通过多辊实现固结(步骤2)。Ufer解释这也为生产线提供了缓冲。"我们有一个单元中断纤维的连续拉拔流动,实现向带材切割叠放机构的脉冲式过渡。"该门架式机构将带材切割成定制长度,并按0-360°指定角度放置在旋转工作台上(步骤3)。每个定制叠层包含6到19层带材,厚度分别为1.5至3.7毫米。
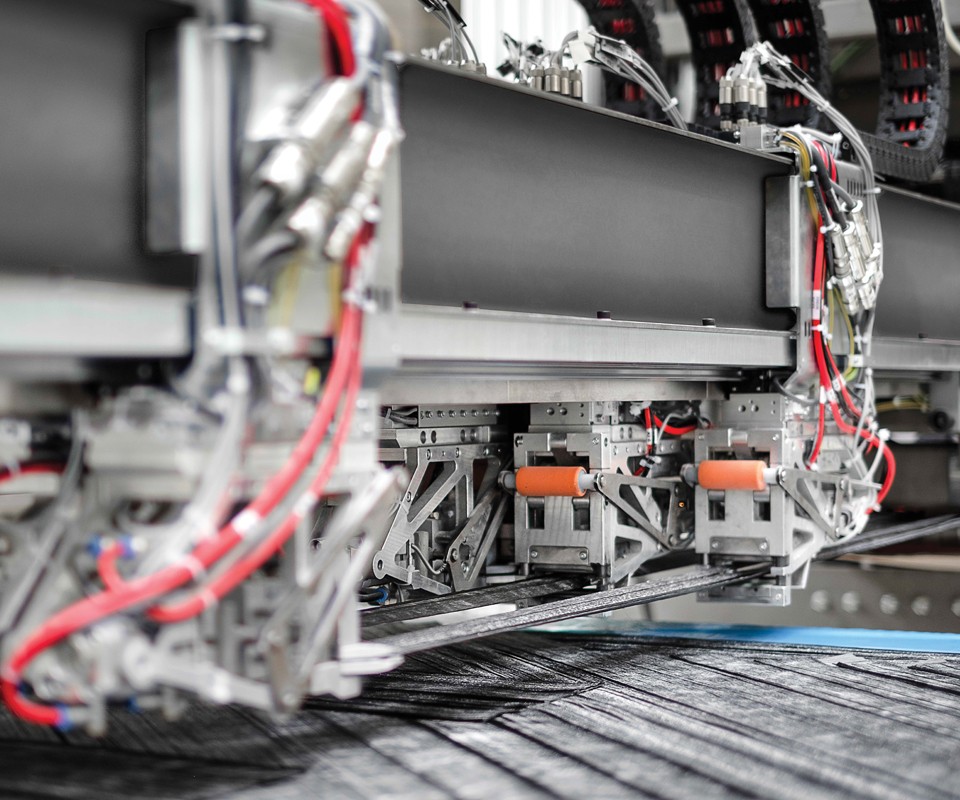
步骤3: VRA切割带材并一次放置最多四片到旋转工作台上,定制带材长度和层压板内的取向角度(如45°/90°/30°)。
福伊特已安装四条VRA生产线(见首图),虽然每条线一次最多铺放四条50毫米宽带材,但Ufer指出:"生产线采用模块化设计,可铺放10条或更多带材,取决于部件尺寸和生产节拍。"
自动化包含质量检测。带材和预成型件的扫描数据与剔除算法比对。"VRA对带材的100%扫描确保整条生产线的正确纤维分布,"Ufer解释。"我们还使用热成像和激光传感器检查预成型件指定区域。"VRA可对检测到的问题做出反应。"如果某条带材不合格,"他指出,"VRA会切除缺陷段并生产替代品。"成品预成型件贴上二维码实现追溯(二维码优于射频识别标签,据称能更好承受树脂注射过程)。
成型、模塑和装配
二维叠层离开VRA进入生产线的成型、模塑和装配段。首先进入由复合材料自动化专家FILL(奥地利古尔滕)供应的压机,利用热压将二维带材叠层成型为三维预成型件(步骤4)。Ufer解释,因预成型件厚度和形状变化,压机可在成型模具中分区调整压力,对夹持区域分别冲压成型。ALPEX Technologies(奥地利米尔斯贝哈尔)基于福伊特复合材料提供的设计制造匹配钢制RTM模具。"我们虚拟开发了工装和压制工艺,"Ufer说。"虽无需实际试制循环,但我们在加工A8后壁生产模具前,已在其他形状和部件上验证仿真模型。模塑工艺仿真直接衔接实生产,加速了优化。"
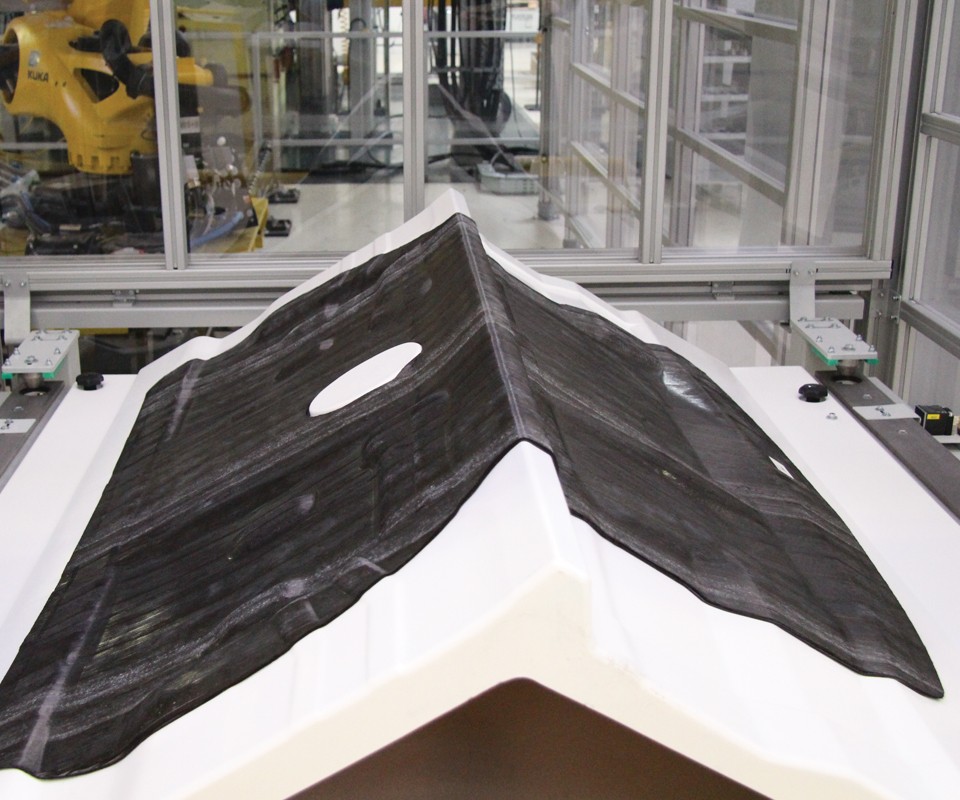
步骤4: 带材叠层被送入压机,成型为最终三维部件形状。
压机保压几秒使粉末粘结剂反应定型,形成稳定预成型件,可抵抗树脂注射时的纤维冲刷。"粘结剂颗粒还能在RTM过程中将纤维分开,改善树脂流动,"Ufer补充。"这很有帮助,因为预成型件无缝合辅助树脂流动,这些粘结剂颗粒充当微观流道。"
成型预成型件经机器人传送至EiMa Maschinenbau GmbH(德国弗里肯豪森)数控加工单元,超声波刀修剪外轮廓。随后机器人放入由ENGEL(奥地利施韦特贝格)供应的RTM压机(步骤5)。全线机器人均由KUKA Robotics(德国奥格斯堡)供应。
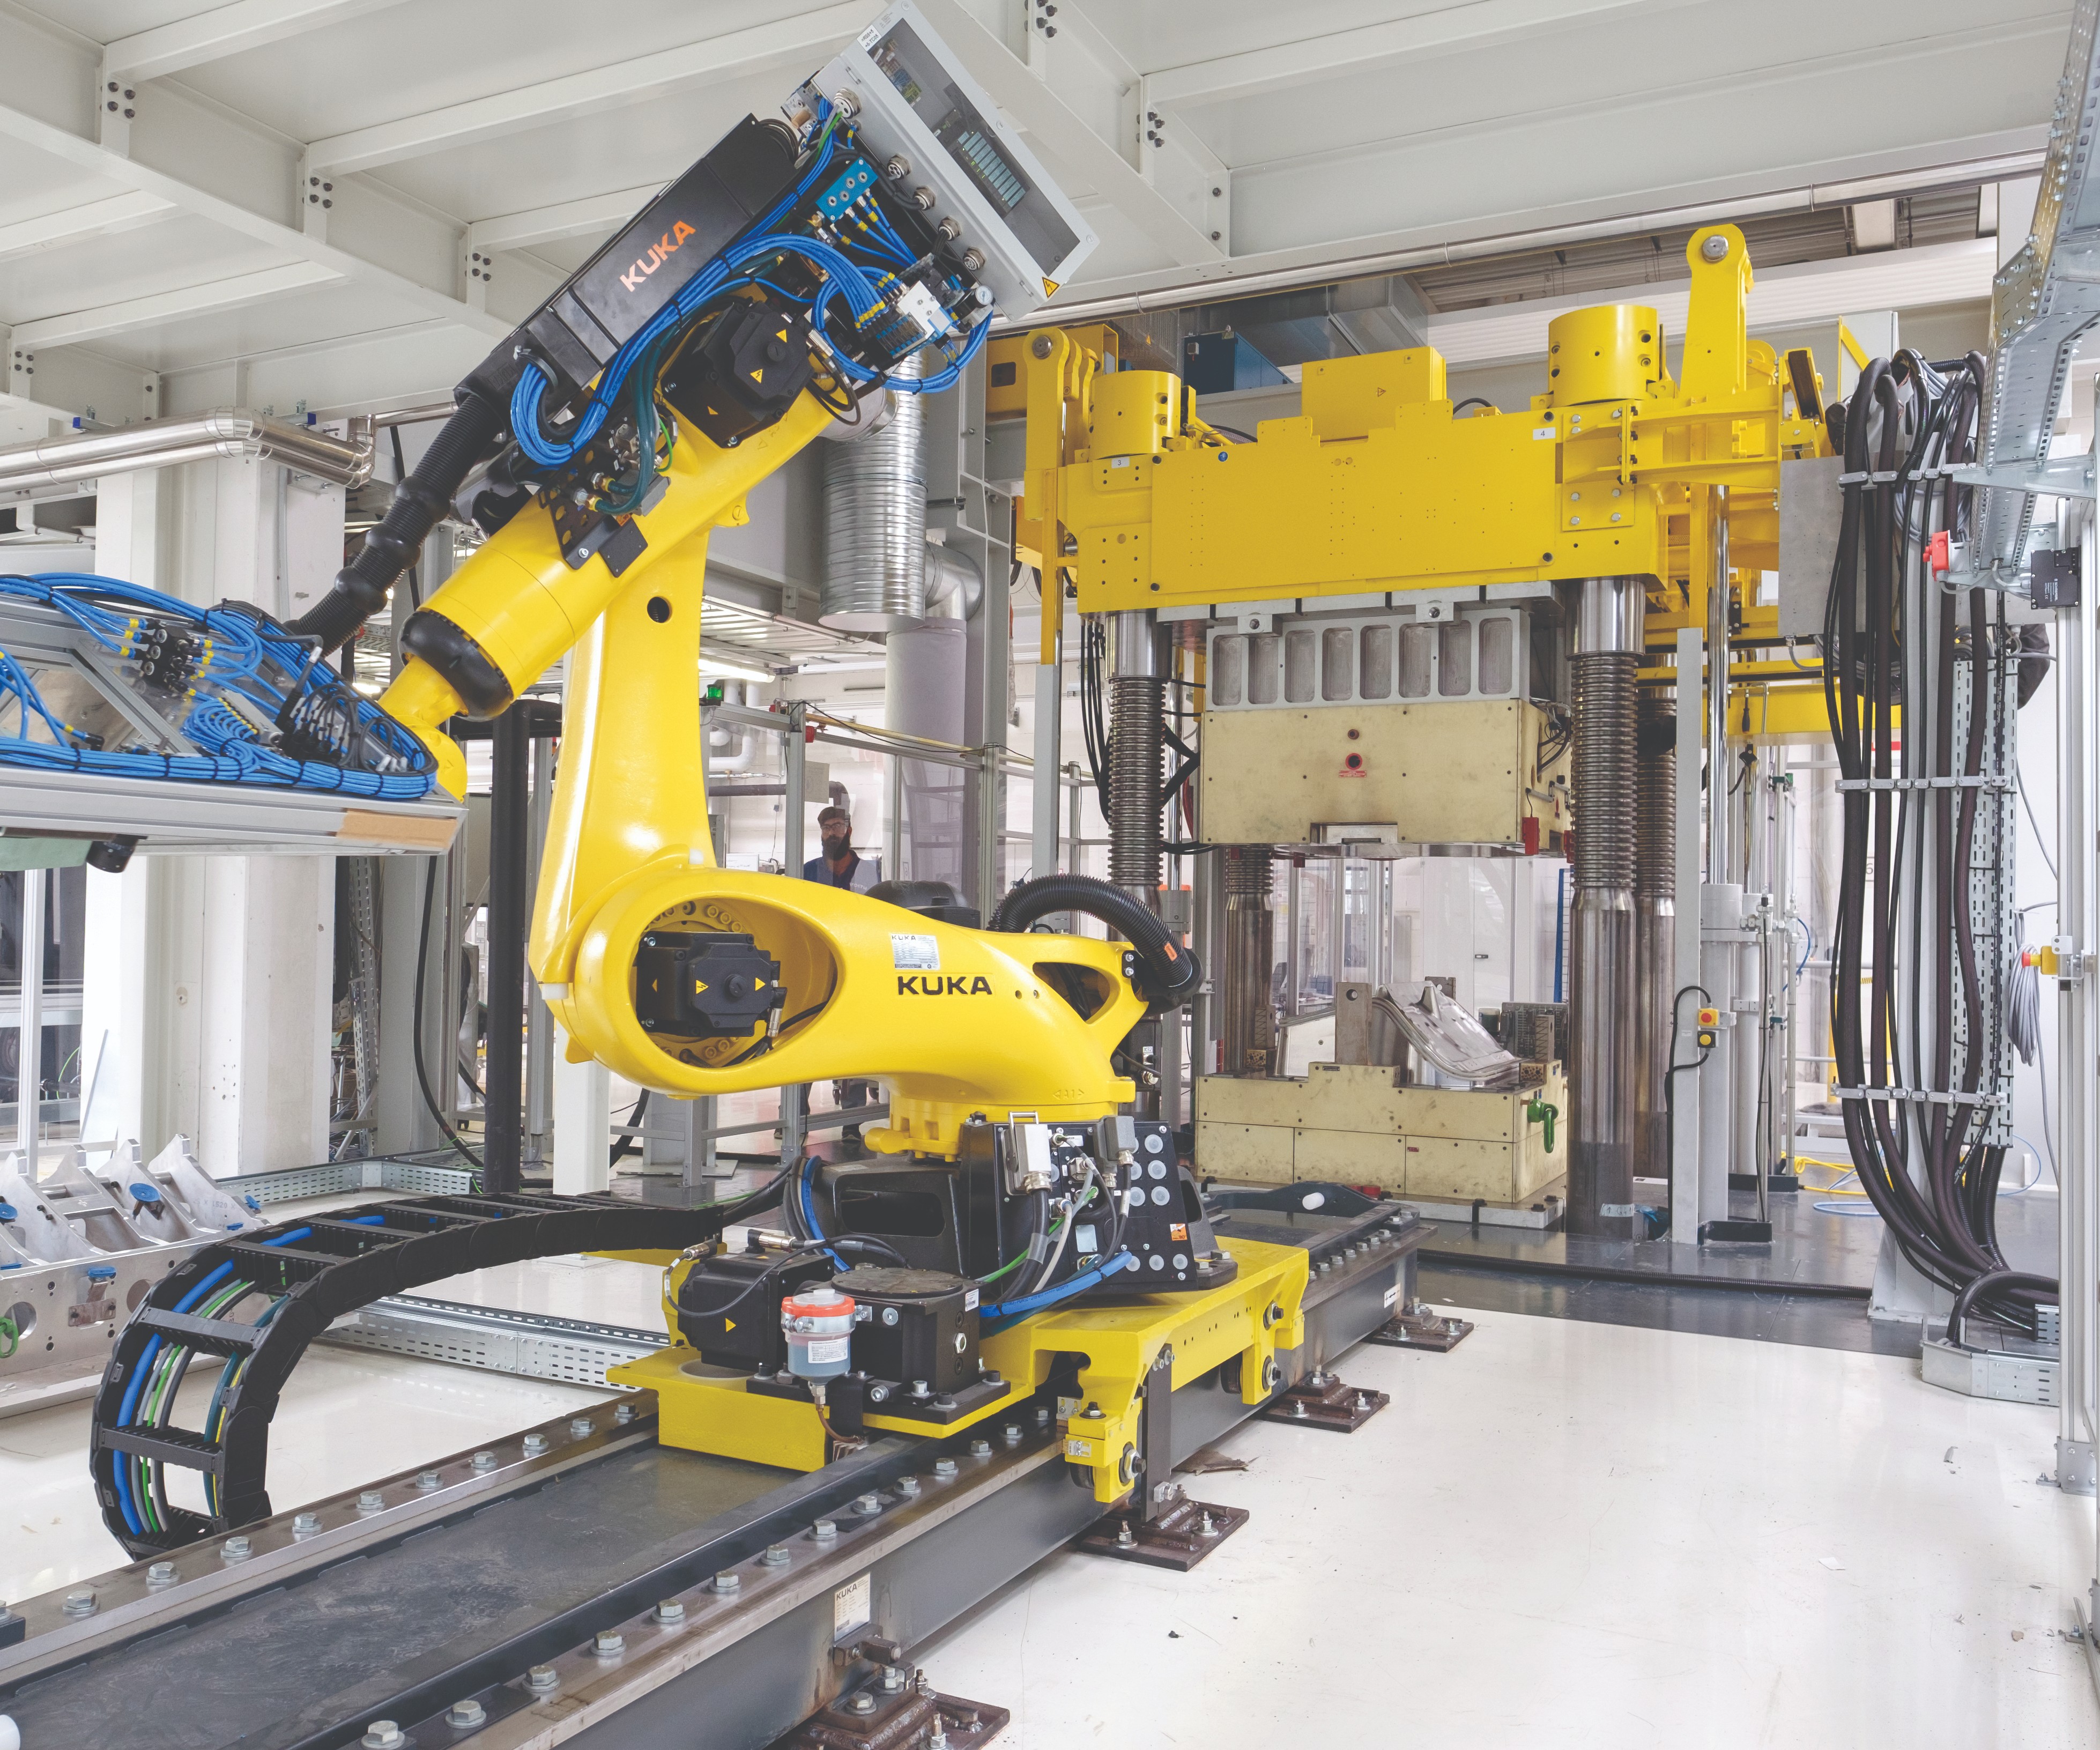
步骤5: 成型预成型件放入350千牛压机,采用超级RTM模塑。
用于模塑A8后壁的RTM工艺即为奥迪轻量化中心为前代R8后壁开发的超级RTM。它能以快速注射、低压力模塑大型部件。相比HP-RTM典型的140巴,奥迪A8后壁超级RTM的模内树脂注射压力<15巴,甚至低于R8。因此只需350千牛压力而非2500千牛,可用更小、更便宜的压机生产高质量、高纤维体积含量部件。
VORAFORCE 5300环氧树脂为三组分体系(含脱模剂),120°C下90-120秒固化,加工粘度20cPs。A8后壁注射1.3千克树脂,固化120秒。
固化部件经机器人脱模并送入封闭数控铣削单元加工切口。随后置入自动清洗机清除残留CFRP粉尘。
清洗后的后壁进入配备两台机器人的装配单元。第一台机器人将模塑件放入自动铆接机,记录铆钉安装施加的力值。这是制造智能化的一部分,纳入各部件的数字加工记录(即数字主线)。随后部件移至粘接区,第二台机器人用自动溶剂擦拭准备粘接面,并涂覆快速固化双组分陶氏BETAFORCE 9050M聚氨酯结构胶(步骤6),该胶与三组分环氧树脂兼容。部件随后进炉进行短时胶粘固化。
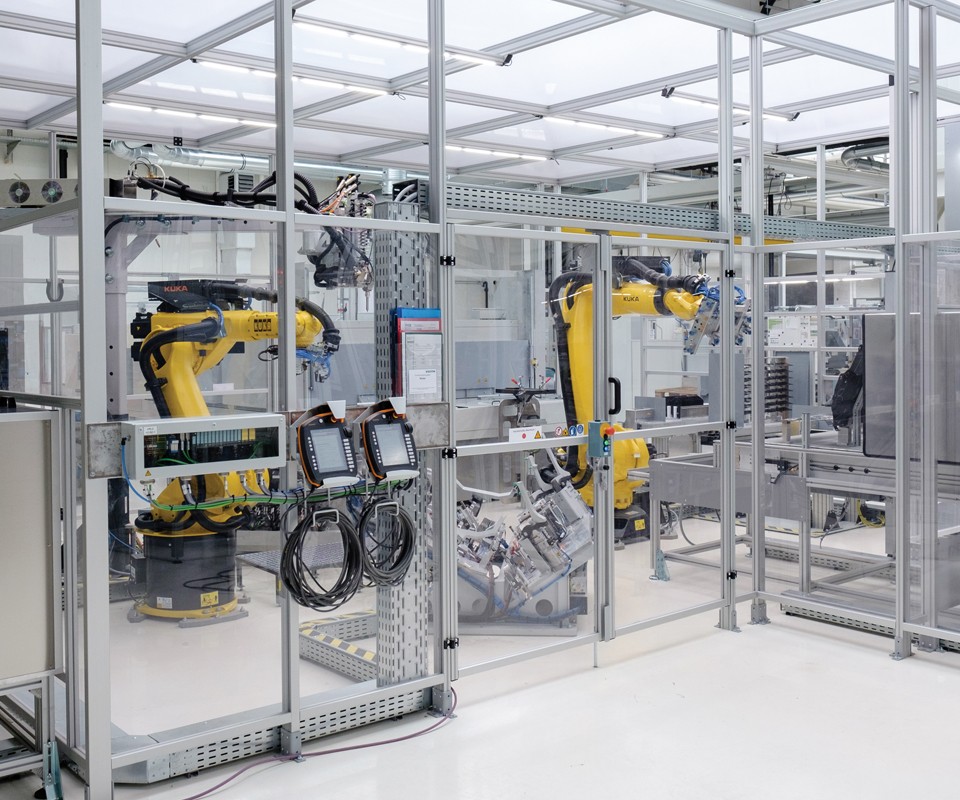
步骤6: BETAFORCE聚氨酯胶经机器人涂覆用于粘接连接,随后短时炉内固化。
该生产线成品部件节拍5分钟,当前需求可在一到两个8小时班次内满足。三维激光扫描设备定期检查部件三维形状和尺寸。成品随后备运至奥迪A8位于德国内卡尔斯乌尔姆的总装线,公路运输约3小时(步骤7)。
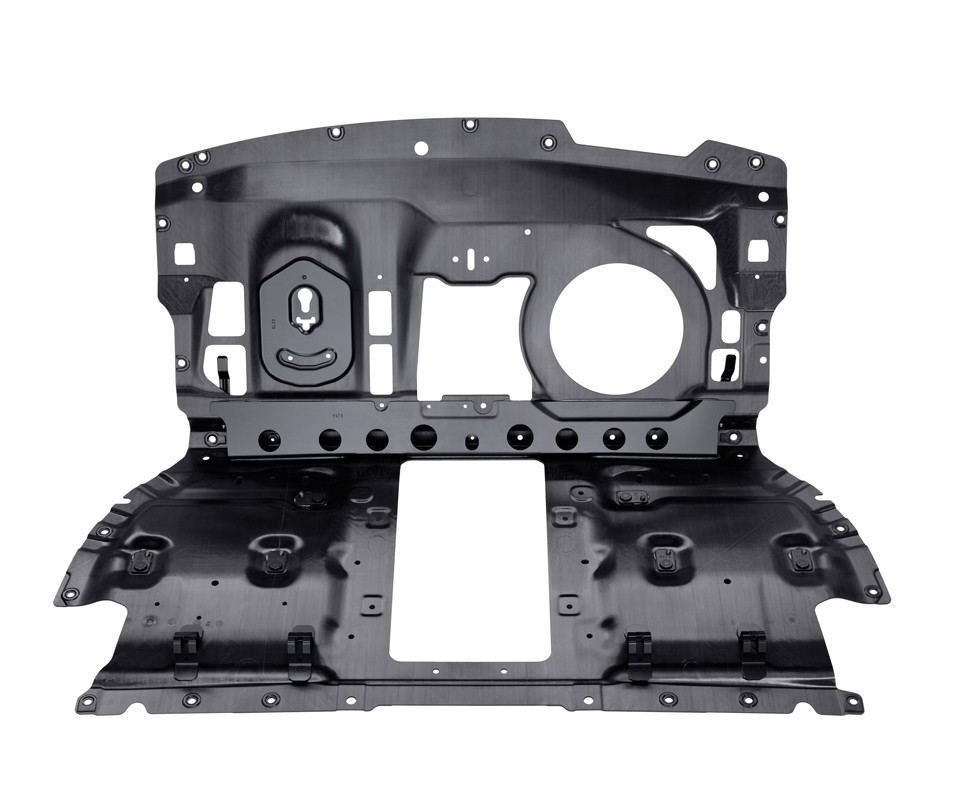
步骤7: 成品部件准备发往奥迪A8总装线。
直接纤维铺放 = 未来柔性
令人惊讶的是,尽管投入巨大,福伊特复合材料并未锁定订单,而是完成开发后通过竞标赢得生产资格。"我们满足了奥迪设定的目标部件成本、质量和性能要求,"Ufer说。考虑到众多公司竞逐该项目,这非易事。
福伊特复合材料为其工艺申请了多项专利。"VRA展示了直接纤维铺放(DFP)预浸带的产业化应用,通过高度优化铺层减少废料和材料用量,"Ufer说。它还采用最具成本效益的材料——未处理大丝束纤维和粉末粘结剂。第二代工艺用树脂直接涂覆替代粉末粘结剂,省去更多工序。公司还开发了其他DFP工艺,包括福伊特长纤维预成型机和福伊特预浸带缠绕机。
"我们正在为大批量汽车连续生产的碳纤维部件树立新标准,"福伊特复合材料董事总经理Lars Herbeck博士表示。"我们建立的智能工厂将CFRP部件自动化生产推向新的效率和柔性高度,涵盖几乎任意形状和单件小批量。"这确实是行业发展方向。
树脂
- PEEK 为何稳坐高性能聚合物王座
- 碳纤维增强塑料(CFRP):强度、减重与新兴应用全景
- K 2019材料创新:AI、回收与生物基塑料如何塑造未来
- 阿科玛启动“初创连接”计划
- Polykemi投资1200万美元建美国最大复合挤出厂,创公司史上最大单笔投资
- Polykemi全球版图扩张:北美与中国新增复合挤出厂
- Tenax PPS碳纤维热塑性单向预浸带——高性能低成本新选择
- 激光辅助带材缠绕热塑性复材:关键挑战与应对策略
- 2020 款 Corvette C8:复合材料工程的杰作
- TPRC 探索热塑性复合材料 AFP 原位固实新路径
- Zoltek分丝碳纤维大幅提升SMC性能
- 先进 CFRP 模块减轻火箭重量,提升发射效率