


选型指南:PEEK、PEKK、PAEK与连续压缩模塑——热塑性复合材料决策
承接我近期撰写的热塑性复合材料(TPC)系列文章(见下)及Jeff Sloan二月刊热塑性预浸带特稿。
- 原位固结热塑性复合航空结构 第一部分
- 原位固结热塑性复合航空结构 第二部分
- 热塑性复合演示件——欧盟未来机身路线图
- 未来TPC航空结构选PEEK还是PEKK?
TPC90年代即应用于飞机,2010年起用于一级结构——湾流G650采用GKN Aerospace(英国雷迪奇)Fokker业务部利用TenCate Cetex预浸料生产的碳纤维/聚苯硫醚(PPS)方向舵和升降舵。
有时我们忘记TPC技术已积累丰富经验。过去常问"为何TPC不更多用于飞机?"。或许随波音新中型飞机(NMA)筹备和欧洲航空业通过Clean Sky 2等计划推进,终将见到新一轮应用入役。
同时,供应链已建成,汇聚众多资深企业。本文联系TenCate(近被东丽收购)、Teijin和Solvay,各对哪些聚合物和加工技术有潜力持不同观点。
TenCate——TPC老将持续推进技术
TenCate声称在开发热塑性复合材料拥有40年以上经验。其Cetex品牌以预浸料和预固结层压板(即有机板)闻名,也延伸至团状模塑料(BMC)、单向(UD)和织物预浸带。公司对全系列热塑性材料有长期布局(见下图),现新增低熔点聚芳醚酮(LM PAEK)。这些材料支撑TenCate航空航天和工业事业部应用,也通过性能复合材料事业部用于消费电子、运动鞋等大众市场产品。
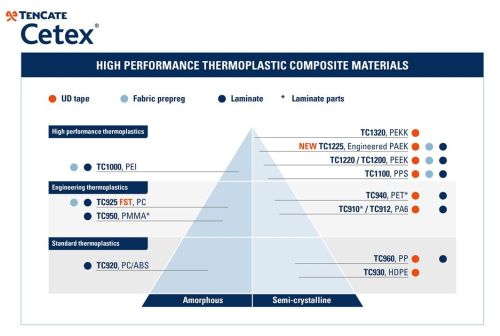
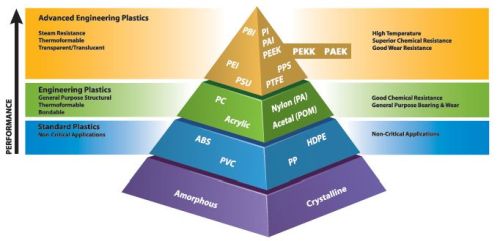
Cetex热塑性预浸带提供多种基体聚物,从低熔点/低性能到高熔点/高性能覆盖。
来源:TenCate(上),Tri-Mack Plastics Mfg. Corp.(下)
经CW添加PEEK、PAEK标注。
就原位固结热塑性系列采访中,低熔点PAEK作为PEKK和PEEK替代以追求更快加工被提及。问及此,TenCate热塑性复合材料研发与产品开发总监Hans Luinge博士回顾熔点差异:
- TC1225 碳纤维(CF)/LM PAEK预浸带 305°C
- TC1320 CF/PEKK预浸带 340°C
- TC1200 CF/PEEK预浸带 350°C
注:实际加工温度可能更高,但TC1225 LM PAEK因显著更低熔点仍具吸引力。
"Cetex TC1225 LM PAEK在TAPAS1开发计划中推出,我们为核心参与者,"Luinge回忆。使用Victrex PAEK聚合物,他指出2013年前,TC1225材料已用于演示飞机结构。空客南特在2013巴黎航展展出机身面板含集成加强筋,用TenCate供应的CF/LM PAEK预浸带,配合压制成型Ω型和对接T型拉筋元件焊接到蒙皮,蒙皮由自动铺丝(AFP)铺设。
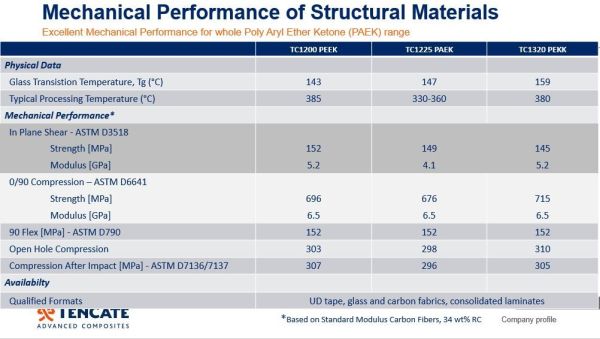
"低熔点PAEK在AFP、压印成型和焊接表现良好,"TenCate全球首席技术官Scott Unger说。但较低熔点下,LM PAEK力学性能是否低于PEKK和PEEK?Unger说不是,大体相当。"PEEK、PEKK和LM PAEK都是优良结构材料,从成本看,TC1225与TC1200 CF/PEEK竞争力定价,低于TC1320 PEKK。"
低熔点PAEK加速原位固结
此外,TC1225 LM PAEK对原位固结极具前景,Unger承认"这潜在是圣杯。但过往见到为达成原位固结,AFP速度必须极慢。"他解释:"不使用空隙水平远低于最终层压板/结构可接受值的预浸带,无法达成原位固结。有两关键因素:预浸带质量,及基体树脂与纤维在UD预浸带中的分布均匀度。"Unger称TenCate UD预浸带制造工艺设计旨在产出极低空隙水平,支撑快速AFP后非热压罐/仅真空袋(OOA/VBO)固结,及单步原位固结AFP。
"我们预浸带极其一致,最大空隙0-0.5%,"TenCate欧盟专家服务总监Winand Kok说。"预浸带厚度也高度一致,故能达成固结层压板极精准层厚。这种一致性对热塑性焊接和原位固结同样关键。"Unger回到第二要求:"LM PAEK较PEKK和PEEK有显著更好流动性。也可在更高速度加工。"
此点经层压板对层压板对比验证。"我们在荷兰特文特热塑性复合材料研究中心(TPRC)用Coriolis激光AFP机以600 mm/s极速铺丝TC1320CF/PEKK层压板,"Unger说,"随后用真空袋烘箱固结。"承认快速AFP铺层导致层间孔隙,但二次固结步骤修复了这些空隙,层压板显微照片为证。"也以200 mm/s铺丝TC1320材料,发现层间孔隙随较慢速度未被消除。随后用同款AFP机但改用TC1225CF/LM PAEK预浸带,无二次OOA/VBO固结步骤——即全AFP原位固结。达成同等固结性能如PEKK两步法面板。"
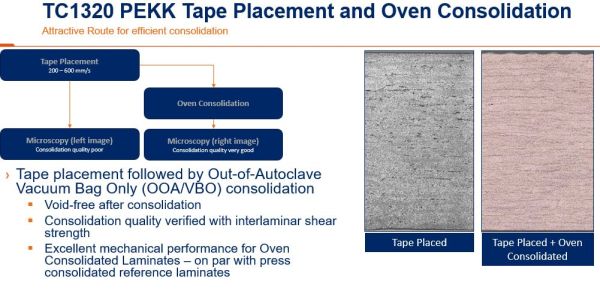
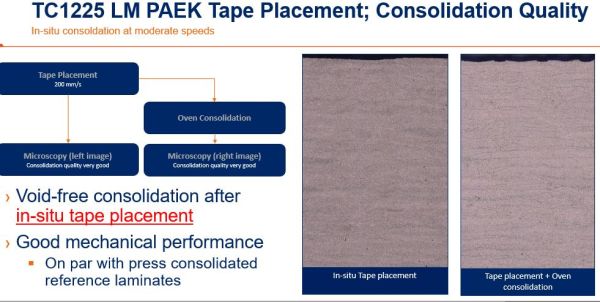
AFP原位固结CF/PAEK(无二次步骤)显示同等固结性能如快速AFP+烘箱固结CF/PEKK两步法(上)。
来源:TenCate
Unger注AFP速度200 mm/s为原位固结CF/PAEK层压板,超两倍于荷兰航空航天中心(NLR,阿姆斯特丹)结构技术部高级科学家Henri de Vries在我文"原位固结热塑性复合航空结构 第二部分"中声称值:
"现探究在保持层压板可接受空隙水平和力学性能前提下,能将原位固结AFP速度推多远,"Unger说。"我们在用自动化工艺铺设加筋TPC面板上做大量工作。现目标提升技术成熟度。"Kok称TenCate持续推进,与客户和研发机构合作。例为JEC 2018 TenCate展台展出的用TC1320 CF/PEKK预浸带制发动机吊架。TenCate与吊架壳体制造商NLR及荷兰热塑性部件(DTC)合作,DTC压制成型焊接到壳体作为加强肋的拉筋。虽该件用AFP后热压罐固结,Kok注:"也在探索如何进一步优化预浸带适配仅用烘箱真空袋两步固结而非热压罐。"
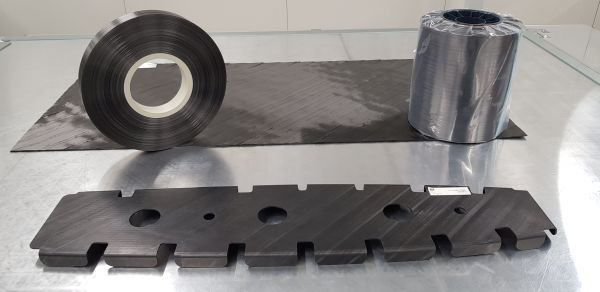
分切CF/LM PEKK预浸带、自动铺带(ATL)层压板和DTC压制成型拉筋。来源:www.composites.nl
Unger注TenCate用于一级飞机结构开发演示的CF/LM PAEK产品确用未施胶碳纤维及施胶碳纤维。他说五年前可能罕见用施胶碳纤维的LM PAEK、PEKK、PEEK预浸带,因施胶剂对力学性能有不利影响,但今日绝非如此。
最后一点凸显LM PAEK潜力:NIAR和FAA正基于TenCate TC1225 CF/LM PAEK建立热塑性复合材料首个公开数据库,拟明年初发布,选此材料因其力学性能和加工易行性。
Teijin——老牌碳纤维商进军TPC
碳纤维(CF)生产商东洋纱务株式会社(日本东京)现全球重塑品牌为Teijin Carbon,三大子公司:
- Teijin Carbon Europe
- Teijin Carbon America
- Teijin Carbon Singapore。
产品名仍为Tenax。
"15-20年前我们大力开发热塑性材料,"曾任东洋纱务欧洲热塑性半制品产品经理、现任Teijin Carbon America航空航天市场工程师的Jean-Philippe Canart说。"策略之一开发单向(UD)热塑性预浸带,2013年推出。"
Canart阐述开发基石:"核心技术为碳纤维热塑性施胶,助力预浸带加工。标准碳纤维施胶剂因热塑性高加工温度须去除。除耐温外,热塑性施胶还提升成品复合材料纤维-基体粘接性能。欧洲最大产线年生产1700吨配备TP施胶剂碳纤维。由此开发PEEK、PEKK和PPS热塑性基体UD预浸带,主要用航空航天,也在推进油气和工业应用。"
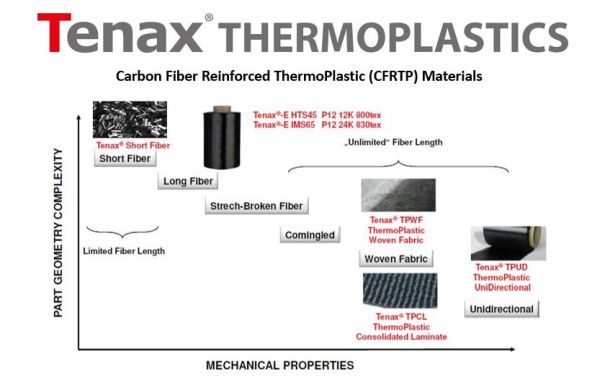
来源:Teijin。
Canart称Teijin TPC首发力压印成型(冲压)空客A350夹具和支架,用PEEK涂覆碳纤维织物:"这是航空航天应用首波大浪。现见向更大、更结构化部件转型,采用AFP层压板后压印固结混合产线。"Canart承认原位固结(ISC)研发数十年,但主张"尚不成熟。我们支持研发项目和机构深化。"认为ISC可行,"但能多快造件?工艺多稳健?"预计2025-2030年ISC部件才投入商用机型量产。同时Teijin看好TPC预浸带在两步法AFP+压印产线扩展。"已投资欧洲预浸带产线,也支持连续压缩模塑(CCM)等新产能。供应链在增长。"
支撑TPC量产——CCM
连续压缩模塑(CCM)是我2010年文"航空航天级压缩模塑"所述工艺。Performance Polymer Compositesxperion(德国马尔多夫)商标为X-CCM,二十余年前开发商业化该工艺。X-CCM用快速准连续工艺产出高质量热塑性复合层压板。"我们作为材料商与xperion合作,"Canart说。"这是成熟技术,空客和波音多年采用。现真正增长,用于生产成型固结层压板。CCM成本优但截面需恒定。"
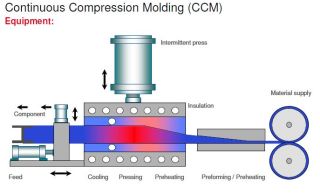
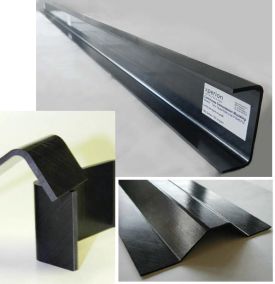
Teijin支持TPC预浸带基部件制造工艺增长如连续压缩模塑(CCM),由xperion PPC商业化。
来源:Teijin, SAMPE Seattle 2014。
据xperion PPC高级销售经理Laurens de la Ossa,"X-CCM工艺现更先进,能生产更复杂形状,含T型、J型等非对称型材。"称工艺可产宽达24英寸固结TPC层压板。"我们是朝向热塑性复合材料量产的完整技术基础设施一环。固结TPC部件工艺极精简——无真空袋,可处理60层以上厚层压板,厚8-10毫米。"
X-CCM瞄准何种部件?"机身内部拉筋、地板梁及地板/天花板周边框架、结构件和半结构应用,要求最高材料性能,"de la Ossa说。"至2025年新机型平台投产时,仅响应报价项目年材料量将达现有6-10倍。"
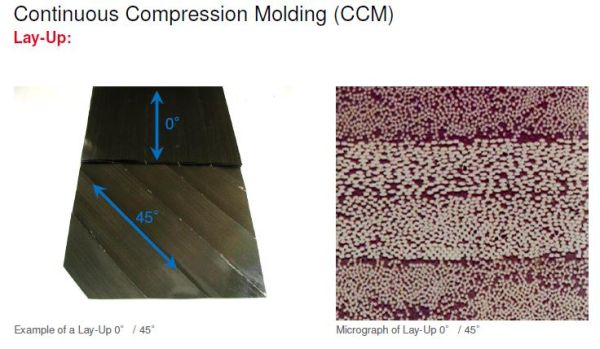
来源:Teijin, SAMPE Seattle 2014
为持续推进高产量化,Teijin聚焦降低预浸带材料成本和扩产能,Canart说。业界要求更厚预浸带如何?具体指NLR的de Vries曾说:
"已开发纤维面密度145-200 g/m²范围预浸带,"Canart回复。"0.18mm厚度已相当标准。产线已改装适配此厚度及至0.20mm,0.25mm应非大跨度。"
那预浸带质量呢?"认为所有预浸带需改良以更高速度产出高质量部件,"Canart说。"树脂含量可能不匹配原位固结需求,预浸带内树脂分布可能需优化。不同树脂和工艺熔融时长速度差异大。我们支持聚合物体系和预浸带架构含表面等多领域进一步开发。"

空客A350机身夹具用TenCate Cetex C/PPS热塑性层压板经Tenax热塑性织物(TPWF)制造。来源:Teijin, Premium Aerotec Group。
Solvay——PEEK与PEKK双线并行
Solvay复合材料用高性能热塑性产品含KetaspirePEEK、NovaspirePEKK、Radel聚苯砜(PPSU)和Ryton聚苯硫醚(PPS)。Solvay声明称这些聚合物工业化规模生产可支撑大批量航空航天复合应用,且可产出高质量预浸料。
Solvay现供APC单向预浸带含PEEK和PEKK聚合物,定价主要由选定纤维成本而非聚合物区分,前提是高产量生产使用。故信给定应用选哪种热塑性基体将由客户偏好驱动。影响因素含温度性能、力学性能、部件制造工艺、材料数据库可用性和员工经验等。Solvay观点是PEKK和PEEK均服务市场需求,能独立于聚合物选择提供高质量、可比价格的纤维增强预浸料。
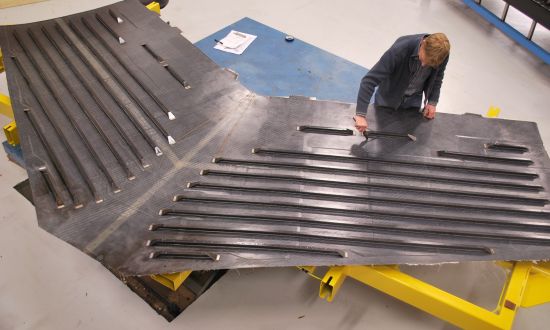
GKN Fokker用Solvay APC(PEKK-FC)/AS4D制造飞机水平尾翼演示件。
来源:GKN Fokker。
热塑性材料选择如所有复合材料一样非唯一,反而似在扩展。未来飞机生产谁主沉浮?拭目以待。CW将持续关注报道。
树脂
- 压缩模塑:橡胶零件工艺、优势与应用
- 高粘度PEEK化合物:注塑与挤出加工的最佳选择
- Suprem推出Filaprem:面向卓越3D打印的先进连续纤维增强热塑性材料
- 可再加工热固性与热塑性环氧:复合材料新前沿
- Victrex投资Bond High Performance 3D Technology 加速3D打印PAEK部件商业化
- 2分钟热塑性包覆热固性:汽车复合材料单工位工艺
- 新型压缩模塑工艺融合连续带材与D-LFT 打造轻量化电动车车身
- TPAC与TPRC推出TPC-Cycle:高性能热塑性复合材料可持续回收新路径
- EconCore与MEAF合作开发先进连续热塑性蜂窝芯
- RTP公司推出轻量高强热塑性复合材料
- 压缩成型详解:工艺、材料与工业优势
- 压缩成型 vs 铸造成型:优势、劣势与成本考量