


注塑件缩痕(缩印)成因与防治全攻略
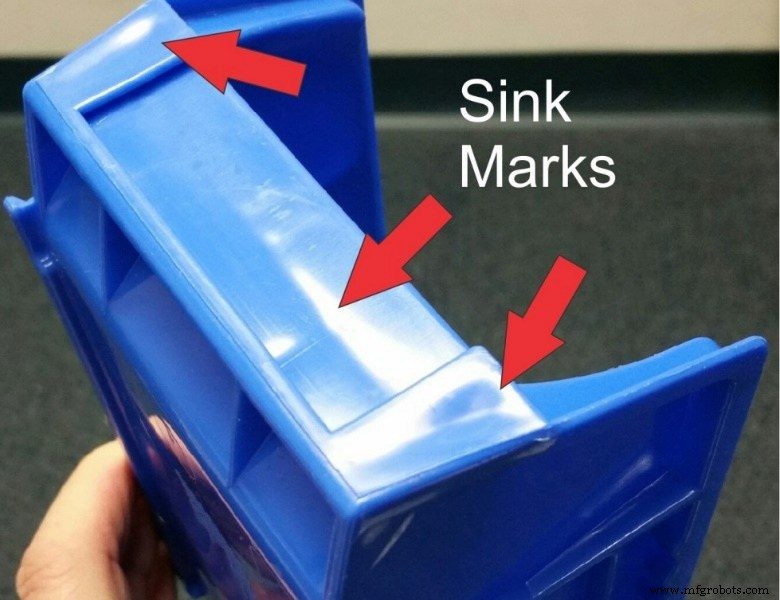
注塑是制作外观件、快速原型与量产塑件的优选工艺,但若缺乏严格过程控制,易产生缩痕等缺陷。
什么是注塑缩痕?为何产生?如何预防?本文逐一解答。
什么是注塑缩痕?
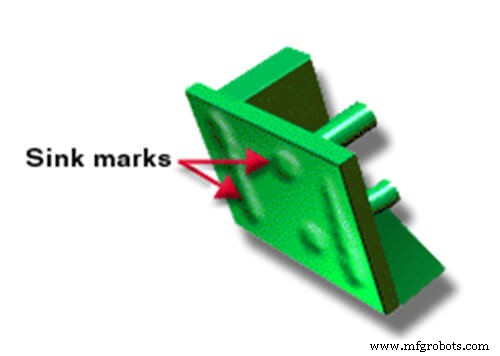
缩痕出现在<壁厚>变化处,即较厚区域表面呈凹陷/凹槽状。厚壁区料多、冷却慢;贴模外表冷却快。冷却速度差导致内部分子收缩拉拽表面内陷形成缩痕;若表层强度足,则形成内部空洞。缩痕可见度取决于深度、颜色、纹理;微小缩痕因多向反光往往更明显。
缩痕五大成因与对策
注塑将熔体射入模腔冷却固化脱模。壁厚过大超出树脂承受能力是主因,另有其他因素。
成因1:熔体温度不当
熔体温度过低(嵌件温低)易致缩痕,升温可解。严格按厂商推荐范围调节,射出前核实熔体温度。
成因2:保压/保压时间不足
保压时间过短致浇口未封死,熔体回流产生缩痕。延长保压至浇口固化,防熔体回流。缩痕靠近浇口时,延长保压最有效。
成因3:保压/注射压力设定不当
压力分布不均致缩痕。典型模腔压8000–15,000 psi,保压压力为注射压50–70%。按壁厚分级施压:厚壁需更多料与压力补偿收缩。
成因4:模温过高
超出推荐范围(80–120℃)致浇口封闭延迟。使用正确模温并确保水路通畅。下表列常用塑料推荐工艺温度:
| 塑料 | 注塑温度(℃) | 模温(℃) |
| LDPE | 160-260 | 50-70 |
| POM | 200-210 | >90 |
| ABS | 210-275 | 50-90 |
| PP | 250-270 | 50-75 |
| PS | 180-280 | 10-40 |
| PVC-硬 | 180-210 | 30-50 |
| PVC-软 | 170-200 | 15-50 |
| HDPE | 260-300 | 30-70 |
| PC | 280-320 | 80-100 |
| TPR | 120-250 | 50-70 |
| PA66 | 260-290 | 70-120 |
| PMMA | 210-240 | 50-70 |
| PA6 | 240-260 | 70-120 |
成因5:零件/模具几何设计不合理
筋位、柱位是缩痕高发区。几何优化对策:
平衡筋壁厚
筋高不超壁厚,避免变形增多。熔体按阻力最小路径流动,薄壁先填满,再填筋区。
筋根部设7°渐缩坡
仅当浇口靠近筋区有效。坡度让熔体渐进填充,防表面瑕疵。
柱位设计
低应力:外径=2×内径;高应力:外径=2.5×内径,减缩痕。
避免柱根过薄
柱根过薄结构弱,需强筋支撑,反而干扰流动致缩痕。
喷嘴孔径过小/堵塞
压力不足致缩痕。清理/更换喷嘴,保证理想注射速度。
DFM助力缩痕预防
可制造性设计(DFM)在设计阶段按行业规范优化结构,配合模流仿真(3D展示流动/翘曲/热通量/模具细节),用清单排查缩痕等问题,迭代修正材料/模具直到清单清零。DFM旨在最小化错误、提升品质、降低改模返工成本。忽视<注塑设计指南>必招致额外开支。
RapidDirect——您的零缺陷注塑伙伴
寻找无缩痕注塑服务?RapidDirect提供原型到量产全流程高品质保障,免费DFM分析规避缩痕等缺陷。严守DFM规范,交付超预期零件。立即访问RapidDirect启动项目!
FAQ
注塑气孔成因?外层先冷内层后冷,内层收缩脱离外层形成真空孔。
如何同时防缩痕与气孔?a. 优化熔体温度 b. 保压压力/时间达标 c. 避免模温过高 d. 选对材料与模具设计
如何消除流痕?a. 提高注射速度/压力/温度 b. 加厚处倒圆模具棱角 c. 浇口远离冷却水道 d. 加大喷嘴直径提流速
结语
知因才能防治。缩痕成因涉及保压时间/压力、模温、熔温等,引入DFM是系统性解决之道。寻找高性价比注塑服务,首选RapidDirect。
树脂
- 消除非计划停机 8 大实战策略:智能监测、根因分析、维修代替更换、绿色制造
- 注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
- 十大优质注塑成型材料精选:卓越品质与性能的材料图谱
- Molding 2019:注塑专家最佳实践盛会,3 月印第安纳波利斯启幕
- 注塑成型10大常见缺陷成因与预防对策全攻略
- 精通注塑公差控制:四大策略实现高精度与成本优化
- 优质高效塑料注塑成型服务
- 注塑成本全解析:实用估算指南与降本策略
- 高粘度PEEK化合物:注塑与挤出加工的最佳选择
- 巴斯夫Ultrason PPSU:婴儿与成人奶瓶注塑吹塑的优选材料
- TerraVerdae推出面向吹塑流延膜、注塑、热成型的新型PHA树脂
- 热固性注塑成型:优势、劣势与专家指导