


FDM 3D打印件完美表面处理的4大专家技法
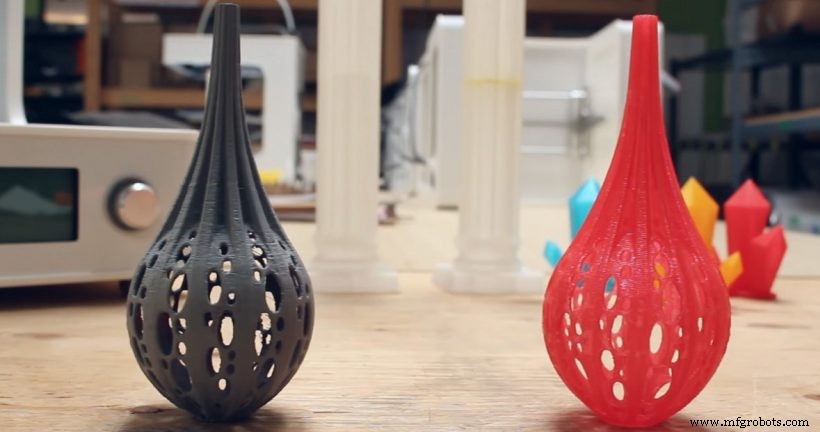
制作FDM零件时,最终外观与功能性能同等重要。FDM适合功能原型、小批量生产和概念模型,但要获得专业光洁度,必须经过深思熟虑的后处理步骤。
本指南将演示四种经验验证的FDM零件专业精加工方法,并强调防范常见陷阱的关键考量。
1. 彻底移除支撑结构
支撑材料对打印悬空结构至关重要,但必须干净移除以避免表面瑕疵。主要有两种路径:
- 人工移除: 尖嘴钳可快速掰除支撑,但接触点常留痕迹,需打磨修整。
- 溶剂浴: 水溶解PVA或柠烯溶解HIPS提供免手工方案,表面无支撑残留。但需多喷头打印机,且大量使用柠烯会增加运营成本。
关键考量:
- 选择人工移除时,设计应保证支撑易脱离。
- 溶解支撑需双喷头配置。
- 大批量生产中评估HIPS支撑用柠烯的成本。
2. 表面打磨抛光
支撑移除后,层纹和微小缺陷仍存。打磨技法取决于零件用途、细节要求和产量。
砂纸打磨
从粗砂(120-220目)起步,逐级过渡至细砂(400-800目)降低粗糙度。高分辨率打印件可直接用细砂起步。打磨时:
- 轻柔圆周运动确保均匀覆盖。
- 避免过大压力保护尺寸精度。
- 考虑湿磨减少粉尘保护呼吸道。
蒸汽熏蒸
对ABS件施加丙酮蒸汽融合表层,获更光滑表面。速度快,适合后续电镀的零件,但无法消除层间间隙。
喷砂
短时间内获均匀哑光表面,喷砂效果一致且能触及打磨难达的紧凑几何区域。
滚筒抛光
批量处理多零件高效。设计时适当加厚壁厚,缓解滚筒过程导致的尺寸变化。
3. 填补微孔缺陷
支撑渗漏可能形成微孔。汽车车身腻子或丙酮与同款耗材的自配混合物可封堵空隙。填充固化后快速打磨,获平整表面待喷涂。
4. 喷涂上色
清洁打磨后,零件准备好着色。喷枪手绘可实现薄而均匀涂层。每层干燥30分钟再喷下一层,最后罩清漆环氧层获光亮耐用表面。对色彩要求极高的应用,可考虑全彩FDM打印机或外包专业服务。
遵循这些步骤,可将原始FDM打印件转化为适合展示、测试或最终部署的专业级组件。
3D打印