


3D打印支撑结构专家指南:设计、使用与优化
支撑结构是可靠3D打印的脊梁。虽3D打印解锁自由几何,却依赖支撑防止零件翘曲、坍塌、失真。
本全面指南剖析支撑是什么、为何各打印技术必需、以及在保证零件质量前提下最小化使用的实证策略。
什么是支撑结构?
支撑结构如脚手架:临时支撑打印件、锚定构建板、制造中吸收热量。打印完成后移除。
复杂特征——悬垂、桥接、深腔——尤为脆弱。无支撑会下垂或断裂。金属AM中支撑还作散热器,缓解否则会导致开裂翘曲的残余应力。
何时需要支撑?
多数增材工艺需一定程度支撑。下表按技术和材料汇总需求。
| 技术 | 材料 | 需支撑? |
|---|---|---|
| 光固化立体成型(SLA) | 光敏聚合物 | 是 |
| 熔融沉积建模(FDM) | 热塑性塑料 | 是 |
| 选择性激光熔融/DMLS/DED/EBM | 金属 | 是 |
| 材料喷射 | 粉末 | 是 |
| 粘结剂喷射 | 粉末 | 否 |
| 选择性激光烧结(SLS) | 粉末 | 否 |
金属3D打印
粉床熔融(SLM、DMLS、EBM)
这些系统将零件包裹在松散粉末中,但零件仍需支撑固定于构建板并导热。支撑零件底面与板接触区可减少残余应力,防止开裂、翘曲、分层。
更多金属打印坑点见金属3D打印常见问题指南。
定向能量沉积(DED)
DED在基板上熔融沉积材料。同粉床熔融,复杂几何、稳定性、散热均需支撑。
设计考量
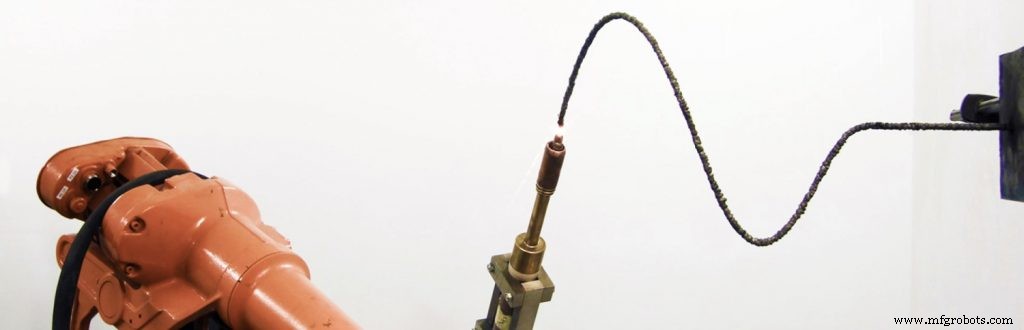
金属支撑通常为晶格结构,兼作散热器且用料少。但过度支撑增加构建时间成本、复杂化后处理。荷兰MX3D等公司引入机械臂焊接,完全消除支撑需求。
支撑移除
金属支撑通常需切削工具。移除后常需打磨抛光获光滑表面。
光固化立体成型(SLA)
SLA用光固化液态树脂。SLA支撑纤细且仅轻触零件,手工移除简易。但可能留微痕,通常需打磨。
设计技巧
SLA适配高表面质量需求——视觉原型、模具、助听器。调整零件方向使关键表面避开支撑接触可消除可见痕迹。例:管状件竖向而非横向放置以最小化支撑。
熔融沉积建模(FDM)
FDM逐层挤出加热丝材。45°以内特征可无支撑打印,但更陡悬垂或长桥(>5mm)需辅助。
支撑类型
支撑常为晶格或树状结构。树式支撑较直柱减材料达75%。
支撑移除
工业FDM常用可溶性支撑。聚乙烯醇(PVA)水溶、高抗冲聚苯乙烯(HIPS)柠烯溶解。溶解免打磨但增后处理时间。
材料喷射
悬垂强制需支撑,但用单独水溶性材料打印,可用压力水或超声浴移除。
选择性激光烧结与粘结剂喷射
两粉末工艺将零件包裹在松散粉末中,免额外支撑。
支撑的弊端
- 材料成本: 支撑消耗额外材料,通常报废。
- 设计约束: 必须考虑可拆除性,限制几何。
- 时间: 生成和后处理支撑给构建增小时级耗时。
- 表面损伤: 错误放置可能损伤精细特征。
四大最小化支撑策略
- 优化零件方向: 重定向模型可减少悬垂。例:旋转“T”形使横臂贴合构建板,消除支撑需求。
- 优化支撑几何: 用拓扑优化晶格或树状结构。Autodesk Meshmixer可为FDM、SLA、DMLS生成树支撑。
- 倒圆与倒角: 加45°倒角或圆角将陡峭角转为可打印角,免支撑。
- 拆分复杂零件: 分件打印子组件可大幅减支撑体积和构建时间。确保方向一致以保配合。
支撑:必要之恶?未来可期
创新正将支撑从麻烦转为流线化过程。Desktop Metal专利“可分离支撑”用陶瓷粉末界面烧结后溶解,实现手工轻松移除。PostProcess Technologies提供FDM、SLA、PolyJet、CLIP自动化免手工移除系统。
Velo3D智能熔融技术仿真零件行为,以最多5倍少支撑打印,许多情况实现近零支撑需求。
随行业演进,专业专长与合理工作流设计仍是驾驭这些进步的关键。
愿本指南助您将支撑结构视为盟友而非对手。
3D打印