


各向同性纤维填充:打造最强 3D 打印件——第 2 部分
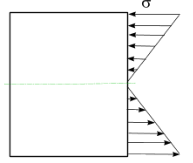
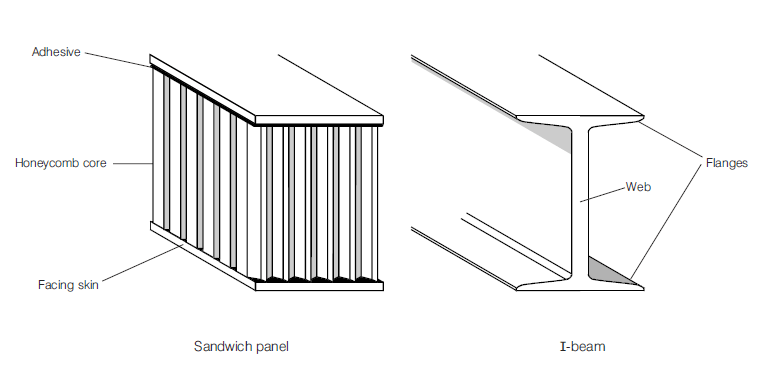
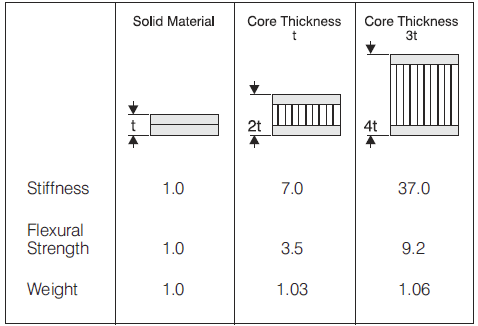
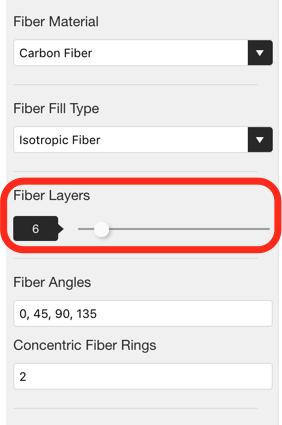
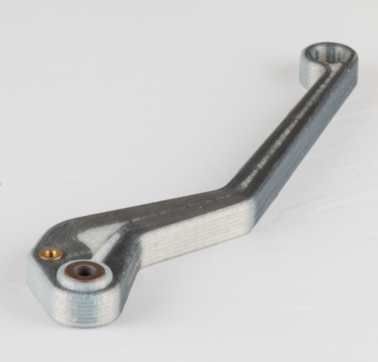
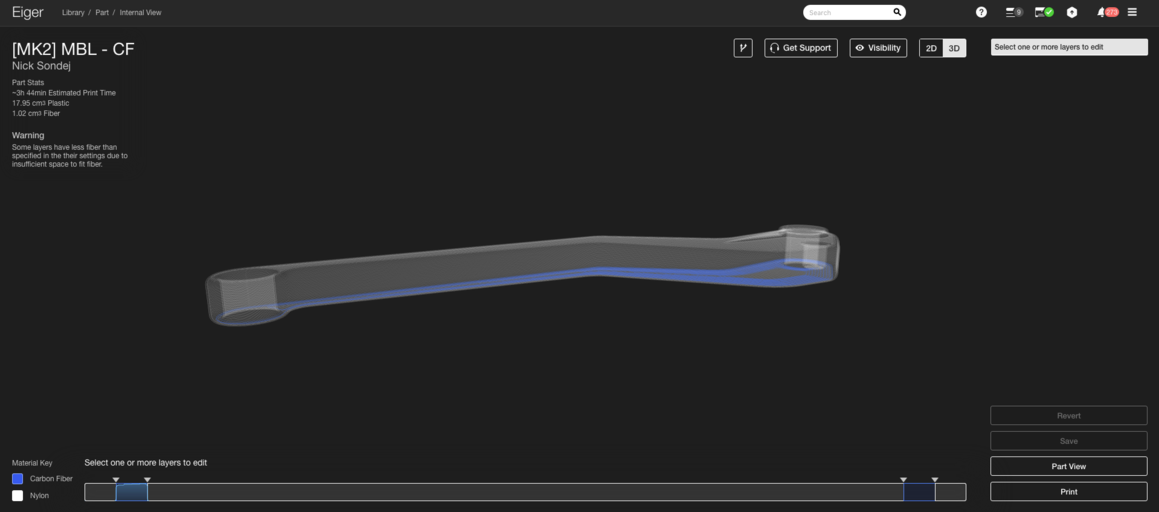
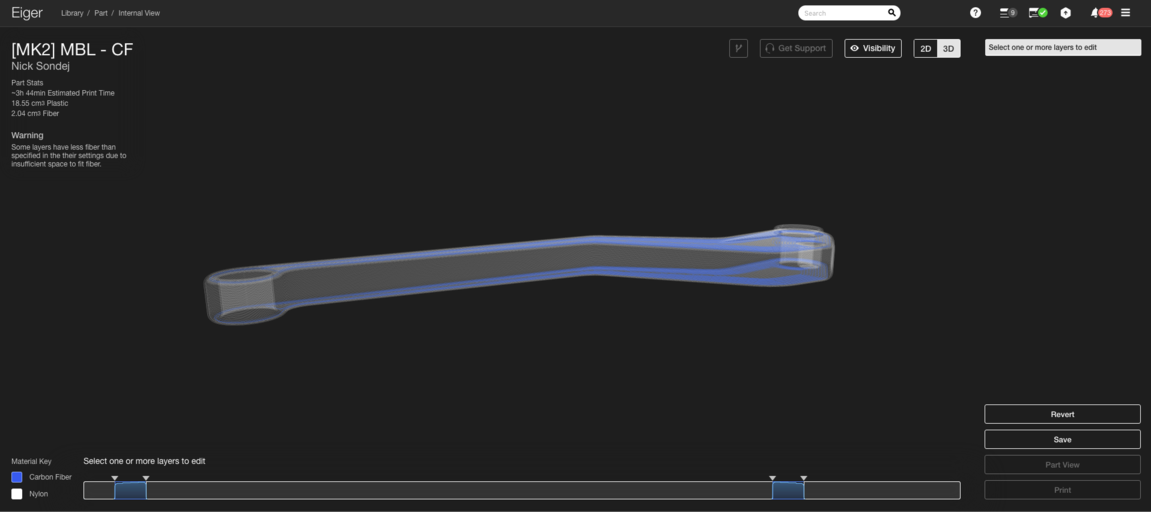
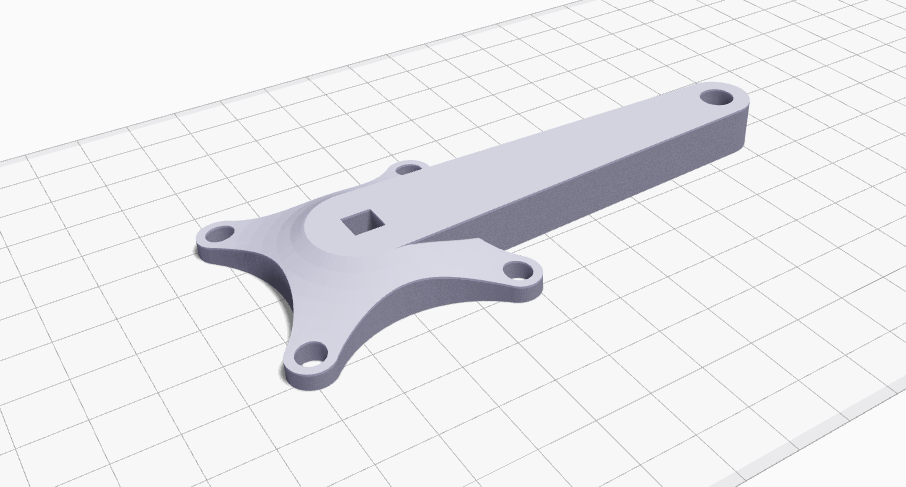
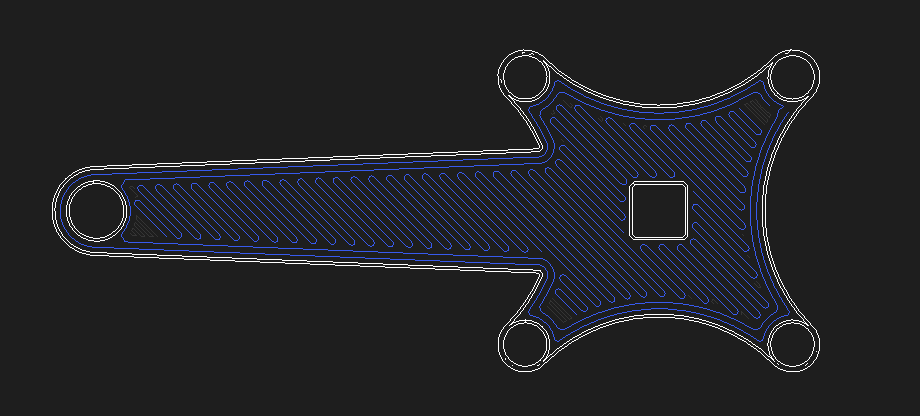
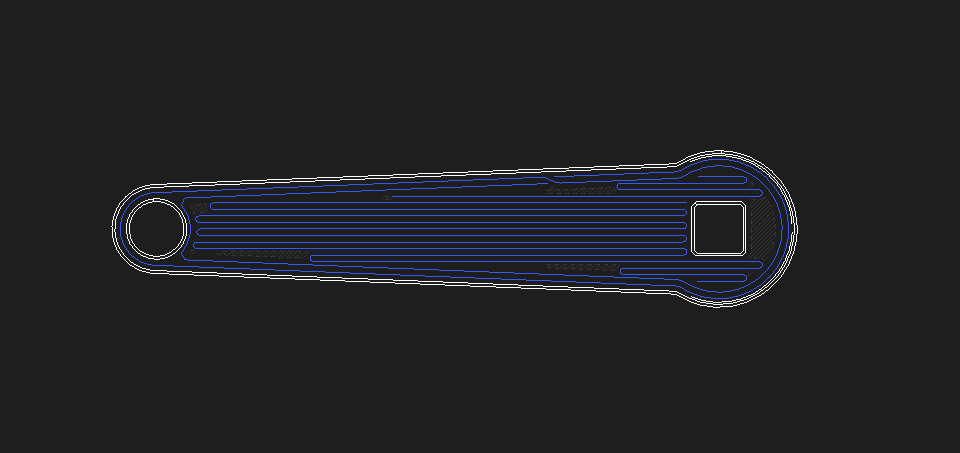
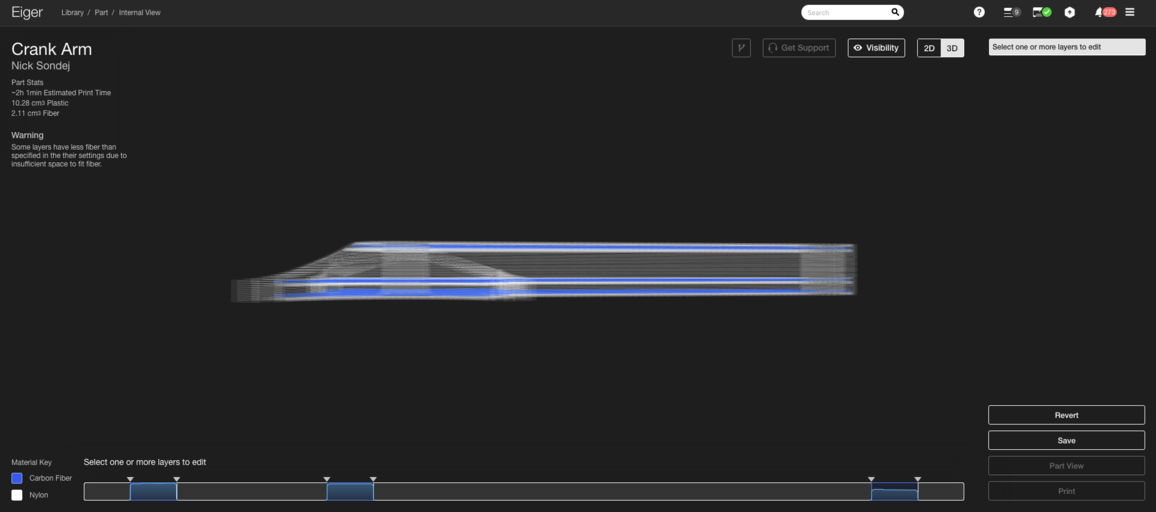
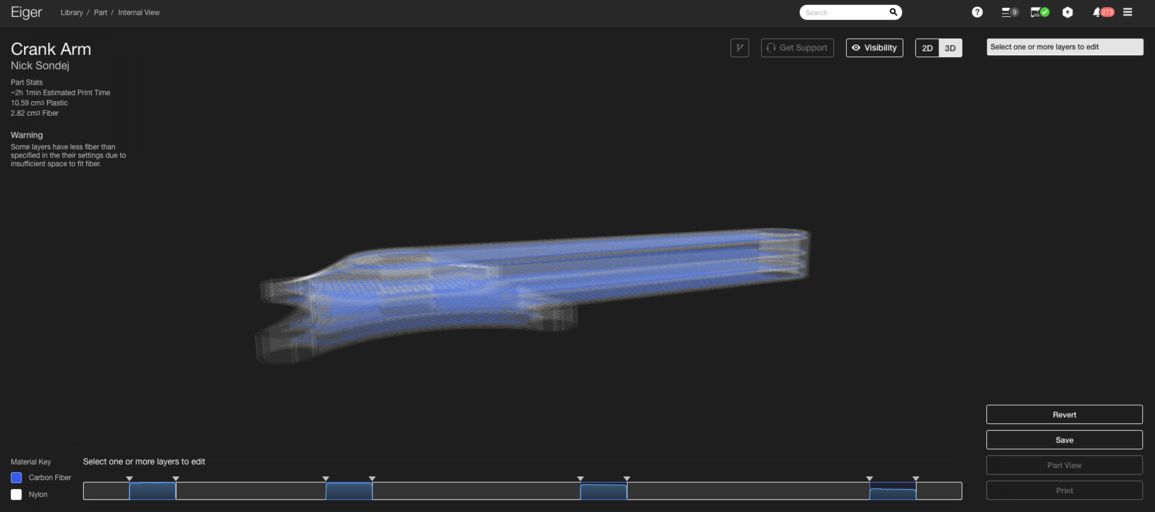
更新:想了解不同填充如何强化零件及其背后科学?参加 6 月 21 日上午 11 点(EDT)网络研讨会。立即注册 作者注:这是我们关于使用 Mark Two 碳纤维、在 Eiger 中利用各向同性纤维填充设计最强零件的两部分系列的第二篇。上篇涵盖复合增强基础及各向同性图案原理。本文聚焦如何最高效应用该填充,在最小化重量和成本前提下制造最强零件。 我们已探讨 Eiger 中复合增强基础和纤维取向。现在深入增强效率——在不增加不必要质量和费用的情况下最大化强度。用 Eiger 的各向同性纤维填充增强某层会增加刚度和强度,但总是需要吗?答案取决于该层相对于零件将承受载荷的位置。 增强前,必须理解实体零件如何响应外力。考虑一个简支梁,两端支撑、可沿 x 轴自由位移,如下图所示。 施加力 F 时,梁向下弯曲。挠度大小取决于 F、梁几何和材料属性。梁弯曲横截面显示:靠近载荷一侧受压,对侧受拉。 图示展示梁厚度方向上的弯曲应力 σ。箭头长度代表应力大小,方向指示压缩(向上箭头)或拉伸(向下箭头)。中性轴——应力为零——穿过中心。这意味着最高应力出现在外表面。因此,若增强会弯曲的零件,应将高强度材料置于这些表面附近,呼应工字梁和三明治面板的设计原则。 工字梁和三明治面板旨在以最小重量实现高强刚。因弯曲应力峰值在外表面,在那里添加高强材料可最大化承载力同时保持低质量。三明治面板将载荷分散到更大区域,允许更轻核心材料并减少对集中腹板的需求。 在 Eiger 中,从零件视图页添加纤维时,默认算法创建三明治面板。一半选定的 纤维层 放在零件顶部(顶部四层实心塑料层下方),另一半放在底部(首层四层实心塑料层上方)。这对构建平面平行的对称零件效果良好,如 Olin 学院为 Snotbot 无人机打印的起落架。 照片显示算法在零件顶底各添加 10 层凯夫拉增强,形成平衡三明治面板。但零件不对称时——如我们常在展会演示的摩托车刹车手柄——默认算法无法将纤维置于最需要处。 此时算法仅在底部添加纤维,因青铜衬套的小凸起破坏对称性,导致顶表面增强不足。要创建最大三明治面板,必须重新定位顶层组,使纤维到达手柄顶表面。 Mark Two 打印强韧零件的首条准则:优先用各向同性纤维填充,在距离最远的层中采用一至两圈同心环,构建最大、最厚的三明治面板。 对刹车手柄,将顶层组下移直到纤维覆盖手柄主体顶部,如下图。 当多个潜在三明治面板区域重叠——如威斯康星大学麦迪逊分校人力车辆队 2016 设计的曲柄臂——可叠加面板。曲柄臂有多区域受益于增强:主体顶底、承受螺栓应力锥的法兰端。 先让默认算法为整个零件顶底各添加四层各向同性纤维填充。尽管两层横截面积不同,此法最大化零件抵抗骑手弯曲载荷的能力。 接着增强连接曲柄臂与曲柄的法兰。因第一步已增强法兰底部,在零件约 25 层处(法兰末端)添加一组层。这创建第二个较薄三明治面板,与大面板共享底层蒙皮,我们称之为叠加。 最后,因自行车曲柄臂承受复杂扭转载荷,在中性面附近再添加一纤维层组以抵消剪切应力(剪切应力峰值靠近中性轴)。得出包含四个不同纤维层组、形成一系列三明治面板的配置。 这些步骤产出生成可用 Eiger 实现的最强且轻量配置之一。 高强度纤维增强 3D 打印三大准则: 虽存例外,这些准则为设计稳健零件提供坚实基础。准备亲手增强零件?立即探索 Mark Two!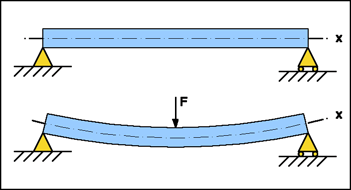
在 Eiger 中叠加三明治面板
3D打印