


FDM 3D打印首层粘附问题全攻略:预防与修复指南
首层粘附:成败关键
FDM打印中首层对制造平台的粘附至关重要:开机初期、首层及打印全程需充分粘附防翘边,打印结束后又需轻松取件。因材料/机器特性,粘附常失效导致打印失败。
常见粘接剂类型
主流有喷雾胶、蒸汽胶、液体胶。喷雾胶易残留风扇等部件影响性能。液体胶如Magigoo带涂抹器,涂抹便捷、粘附效果更佳。
Magigoo针对不同材料推出专用系列:
- Magigoo Original(PLA/ABS/PETG等基础材料)
- Magigoo PP、PPGF、PC、PA
- Magigoo Flex(柔性材料专用)
- Magigoo HT(高温材料)
- Magigoo Pro Metal(BASF金属耗材专用)
问题1:翘边持续存在
常见原因:
- 参数设置错误。Magigoo有最佳工作温度区间。
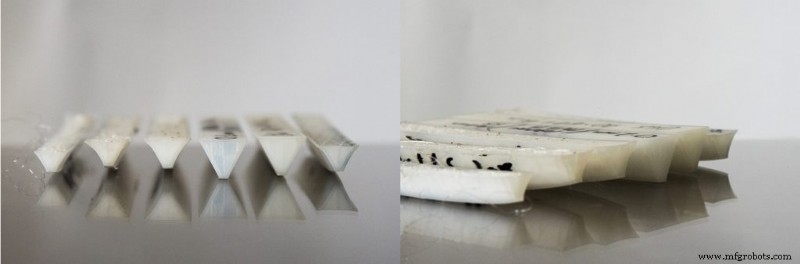
图1:同材料不同热床温度下翘边差异。来源:Magigoo。
- 未使用裙边。部分材料需配合裙边+最优参数。
- 首层高度不当。喷头过高/过低均导致粘附不良。
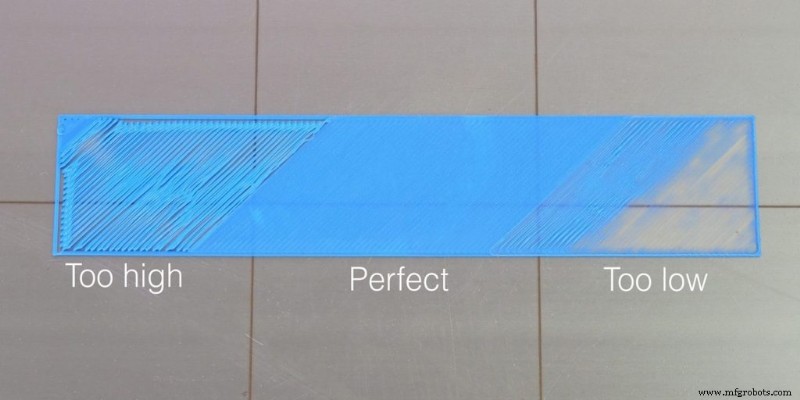
图示1:不同首层高度示例。来源:Magigoo。
- 层风扇使用错误。PLA/PETG需开风扇,其他材料需关闭。
- 首层速度过快。ASA/PC/PP需时间与胶水互动,建议首层≤20mm/s。
问题2:模型过度粘连无法取下
原因及对策:
- 首层过近或流量过大导致过度粘连。
- TPU/TPE/PPGF/部分PLA/尼龙冷却后仍难取。解决方法:
- 确保热床完全冷却后再取,可用铲刀辅助,轻敲侧面助脱模。
- 仍无法取下:模型周围滴水或整版浸水。有裙边先撕裙边,10分钟后易取下。精细/柔性件可延长浸泡或铲刀引水渗入。
- PPGF材料特殊:重新加热热床至70-90℃趁热取件。
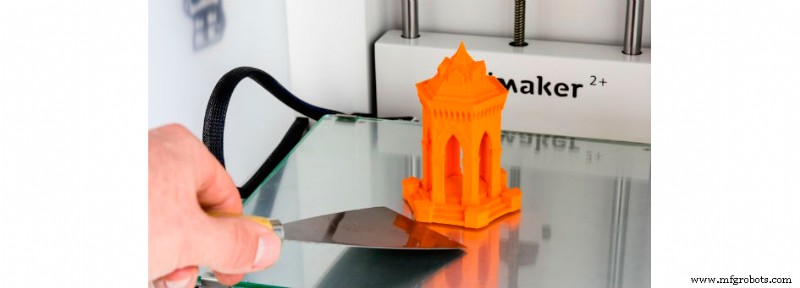
图3:铲刀取件示范。来源:Magigoo。
问题3:Magigoo无法出胶
涂抹器含弹簧阀,**须压紧喷头于平台激活**。首用需破封需稍用力。
长期闲置或密封不良致泡沫头残胶固化堵塞,**用水湿润泡沫头即可疏通**。
严禁用力挤压瓶身,会导致涂抹器脱落、胶水全漏。
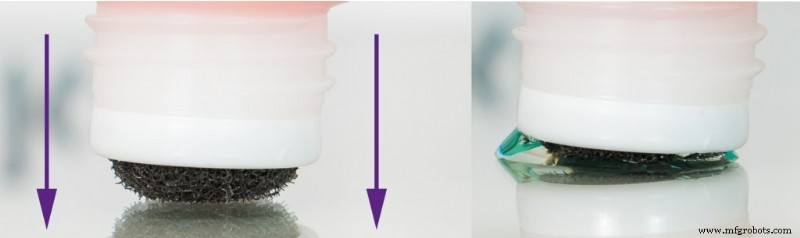
图4:正确按压Magigoo笔尖激活阀门。来源:Magigoo。

图5:切勿用力挤压瓶身。来源:Magigoo。
问题4:胶层能否复用?
为保最佳成功率,**每次打印前重涂**,尤其PC/ASA/PEEK/增强尼龙等高性能材料。预涂确保最佳效果,规避首层粘附失败。
问题5:涂抹器损坏
泡沫头磨损/断裂。**热床>40℃上涂抹、泡沫脏污、残胶干结**均缩短寿命。
问题6:Magigoo存储规范
**直立置于阴凉避光处**,不用时拧紧盖,保持涂抹头清洁无残胶/灰尘,延长保质期与涂抹效果。
问题7:涂抹前清洁
确保平台**无灰尘、残留、旧胶、油污**。水洗通常足够,不足时用FDM专用清洁剂。
视频1:Magigoo使用教程。来源:Magigoo。
遵循以上建议,可解决FDM打印使用Magigoo等粘接剂的大多数问题。
3D打印
- 在下一次FDM打印中实现惊艳色彩效果
- FDM 3D打印轻松后处理指南
- FDM 3D打印耗材对比:ASA、PETG与PC性能、应用及打印技巧全解析
- FDM 3D打印现状里程碑与未来展望:从桌面级走向工业级量产的演进路径
- 快速可靠的医疗科技方案:3D 打印在新冠疫情中的关键作用
- 敏捷制造与 3D 打印:快速定制生产指南
- 金属3D打印应用:进阶用例——第二部分
- 变革油气行业:3D 打印如何驱动效率与可持续性
- 精通 3D 打印:第 1 部分 — 单元测试与公差,实现精准高效构建
- FDM 3D 打印:桌面级与工业级解决方案如何选择
- 金属3D打印:破解核心挑战与把握新兴解决方案
- Mar-Bal 的 3D 打印与原型加速复合材料创新