


如何安装热熔嵌件获取坚固可靠 3D 打印螺纹
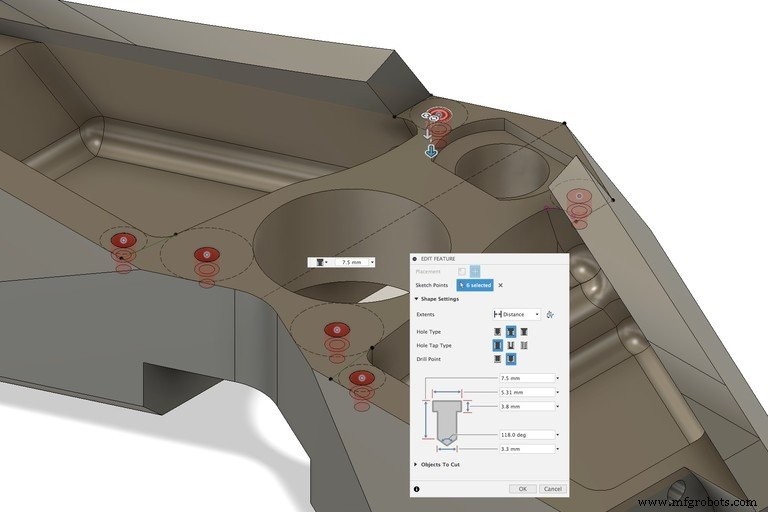
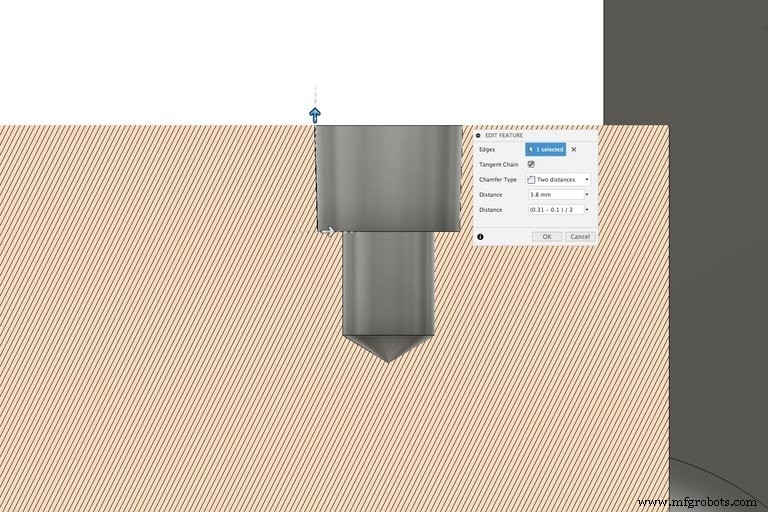
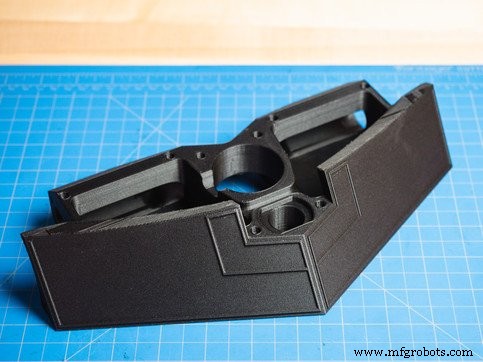
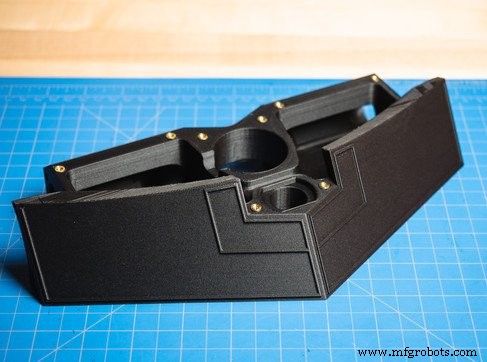
螺纹连接器、孔、螺栓接头是几乎所有工程零件制造的基石。3D 打印件中螺纹质量直接影响装配耐久性。传统塑料螺纹——无论打印还是手工攻丝——易滑丝磨损,而金属螺纹提供高性能应用所需强度与寿命。金属螺纹嵌件(通常黄铜预制内螺纹)提供稳健方案。其滚花外表面啮合周边材料,抗拔出与抗扭出。 热塑性 3D 打印首选热熔嵌件。安装时聚合物熔化回流包裹嵌件,形成局部增强结合,大幅提升拔出与扭矩额定值,优于其他嵌件类型。 阅读我们最新的主要陆军训练基地客户成功案例。 选择将紧固零件的五金。嵌件尺寸取决于腔体周边材料厚度;若剩余材料 < 2 mm (0.078"),选更小嵌件。核实厂商推荐腔体尺寸。本例用 M3 嵌件,规格: 用 CAD 草图工具标记每孔精确位置。 用孔工具生成匹配嵌件大直径 (A) 与推荐深度的沉孔。若需螺丝通孔,沉孔底部向下延伸。 对沉孔下外缘施加距离-距离倒角。第一距离用沉孔高度,第二距离用 ">(A-B)/2" 得所需小锥度直径 (B)。 设计定型后打印零件。 通电烙铁至 650–750 °F (343–399 °C)。此温度范围熔化热塑性塑料而不降解材料。 嵌件居中置于腔体。烙铁头对准嵌件中心轻压。嵌件加热塑料熔化流动,嵌件下沉入腔体。保持接触直到嵌件完全就位、零件顶面与嵌件头齐平。大尺寸嵌件稍延长加热。 所有嵌件就位后静置几分钟冷却。确保聚合物完全固化包裹嵌件。此时可调整未就位嵌件。 热熔嵌件提供优异拔出阻力,若置于零件相对面可进一步提升承载。受力时嵌件锥度啮合沉孔锥度,分力更均。腔周增强连续纤维放大此效应,防止载荷下壁变形。 联系我们获取免费样件评估材料强度与耐久性。3D 打印中的螺纹组件
美国陆军案例研究
设计与安装热熔嵌件
所需工具
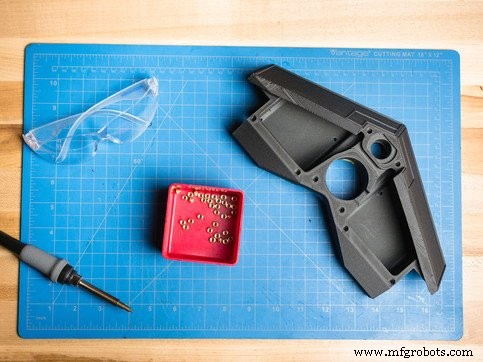
1. 选定螺栓尺寸与对应嵌件
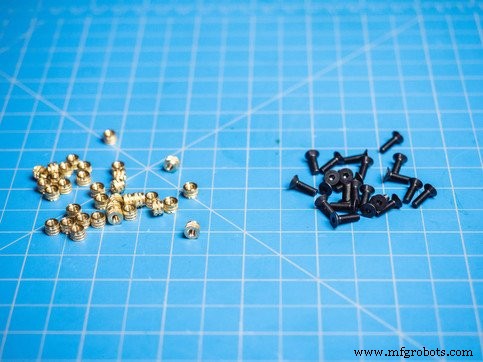
2. 绘制孔位起始草图
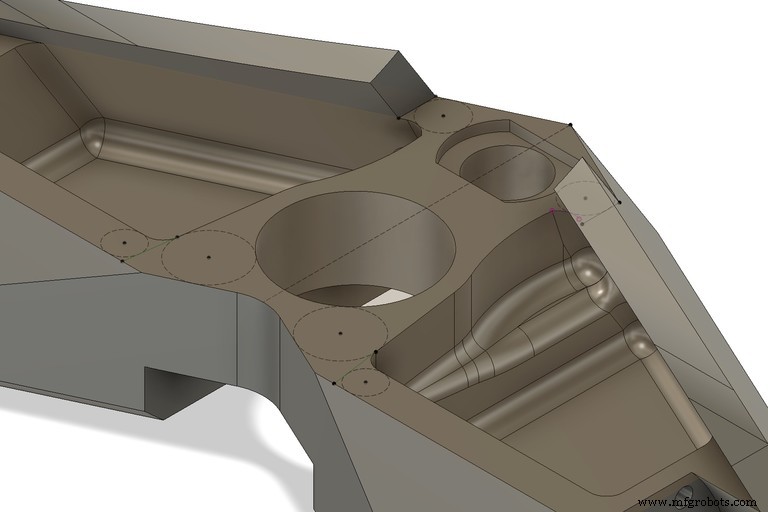
3. 创建阶梯孔
4. 倒角内孔边缘
5. 打印零件
6. 加热烙铁
7. 压入各嵌件至腔体
8. 冷却定型
增强螺纹连接强度
3D打印