


金属3D打印完全指南:SLM与DMLS核心技术深度解析
3D打印还是CNC?
下载金属零件工艺选型指南
SLM与DMLS:核心差异在哪里?
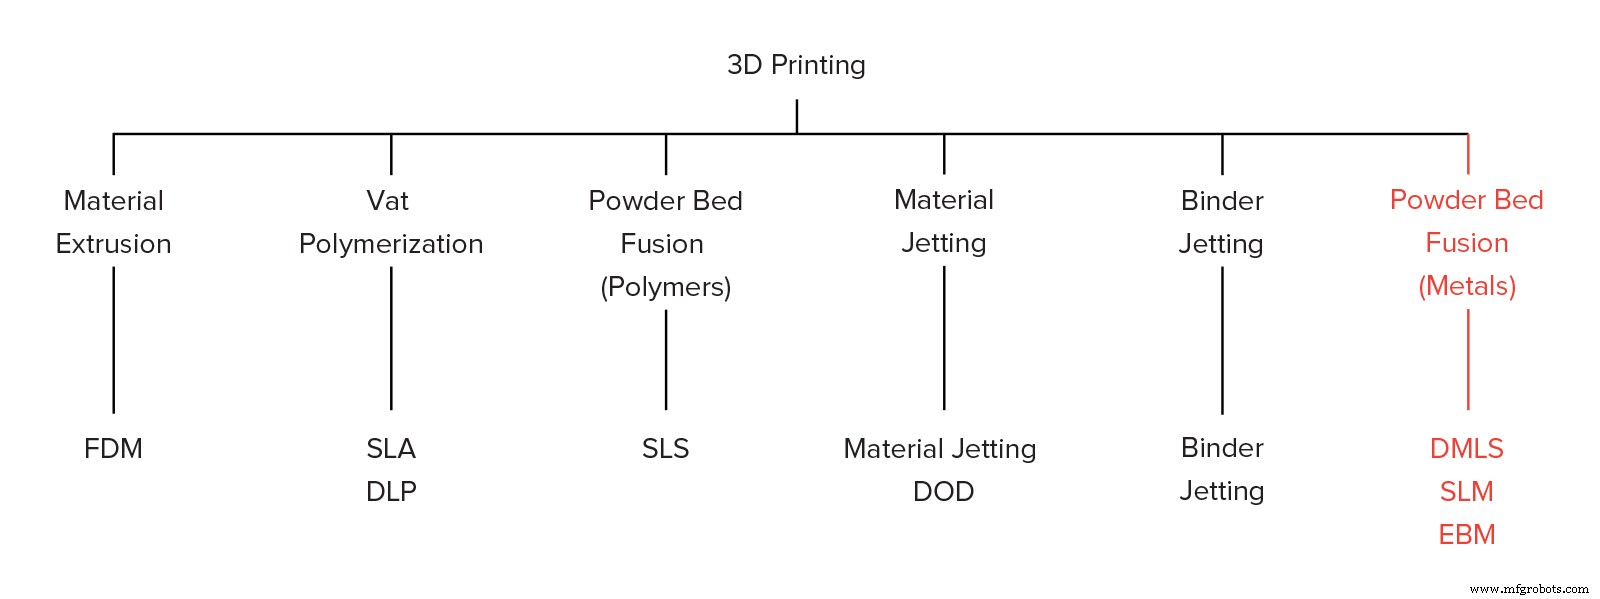
选择性激光熔化(SLM)与直接金属激光烧结(DMLS)同属粉末床熔融家族。高度相似:激光扫描熔融/烧结金属粉末,逐层堆积;材料均为金属粉末。
本质差异源于颗粒结合机理(及专利壁垒):
- SLM:单一熔点金属粉末,全熔融成型
- DMLS:变熔点合金粉末,高温下分子级烧结融合
本质上: SLM成型单一金属,DMLS成型金属合金。两者均用于工业级终端功能件制造。本文统称"金属3D打印",剖析工程师/设计师必知的成型机理、优劣势边界。电子束熔化(EBM)、超声波增材(UAM)等小众工艺不展开。金属Binder Jetting详情。
金属3D打印核心流程
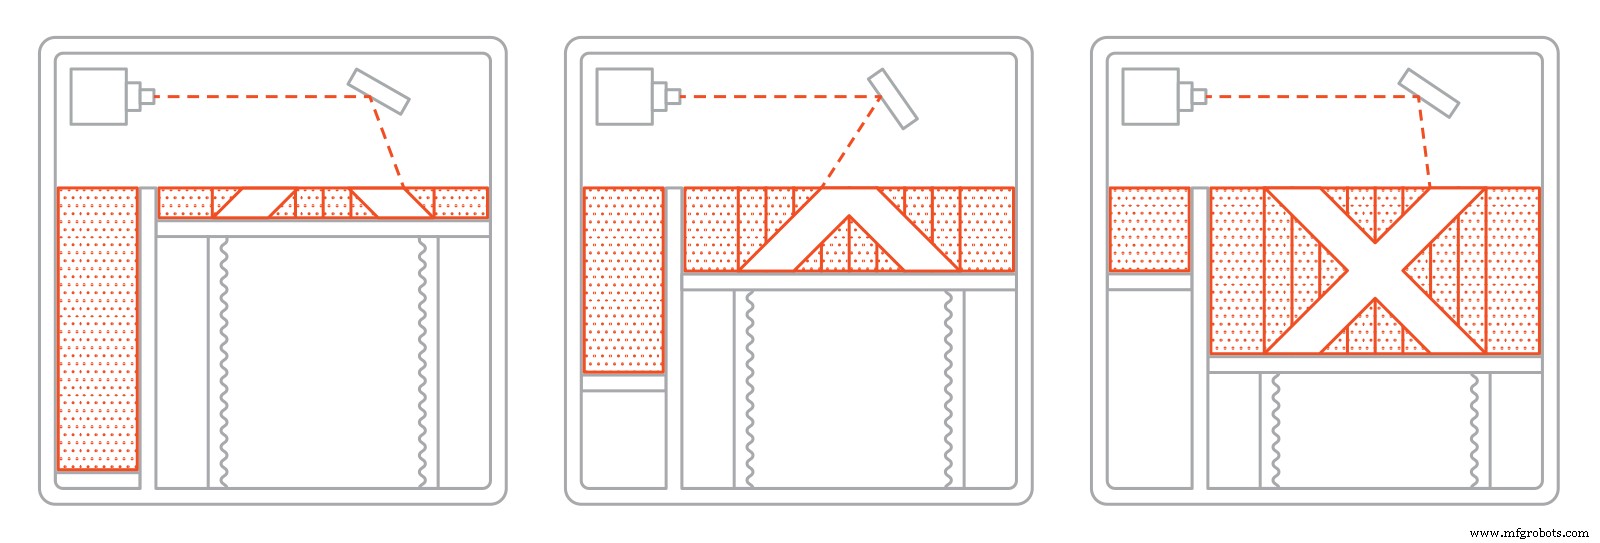
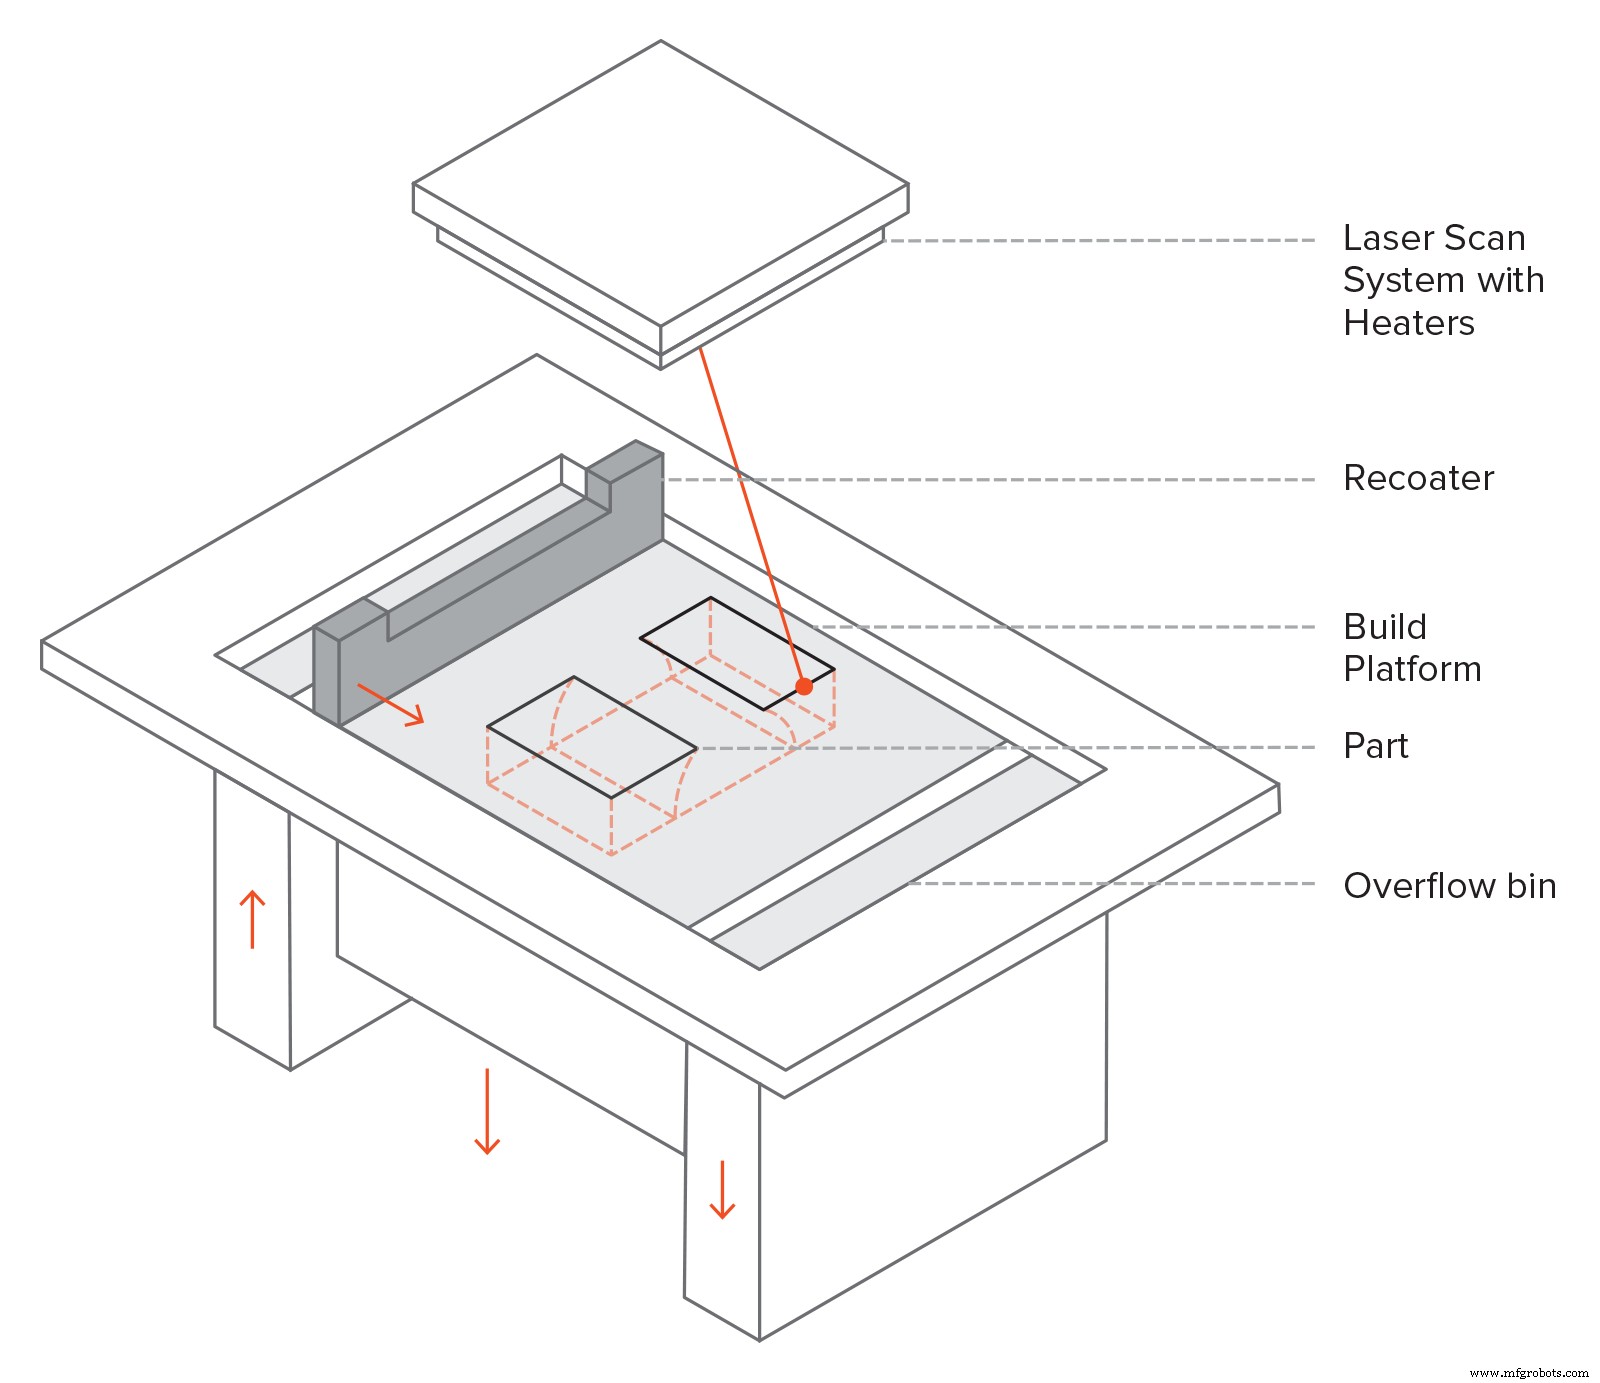
- 构建室充惰性气体(氩气)防氧化,预热至最佳工艺温度
- 铺粉→高功率激光扫描截面熔融/烧结→全实心扫描策略
- 平台下降一层厚→复铺粉→循环至成型完成
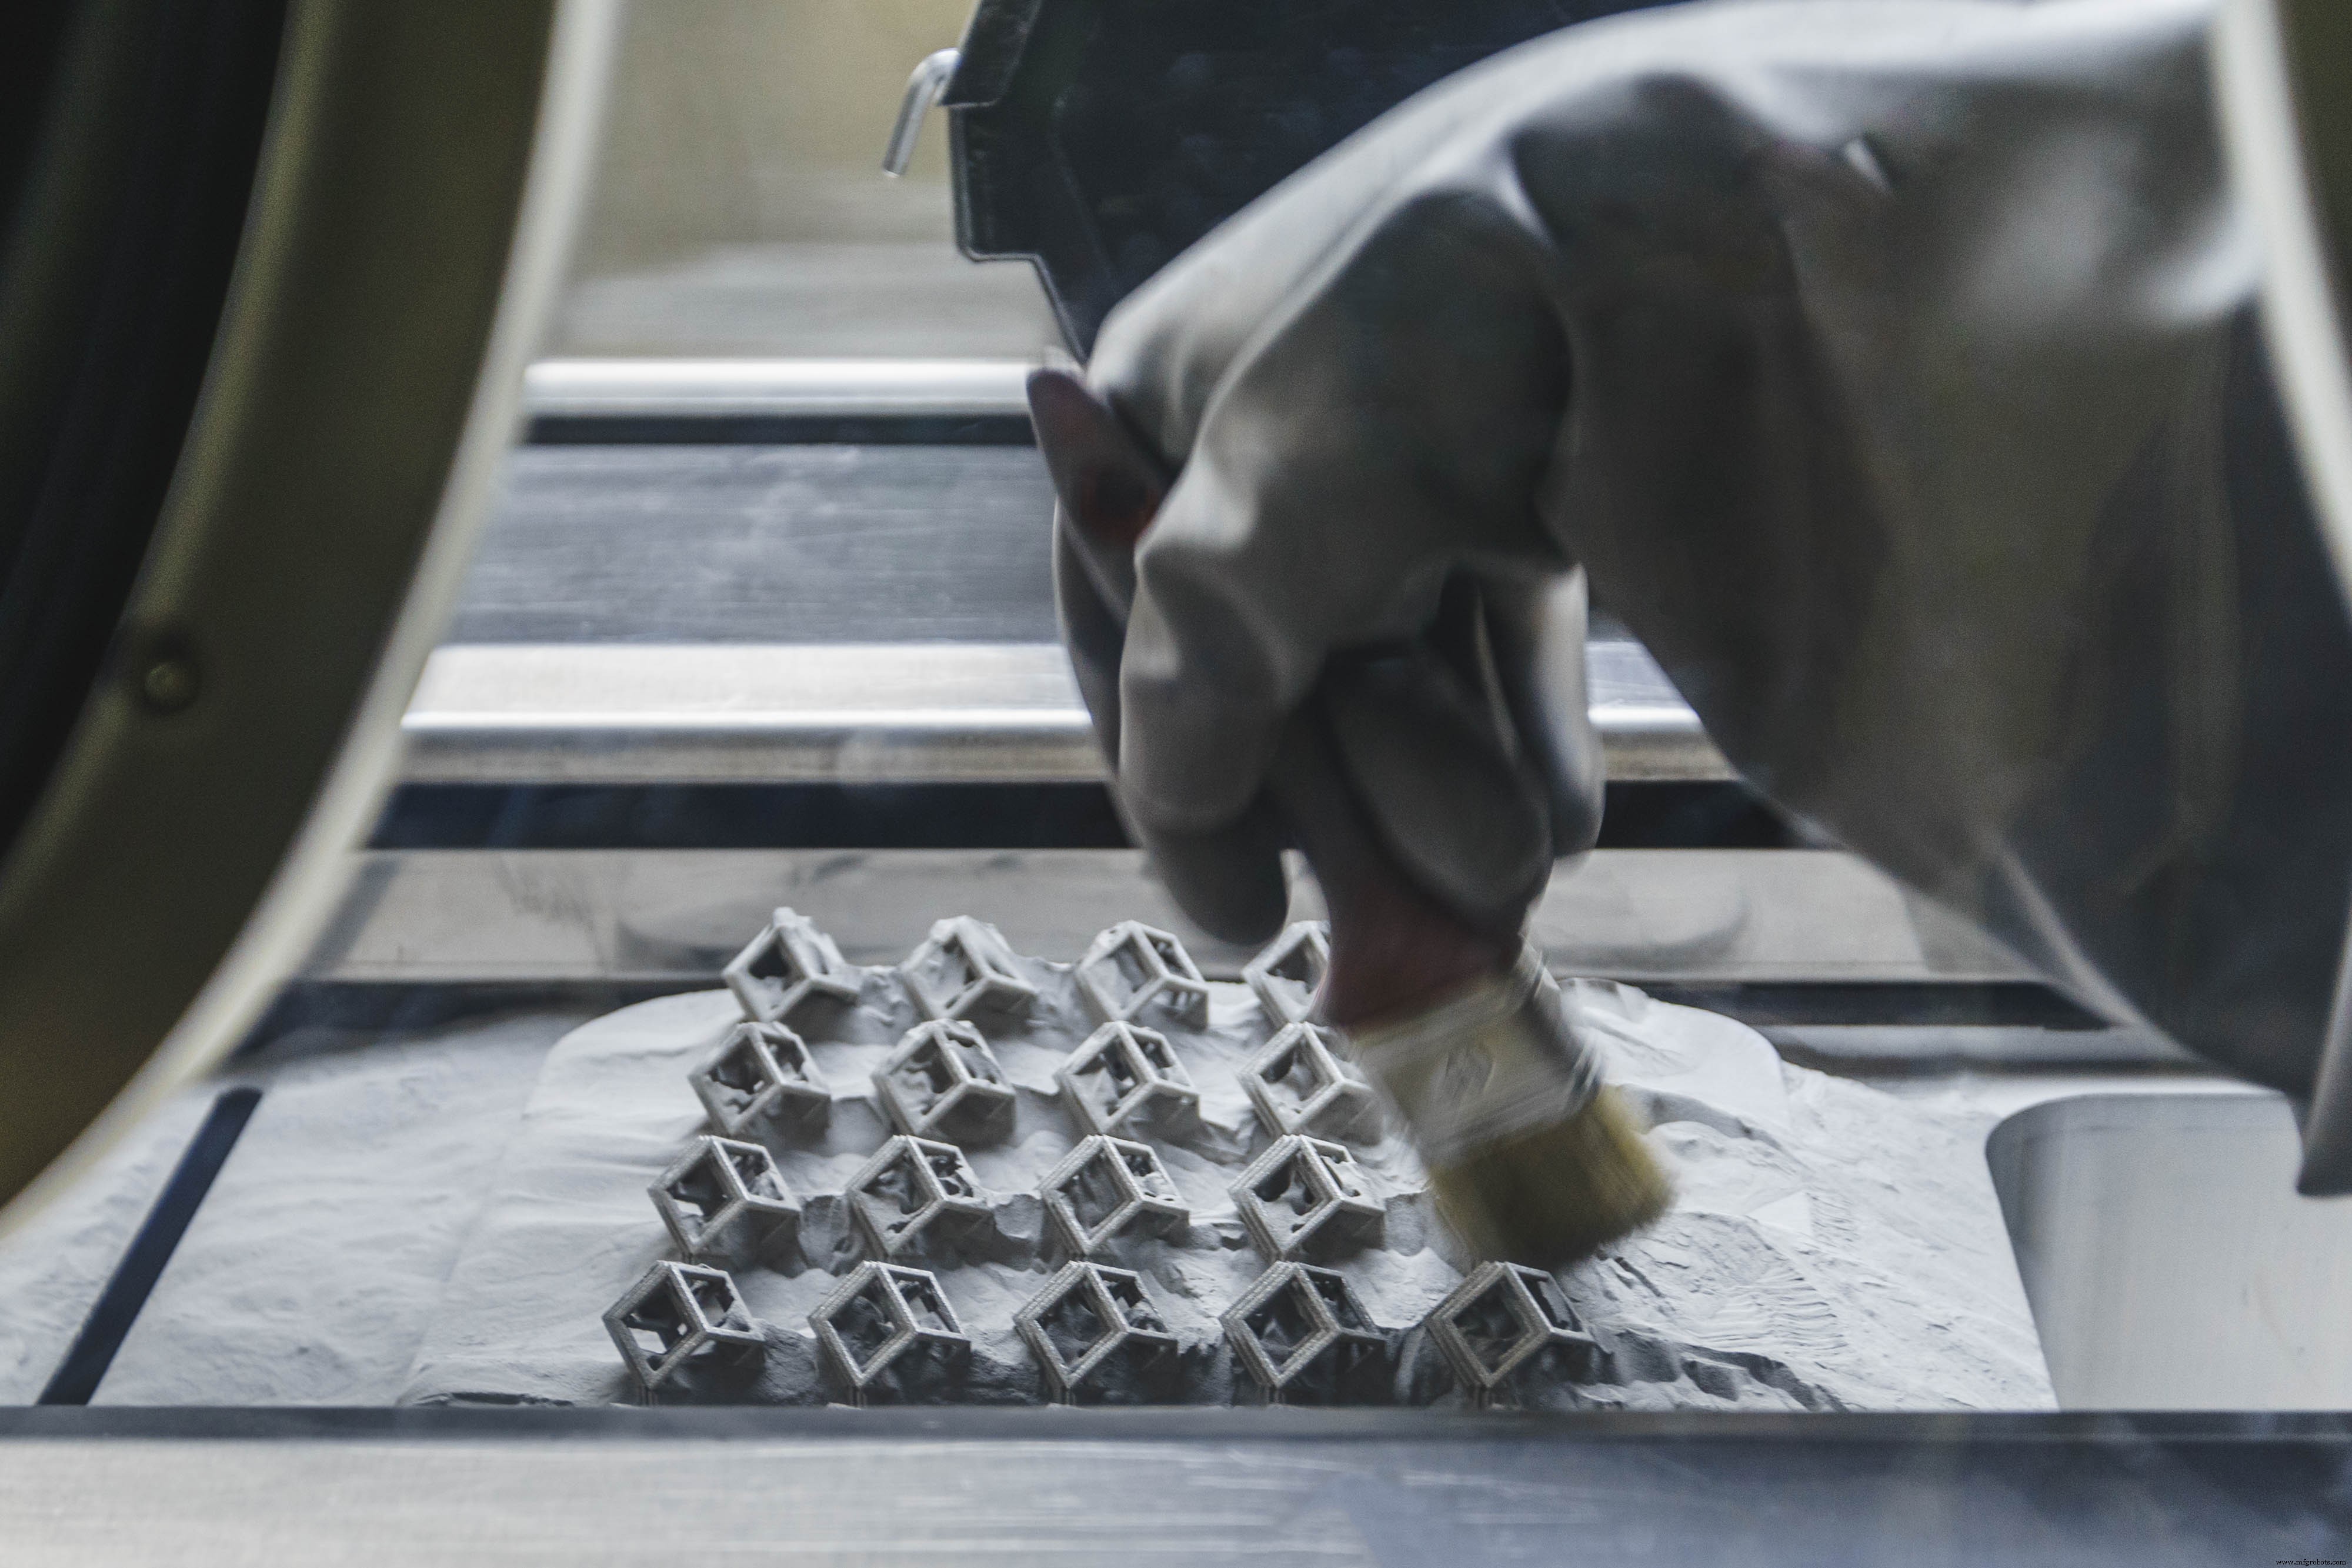
成型件包裹在粉末中。与聚合物SLS不同,金属件通过支撑结构固定在构建平台。支撑同材料制造,始终必需,对抗高温热应力导致的翘曲变形。
冷却至室温→人工清粉→连带平台热处理消除残余应力→线切割/机加/EDM离板→后处理或直接使用。
进阶金属3D打印设计规则
免费领取设计规则海报
SLM/DMLS核心特性
机器参数预设化
参数几乎全由厂商锁定。层高20-50μm,取决于粉末流动性/粒度分布/形貌。典型构建尺寸250×150×150mm,大型机至500×280×360mm。尺寸精度约±0.1mm。
金属打印似FDM/SLA受限于XY平台面积(件需锚定平台),小批量生产能力更接近FDM/SLA而非SLS。粉末高度可回收:单次打印<5%损耗,未熔融粉筛分补新料循环。成本黑洞在于支撑结构——关键却可能成倍放大用料与成本。
层间结合与力学性能
金属SLM/DMLS件近各向同性:致密度极高(成型态<0.2-0.5%气孔,热处理后近全致密)。强度硬度超传统工艺,延展性更好,但疲劳性能较弱。
案例:AlSi10Mg(打印合金) vs A360(压铸合金),化学成分高度相似(高Si/Mg)。打印件屈服/抗拉/硬度全面超越铸件,但疲劳强度低于铸件。成品表面粗糙度Ra 6-10μm(颗粒本征)部分解释疲劳劣势。
| 性能指标 | AlSi10Mg (3D打印) | A360 (压铸) |
|---|---|---|
| 屈服强度(0.2%应变)* | XY:230 MPa Z:230 MPa | 165 MPa |
| 抗拉强度* | XY:345 MPa Z:350 MPa | 317 MPa |
| 弹性模量* | XY:70 GPa Z:60 GPa | 71 GPa |
| 断裂伸长率* | XY:12% Z:11% | 3.5% |
| 硬度** | 119 HBW | 75 HBW |
| 疲劳强度** | 97 MPa | 124 MPa |
*:300℃退火2h **:成品态测试
支撑结构与零件朝向策略
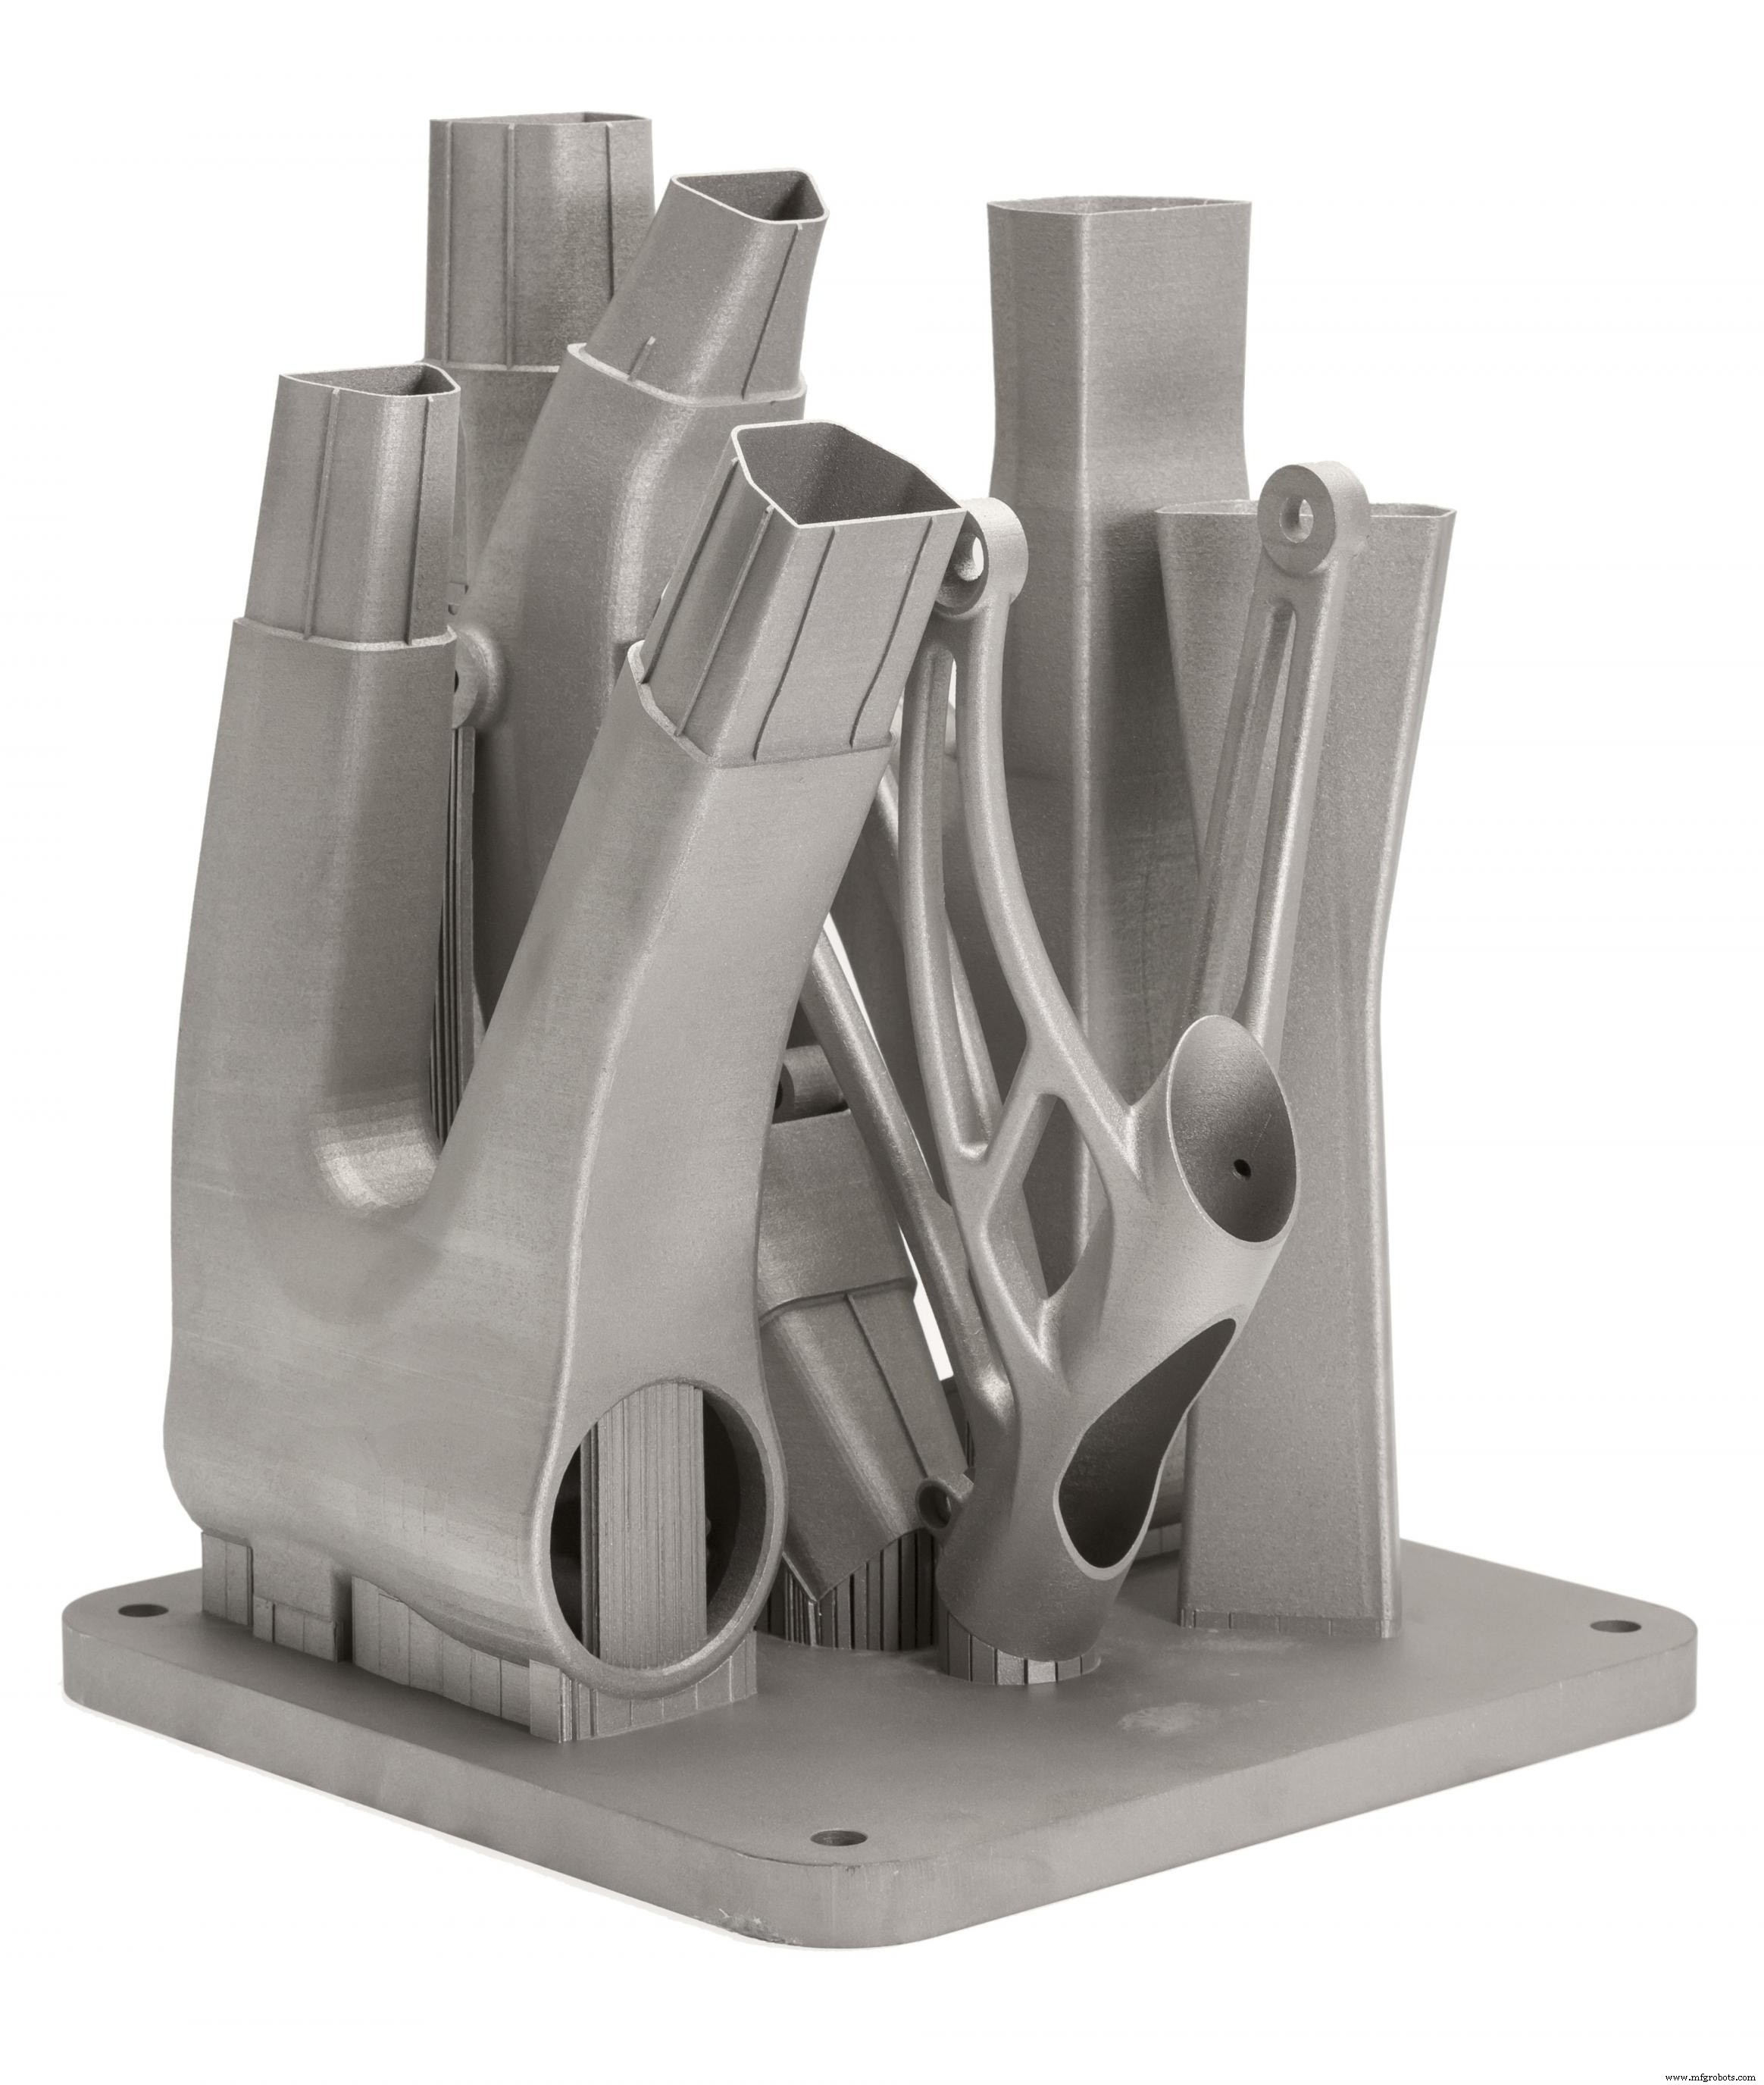
支撑始终必需(高温翘曲风险),晶格式为主。三大功能:
- 下层成型承载平台
- 锚定防翘曲
- 充当散热器引导可控冷却
倾斜布局降低翘曲风险、优化关键方向强度,但增支撑、延时、增废料、推高成本。随机扫描策略分散残余应力方向,抑制翘曲并形成特征表面纹理。高成本倒逼仿真预测与拓扑优化双管齐下:极致性能+轻量化+最小支撑+抗翘曲。
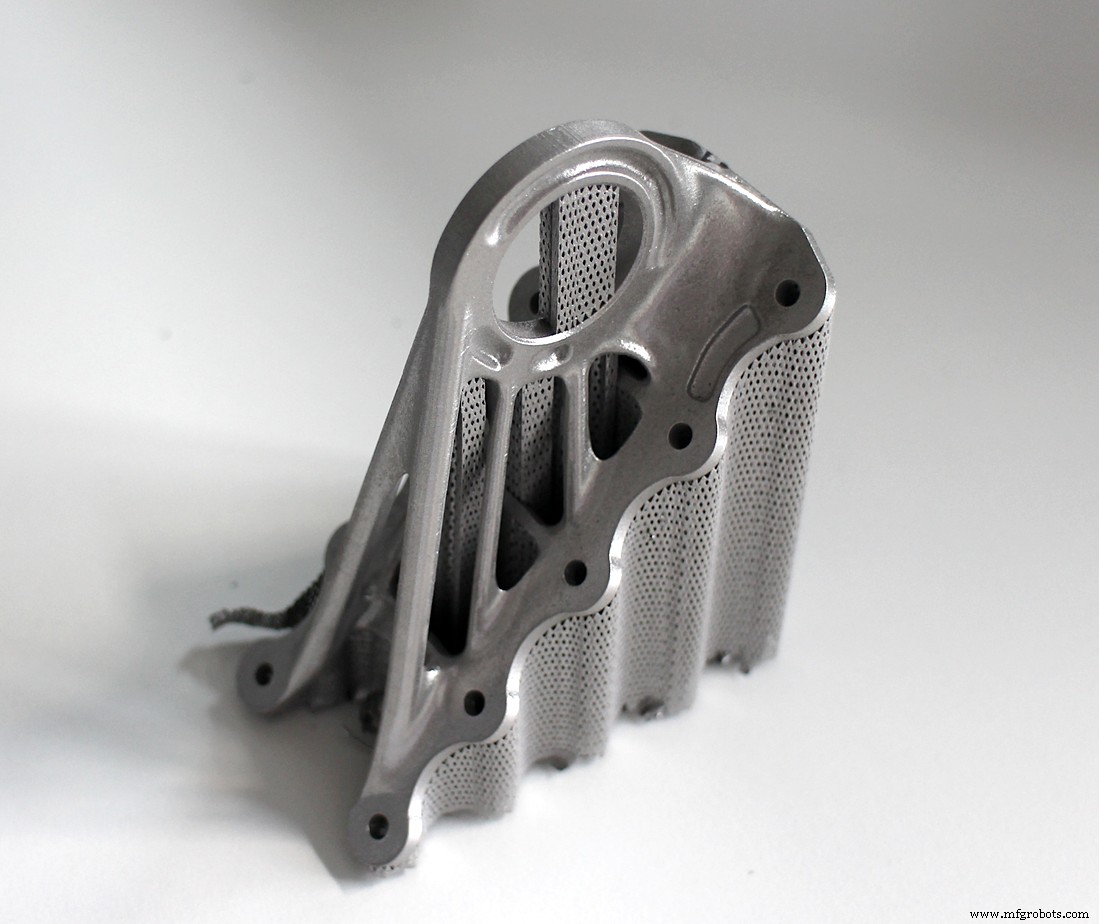
中空与轻量化结构设计
聚合物SLS常用大中空节材,金属打印难清理内部支撑,大中空罕用。内部流道>Ø8mm建议菱形/泪滴截面免支撑。皮-芯分级工艺(不同激光功率/扫速)大实心段显著降时、抗翘曲、高稳定性高表面质量。晶格结构与拓扑优化是减重主流路径。
主流SLM/DMLS材料图谱
覆盖铝/不锈钢/钛/钴铬/Inconel等主流工程合金,满足航天医疗等高端需求。贵金属(金/铂/钯/银)可打但限珠宝。粉末极贵:316L约$350-450/kg。极致压缩体积与支撑是控本关键。核心强项:兼容难加工高温合金(镍/钴铬系),近净成形+精加工=巨大成本时效优势。
| 合金体系 | 关键特性 |
|---|---|
| 铝合金 | ✅ 良好力热性能 ✅ 低密度 ✅ 导电佳 ❌ 硬度低 |
| 不锈钢/工具钢 | ✅ 高耐磨 ✅ 高硬度 ✅ 良好延展与焊接性 |
| 钛合金 | ✅ 耐蚀 ✅ 极致比强度 ✅ 低热膨胀 ✅ 生物相容 |
| 钴铬超合金 | ✅ 卓越耐磨耐蚀 ✅ 高温性能优 ✅ 极高硬度 ✅ 生物相容 |
| 镍基超合金(Inconel) | ✅ 极致力学性能 ✅ 高耐蚀 ✅ 1200℃耐温 ✅ 极端环境首选 |
| 贵金属 | ✅ 珠宝应用 ❌ 供应极窄 |
对比金属3D打印成本
即时询价
后处理体系
必选:清粉、拆支撑。常规:热处理(退火)消应力优性能。CNC修关键尺寸(孔/螺纹)。喷砂/电镀/抛光/微加工提表面质量与疲劳强度。

深度了解CNC加工
下载设计制造指南
优势与局限总览
✅ 传统工艺无法成型的复杂/定制几何(拓扑优化/一体化集成)
✅ 拓扑优化极致性能/轻量化/减部件数
✅ 优异物性+难加工超合金材料库
❌ 材料与制造成本高,非易制件勿用
❌ 构建尺寸受限于精密工艺环境控制
❌ 现有设计常需改造适配
详细设计指南见知识库专题。核心参数汇总:
| 特性 | 金属3D打印 (SLM/DMLS) |
|---|---|
| 材料 | 金属及合金(铝/钢/钛等) |
| 尺寸精度 | ±0.1mm |
| 典型构建尺寸 | 250×150×150mm(至500×280×360mm) |
| 常用层厚 | 20-50μm |
| 支撑 | 始终需要 |
实战黄金法则
- 金属3D打印最适配传统工艺难/贵的复杂定制件
- 最小化支撑=极致控本
- 拓扑优化是释放增材红利的必修课
- 近各向同性优异力学性能+超合金材料库=高端制造利器
金属3D打印 vs CNC 深度对比
下载金属零件工艺选型指南
3D打印