


3D 打印填充模式 Top 10:哪种最强?
填充模式决定内部结构,直接影响打印时间、耗材用量、柔韧性、强度、重量、用途。许多人误以为仅看壁数与填充率,实则 Cura 提供 13 种模式各有千秋。本文逐一拆解强度/时长/柔性权衡,指导选型。
简短结论:同向受力下,矩形填充 100% 抗拉强度最高(36.4 MPa);综合实战最强为蜂窝/立方体填充 50% 左右。 数据源自 2016 年研究。
13 种填充模式分级解析
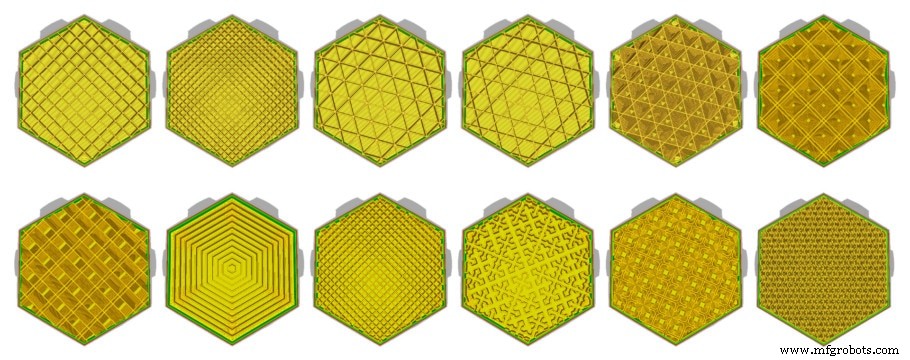
低强度:线性、锯齿(0–15%)
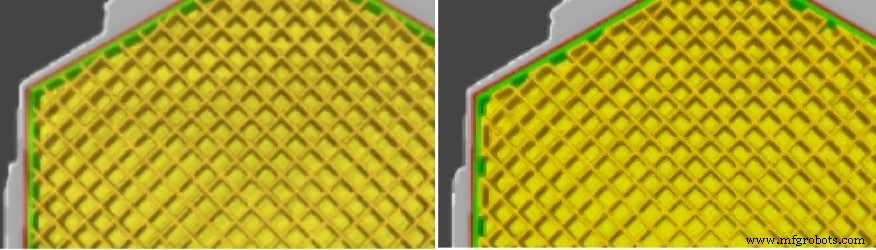
线性: 单层单向线条,层间 90° 交叉。2D 结构,无 Z 轴支撑,仅抗侧向挤压。省料极快,适合测试件/原型/装饰件/漂浮模型。
锯齿: 单层单条连续锯齿线,优劣同线性,仅边缘连接方式不同。
中强度:网格、三角形、三角六边形(15–50%)
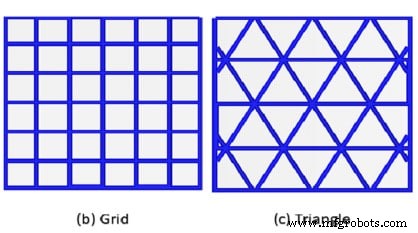
网格: 单层双向正交,单层即具 XY 双向强度,较线性强但耗料/时间↑。
三角形: 三向线条融合成三角形堆叠,三向均匀受力,抗外力均匀。需增外壳层数改善表面。
三角六边形: 六三角融合成六边形,强度/各向同性更优。
高强度:立方体、立方细分、八面体、四分立方、陀螺体(>50%)
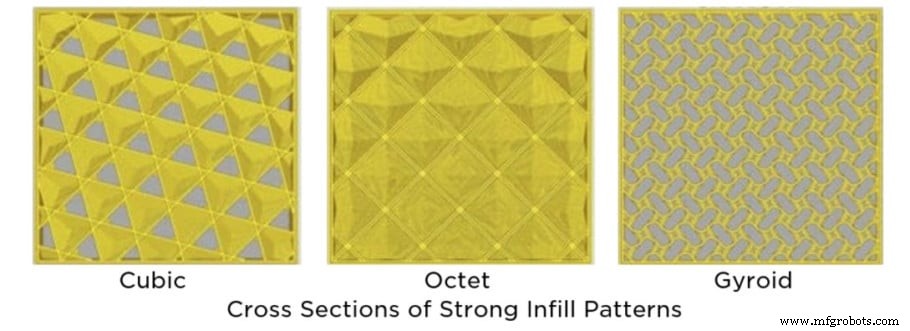
立方体: 45° 倾斜立方堆叠,视觉似三角,三向承压,适合功能机械件,耗时料多。
立方细分: 中心放大立方体省料,强度/用途同立方体,切片耗时更长。
八面体: 类立方但呈方格,全向承压、可功能化。
四分立方: 薄壁模型也能用的 3D 填充,强度/用途同类。
陀螺体: 颜值最高、强重比最优、多孔透气/透液,耗时料均衡,低填充率需测试支撑性。
柔性:同心、十字、3D 十字(0–100%)
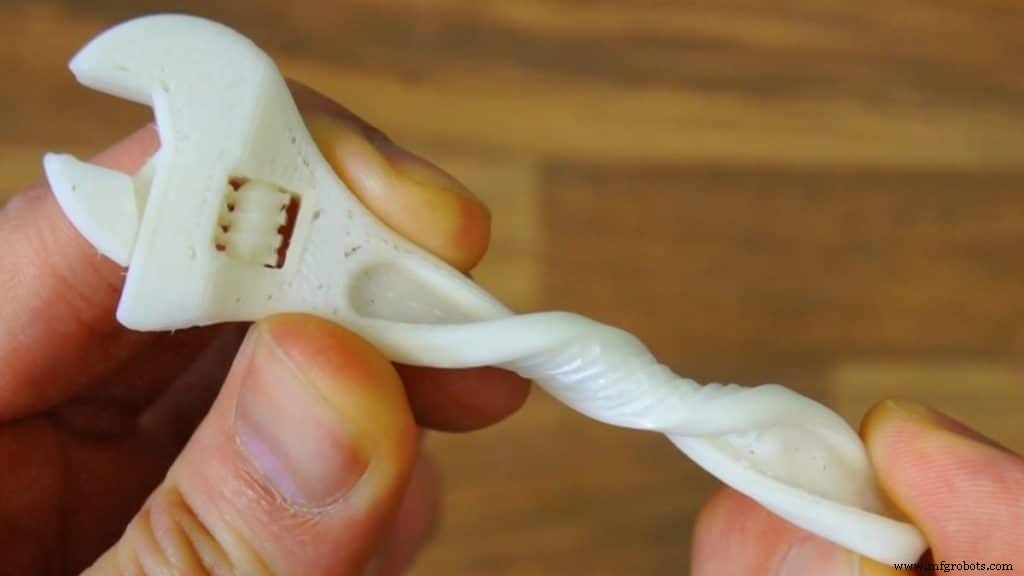
同心: 沿轮廓同心线条,可扭转不变形,省料快,仅适柔性件,无水平强度。
十字: 花式十字留空隙,抗扭抗弯,无水平支撑。
3D 十字: 层层倾斜延展,易打印、适软体,弱且切片慢。
最强填充模式是谁?
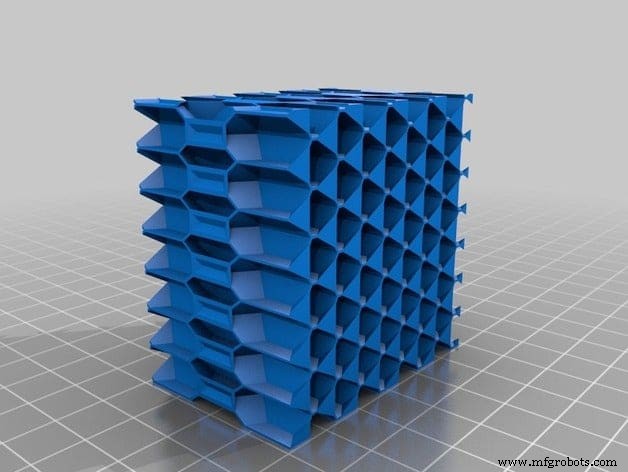
社区公认 蜂窝/立方体 最强:各向同性,六边形微结构分散应力,而非集中于 1–2 点,宏观抗机械载荷最佳。大件实心亦刚强。
理论极限:矩形填充同向受力最强,但偏离受力方向极弱,效率极高(比蜂窝快 ~30%)。
实战结论:蜂窝/立方体 50% 填充 = 综合最强;矩形仅限单向受力场景。
填充率如何影响强度?
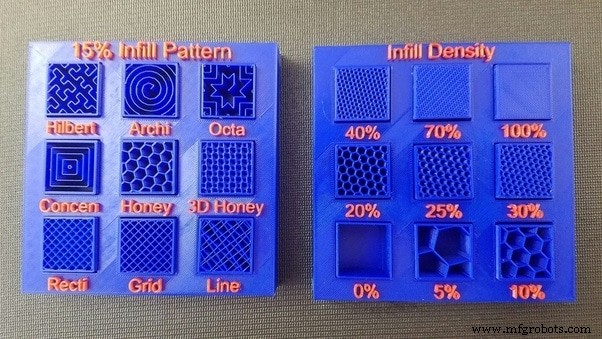
密度越大越强,但 50% 已接近 100% 强度,边际收益递减。非齿轮类件无需超 75%,纯浪费料/增重。
进阶技巧:调整填充线角度(默认 45°),顺应受力方向可同密度下大幅增强。
填充模式/密度对打印时间的影响
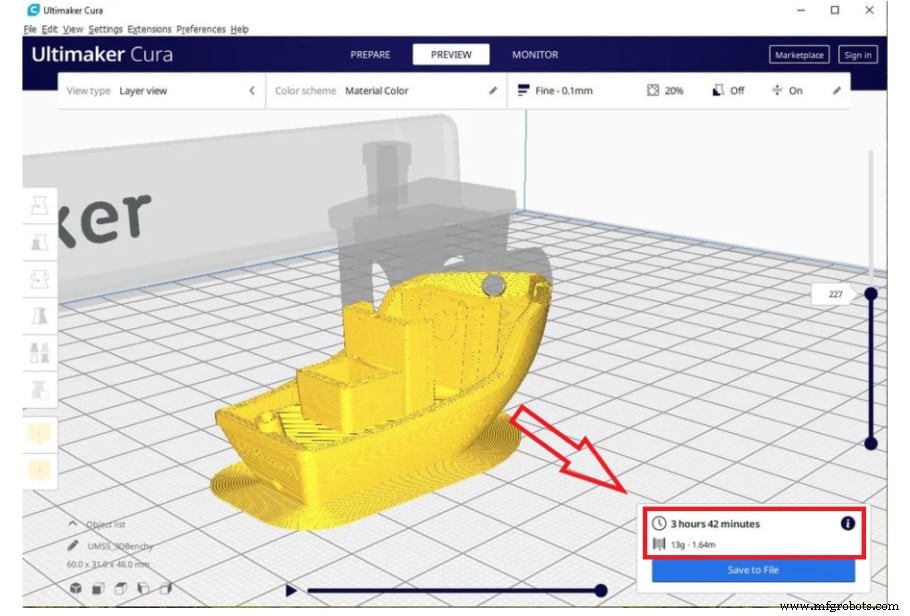
强度↑ = 时间/成本↑。核心是找“甜蜜点”:不弱、不贵。按需调参,事半功倍。
最快填充模式
线性填充 最简单最快,强度尚可,最受欢迎。
影响强度的其他关键因素
耗材类型
PLA 易打怕热;尼龙耐磨宜齿轮;聚碳酸酯抗拉最强。按用途选材。
耗材质量
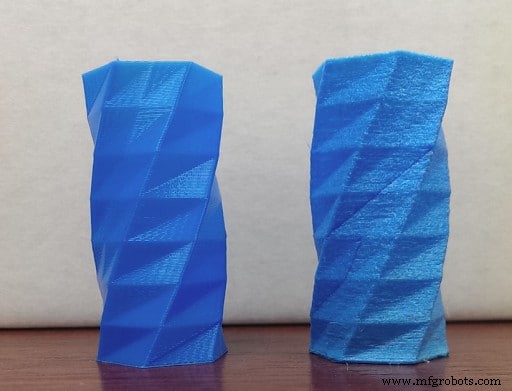
大牌丝材成功率高、寿命长。防潮存储至关重要(吸湿即废)。详见辨别/存储/烘干指南。
打印朝向
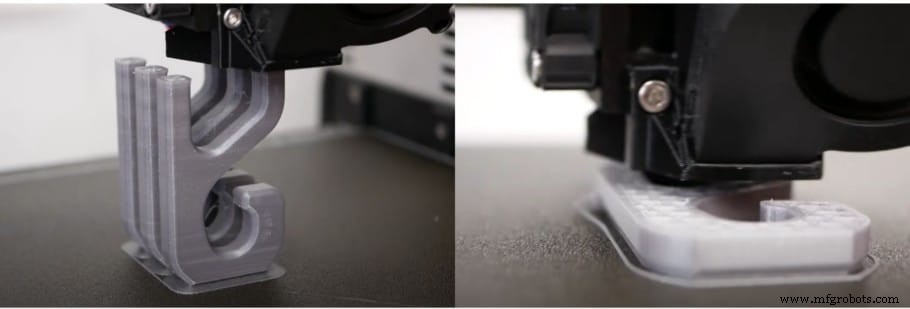
层纹是弱点。竖立打印 = 层纹横向 = 拉力易层间分层。CNC Kitchen 实测:竖立钩子抗拉力仅横向打印的一半。设计时让受力方向平行层纹。
壁数/周壁
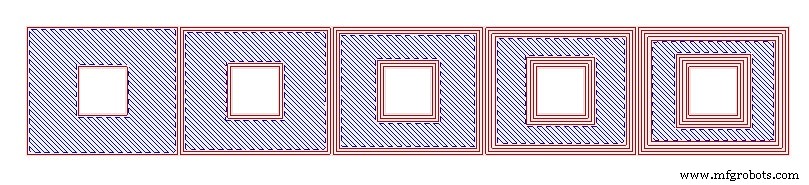
周壁对强度影响 > 填充。增 1 周壁 ≈ 增 10–15% 填充率。
层高
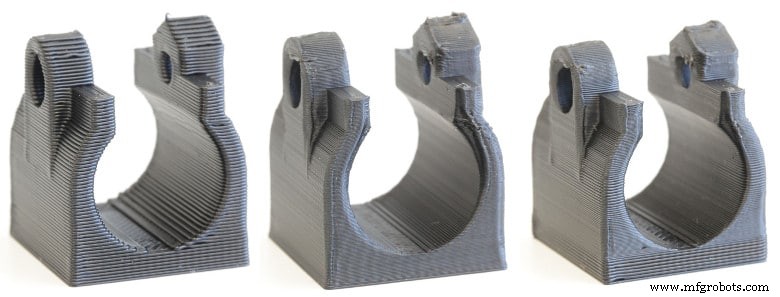
层高越低层结合越好,但 <0.1mm 反而降强度。最强层高 0.1–0.12mm,超出此区间均减弱。
如何进一步增强打印件?
除上述参数,退火 最强:加热至玻璃化转变温度附近保温缓冷,重组晶体结构,层结合质变。详见退火专题。
速查:不同件型推荐填充
高强度功能件
- 模式:立方体、立方细分、八面体、四分立方、陀螺体
- 填充:50–75%
常规件
- 模式:网格、三角形、三角六边形
- 填充:15–50%
模型/手办/微缩
- 模式:线性、锯齿
- 填充:0–15%
柔性件
- 模式:同心、十字、3D 十字
- 填充:0–100%(按软硬偏好)
结语
矩形与蜂窝双雄:前者单向极限最强,后者全向综合最强。别忘记材料/朝向/壁数/层高/退火等隐形强度杠杆。
希望有用!祝好!
推荐产品专区
精选实测装备清单,助你一站式避坑选型。
3D打印
- 多材料3D打印:增材制造的未来新境界
- 3D 打印是否已准备好迎接建筑行业?2020 年最新进展
- Scalmalloy:面向航空航天级金属 3D 打印的高强铝镁钪合金
- 为何 Stratasys Origin One 是量产级 3D 打印零件的变革者
- 3D打印进化的三大行业诉求:AMUG大会揭秘
- 面向生产的3D打印:阻碍大规模采用的缺失标准
- 10大最强3D打印材料:极致耐用之选
- 3D打印为何重塑现代制造业
- 纸质 vs 数字化文档:何者更利于工人?
- CNC 加工 vs 3D 打印:核心差异、选型决策矩阵与成本实战分析
- 3D打印内部填充与外壳:角色差异与设置指南
- 注塑成型 vs 3D打印:如何为项目选择正确技术