


3D 打印喷嘴何时更换?实用寿命指南
喷嘴磨损是拥有 3D 打印机的首个隐性成本:打印质量从顺滑变“三楼扔下”。黄铜喷嘴最常见但最易磨损,定期更换是保质量的必须。
更换周期因人而异:周打 1–2 次 PLA vs 24/7 打聚碳酸酯(强磨蚀),寿命天差地别。硬质喷嘴(硬化钢/红宝石)应运而生。
本文覆盖:更换重要性、磨损判断、损伤成因、材质升级选型、更换周期建议。
简短结论:喷嘴材质(黄铜/钢/红宝石)+ 日打印时长决定寿命:周打 1–2 次黄铜 3–6 个月,24/7 需月换;不锈钢/硬化钢 ~1 年;红宝石头数年。
为什么要及时换喷嘴?
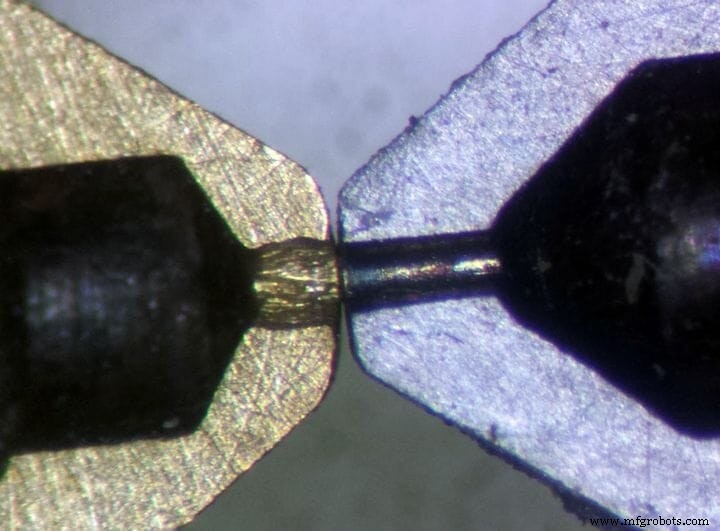
打印质量受喷嘴健康度、调平等多因素影响。跟踪喷嘴工时/表现,可在翻车前预判更换。磨损属正常损耗,但耗材磨蚀性差异巨大:PLA 等非磨蚀材料温和,聚碳酸酯等强磨蚀料极大缩短寿命。
喷嘴磨损 → 挤出不稳 → 质量下滑。调平失准同理毁打印。维持所有变量在线,监控喷嘴“健康度”是关键。
磨损喷嘴的后果
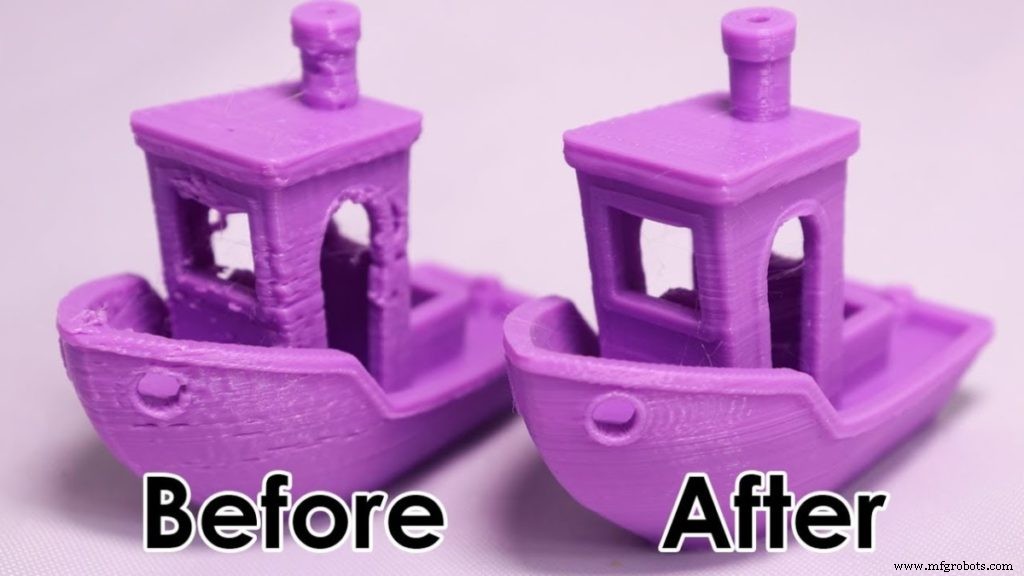
- 挤出流量/直径波动 → 质量下降
- 内壁磨痕扩大口径 + 碳化堆积 → 堵塞高发
- 丝材表面灰尘烧结成碳沉积 → 缩径/堵塞
- Z 高度异常(喷嘴特征变):Z 高度不应超喷嘴直径,不低于 1/4 直径
- 综合变量(Z高/熔融温/调平/床温/挤出稳定/速度)任一失准即失败
如何判断喷嘴磨损?
- 对比测试件: 同丝材/新旧喷嘴各打一件,目测对比。
- 挤出测试: 手动挤出短丝,新喷嘴成直线,旧喷嘴卷曲/扭转 = 需换。
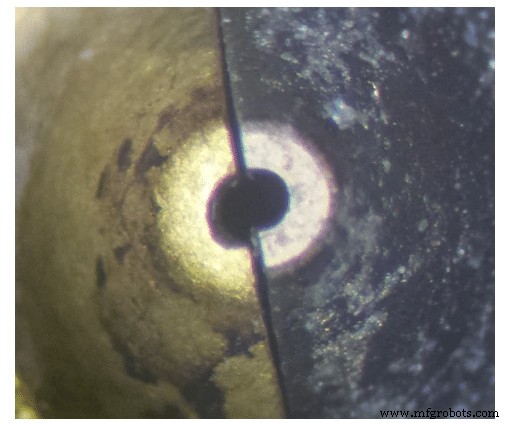
- 游标卡尺测口径: 0.4mm 磨至 0.5mm = 报废。
- 内窥/放大检查内壁: 磨痕/碳化 → 挤出不均/堵塞。
- 观察尖端: 变钝/缺口/堆积物 → 即刻换。
喷嘴如何损坏/磨损?
成本压力下新机多配黄铜喷嘴:软、易损,但导热最佳、恒温稳定,打印基础材料最优。
磨蚀性耗材(尼龙、聚碳酸酯、碳纤维、复合材料、部分夜光料)极大加速磨损 → 必须升级硬质喷嘴。
喷头贴床过近 → 喷嘴刮蹭热床 → 双双受损(换床比换嘴贵)。
黄铜喷嘴寿命延长秘诀:坚持 PLA/ABS/PETG 等光滑非磨蚀料。
升级:不锈钢、硬化钢、红宝石头
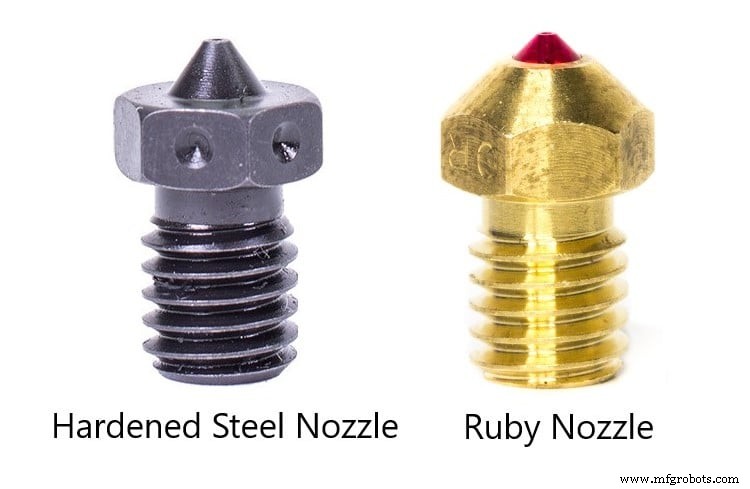
- 不锈钢: 食品/医疗级,硬度>黄铜,耐磨蚀寿命更长。
- 红宝石头: 喷嘴界劳斯莱斯,全材料通吃、寿命最长(黄铜身导热 + 红宝石尖耐磨)。
- 非磨蚀料首选黄铜;磨蚀料首选硬化钢;终极选红宝石。
硬化钢导热差 → 升温慢、回抽/冷却响应差 → 易堵,需调高温补偿。优点:丝材不粘外壁、易清理。
寿命对比:硬化钢 ≥1 年(高产量),黄铜 周至月级,红宝石 多年(贵但值)。
Olsson 高温红宝石头:耐 500°C,硬化钢+铜身导热,内壁镀铬氮化物防粘,红宝石尖完美挤出,寿命天花板,适合大批量生产。
多久换一次喷嘴?
无固定寿命,变量太多。黄铜最短,甚至同材质批次差异大,靠监测质量变化决定。
黄铜喷嘴
周打 1–2 次:3–6 个月;全天候高强度:≤4 周。
不锈钢/硬化钢/红宝石
不锈钢用于食品/医疗,寿命>黄铜。硬化钢高产量 ~1 年,磨蚀料首选。红宝石尖数年,黄铜身导热,综合最强。
推荐产品专区
精选实测装备清单,助你一站式避坑选型。
3D打印