


Cura 自适应层高:变层高兼顾速度与质量
想在不牺牲质量前提下缩短打印时间?请尝试自适应层高。
“自适应层高是什么?”本文详解原理、机制与实操。
启用自适应层高后,打印机按模型几何形状动态调整层高:曲面/细节区用薄层高获得光滑表面,平缓区用厚层高加速打印、省材料。整体打印时间显著缩短,质量关键处不妥协。
Cura 自适应层高切片是什么?
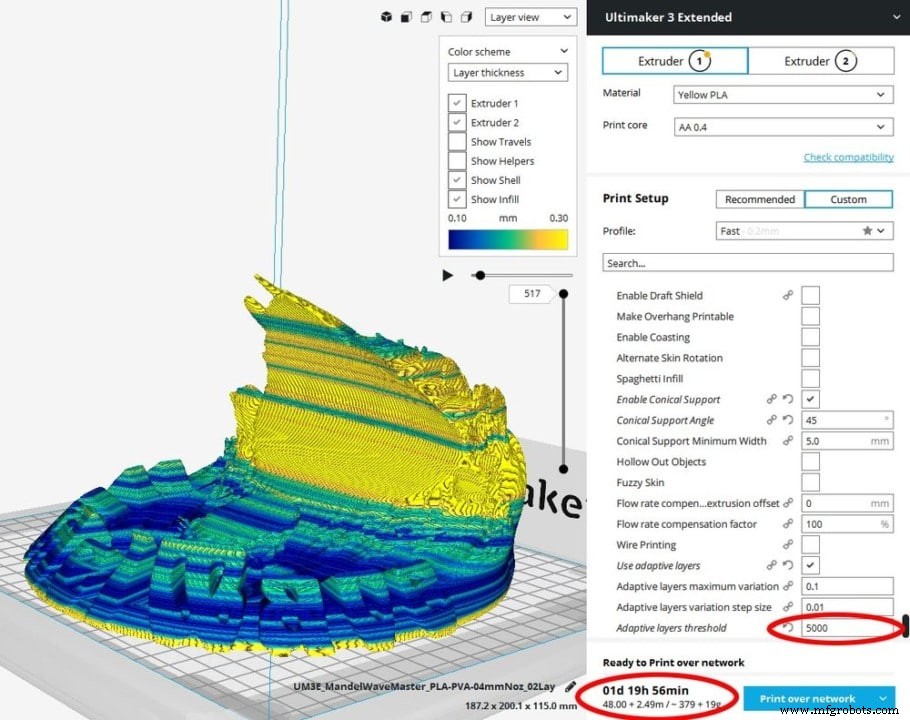
Cura v3.2.0+ 引入实验性功能:自动调整层高,曲面几何区域用薄层,结构变化小区域用厚层。这一简单修改同时实现:曲面更光滑、总打印时间远低于全程薄层打印。虽可能留可见层纹,但不在关键部位。
软件让您在打印时间与表面质量间寻找最优平衡:时间减少、表面质量提升。详见学术论文。
层高决定成品外观:≤100 μm(0.1 mm)层纹几乎不可见,呈现光滑一体感。
节省时间因模型而异,无法给平均值,但许多模型差异显著。
并非所有表面同等受益。详细案例见 diyodemag.com 文章。
自适应层高的优势
- 按形状自适应调整层高:细节区薄层、平缓区厚层 → 同时减时间、省材料、提质量。
- 薄层大幅减少阶梯效应,厚层反之。
- 减少后处理打磨时间:自适应层高让常规厚层难搞定的曲面直接打印光滑;难打磨的隐蔽区域用薄层直出光滑,免去打磨麻烦。
- 综合节省:打印时间、材料用量、后处理工时三重红利。
何时适用自适应层高?
取决于功能/美学目标与几何特征:
最适用场景:
- 坡度渐变、曲面墙壁的设计。
- 局部需精细细节(功能关键),其他区域不需高精度。
- 原型件需精细光滑表面准确还原规格。
不适用场景:
- 全模型要求一致高精度(全程高分辨率)。
- 同构建板同时打印多结构:自适应层高程序不支持多规格并行。
如何配置自适应层高
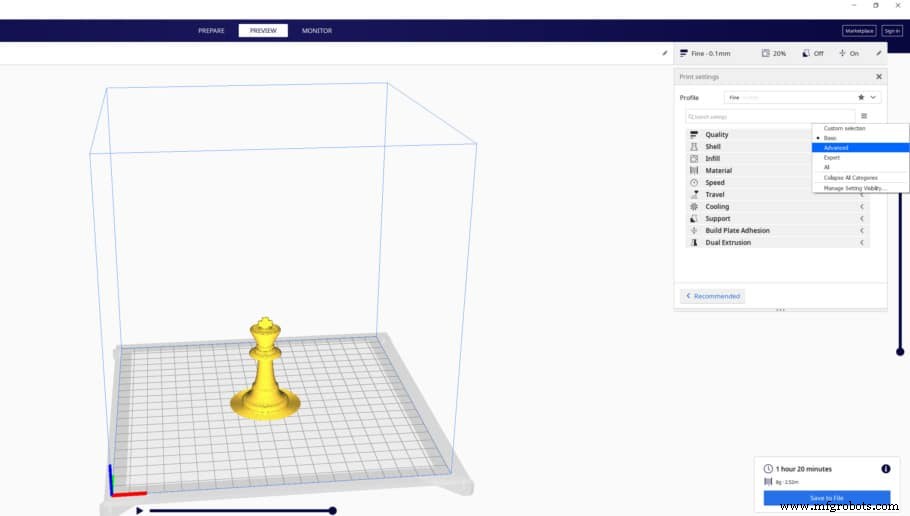
1. 点击汉堡菜单进入高级配置模式:
2. 下拉至“实验性”,点齿轮图标,搜索“Adaptive”,启用“自适应层高”及其三个子项:
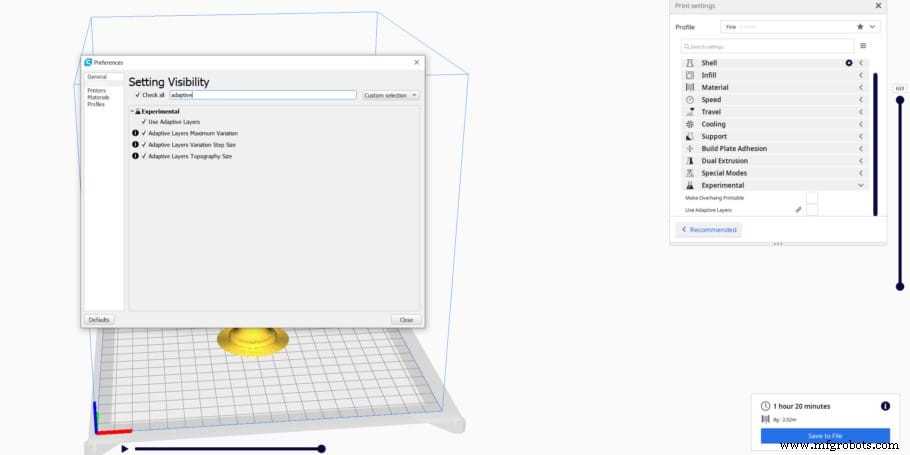
3. 返回主菜单,“实验性”下出现自适应层高模式,启用:
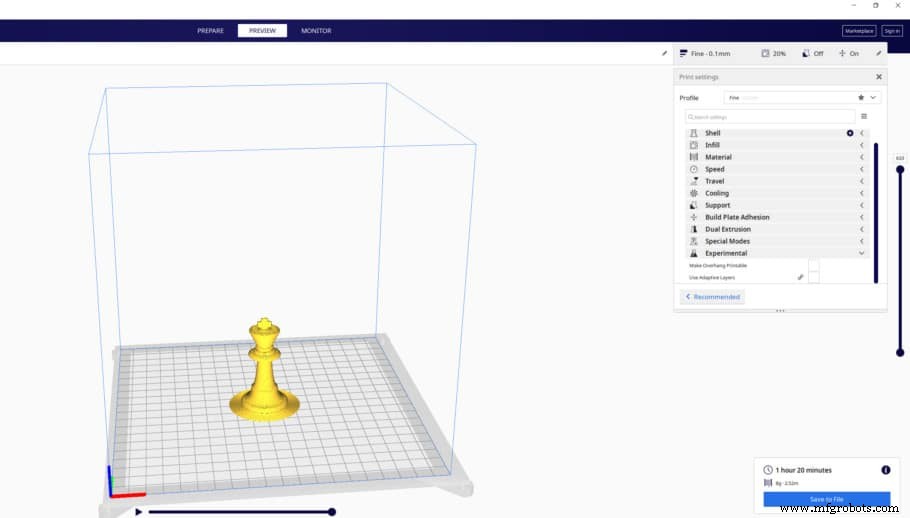
4. 配置参数切片,观察打印时间显著下降:
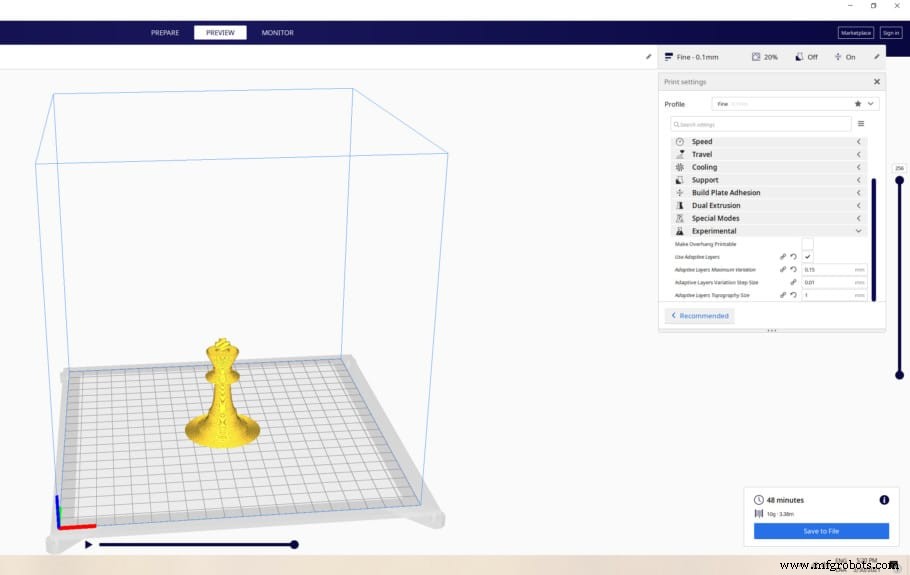
参数详解
- 自适应层高最大变化量:相对基础层高允许的最大差值。例:基础 0.3 mm,最大变化 0.2 mm → 最薄可达 0.1 mm(100 μm)。
- 自适应层高变化步长:相邻两层高度差上限。
- 自适应层高阈值:倾向使用薄层的敏感度。值越小 → 薄层越多;值越大 → 倾向厚层。
层高上限如何确定?
层高受喷头直径限制,不应超喷头直径 80%。
主流 0.4 mm 喷头 → 最大层高 0.32 mm;0.6 mm 喷头 → 0.48 mm。
打印中途能改层高吗?
技术上可行但强烈不建议:修改切片生成的 G-code 中途参数极大概率导致失败,需从头重印。
若对质量不满,调整设置重新切片重印。偏执要中途改:暂停 → 重切新层高 → 编辑 G-code 删除已打印指令 → 加 Z 偏移补偿当前高度 → 继续。风险极高,成品美观度通常不佳,不如重来实在。
实例演示
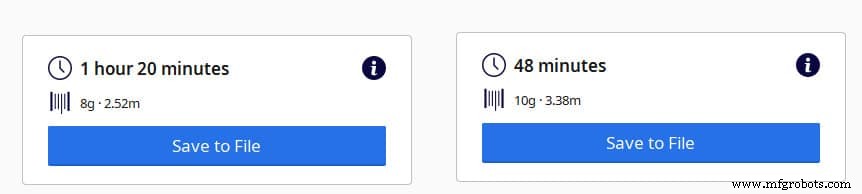
打印国际象棋兵(Pawn),基础层高 0.2 mm,对比开/关自适应层高:
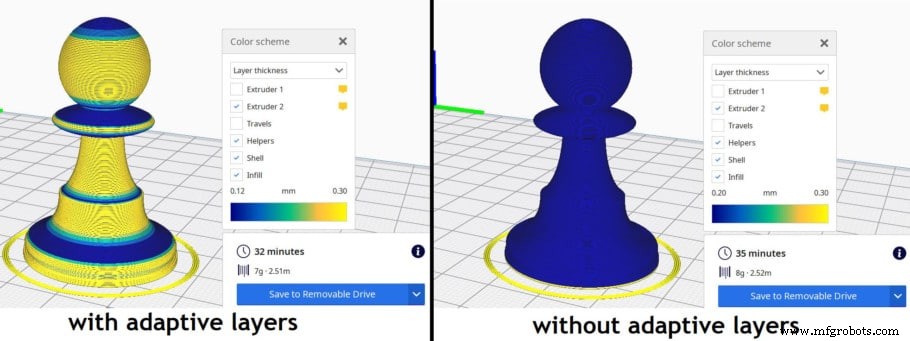
小件绝对节省时间仅 3 分钟,但占比 8.6%,非微乎其微。百分比随模型拓扑变化:极简圆柱体(无细节)开关自适应时间完全一致!
总结
自适应层高同时节省打印时间、丝材用量,长期累积 = 省时省钱。
注意:功能仍处实验阶段,可能不如预期工作,请实测验证。
推荐产品专区
我们精选了适合新手到专家的 3D 打印机、丝材与升级件,均经实测筛选,助您避开选型迷雾,买得放心、用得省心。
3D打印