


深度解析 3D 打印中的 Jerk 与加速度:实战调优指南
入门 3D 打印先学会:打印速度越慢,成品越漂亮。进阶后发现更多可调参数。Jerk 与加速度虽隐晦,却能成就或毁掉项目。
Jerk 定义了打印机忽略加速度、直接瞬间达到的速度阈值(0 到设定值)。加速度定义了速度随时间变化的率(mm/s²),从 Jerk 速度起作用至最大移动速度。
3D 打印中的 Jerk 与加速度定义
控制板解析执行 G-code(SD 卡/USB 传输),G-code 给出移动方向与速度。但固件中有 G-code 未写明的参数,细化运动执行细节,其中 Jerk 与加速度对尺寸精度与打印时效至关重要。
物理学背景者易混淆:物理中加速度是速度对时间导数,Jerk 是加速度对时间导数(速度二阶导数)。3D 打印术语另行定义,本文仅按 3D 打印语境解释。
3D 打印中的 Jerk 是什么?
Jerk 量度:触发加速度规划的最小速度变化量。通俗理解:转角处喷头必须“刹车”再变向。Jerk 过低 → 转角平滑但变速缓;Jerk 过高 → 快速达最大速度、缩短打印时间,但引入振动、鬼影、失步。
例:Jerk 设 20 mm/s,喷头瞬间 0→20 mm/s 跳过加速度规划;20 mm/s 以上才受加速度控制。
3D 打印中的加速度是什么?
加速度指各轴速度上升快慢。如汽车加速需距离。打印机在 0 与最大速度间运行,复杂模型转角多、行程短,未必能达最大速度。
增大加速度可在足够行程内提速。Jerk 负责瞬时提速,二者配合可平滑运动同时缩短打印时间。
建议 X/Y 轴使用相同 Jerk 与加速度值,保证不同打印姿态下外观一致。
Jerk 与加速度对打印质量的影响
喷头变向/变速时,需减速一轴、加速另一轴。Jerk 过高 → 变化突兀 → 振动传递到模型。加速度过高 → 喷头小车刹不住 → 超调超出目标位置。
低 Jerk/加速度 → 保守运动 → 表面更好但耗时长、经济性差。目标:在外观可接受前提下,推高 Jerk 与加速度至极限。
Jerk 设置对质量的后果
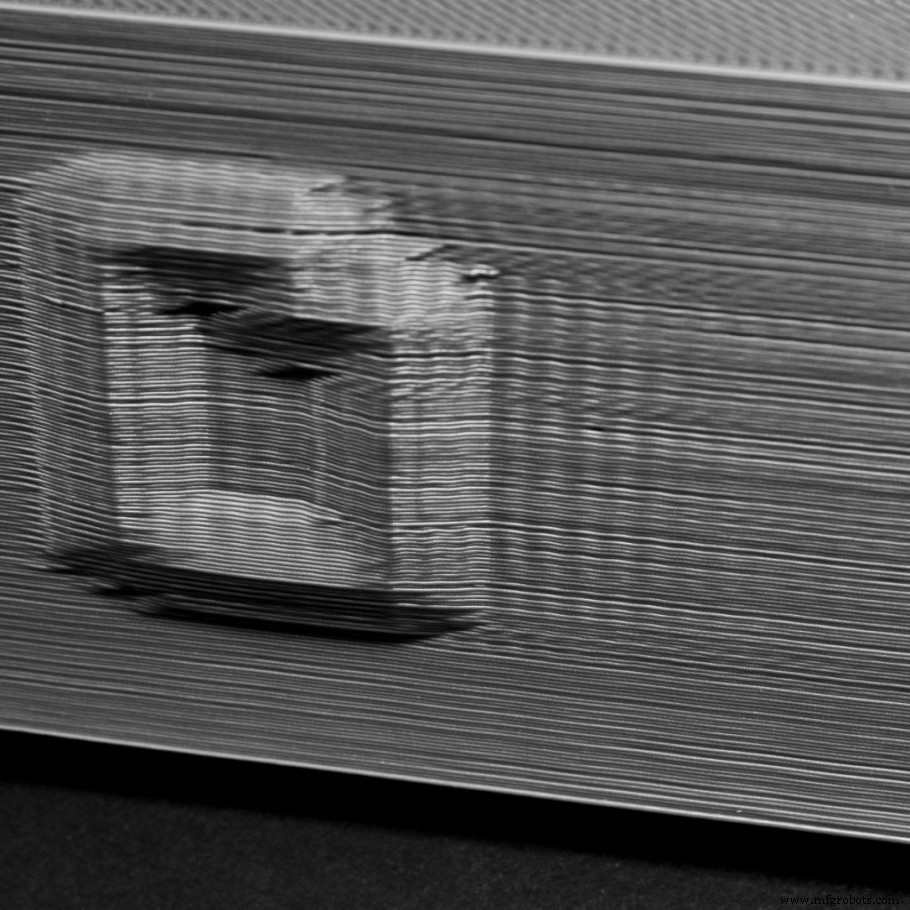
- 打印时间过长:Jerk 设得当可缩短时间,更快达最大速度、需行程更短。
- 过度振动:近 90° 转角产生喷头振动,传递到模型表面形成“回声”,即鬼影/振纹(除皮带张紧等因素外,取决于运动控制方式)。
- 削弱机器结构:直驱挤出机喷头随动,加速质量大 → 机身持续震动 → 螺丝松动 → 恶性循环。
- 圆角化:锐角打印成圆角,因 Jerk 不当导致喷头未正确变向。
加速度设置对质量的后果
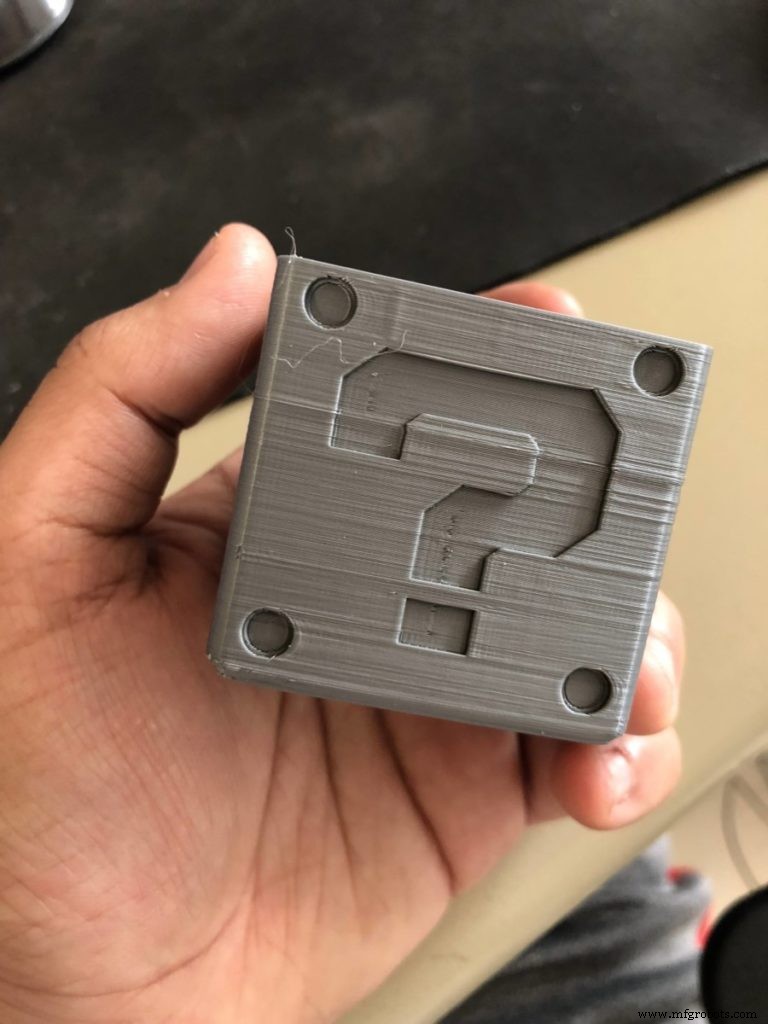
- 噪音过大:加速度过高 → 尖啸巨响。合理设置可降噪。
- Z 轴晃动:Z 尺寸周期性波动。排除导杆弯曲后,多半是加速度过高。
- 层纹断裂/缺失:喷头移动太快未及时挤出,留下空段。
寻找最优 Jerk 与加速度设置
最优 Jerk 设置
打印机菜单:控制 → 运动,可见 Vx-jerk、Vy-jerk、Vz-jerk、Ve-jerk。Z 与 E 轴 Jerk 通常保持默认。X/Y 必须一致。建议最大测至 20 mm/s。
最简寻优法:打印同一测试件,每次 Jerk +5 mm/s 迭代。
最优加速度设置
同菜单下:A-travel、Amax X、Amax Y、Amax Z、Amax E。仅调 X/Y,步长 100 单位。保守起步值 ~400 mm/s²。
PrusaPrinters 计算器可视化不同加速度下达速所需行程;另一计算器可算最大可承受加速度(需已动质量等参数),判断当前设置是否导致不稳定。工程视角有参考价值,但实测迭代找平衡点最实在。
Cura 等切片软件支持 G-code 指令修改(如 M205 控制 Jerk)。建议从打印机端调优后存入 EEPROM 固化。
二分法快速寻优

二分法:设下界 A、上界 B,中值 C=(A+B)/2 测试。过高→B=C;过低→A=C。每轮区间减半,极快收敛。适用于速度、温度等任意参数调优。
Jerk 与加速度测试模型
多款测试模型可用:
- 加速度测试最佳:Thingiverse 可定制单壁件,Z 轴高度对应递增加速度,直观可见振动起始值。
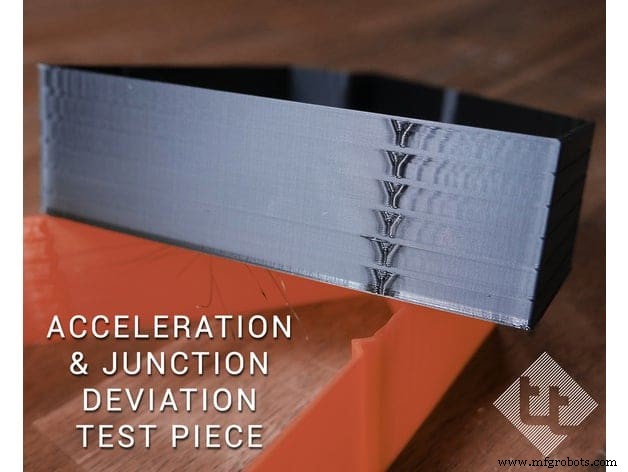
- Jerk 测试推荐:短时打印、多变向件,检查转角成型、振动痕迹。
- 全参数综测:经典 Benchy。外壁光滑无振纹、船顶转角垂直 90°。建议温度、回抽校准完成后再打 Benchy 获最佳参考。
推荐产品专区
我们精选了适合新手到专家的 3D 打印机、丝材与升级件,均经实测筛选,助您避开选型迷雾,买得放心、用得省心。
3D打印