


3D 打印机层风扇不转?快速排查修复指南
用过 3D 打印机就知道层风扇至关重要。这小部件配置得当与否直接决定成败。必须确保需要时它能正常工作。
若您正遭遇层风扇故障,来对地方了。我将分步骤排查常见原因并轻松修复。层风扇不转的原因是什么?
层风扇不转可能源于切片软件参数、机器配置、硬件故障、或异物(如丝材)卡住风扇。核心解法:确保切片软件中所有层风相关设置已启用。
层风扇不转的常见原因
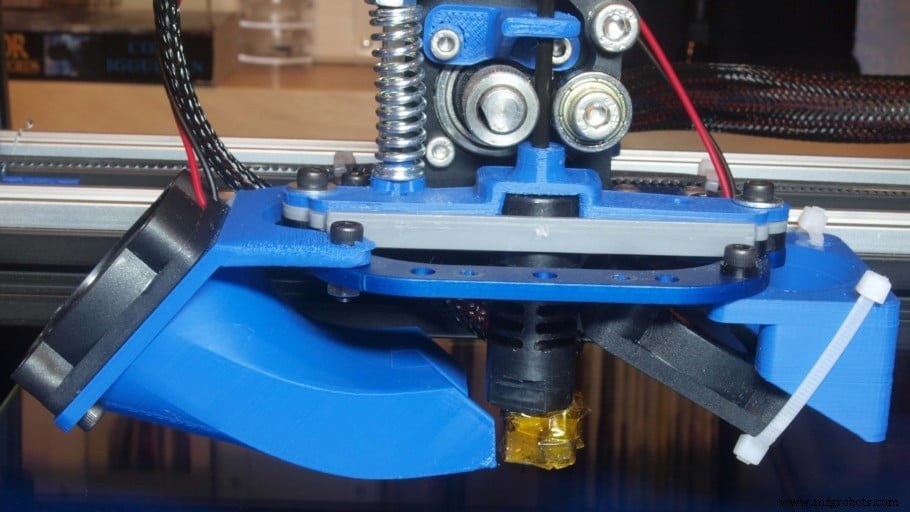
按易难顺序排查,最小成本解决问题。
切片软件设置导致风扇不转
问题常不在风扇本身,而在切片参数。切片软件核心功能之一是控制风扇转速:可设定特定层关风、特定高度开风。
先检查切片软件是否有“允许冷却”“启用冷却风扇”类总开关。TPU 等材料不需冷却(甚至有害),此开关可一键禁用/启用。极可能:您打印完不需冷却的材料,忘记重新开启!
若风扇仍不转,检查切片参数:
指定高度全速
设定风扇达全速的模型高度。底层风扇从 0 起步,随 Z 轴线性提速至 100%。若首层关风,待首层结束观察是否开启。注意:多数风扇有启动最低电压,低 PWM 占空比下可能完全不转。控制板用 PWM 调压但无转速反馈,屏幕显示已发信号实则风扇不动。
对策:降低“指定高度全速”值(如 0.4 mm),电压分更大档位,利于启动,同时保证前几层粘附。
常规/最大风扇转速
两者均不得为 0。建议常规 80%、最大 100%。
常规/最大转速阈值
定义层打印时长阈值:低于阈值用最大速度,否则用常规速度。检查数值在 5-30 秒合理区间。
快速测试:开启冷却、设“指定高度全速”= 0,开印风扇应即刻转动。
G-code 导致风扇不转
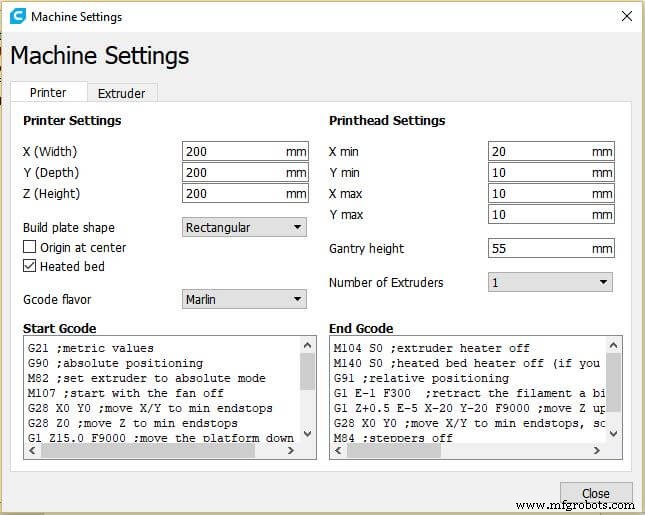
3D 打印中的 G-code 是什么?
G-code 是数控(CNC)编程语言,广泛用于铣床、车床、3D 打印机。由指令行组成,指示位移、速度、轨迹、温度、风扇电压等。虽切片软件自动生成,但懂关键指令有助核实打印机是否接收预期命令。
G-code 可能的问题
开风扇指令 M106,关风扇 M107。核实主挤出机(通常编号 0)收到命令。切片任意模型,保存 G-code 用文本编辑器打开,搜索“M106”。语法应为:
- “M106”开风扇。
- “P0”指定风扇关联挤出机 0。单挤出机检查该值与控制板一致;双挤出机检查接线对应。
- “S255”控制 PWM 脉宽:0 关、255 全速。部分风扇有启动最低电压,排查期间全设 255。
确保切片软件机器配置中风扇也称为 P0 或“Fan 0”。常见误配:切片软件叫 P1/Fan 1 而控制板是 P0。Cura 中检查路径:…
硬件故障导致风扇不转
软件层面排查无果,转硬件:
风扇损坏
电压尖峰击穿或寿命终结。唯一解:换新。核对风扇额定电压与控制板供电一致,电流不超板载上限,否则烧风扇甚至毁主板。
控制板不供电/供压不足
电路故障。万用表测量或接已知良好风扇测试。确认风扇损坏可参考电脑风扇测试视频(原理通用)。
接插针脚松动/虚接
高频错误:主板与风扇接插件厂商不同导致不匹配。换紧配合插头。
风扇线断裂
风扇线极细(微弱电流),打印机运动易疲劳断裂。目测无断点需万用表查通断。
风扇 PCB 焊点虚焊
撕开风扇背部标签露出 PCB,检查焊锡缺陷、松动、锡渣。会焊锡者易修复。
风扇卡死
异物卡住叶片。用发胶助粘床时务必遮挡风扇,发胶会粘满桨叶。
万用表检测风扇线路
用万用表两功能:
- 通断测试
- 电压测量
准备:黑表笔插 COM,红表笔插 VΩ。选通断挡,断电状态测线缆两端,响=通,不响=断。查电源到主板、主板到风扇 PCB 全链路。若任一断点,风扇不转。
通电测电压:拨直流 20V 档,黑笔接 GND,红笔接风扇供电正极。读数应为 12V(或风扇额定电压)。测试时机:打印机开机且层风本应工作时刻。
各材料推荐层风设置
修好风扇后,按材料优化设置:
PLA:
- 冷却:开
- 风扇转速:100%(首层关以助粘附)
ABS:
- 冷却:不推荐(易翘边开裂)
- 风扇转速:<40%(仅搭桥/悬垂必需时)
PETG:
- 冷却:不推荐
- 风扇转速:30%(若层间结合变差,尝试关闭冷却)
TPU:
- 冷却:关
- 风扇转速:0%(低速打印给层自然冷却时间)
可根据风扇实际风力微调。
总结
希望您的风扇已恢复受控。仍有问题请留言,我会协助排查,也是更新文章的好机会!
推荐产品专区
我们精选了适合新手到专家的 3D 打印机、丝材与升级件,均经实测筛选,助您避开选型迷雾,买得放心、用得省心。
3D打印