


加速3D打印:在不牺牲质量的前提下实现更快打印
3D打印并非以速度著称:一些小型模型打印起来仿佛要花费永恒(我刚打印一个模型就耗时37小时)。但有没有办法在不降低打印质量的前提下加快进程?
本文将介绍切片软件中可调整的各项设置,以显著缩短打印时间,同时尽可能保持打印质量,并分享几个实用技巧。
废话不多说,让我们开始吧!
速度与质量的博弈
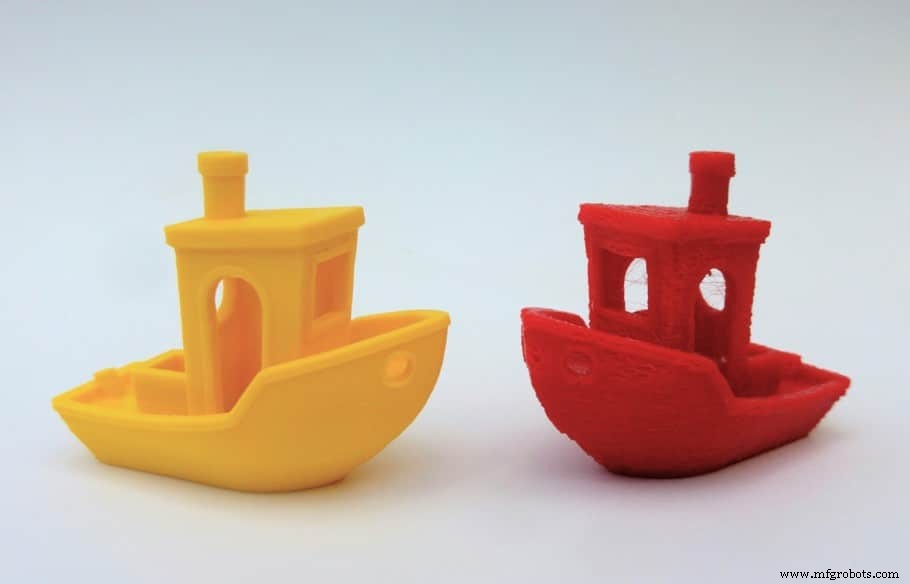
机器在给定速度下的表现是评估速度对打印质量影响的重要因素。
机器的设计和材料会影响高速下的质量,因为挤出机的快速移动会产生显著振动。
耗材也有其局限性,因为它需要特定温度才能熔化,如果机器移动过快,可能会因无法以该速率熔化耗材而限制流速。
此外,如果打印速度过快,耗材可能没有足够时间形成牢固的层间结合,导致层间粘结薄弱。此处有相关深度文章。
增大喷嘴尺寸能显著缩短打印时间,但同样以牺牲质量为代价。
一般来说,打印越快,质量越低。
影响打印时间的切片设置
切片软件负责将STL格式模型转换为G代码打印指令。
几乎所有切片软件都允许控制多个参数,如填充和外壳特性、层宽和层高、速度等,所有这些都会极大地影响打印速度。
让我们看看如何在尽量不影响打印质量的前提下缩短打印时间:
外壳数量(壁线数)
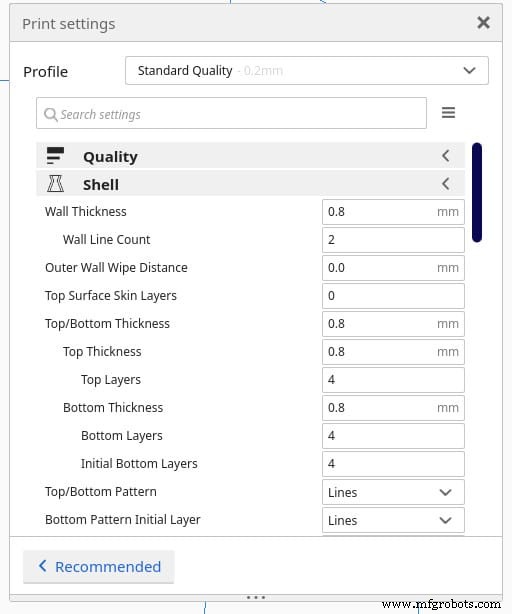
外壳(或周边)构成3D打印件的外表面,可分为两部分:侧壁、顶部和底部。
调整壁厚时,实际上是在设置周边数量。例如,将壁厚设为1.2mm意味着打印机将打印3个周边(Cura中显示为壁线数),因为每个周边厚0.4mm。
减少周边数量会缩短打印路径并减少挤出材料量,从而加快打印速度。
简而言之,减少周边/外壳数量可加快打印。
填充密度
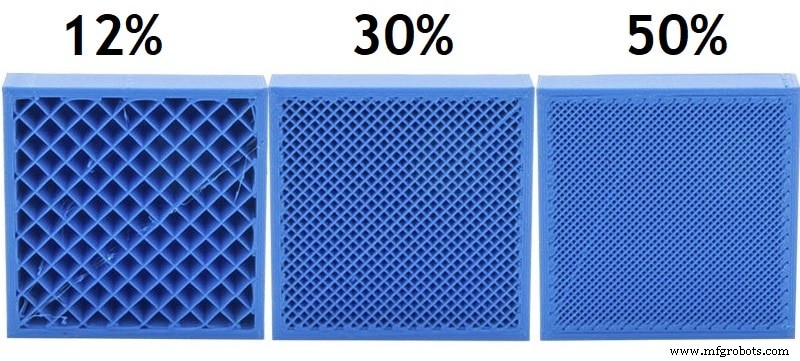
填充构成模型内部体积,其可调设置之一是密度,表示模型内部材料的多少,范围从0%(完全中空)到100%(完全实心)。
密度越大,需挤出的材料越多,打印耗时越长。
因此,若想加快打印,应降低填充密度,但请记住这会影响打印件强度。
简而言之:将填充密度降至约10%,每次打印可节省数分钟至数小时。
渐变填充步数
有一种方法可在不降低整体填充密度的情况下缓解强度损失。
使用渐变填充可在整个模型中形成密度梯度,从底层的低密度开始,逐渐增加至顶层附近的高密度,从而减少材料用量。
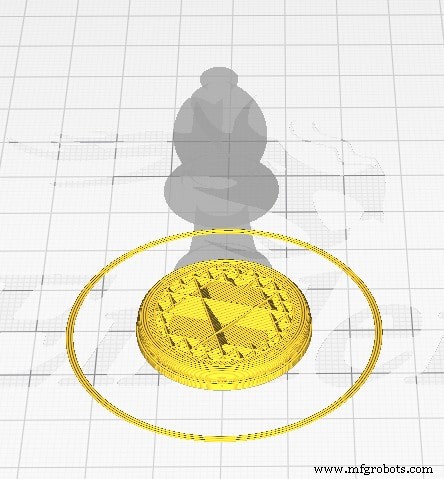
可调整两个设置:渐变填充步数(填充密度减半的次数)和高度(控制填充密度开始降低的高度)。
该设置能节省多少时间取决于模型本身,启用设置并调整参数后切片,对比启用前后的预估打印时间即可。
填充图案
填充图案是打印填充时使用的形状或设计,也会影响打印时间。切片软件中提供多种填充图案(部分取决于所用软件),每种赋予模型不同特性(主要是强度差异)。
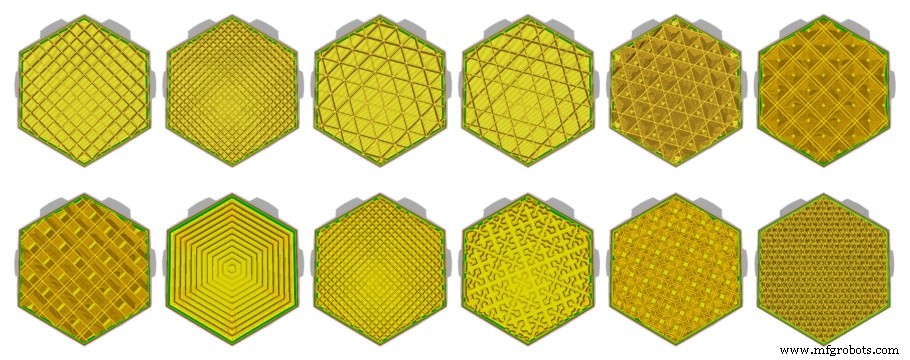
通常,“线条”填充图案最快,其次是“之字形”,因为它们更易生成,但这也取决于模型形状等因素。
一般来说,应选择最适合特定模型的图案,因为它能让模型更坚固;但你也可以尝试不同图案,找出能缩短打印时间的那个。
打印速度与移动速度
打印速度控制喷嘴在打印时跨过热床的速度。设置过高可能导致振纹甚至欠挤出。可设定基准速度,然后逐步增加直到表面出现缺陷。
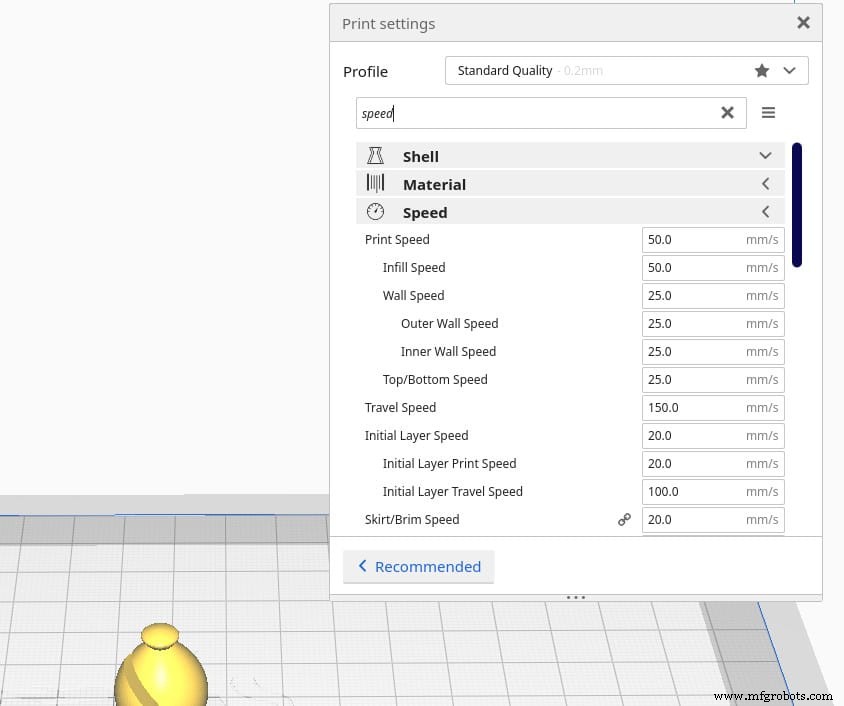
移动速度是喷嘴不挤出耗材时的移动速度。设置过高会导致显著振动,甚至可能使喷嘴在移动时与打印件其他部位碰撞。
打印速度设置允许分别控制填充、外壳、顶部和底部的速度。
填充速度可大幅提高而不影响质量。外壳/墙壁需要更多测试,但大多数打印机可达60mm/s而无明显质量损失(部分打印机可达200mm/s无质量损失)。
加速度与急动(Jerk)
加速度和急动是固件中设定的值,不写入G代码,更详细地定义运动执行方式。
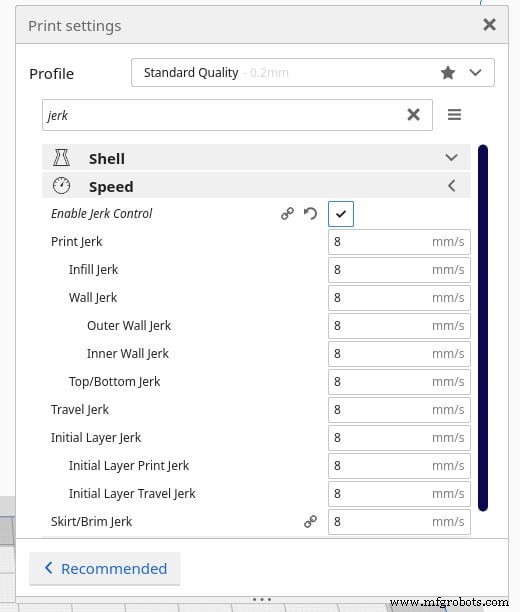
急动设置表示打印头从静止位置瞬间变速的最大值:设置越高,从静止启动越快;设置越低,启动越慢。
例如,打印头静止时,指令其瞬间从0mm/s加速到设定的急动值,无视加速度参数。减速至0mm/s时同样适用。
急动值高会缩短达到最大速度或停止的时间,减少打印时间(但也会因剧烈速度变化引入振动而降低质量)。
加速度设置表示打印头允许加速的快慢;设置越高,越快达到最大速度;设置越低,加速越慢。若打印头有足够行程距离,增加加速度将减少打印时间。
使用以下计算器,输入加速度设置、轴长度/距离和期望最大速度,即可查看打印机达到该速度所需时间。
支撑设置
支撑是3D打印常用功能,因为每层都需要下层支撑。有时挤出机需在无下层材料处沉积材料,这时就需要支撑。
打印支撑极其耗时,因此若目标是加快打印,应尽一切可能减少支撑材料用量。
可通过降低挤出温度、改善层冷却、降低流速和打印速度来实现,但我发现最有效的方法是调整打印方向以减少所需支撑量,并增加切片软件引入支撑的角度(Cura默认45度)。
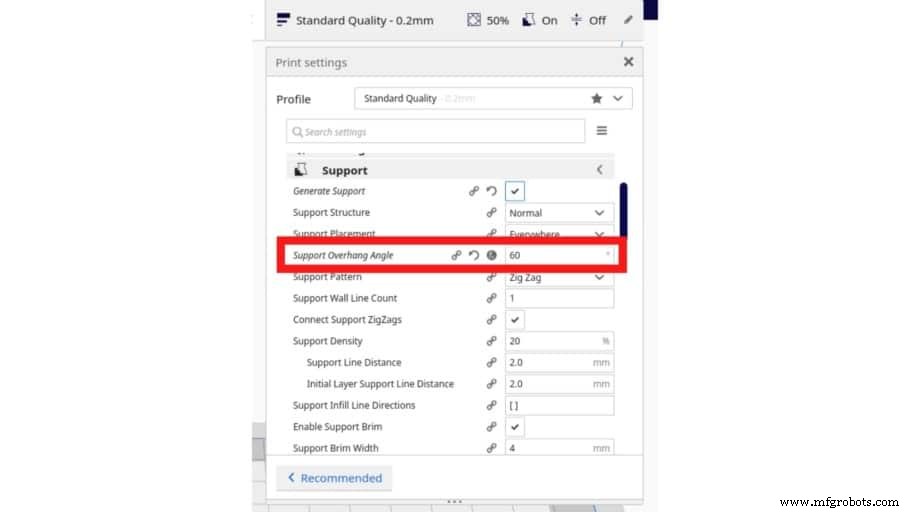
要找出打印机无需支撑即可舒适打印的最大悬垂角度,可打印悬垂与桥接测试模型,观察从何角度开始失效。若打印机在60度表现良好,65度开始失效,则在65度启用支撑。
另一种加快打印并减少材料用量的方法是降低支撑填充密度。
了解更多支撑优化内容,请查阅我们专门撰写的文章。
层高
层高是喷嘴与上一层挤出材料之间的距离。该参数关联模型分辨率:层高越低,细节越高,反之亦然。
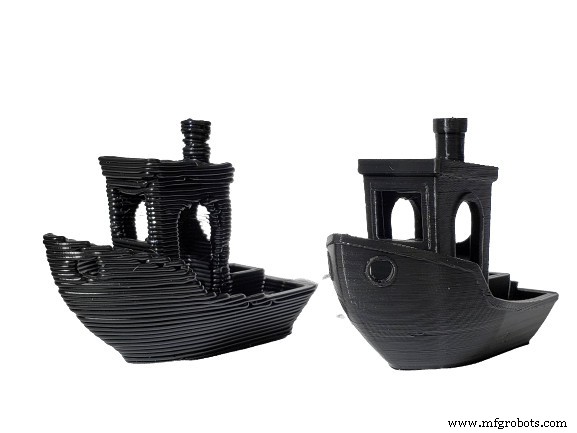
就打印速度而言,层越厚意味着达到相同高度所需层数越少,从而加快打印。
但层高增加过多会降低分辨率,且因层间接触面积减小,可能对模型强度产生负面影响。
综合质量、速度和强度考虑,0.2mm是较好的层高设置。
线宽(挤出宽度)
线宽决定打印线条的宽度。通常与喷嘴孔径一致,但可通过调整此设置增减。
较高的挤出宽度会增加喷嘴内压力,以便耗材离开喷嘴后向两侧扩展,单位时间挤出更多材料,从而加快打印。
当然,不能指望将线宽增至200%却保持完全相同的打印质量(尽管此阶段质量非常相似)。通常,略微降低线宽以牺牲速度换取质量;过度增加则降低质量但提高速度。
提示:使用标准0.4mm喷嘴的花瓶模式(Cura中为螺旋化外轮廓)通常打印件较弱,但将线宽增至200%本质上是以双倍壁厚打印花瓶,可获得更坚固的打印件且不增加耗时。
床面粘附设置(不要使用裙边或筏底)
裙边、裙边和筏底旨在辅助床面粘附(主要是裙边和筏底)。裙边是围绕模型挤出的一圈塑料,不与打印件接触,用于预热挤出机、获得平滑流动后再开始打印。
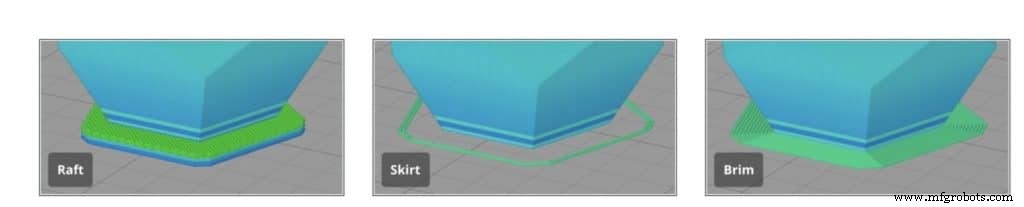
裙边类似裙边但实际接触模型边缘,有助于床面粘附并防止翘边。
筏底是作为3D模型基础的打印表面,有助于保证首层打印良好且不脱离构建表面。
显而易见,使用筏底会大幅增加打印时间和材料消耗。强烈建议使用裙边或完全不使用,因为打印机通常会在热床侧面打印一条线来预热挤出机。
若床面粘附有问题,可考虑使用裙边并将热床温度略微设在耗材玻璃化转变温度以上。
自适应层高
自适应层高可在不大幅损失质量和分辨率的情况下大幅缩短打印时间,因为它使用可变层高:打印机根据模型形状在打印过程中动态增减层高。
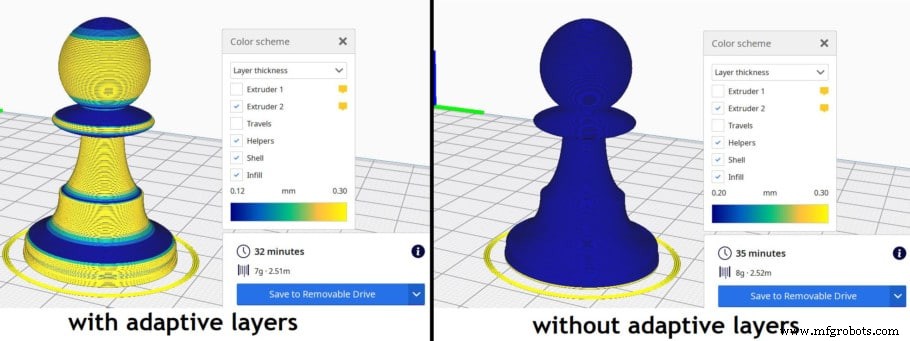
在Cura中,该功能在打印曲面几何区域时自动降低层高,结构变化较小的区域使用较厚层高。
视模型而定,自适应层高可节省近0%至15%-20%的时间。
其他提升打印速度的方法
除切片设置外,还可采用其他方法提高打印出件速度。
使用更大喷嘴(降低打印质量)
大直径喷嘴允许打印更宽周边,减少所需总周边数。
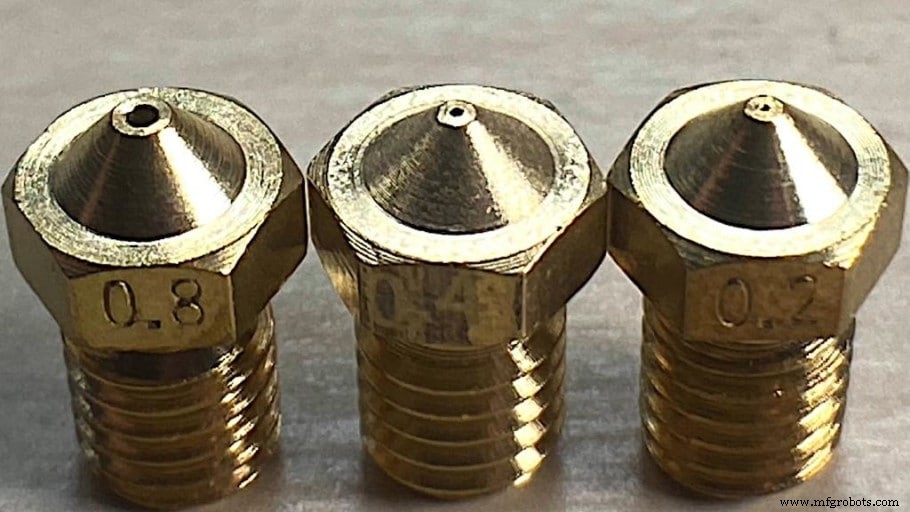
同理,大直径喷嘴也允许增加层高,如前所述直接影响打印速度,但会明显降低打印质量。
大喷嘴的额外优势:层线更宽,层间接触面积更大,直接关联打印件强度:喷嘴越宽,线宽越宽,接触面积增加,打印件越坚固。
批量打印
若需打印多个零件,批量打印是合适选择。
这减少了打印机加热、冷却的次数,也减少调平床面的次数(自动调平也很耗时)。
批量打印的唯一缺点:若出现单个错误/问题(如打印件脱离热床),整批报废,需重新开始。
总结与示例设置
3D打印并非快速过程。即使只有几厘米高的打印件也可能耗时数小时。
遵循本指南,你应能在不极端牺牲质量的前提下显著提高打印速度。
以下列表展示适用于Ender 3等标准廉价3D打印机的加速打印示例设置:
- 层高:0.28 mm
- 壁线数:2
- 填充:5% – 10%
- 自适应层高:启用
- 速度:60 mm/s
- 首层速度:20 mm/s
- 首层高度:0.2 mm
- 床面粘附:裙边
- 线宽:200%
- 初始风扇速度:0%
- 风扇速度(首层后):100%
- 支撑悬垂角度:60º(若可能禁用支撑)。
- 急动:最大值20 mm/s。
- 加速度:400m/s^2
3D打印