


防止3D打印翘边:经验证的修复与预防策略
用过3D打印机,大概率经历过3D打印翘边。
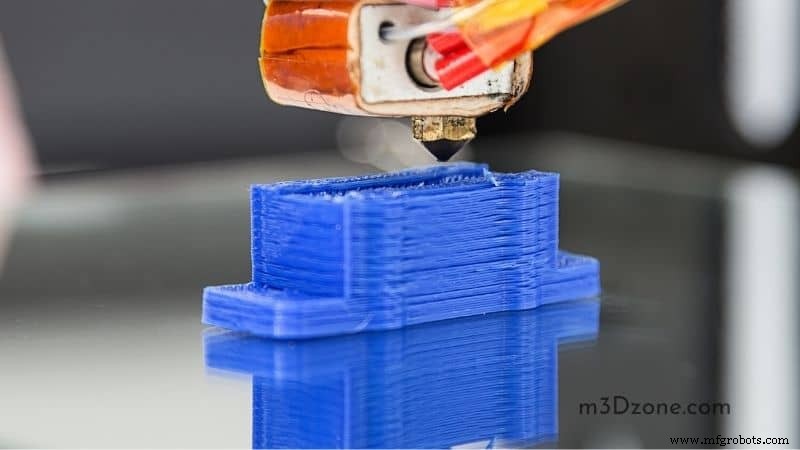
翘边是3D打印最常见问题之一,令人沮丧。 幸运的是,一些措施能修复并规避问题,带来更成功模型。
失败打印在3D打印中不可避免,但掌握正确设置可通过多种技术消除翘边。
3D打印机设置完全取决于打印材料及其状况。
掌握调整设置技巧,考量所有可能导致翘边因素,无疑能获得令人印象深刻的打印结果并修复翘边。
什么是3D打印翘边?
翘边可视为打印后偏离原设计的轻微变形。极端情况下整个打印件报废毁坏。为最佳结果,应检查打印件。
翘边在打印后检测,许多材料损失,导致生产成本增加。
翘边发生后无法恢复;只能丢弃。本指南将讨论变形成因及各种规避方法。
为什么会翘边?
3D生产过程用材料为热塑性塑料,即在特定温度范围改变性质。
过程涉及加热耗材超熔点,变液态易固定在构建板上。
加热时热塑性塑料膨胀,冷却时收缩固化。
若下层仍热上层已冷,打印件失去对构建板抓力向上卷曲,翘边发生。
令人沮丧的是,卷曲甚至出现在本应是完美精细打印的完成件上。若能维持整个3D图像在设定温度范围,翘边可完全避免。但这近乎不可能。
相反,您可尝试尽可能维持同一特定温度范围。确保打印模型全程粘附在构建表面。
通过玻璃化转变温度修复脱离热床的打印件
大多翘边打印件无法修复,整模型报废。或者,若打印模型轻薄不厚,有办法重塑。
通过适度加热打印件接近玻璃化转变温度,使其软化足以重塑。
需即兴用大金属表面做打印床,平底锅最佳,足以固定打印件如在打印床中。
普通吹风机即可加热。全功率均匀移动加热打印件。
加热后可重塑打印件至所需形状弯曲。冷却前需压住避免再变形。
可重复过程直到打印件呈现目标形状。吹风机好用因将打印件回打印床或加热锅只加热底部。这意味着为结果需全件重新加热。
预防翘边的方法
a) 使用加热构建板
加热构建板普及前罕见,3D打印件生产完成前就快速冷却。因此翘边卷曲几乎成每次打印标配。现在大多数机器已配备加热床。
避免翘边最推崇方法是用加热构建板。构建板保持材料在略低于固化温度的温度。确保3D打印件保持平坦并连接构建板。
3D打印件冷却更慢,减少收缩应力导致的翘边几率。
但需确保温度正确,取决于所用材料。尽管都是高温材料,不同材料耗材特性不同。
加热床非完全保证规避翘边,结合其他技术降低几率。
仍需注意:加热部件不包含整个床,非整床加热——边缘可能得不到足够热而翘边。大尺寸打印比小尺寸更易翘边。
b) 首层使用粘合剂
打印件底层与打印床粘附在防翘边有作用。通常在实际打印前在床涂粘合剂或粘性物质实现。
用粘合剂前,建议先小件测试打印确保效果好。打印件粘床可能导致取件时损坏。
为使粘合剂技术有效,应确保打印件光滑干净。油脂痕迹只会削弱粘附力。
粘合剂应涂在玻璃板上。粘附法随材料不同,故需了解所用材料。
许多产品帮助打印件粘住打印基座。几款供参考,可先实验甚至组合以获有效结果:
1) 3DLac
3DLac为喷雾格式,含专为3D打印固化件的化学配方。应用简单:打印前喷洒产品于打印基座。
床面无需大量喷洒,手持距离喷洒确保化学品有效分布。替代品为Nelly发胶,同一公司生产。
唯一区别:3DLac浓度配方更优,无Nelly漆的气味。
2) Wolfbite
Wolfbite为专为3D打印件粘附抓力生产的商业3D化学品。官网有变体产品;需测试首选产品和用料。
3) PEI板
板材(亚马逊可查)预层压易贴打印床。多规格品牌,易找适合您打印机的尺寸。厚板也易按偏好修剪。
部分为贴纸式,贴打印床易安装。不同于胶带,气泡非问题,因几乎与所有材料粘合。
4) 高温胶带
高温胶带常用焊接电子因耐极端温度。
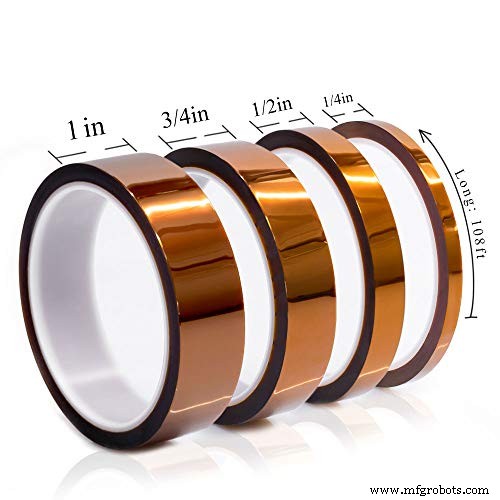
3D打印中可给打印件所需粘附键合。高温胶带可配合3DLac喷雾增强抓力。
高温胶带对宽幅打印也有效,易贴打印表面。
但生产后可能留残留,酒精有效处理。
5) 纸胶带
大家都用过纸胶带(亚马逊可查)快速修补,无论家里办公室。比高温胶带相对便宜,提供良好粘附。
6) 固体胶棒
固体胶棒(亚马逊可查)是受欢迎替代品,一些打印公司随购买产品赠送胶棒。应用即涂胶于构建板,完成。
或者稀释水可接受,用刷子均匀涂抹打印床。这使清洁玻璃更易,因仅用极少胶。
7) ABS溶液
少量ABS小块在容器中用丙酮稀释形成ABS溶液(ABS汁液)。丙酮确保ABS完全溶解成糊状材料。
用刷子(亚马逊可查)涂抹ABS汁液到打印床。打印其他材料需找合适化学品和正确涂抹打印表面。
c) 调控生产过程温度
打印机上温度监控和周围空气温度对翘边至关重要。可通过以下实现:
调整冷却:此处需特别小心,因耗材需冷却让熔融塑料固化以准确搭桥。
冷却风扇可关闭或降低速度,仅针对首层帮助均匀温度。
使用封闭打印腔:用封闭打印机有助于维持恒定打印过程。若打印机无封闭腔可自建。
d) 为前几层选择正确设置
校准对防翘边至关重要。打印机喷嘴与平板良好距离对打印前几层重要,进而影响整模型。
平台应尽可能靠近喷嘴,防材料冷却失去粘附平台能力。所有后续层必须遵循规则相互粘附。
小打印翘边少见,大打印明显。打印大件时建议用收缩率低耗材,优选PLA基。
打印模型可用ABS材料(亚马逊可查)调整壁薄、减少填充材料。填充材料越少,冷却后翘边几率越低。
e) 监控Z坐标
构建板上前几层是成功打印模型关键。打印前正确检查Z坐标输出协调可达成完美首层打印。
若Z轴起始点较高,材料接触打印床前行程更长。材料冷却更多不易粘玻璃。
Z轴调整时,喷嘴不应太靠近模型,否则引发进一步并发症。
提示:若打印件打印面积小,粘附困难,可加裙边和筏层增强粘附。
正确调整坐标,液位传感器派上用场。可手动校正,但传感器提供额外帮助。
部分打印机已有自动调整传感器,可购买安装获模型良好初始层。
总结
制作高质量打印模型不只是买3D打印机、装耗材、打印所需模型。过程中会沮丧,因很多事可能出错。
完美打印所需3D模型要求深入理解所用耗材材料对温度变化和耗材温差的反应。
技能易学但精通需技术努力。
核心:解决打印中可能出现的问题,需尝试摆弄实验打印机设置。
翘边是3D打印常见问题。PLA耗材虽少见但仍可能发生。
若遵循上述步骤措施,您能从底层和层面产出完美打印件。降低初始层速度也大助遏制翘边。
3D打印