


PLA翘曲变形终极预防指册:10大实战技巧与高频问答
等待数小时打印完成却发现模型变形,挫败感爆棚。这叫翘曲,本质是温度变化导致材料收缩不均。
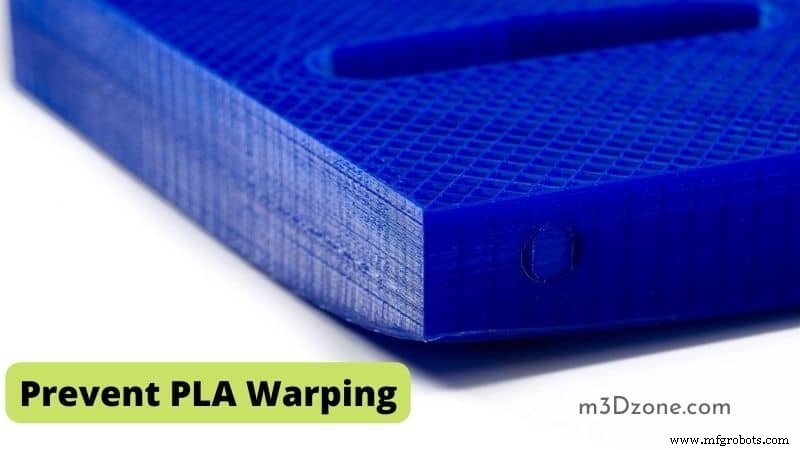
PLA(聚乳酸)翘曲概率最低,但非绝对免疫。唯有透彻成因并落实预防,才能规避风险。
PLA翘曲成因
核心:温度变化/冷却不均。首层冷却不均 → 外边缘收缩快于内部 → 角部应力集中 → 翘曲。即使低翘曲材料也需防范。主要诱因:
- 热床加热不足
- 剧烈/快速温度波动
- 平台粘附差
- 平台脏污
- 无封闭腔阻挡冷风
- 冷却设置过低
- 平台未调平
10大防翘曲实战技巧
1. 精调Z偏移
喷嘴过高→丝材冷却过快粘附少;过低→挤出侧溢。以0.05mm步进微降喷嘴至粘附显著改善。
2. 使用封闭腔体
维持恒温、阻隔冷风。定制围挡可降噪、抑制边角卷曲。在线购买或自制均可。
3. 添加筏层
底部薄层直接贴床增强粘附、辅助首层成型。缺点:拆除困难易带碎小零件。权衡使用。
4. 设计圆角
翘曲应力集中于尖角(承受双向拉力)。圆角分散应力显著降低翘曲概率,但不保证100%杜绝。
5. 深度清洁平台
油脂是粘附大敌。推荐氨基清洁剂(如Windex)或水+异丙醇自制方案,最大化去油效果。
6. 强力平台胶
胶棒(专用3D打印胶棒最佳)、美纹胶带均能抑制收缩位移。薄涂即可。
7. 必上加热床
最可靠方案。设定玻璃化转变温度以下(PLA约60°C),保持固态且软性粘附。加热玻璃床几乎根治PLA翘曲,额外赠送底面光滑镜面效果。
8. 精准调平
不平平台→地基虚→收缩应力释放翘曲。每打印必调平。
9. 前几层关闭层风扇
防急冷不均。但PLA需持续冷却,后续层恢复最优风速平衡冷却与粘附。
10. 恒温环境打印
夏天开空调房打印比关空调翘曲率高。控制环境温度是隐形关键变量。
高频问答(FAQ)
为什么PLA会翘曲?
材料收缩导致角部脱离热床。塑料先膨胀后收缩,过度收缩即翘起。
PLA翘曲临界温度?
70°C(158°F)即发生显著尺寸变化。
阳光下PLA会翘曲吗?
直接/间接受热均可能软化翘曲,程度视光照强度而定。
为何玻璃化转变温度(Tg)关键?
Tg以下材料固态锁定形态,贴合热床抑制翘曲。
加热床能涂胶棒吗?
可行,抑制边角收缩位移。
首层为何决定成败?
Z坐标设定正确是完美首层前提。
前几层风扇为何低速?
防底层过冷翘曲,维持恒温无波动。
如何阻止PLA翘曲?
- 加热床(60°C玻璃床最佳)
- 封闭腔体
- 前几层关风扇
- 胶水/优质平台表面强化粘附
PLA易熔化吗?
熔点160-180°C,阳光下绝不熔化。
PLA耐温上限?
60°C以上变形,不耐高温如ABS。
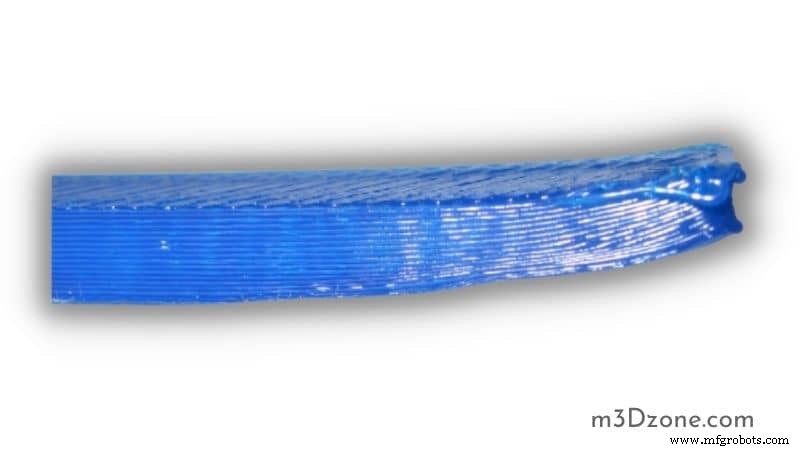
如何修复轻微翘曲件?
薄小件轻微翘曲可救:平底锅垫发泡棉 → 模型底朝上置入 → 热风枪/吹风机均匀加热至Tg附近软化 → 手压平持持数分钟冷却定型。禁用加热床/加热锅底,仅加热底部会加剧变形。
PLA软化温度?
50°C即软化,极低热下快速变形。
结语
3D打印兼具乐趣与挑战。落实上述技巧可大幅提升成功率,但无法100%消除翘曲。持续钻研、自主排错是进阶必经之路。
3D打印