


PETG翘边卷角终极解决:9步实现零翘曲完美打印
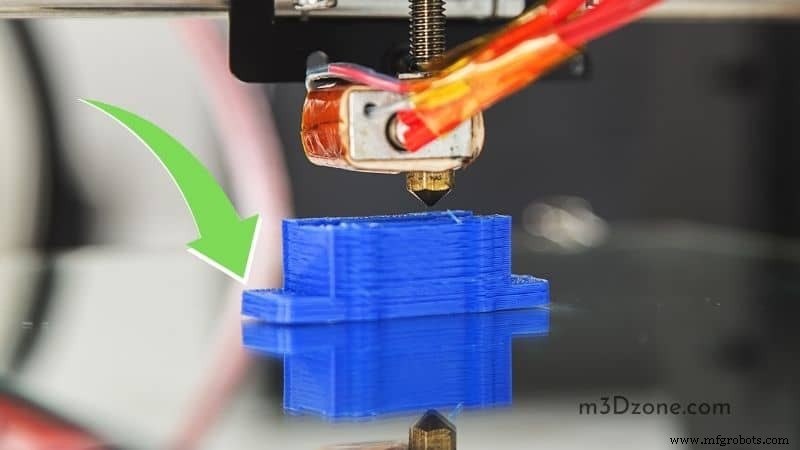
每位3D打印爱好者都渴望丝滑的打印体验,但翘曲变形是最常见的质量杀手。PETG受热微膨胀、冷却收缩,收缩过大导致边角翘起脱离热床。
PETG丝材特性速览
PETG = 聚对苯二甲酸乙二醇酯共聚酯 + 乙二醇改性(G)。兼具PLA易打印与ABS韧性,柔韧、高强、耐温耐冲击,成型温度低易热弯真空成型。
优势
- 高强度/高性价比/易成型/食品级/易着色/可回收/无味/无毒
劣势
- 品牌少/易翘曲/粘喷嘴/高喷嘴温/高热床温/不适配黄铜喷嘴/耐刮擦差
典型应用
- 医疗支具、电子外壳、瓶罐、标识牌、图文展示
什么是3D打印翘边?
翘边=固化/冷却阶段的几何变形。大面积贴床面或上层大面积实心层增加翘曲力;高填充率=更多材料聚集=更大内应力。
翘边成因深度剖析
首层粘附不足
首层是FDM地基。必须实现完美平台粘附,否则前几层脱离必然翘曲。
热床温度过高
过热热床导致上层重力压缩下层,下层向外流动变形。PETG玻璃化转变温度70-80°C,热床切勿超此范围。
喷嘴温度影响
高温改善层间粘附抑制翘曲,但用户常忘记校准。低温降低床粘附,高温令熔体过稀反而改善床粘附。需平衡。
丝材受潮
PETG中等吸湿性。受潮严重破坏打印质量,翘曲居首。
打印速度过快
高速不散热 → 冷却不均 → 翘曲。低速给散热时间,消除变形。
缺乏封闭腔体
纸箱简易围挡也能维持热床周围温度均匀,使零件均匀冷却消除翘曲。开放环境极易翘角。
9步彻底消除PETG翘角
- 调平平台 + 微调Z偏移
- 平台涂PVA胶水增强粘附
- 蓝胶带条铺设(易清理)
- 添加裙边增加接触面积与抓地力
- 角落加鼠耳助手增强角部粘附
- 关门关窗消除室内气流扰动
- 发现早期卷角立即关闭层风扇(前几层)
- 降低打印速度与喷嘴温度
- 使用加热床均衡温度场
翘边造成的严重后果
尺寸偏离设计意图导致功能失效;表面质量下降交付低质量件。
结语
翘曲根因:热床周围剧烈温度波动 + 材料收缩。对策核心:消除突变温度场、抑制材料收缩应力释放。
3D打印
- 汽车空调不制冷?5大常见故障自查与维修全指南
- 五步搞定高性价比车险:投保全流程指南
- Ender 3 床面调平问题全修复指南:晃动、单边高、螺丝空转、弹簧升级
- Ender 3 通过USB直连电脑打印:详细图文教程
- 1公斤3D打印耗材能用多久?实用指南与计算方法
- 3D打印机喷嘴漏料/拉丝故障排查全攻略:温度、回抽、校准实操
- 3D打印角落翘边/卷边根治:区分过度挤出与冷却不足,三参数精准修复
- 3D打印喷嘴粘丝终极解决指南:11步预防与应急处理
- 5 步免费将任意照片转 3D 模型:完整指南
- 3D打印缝隙/空洞快速修复:专业指南
- PETG桥接完全攻略:常见缺陷、最优参数与快速修复
- 镁合金TIG焊实战指南:6步安全操作与避坑技巧