


简化笛卡尔机器人控制架构,提升效率新路径
作者:Barry Weller,三菱电机产品经理
为保持竞争力,公认工业应采用精益制造策略提升流程效率。
关键行动可为减少零部件数量——即组件或系统中的组件数。这在高精度笛卡尔坐标(线性)运动应用中尤具挑战。此类情况下,机器制造商常需同时使用PLC与计算机数控(CNC)以全面管理机内运动——直到现在。
笛卡尔坐标机器人广泛用于自动化机械/激光/等离子切割等机床功能——快速交付高质量、一致且高度可定制产品。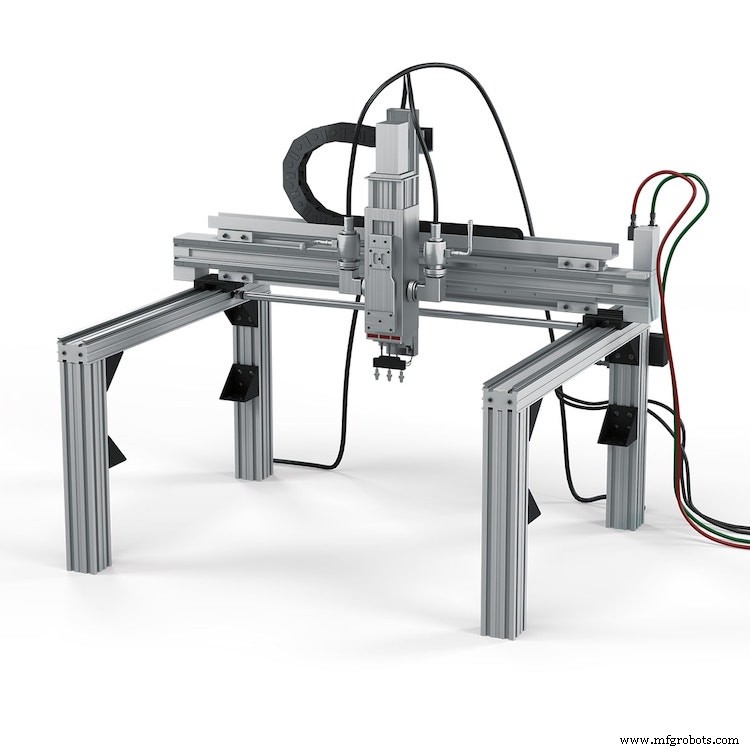
笛卡尔坐标机器人与CNC机床不完全相同,但两者运动通常由CNC系统控制。原因在于用计算机数控器及其G代码语言编程运动控制轨迹简便。该编程语言独特之处在于基于CAD/CAM图像文件指导机器何处如何移动。G代码读取CAD/CAM文件获取预期最终产品,转换为笛卡尔坐标机器人内CNC伺服驱动的轨迹与方向。结果:高精度、精确、可复现运动可创建最复杂异形2D形状轮廓。CNC方案虽适配机器人控制器,但无法监控引导电磁阀、夹具、气管等其他组件——为此需PLC。理论上PLC可处理所有自动化部件紧密工具控制与反馈,消除CNC需求。但用五种PLC语言编写笛卡尔坐标机器人运动控制代码颇具挑战。结果机器制造商与用户需为一台机器使用两套不同控制系统。此方案远非理想:额外硬件仅增加机器总拥有成本,亦影响构建/调试时间。事实上,两独立控制单元需共享时关信息,增加潜在周期时间与通信抖动可能性,导致同一机器上PLC与CNC基础流程不同步。
跨越PLC与CNC边界的整体运动编程、控制与反馈
为解决这些问题,工厂自动化组件与系统制造商开始投资跨越PLC与CNC边界的运动控制技术,创建融合两者关键功能的集成机器控制器。典型例证为三菱电机MELSEC iQ-R运动控制器及其G代码附加库。选择此方案,机器制造商可用通用伺服与MELSEC iQ-R系列PLC实现CNC能力,仅需安装G代码库。这允许无需计算机数控器即可用G代码编程高精度复杂切割轨迹与轮廓。更精确说,附加功能帮助系统遵循PLC专用编程指令(如Motion SFC顺序功能图表),并自动从CAD/CAM文件生成读取运动轮廓。G代码程序以文本格式可在三菱电机HMI或任意通用编辑器轻松编辑。消除独立PLC与CNC组件硬件需求,MELSEC iQ-R系统可同步单机内不同流程并减少周期时间。此外,单一解决方案适配多种应用(含CNC加工)并轻松切换,让机器制造商用其控制完整生产线。结果:企业受益于高灵活、快速、高性价比系统,真正精简工业流程同时交付质量与一致性。
自动化控制系统