


面向各规模车间的定制化加工技术
不必远寻即能找到适配几乎任何规模车间加工需求的刀具预调设备。离线刀具预调——而非让机床主轴停机对刀——的价值持续证明无价,尤其对初次使用的最小型车间。大型车间普遍认可预调刀具带来显著可量化成果。据 Haimer USA(伊利诺伊州维拉公园)总裁 Brendt Holden,收益包括:最小化闲置时间和废品、降低刀具成本、提高生产过程可靠性、改善刀具寿命、确保产品质量一致性。“我看过调查将预调技术列为 2017 年设备采购愿望清单榜首,”Holden 说,“对非切削技术投资而言,这很了不起。”
供应商方面,精密预调技术供应商跟上从最小作业车间到大批量生产厂的需求。从入门基础机到最新复杂自动化系统,预调机型测量刀具长度、半径或直径、角度和圆弧等。机型真正差异在于结构、可处理刀具尺寸、复杂成像技术应用、后处理和 RFID 通信能力可用性,后两者日益重要。
预调技术演进以最小化操作员插值和抄录错误。通过相机系统、激光、RFID 和机读芯片捕获测量数据并直接加载进机床 NC 控制器,实现无缝自动数据通信。预调技术终极目标:让主轴持续转动,不让机床闲置。
自动化预调助车间成功
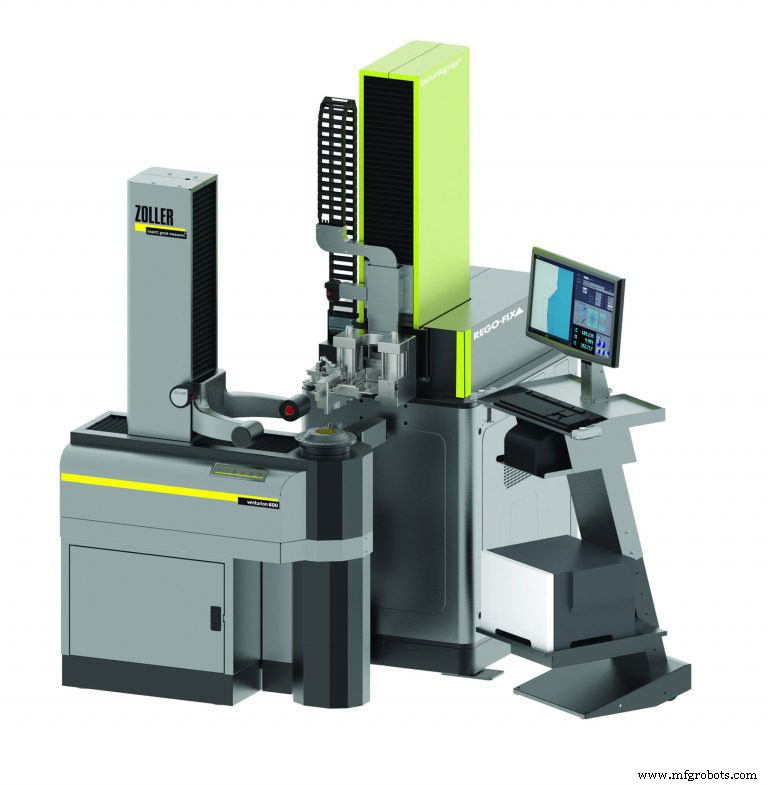
Rego-Fix Tool Corp.(印第安纳州印第安纳波利斯)与 Zoller Inc.(密歇根州安娜堡)近期合作,催生减少循环时间、无耗时人工干预确保精准偏移测量的自动化预调。两公司开发创新自动化刀具预调测量系统。“配备 powRgrip 夹持的 Venturion 600 系统几乎消除任何操作员干预,从而显著提升刀具预调速度、精度和重复性,”Rego-Fix 工程技术经理 David McHenry 说。
“紧贴客户合作中我们意识到,高需求将 powRgrip 技术用作自动化预调系统一部分,”McHenry 说。配备 powRgrip 的 Venturion 600 能高精度夹持/卸夹、测量和预调各类刀具。大扭矩 powRgrip 筒夹夹持技术跳动 <3 μm 且阻尼振动,实现高速加工优异表面光洁度。
“先进自动化预调技术与 powRgrip 结合进一步拓展 powRgrip 应用范围,特别是产线制造环境。大型生产企业——常在汽车和航空航天领域——要求仅高度可重复自动化预调系统能提供的一致性和速度,”McHenry 说。
Venturion 系统为何强大?
运行中,Venturion 600 提供易于导航的输入操作。车间为每把刀具创建档案,指定量规长度、直径等参数。操作员预调刀具时,将其置入筒夹、再进预调仪,在软件选正确预调信息,启动系统。系统测量刀具、压入再测量获最终装配尺寸。为安全,操作员必须手动启动压入循环确保手远离机器。系统打印刀具数据或导出至 RFID 芯片。
Zoller 预调产品含刀具预调、测量、自动检测硬件和软件。所有功能设计为提供完整解决方案,满足过程可靠性和可追溯性。所有标准测量功能可用,含纵向横向尺寸、半径、双角技术、同心度和跳动。
中小企业刀具识别和数据传输,无需网络连接即可完成。刀具经 Zoller 预调测量设备测量,测量数据编码在二维码,打印标签。扫描二维码后数据自动传输至 CNC 机床控制器,消除手工录入打字可能的错误。
Venturion 600 预调系统配 Zoller 图像处理软件“pilot”、智能触屏操作、直观人体工学操作元件优化工作流。搭载 Zoller 高精度主轴“ace”,系统实现同心度 0.00008 英寸(0.002 mm)和快速换刀夹持。CNC 控制主轴 C 轴自动聚焦刀具切削刃,旋转编码器允许主轴全自动定位至名义角度和/或评估 C 轴测量。
Venturion 600 无需操作员在测量系统和 powRgrip 机械刀柄单元间手动移动刀具。自动化预调仪 <10 秒夹持刀具,测高、确定加工偏移、将刀具装入刀柄——最快一分钟内完成。
Haimer 收购成熟预调产品组合
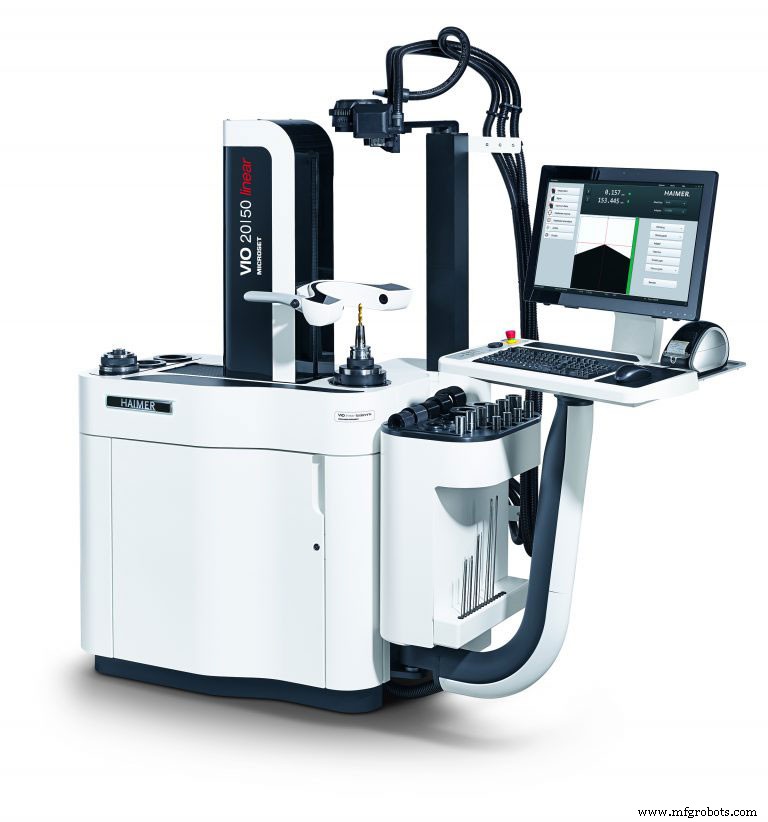
Haimer GmbH 收购 DMG Mori 的 Microset 预调产品线并重塑品牌为 Haimer Microset。“收购 Microset 预调线非常契合我们解决方案组合,含刀柄、热缩机、动平衡机以及 3D 传感器和硬质合金刀具,”Haimer USA 总裁 Brendt Holden 说。Haimer Microset 产品组合含 29 余款机型,从入门级 UNO Smart 到 VIO 线性刀具热缩机型。
“成功加工需要强大机床和高精度刀柄技术,确保精度从主轴传递至切削刃,”Holden 说。“预调收益含减少废品、最小化浪费停机时间、获更准确信息进机床帮助减废。我们能充分利用机床,因不浪费时间对刀或手动探测刀具。机床持续运行才是真正回报所在,”Holden 说。
“我们挑战是匹配正确预调技术到用户需求. 当然要从优质产品构造开始获准确读数,但我们问潜在客户未来五年需求可能是什么. 例如,是否想直接传输偏移数据到机床,” Holden 说。
答案在于 Haimer Microset 预调产品线广度。预调仪兼容所有制造商机床,具双向通信和后处理能力. 测量数据经 USB 数据存储、以太网 LAN 或 RS232 直接传输至西门子、海德汉、发那科、MAPPS 等机床 NC 控制系统. 此外提供 RFID 通信. Haimer Microset 预调仪可用于车间、也可用于刀具库.
选择正确刀具预调仪
各规模车间、特别是作业车间最大挑战是搞对预调仪选择和经济性,唯一途径真正摸清车间刀具需求。“关键考量是匹配车间预算到预调需求,” BIG Kaiser Precision Tooling Inc.(伊利诺伊州霍夫曼埃斯泰茨)刀具测量系统产品经理 Doug Sumner 说.“车间需求信息含刀柄尺寸、刀具最大长度直径、总公差、自动化程度. 同等重要是车间如何组织刀具设定,” Sumner 说.
“作业车间操作员常在车间现场自行刀具设定不罕见. Speroni 机型经车间淬炼,我们实际偏好预调仪放车间. 全看多少机床、每班多少刀具. 例如,许多单元通常配一专用预调仪,” Sumner 说.
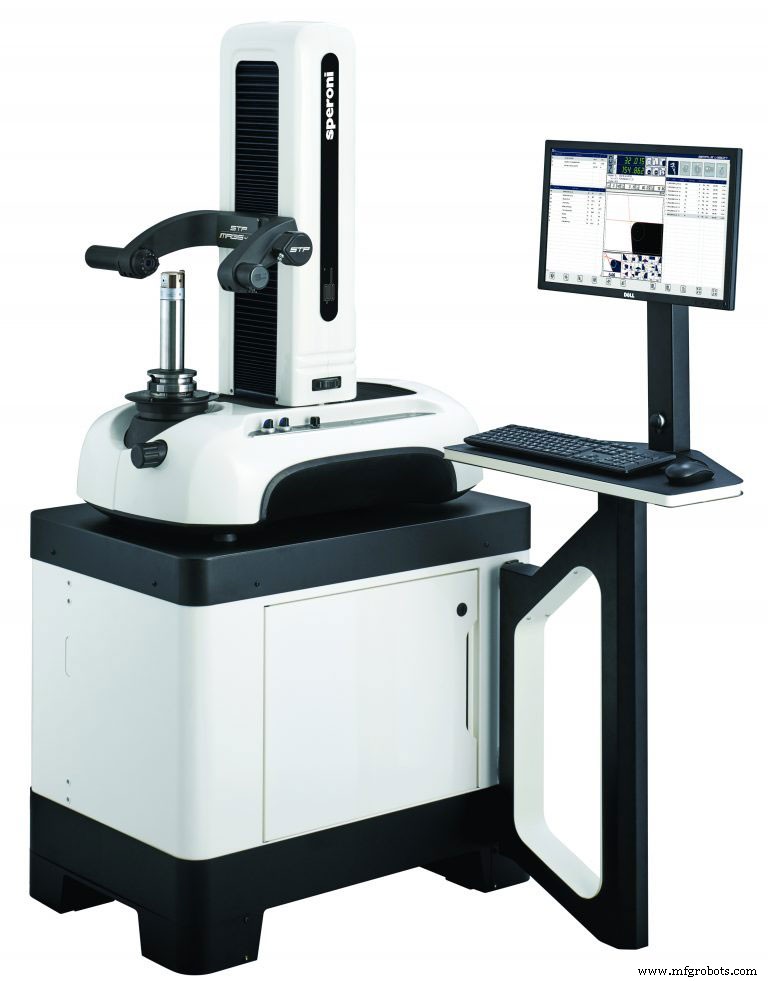
Speroni 预调技术覆盖入门级到高产车间机型.“入门级预调仪 Diaset 配指示表或光学投影仪. 适合钻头、铣刀、镗刀,精度 ±0.001 英寸. 中端应用和公差 <0.001 英寸车间,有 Speroni Magis 台式机型,直径 <14 英寸 [356mm],长度多规格含 16、20、24 英寸 [400、500、600mm]. Magis 台式预调测量系统单屏用户界面,提供手动移动、重力进给或可升级含刀具夹持和 CNC 主轴做跳动检查.
“单相机系统配易用控制能测高度直径、旋转刀具锁定最大高度最大直径的刀具路径测量、检查跳动. Magis 400、500、600mm 长度和 14 英寸 [356mm] 直径是畅销款. Magis 保证 16 英寸 [406mm] 主轴伸出处最大跳动 0.0003 英寸 [0.008mm],”Sumner 说.
Speroni Futura 是高精度模块化刀具预调系统,设计达 1 μm 可重复精度. Futura 配置极广,从最基础手动到全 CNC. 可选配置含第二相机检测、CAD/CAM 集成、RFID. 配高精度主轴,Speroni Futura 保证主轴伸出 16 英寸处最大跳动 0.0001 英寸 [0.003mm].
全自动运行,Speroni Futura AutoShrink 为汽车业开发的集成预调热缩系统. 最新系统作为“免手动”、全自动(操作员无关)完全安全方案推出,功能性和无与伦比的 ±2.5 μm 装夹精度.
刀具 ID 管理消除按键操作
Koma Precision Inc.(康涅狄格州东温莎)为其 Elbo Controlli 预调产品线引入 TID 系统(刀具识别软件). TID 建立 Elbo Controlli 预调仪与机床 NC 控制器间接口. 系统含 2D DataMatrix 读取器和全可定制 GUI,允许从 CNC 机床直接传输数据到刀具预调仪.
实践中,刀具在预调仪测量. 用 2D 读取器扫描 DataMatrix 码保存更新. 刀具从预调仪取出带至 CNC 机床,在笔记本或平板选机床型号. 扫描刀具数据入刀具数据库后,选刀具、数据加载显示在 NC 控制器上.
“除消除机加工人员错误和手动按键,TID 系统直接发送刀具数据到机床控制. 数据可按刀具长度直径、角度、半径、刀具磨损和寿命定制. 用户可加载预期刀具寿命信息. 扫描二维码更新机床后,将指示剩余刀具寿命,” Koma Precision Elbo Controlli 产品经理 Tim Murray 说.
“Elbo Controlli 八款机型. TID 兼容 Sethy Six、Hathor 6、66B、E46L、E46TW 型号,真正适配无论大小、用 25 或 25,000 刀具的车间,” Murray 说.“让任何人快速上传数据无需按键输入刀具长度直径. 无论选入门级、中端 Hathor 6 或高端 E46L,考虑预调的用户需提供刀具最大长度直径、最大重量、是否需后处理直接发送数据、不同测量类型所需重复性公差.”
MIDA Diamond VTS 超精密刀具设定
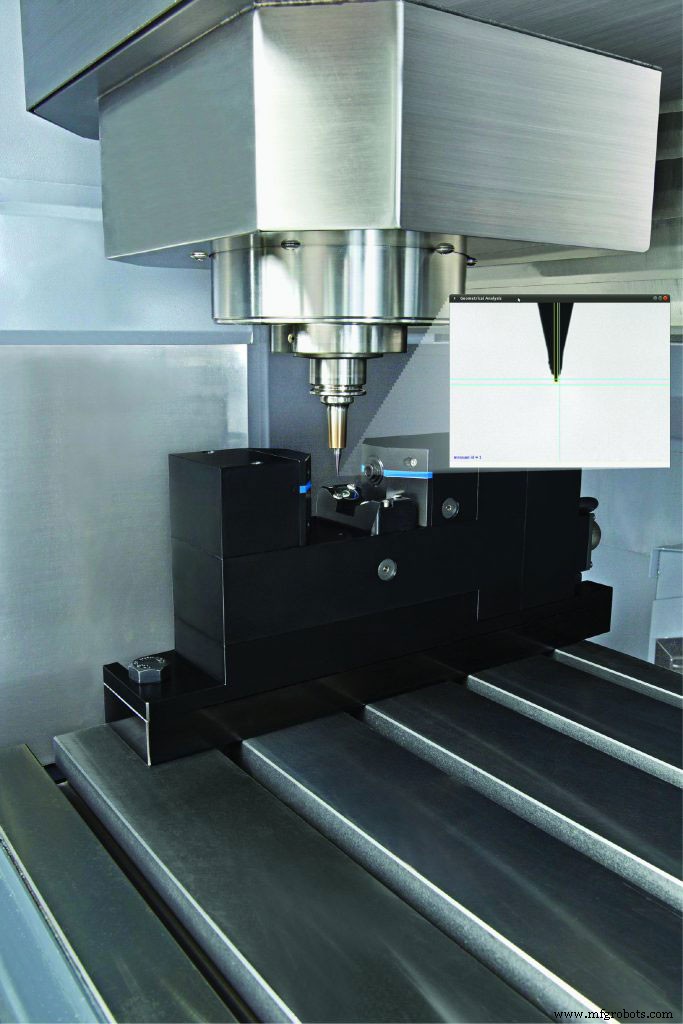
Marposs Corp. 新一代 MIDA Diamond VTS 视觉刀具设定器旨在解决航空航天、航空、生物医疗、模具等要求零件模具最高精度行业的微制造精度需求. 这些工艺用刀具越来越小,直径达 0.1mm 或更小. 结果,这些微型刀具重新定义机上刀具测量规则,传统对刀技术根本无法使用.
新紧凑 MIDA Diamond VTS 占用机床台面积小、重复性 0.2 μm,不受台面尺寸限制. VTS 通过 CCD 相机拍摄图像处理测量刀具尺寸. 相关参数含长度直径测量、刀具跳动、刀具半径、刀具中心、单刃完整性、机床轴热漂移. VTS 能检测小至 10μm 直径刀具,得益于 0.1μm 系统分辨率达 0.2μm 重复性值.
VTS 在刀具全主轴转速旋转时测量. 用户无需降主轴转速检查刀具,减少预调时间、提高测量精度. VTS 也可用手动分析刀具表面. 连续正面光让操作员在 PC 显示器见发光刀具表面,评估刃口完整性.
VTS 单元设计安装在机床工作区内,双重保护系统提供对恶劣机床环境的高抵抗力. VTS 不工作时气动快门遮蔽保护光学透镜. 此外,光学窗口气流形成气障排斥切屑和冷却液滴,快门开启时保持快门侧洁净、保护光学透镜.
自动化控制系统