


线性托盘系统:通往盈利能力提升的验证之路
改进软件给线性托盘系统重大推动
DMG Mori(伊利诺伊州霍夫曼埃斯泰茨)首席系统与销售官 Adam Hansel 一语中的:“进任何车间. 问他们想不想自动化. 答案是 yes. 100%.” 但何种自动化?哪些机床和工艺?对多种公司,合乎逻辑的答案是集成多台金属切削机床、并可能含额外作业的线性托盘系统. 另一方面,“合乎逻辑”不总代表“容易”或“无忧”.
别混淆 FMS 与托盘池系统
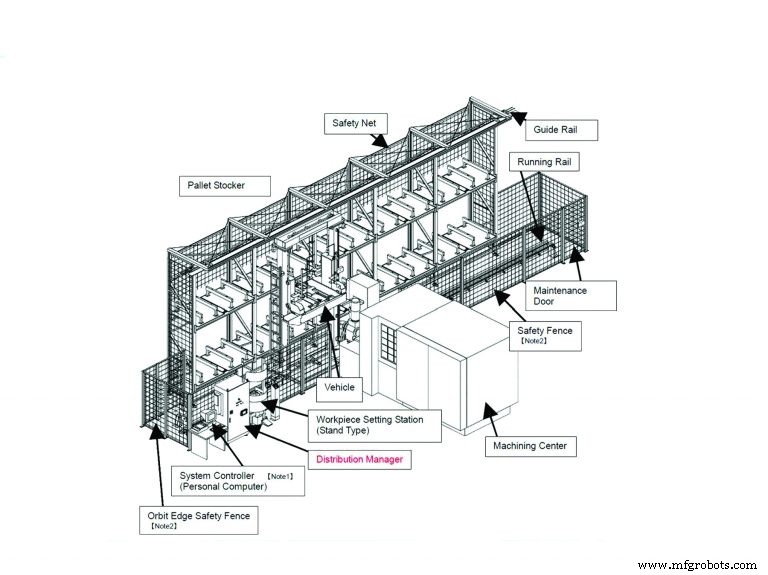
基础线性托盘系统,即柔性制造系统(FMS),自动化从中央存储装卸一个或多个加工中心的工件. 工件沿直轨由具额外运动轴的车辆搬运,能将工件送入机床台面、加工完取出. 操作员在中央工位而非单机设定作业,中央计算机控制作业分发执行.
最常见配置中,工件螺栓固定夹具,夹具再螺栓固定标准托盘. 这最大化系统灵活性,因只要机床配置标准托盘,任何作业可随时去任何机床. 线性托盘系统另一关键特性:初始安装后可扩展,增机床、增存储、甚至增检测等非加工作业. 有些系统含 10 台以上加工中心、三层堆叠数十托盘货架.
因此线性托盘系统区别于托盘池系统,后者可视为机床“无意识延伸”,Doosan Machine Tools America(新泽西州派恩布鲁克)系统大机床专家 Bob Baldizzi 解释.“托盘池系统中,机床上额外软件运行系统. 通常只能告诉软件池中哪程序关联哪托盘、希望托盘过机顺序. 仅此而已. 无生产排程. 无数据管理. 无报告. 只是机床的大托盘系统延伸.” 托盘池系统通常环形布置,虽也可线性,增添可能混淆.
“我见过的托盘池系统通常五六个托盘装同一零件,”Fastems LLC(俄亥俄州韦斯特切斯特)总裁 David Suica 说.“若想换零件,通常得换机床内刀具、零件程序、各零件所需偏移. 托盘池适合同系列零件. 若想按需按量生产,线性托盘系统通常是更好选择.”
主轴利用率超 90%
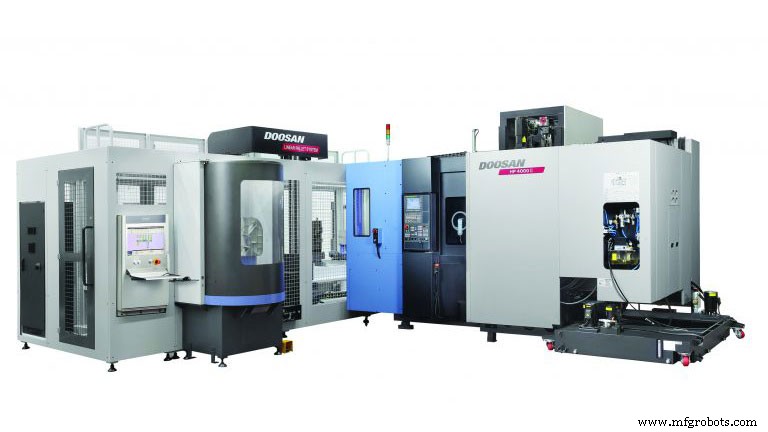
情况虽异,但似无机床车间不靠 FMS 能达 50-60% 主轴利用率,而妥善用 FMS 者将见 90% 以上利用率. 差距有时更大. Hansel 说“若混合机床人工上下料,主轴利用率可能 30% 或更低. 在剪贴板上高效做工件换型、夹具换型、排程多资源根本不可能.” Suica 解释:“机床大多停机因人……等刀具……琢磨程序……手输刀具偏移. 那一小时装夹一旦花掉,永不再为生产挽回.”
这指向线性托盘系统近年最大最显著改进:软件. 所有 FMS 供应商或多或少提供产能规划软件,使最大化系统吞吐量成为可能. Hansel 描述典型场景:“假设你有若干机床、每机床 180 刀库、24 夹具、某些作业必须按时交付合同. 设作业优先级、特定时间需求数量. 或说造车. 你不会造两轴三轮. 你需要四轮. 所以能告诉软件生产批量. 无论哪种,软件自动计算如何妥善利用资源达成所需生产. 若妥善规划、备好夹具刀具、让软件干活,90-95% 运行率完全可达.”
适配作业车间……及更多
谁受益于 FMS?从小作业车间到某些情况下年生产 10 万件以上的操作. Makino Inc.(俄亥俄州梅森)产品线经理 John Einberger 说:“这技术甜点区是有多种产品、按某种随机顺序、相对短生产运行的用户. 将工件设定移出加工中心,提升主轴利用率.”
“但高产量中也有应用,针对季节性生产者,”他续说.“例如,假设他们年产 8 万件,但仅三个月生产,随后四个月生产变体或别的. 休闲车动力总成行业符合此生产模式. 淡季造旺季需求品,如雪地摩托卖时造船用发动机、船卖时造雪地摩托发动机. 我们 FMS 对这些高产量客户非常有用.”
Hansel 补充“跑五六个零件号就上线性托盘系统挺常见. 因这种系统有大量冗余. 卧加通常大刀库允许放冗余刀具跑长班次. 刀具坏或磨损,直接用下一把.” 另一方面,Liebherr(密歇根州萨利恩)指出托盘搬运单元在给定托盘上所有零件循环时间总和超五分钟最具成本效益. 否则浪费时间等车辆换托盘.
给你些普及感知:Einberger 称 Makino 仅北美近 20 年就装 575 套线性托盘系统.
不只为卧加
传统上,线性托盘系统一般连卧加,因“卧加几乎自带托盘交换,”Doosan 的 Baldizzi 解释.“独立设置时,装卸工位常有第二托盘供操作员在机床运行时上下料. FMS 中受益,因吊车可从装卸区上下料不打断加工循环. 典型立加无此,多数五轴机也无,虽 Doosan 等厂商现给五轴机配可接 FMS 的托盘交换器.”
除混合加工中心类型,还可集成其他功能进 FMS. 也可集成不同厂商机床,此时或与 Fastems 等“中立”自动化公司合作更佳:“我们可有品牌 X 机床粗加工、品牌 Y 机床高精度应用、Zoller 自动刀具偏移写芯片、CMM、清洗站、去毛刺系统,全集成,”Suica 说.“我们软件甚至自动管理刀具偏移和检测数据.”
部分选项需一或多工位用机器人,或用轨道机器人替代传统 FMS 车辆. Einberger 称 Makino 提供后者混合方案“作为某些需求答案,主要在航空航天结构领域. 些客户想用轨道机器人自动上料零件进机床,因想利用先将零件放平面、再取子夹具装入卧加的优势.”
“此法在多工序零件上也极有利,首道工序可能四轴、次道同加工中心内五轴,”他续说.“所以加工中心托盘一是四轴塔台受零件装子板,托盘二是五轴工作台受同零件同子板做后续五轴工序. 轨道机器人系统桥接托盘搬运 FMS 与离散零件搬运机器人.”
另一方面,Baldizzi 警示获一种灵活性会失去另一种.“开始见需求适配不同托盘,如卧加做些功能、五轴车复合做其它,需不同托盘. 利是能把所有需做工序机床放上 FMS. 弊是失去些 FMS 灵活性,因软件必须确保此托盘仅此时此机床. 而若 FMS 上多台同类机床,螺栓固定托盘上工件可随时随地去任何机床.”
成本与挑战
据 Einberger,初始 FMS 含轨道系统、车辆、工件设定站、托盘库架成本约为给定加工中心成本三分之二(不含夹具). 鉴于承诺翻倍吞吐量,回报不错. 但 Hansel 说“人们真喜欢多托盘想法,有时低估夹具成本. 决定买什么机床时,夹具真实成本有时未算入——可能阻碍充分使用系统. 例如,仅当能装载足够作业让机床跑 8 小时以上,才能获无人运行或消除三班倒收益.”
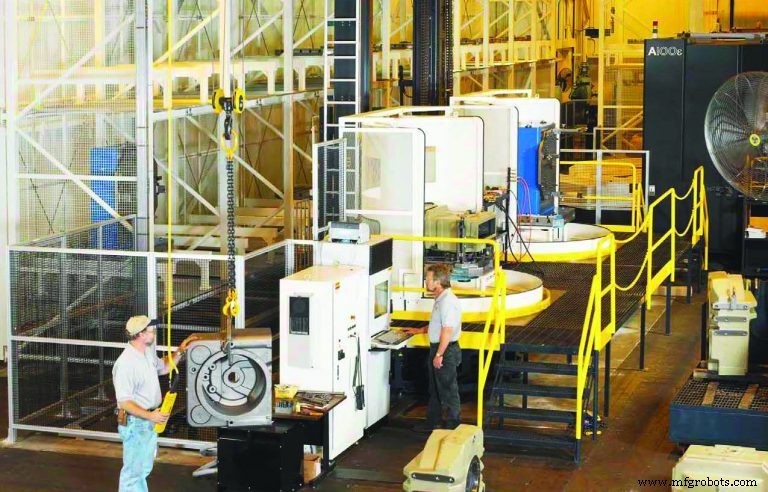
但大家同意 FMS 最大挑战是运营. Suica 道:“同你 PC:垃圾进垃圾出. 程序好、刀具偏移知、排程理顺,运行极好. 多数公司最大问题是确保就绪所需纪律. 不异于会计部门每公司投入的纪律. 对发票、确保正确、缴税. 不易,但对齐完成. 制造车间能做同等事并集成,移除导致错误的人为因素.”
Suica 也警示“大多线性托盘和机器人系统倾向成自动化孤岛. 它们知己知彼、不连接内部其他系统. 你可能有 ERP 包跟踪订单、原料进料等. 你在刀具、确定刀具偏移、测量系统上花大钱. 但所有这些系统间信息流最终仍靠人工.” 这种相对缺乏集成阻碍企业实现人力成本大幅节省.
Suica 称“全集成这些系统,八九台机床跑仅几人不罕见. 我们在做个系统,八机床三人值守,一人仅查核因不愿自动化那环. 两班倒,线上六人,现状 14 人. 但需要高度系统集成,否则仍需一堆人指挥自动化. 集成和软件是关键.” 培训和支持也关键,所以 DMG Mori、Makino 等设专门自动化团队和设施.
软件非解决一切. Baldizzi 指出机械可靠性绝对至上:“若挂机床——或更重要多机床——上 FMS 它挂了,那些机床主轴利用率归零. 记着,操作员过去站着上下料卧加的位置现被 FMS 围住. 按钮没了. 你极难高效人工上下料那机床. 所以看引擎盖下,确保 FMS 机械能交付那 90% 正常运行时间.”
优质制造商含:三相高压电经母线排在车辆上方,像地铁第三轨,除接触点无运动部件.“不健壮系统用拖缆链拴车辆,随车来回弯曲致疲劳点,”Baldizzi 说.“其次,我们用隧道封闭光电眼做伺服驱动、电机、控制间必须的数据通信,把那些缆线需求去掉.”
“我也会看 FMS 有无冷却液通道、管道确保托盘进库存后残留冷却液回收回机床冷却液箱或中央回收库,而非弄脏车间地面,”Baldizzi 总结.
自动化控制系统
- 缝纫机演进:从19世纪创新到现代自动化制造
- Timken 收购 Intelligent Machine Solutions 强化自动化能力
- ZF发布SHI座舱:重新定义人机安全交互新境界
- SCADA系统运作原理:监控与控制工业过程
- 嵌入式系统与系统集成:现代架构与连接新范式
- 泵系统节能实战:经验证的效率提升策略
- Midaco 扩展托盘更换器产品线:适配大型精密零件高产量航空航天等行业
- 掌握自动化:制造成功的实证策略
- 解锁机器学习:给行业领袖的实战洞见
- 选择制造自动化系统集成商的关键指南
- LM565 锁相环 IC — 线性系统的理想解决方案
- 英飞凌推出通过 ASIL D 认证的单片集成线性霍尔传感器