


Stewart-Haas车队借智能机床策略提升性能降本
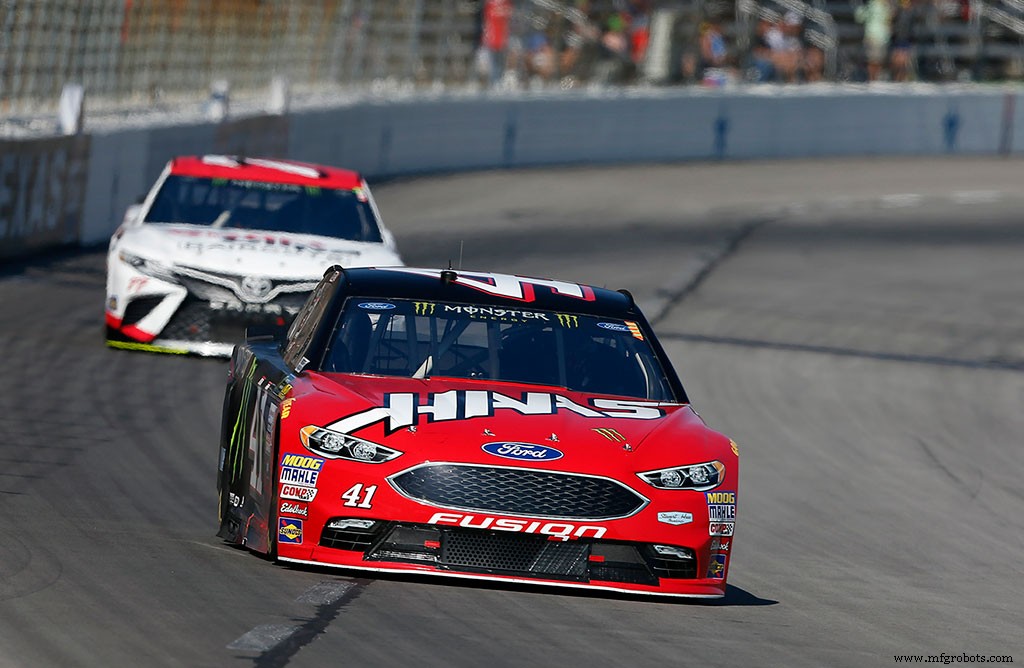
北卡罗来纳州康纳波利斯——与大多数汽车制造商一样,NASCAR车队致力于让零部件更优、更廉、更快。数百家财富500强品牌在绚丽车身涂装上高调曝光,彰显对赛车运动的持续投入。
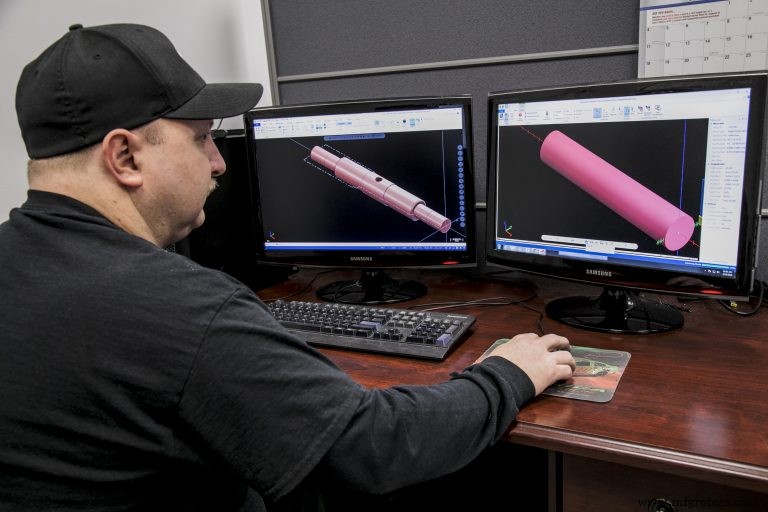
但审慎经营是明智之举,车队寻求创造性省钱之道,机床车间运营亦在其中。Stewart-Haas Racing采用Mastercam CAD/CAM软件(CNC Software Inc.,康涅狄格州托兰德)的Dynamic Motion刀路策略,即是一例。
Stewart-Haas Racing由三届Monster Energy NASCAR杯赛冠军Tony Stewart与Haas Automation创始人Gene Haas共同拥有,后者为北美最大CNC机床制造商。车队派出四辆Monster Energy NASCAR杯赛赛车——4号Kevin Harvick、10号Aric Almirola、14号Clint Bowyer、41号Kurt Busch均驾驶Ford Fusion;另参战NASCAR XFINITY系列赛,全职派出00号Cole Custer驾驶Ford Mustang,兼职派出98号Ford Mustang。总部位于北卡康纳波利斯,占地200,000平方英尺(18,580平方米),约370名员工。
其中4,000平方英尺(372平方米)为活跃的机床车间。Stewart-Haas正加强制造策略,将原外包零件转为自制,从而获得更好质量控制、缩短交付周期、保护专有设计。这促使其精简设备清单(以Haas机床为主)、制造工艺流程及CNC零件编程——特别是新引入的Dynamic Motion刀路。
原理解析
这些先进CAM刀路已在过去几个Mastercam版本中存在,约10年前首发,但对许多制造业者仍属新鲜,并持续改进、集成至更多铣削与车削功能中。
简述如下:传统CNC程序基于几何边界,刀具切入材料后沿单一方向移动直至遇阻再变向,覆盖零件模型规定的所有区域,切削路径中既有材料也有无效空行程。
Dynamic Motion刀路让刀具行为大相径庭:刀具运动遵循高度工程化的规则集,同时考量待去除材料区域及加工各阶段材料状态的动态变化。专有算法预判后续工况,权衡备选,自动调整进给、步距、切削动作以适应材料条件变化。
目标是通过控制侧向力避免产热过剩,更高效去除材料。常被称为“恒定切屑负荷加工”,更平滑安全的持续切削动作缓解刀具与机床应力,延长寿命。
“过去一年车间最大的变革是全面采用Mastercam动态刀路,”Stewart-Haas Racing CNC车间经理John Simmons说。“它们威力巨大。现在可直接从大坯料加工出完整零件,而非做小部件再焊接。动态刀路提供更多刀具啮合,减少粗加工刀路优化工作,让我们更快进入精加工。”
速度跃升
以转向中心连杆为例,Simmons展示了Dynamic Motion刀路带来的效率提升。该连杆连接转向箱与车轮,至关重要。粗加工原耗时12小时,应用“材料感知”刀路后缩至7小时,在Haas VF6 TR(五轴)50锥立式加工中心上完成。毛坯为150磅(68公斤)合金钢棒料,约102×127×597毫米。
“效率提升60%-75%,不仅缩短切削时间,刀具寿命也大幅延长,”Simmons说。后续三维轮廓铣削精修关键尺寸。公差、表面几何、重量因竞争保密未透露。但他列举粗加工效率提升的主要因素:
- 最小步距避免热积聚与过大侧向力;
- 平滑运动缓解刀具与机床应力;
- 高主轴转速;
- 最大刃数啮合实现最大切屑量;
- 持续材料啮合(顺铣)最小化空切;
- 动态调整步距保持刀具负载恒定;
- 安全角度切入策略;
- 材料“感知”保持刀具处于恒定安全切削状态,无论轮廓几何如何(修正路径使切屑尺寸一致);
- 微量抬刀避免调整切削速度重新定位时热积聚。
“复杂技术”
除重型Haas VF6 TR立加,车间还有14台机床。Haas带动力头车削中心为近期新增,Simmons称主要因车削类零件曾外包现内制。除加工外,车间配备完整质检部门,逐件严查缺陷。
“随着复杂技术在车间普及,供应商支持至关重要,”Simmons说。“不止拥有技术,我们要确保投资回报最大化,最终省钱、提效、造竞争力赛车。例如向动态刀路思维转型虽收益大,但导航棘手。我做了近15年CNC程序员,在CNC Software应用工程师和当地经销商Barefoot CNC协助下,我迅速上手。”
本文由机动车辆年鉴编辑Bill Koenig根据CNC Software资料编辑整理。
自动化控制系统