


坐标测量机(CMM)市场份额持续扩大
资深坐标测量机依然强势,制造商挖掘其自动化能力缓解用工难题
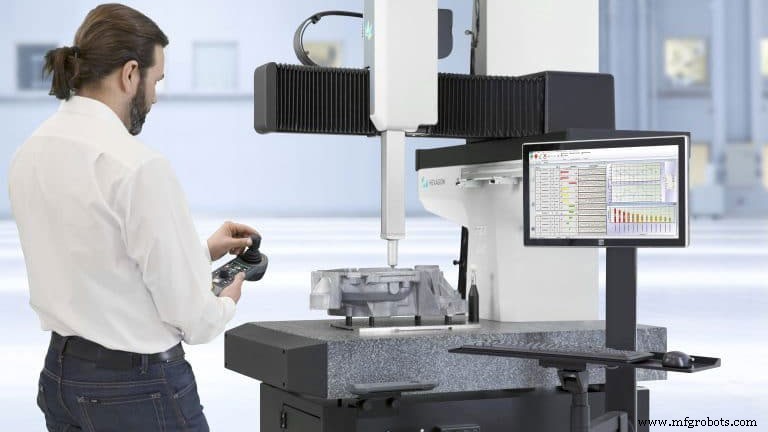
CMM好时光持续。“过去三四年最令人惊讶的是CMM出货量之大,”Hexagon Manufacturing Intelligence北美总裁Angus Taylor(罗德岛北金斯敦)说。“市场似乎真正爆发。”
为何偏今?
原因多元。当今CMM耐受更宽温度振动范围。更坚固、更小巧、测量更精准。测速前所未有。车间环境也非昔比。“制造工厂本身变洁净了,”Taylor说。精密加工制造要求洁净环境,顺势让环境更友好CMM。
或许最关键在于人。
“制造商找不到足够熟练工,转而视CMM为自动化测量系统,”Taylor解释。“一人可为20台[计算机控制]CMM编写测量程序。”将操作员技能要求降至懂装卸工件(或用精密夹具)、调取正确测量程序。Hexagon提供车间三款CMM:4.5.4SF、7.10.7SF、最新TIGO SF。
配合条码与机器人物料搬运,甚至装卸料也可自动化。
“计量融入制造作业的趋势也在显现,”Hexagon战略发展总监Michael Mariani说。即计量设备集成进闭环制造单元,如Hexagon近期演示:零件加工后由机器人送至CMM,CMM自动反馈如何调整加工以保公差。
传感器与增长
供应商提供更多传感器,CMM愈发实用。Hexagon自家探头套件反映这种多样性:触发式、扫描式、表面粗糙度测量、基于干涉激光技术的HP-O光学传感器。
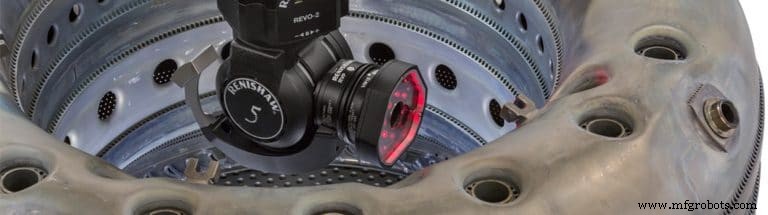
探头与传感器是Renishaw PLC(伊利诺伊西邓迪、英国格洛斯特新米尔斯)核心业务,其发明触发式探头让CMM普及。在PH10三轴探头基础上,发明五轴高速PH20与Revo探头提升CMM吞吐:允许CMM主体静止时局部运动,减少移动质量、更快采集数据。但也意味系统刚性下降、误差增大、被迫降速测量。
探头传感器不必装在CMM上。可用于Renishaw Equator柔性量规或机床本身。但CMM必须保证产品精准制造。机床会漂移超差,Renishaw CMM产品经理Michael Litwin说。“你需要可追溯至NIST标准件的溯源性。仍需CMM作为独立检验。”
公司认可行业标准触发扫描模拟探头难满足所有需求。2018年2月推出SFP2表面粗糙度测量探头,配合REVO五轴测量系统用于CMM。“使表面光洁度检测成为CMM测量有机部分,支持扫描与表面粗糙度切换,”他说。SFP2为滑靴探头,2微米半径金刚石触针。公司称表面测量能力范围Ra 6.3μm至0.05μm(250μin至2μin)。
Renishaw还为Revo-2探头引入视觉系统RVP视觉探头。据Litwin,通过边缘检测从二维图像测量特征,多角度捕获多张图像后处理得三维数据。“为触觉测量不适用特征提供另一测量途径,”他说。“如涡轮叶片微小冷却孔、复杂三维几何钣金件。”
“CMM典型用于大特征非必大体积。许多市场驱动小特征需非接触技术,”Quality Vision International(QVI,纽约罗切斯特)新产品开发经理Nate Rose说。
他指出最新五轴机床与增材制造系统允许零件具备复杂精细特征,其尺寸位置需验证。“有时这些特征最适合光学非接触传感器作为大规模触觉探测收集分析点的补充。”
因此QVI在CMM系列提供视频系统、线扫激光、白光彩虹传感器、TeleStar激光探头,除Renishaw TP20、TP200、SP25接触探头外。
“VersaFlex多传感器头允许PH10上同时使用最多三传感器,可触达几乎任意方向特征,”Rose说。“位置不受控的小特征有时不适合触觉法。VersaFlex激活视觉传感器先找特征设基准,再触觉测量。点激光传感器提供高分辨率表面轮廓。”
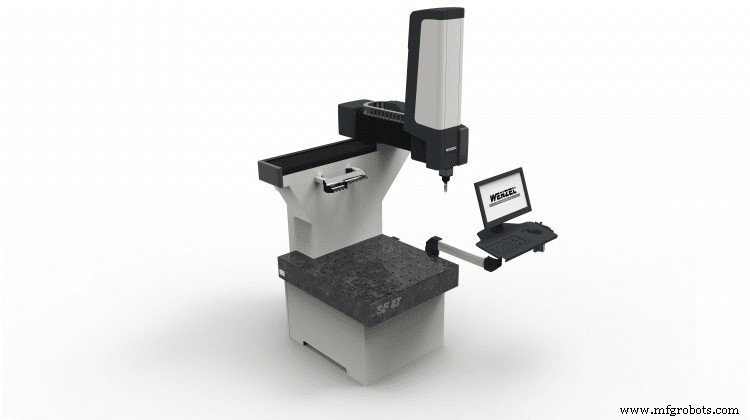
同其他CMM OEM,Wenzel America(密歇根威克森)提供Renishaw触觉探头外加两款自有传感器。Wenzel Phoenix传感器用结构光——称白光技术——捕获三维点云。此白光传感器轻量可装CMM探头。另一款Shapetracer激光线扫描仪也装标准Renishaw探头。
机床与集成
CMM存在于制造生态系。Wenzel America总裁Drew Shemenski说:“我们看到计量设备所有权变化。真正转变是从实验室质量部门管控的机器,转移至制造团队。他们现在掌管设备、是所有者。”
5月Wenzel推出SF 87车间CMM。Shemenski强调此机多传感器就绪,兼容所有Wenzel与Renishaw探头。公司称测量体积800×700×700mm契合常见金切成形机床尺寸。高移动速度与加速度加快测量。为增强车间适应性,具温度稳定结构、防尘导轨光栅。测量空间三面可及,可选Wenzel自动化接口集成其他自动化。
“CMM市场当前强劲,”Mitutoyo America(伊利诺伊奥罗拉)CMM产品专家Gene Hancz赞同。Mitutoyo提供桥式、臂式、卧式CMM,含标准、高精、超高精。“标准精度桥式CMM是主力机型,”他说。
CMM使用方式变了吗?“绝对变了,持续向车间延伸,”他断言。“无论走到式[通用]还是集成机器人单元。”集成安装跨度从人工放料简单型到全自动机器人单元自动上料执行测量程序。
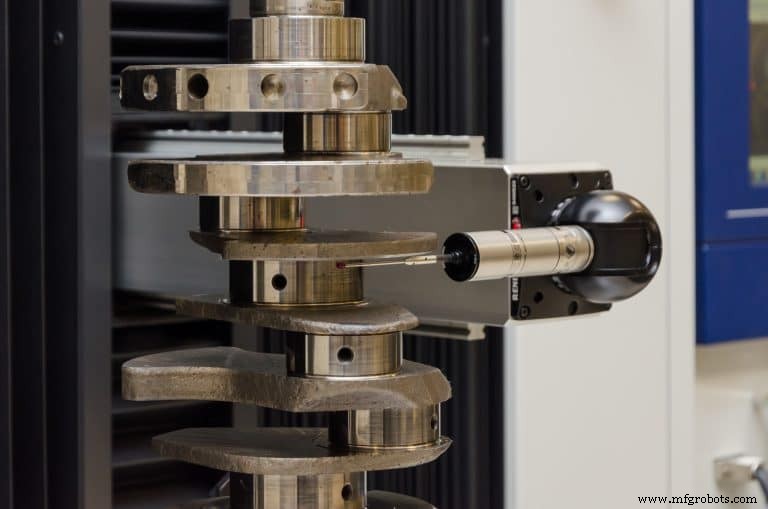
同其他CMM供应商,Mitutoyo提供车间部署CMM如Mach系列三款。Mach-3A卧臂式专为在线测量,节省空间。Mach-V系列用于生产线,提供加工前后反馈调整加工。有趣尝试:Mach Ko-Ga-Me可安装式CMM。“可装任何夹具设计,甚至CNC铣床内部,”Hancz解释。测量范围仅120×120×80mm,移动速度达340mm/s,精度2μm,适合小零件。
“探头技术持续扩展,我们提供所有可用项,”Hancz说。“最受欢迎Renishaw SP25扫描模拟探头,采集速度达100mm/s。”Mitutoyo也提供滑靴式表面粗糙度探头。CMM Surftest探头源自便携表面粗糙度仪SJ-210/310系列。五款探头:标准、小孔、超小孔、深槽、齿牙检测。
“医疗航天领域需求增长,尤其多传感器系统,”Carl Zeiss工业计量(明尼苏达枫树林)产品管理经理David Wick说。Zeiss 4月推出粗糙度测量探头Rotos传感器,补充其CMM触觉、扫描、光学非接触传感器套件。非接触含相机传感器、共聚焦白光传感器。
Rotos表面测量探头为无滑靴接触式表面纹理传感器,LVDT检测器、双连续旋转倾斜轴。视测量机与触针,Zeiss称测Ra低至0.03μm,速度0.25-1.0mm/s。
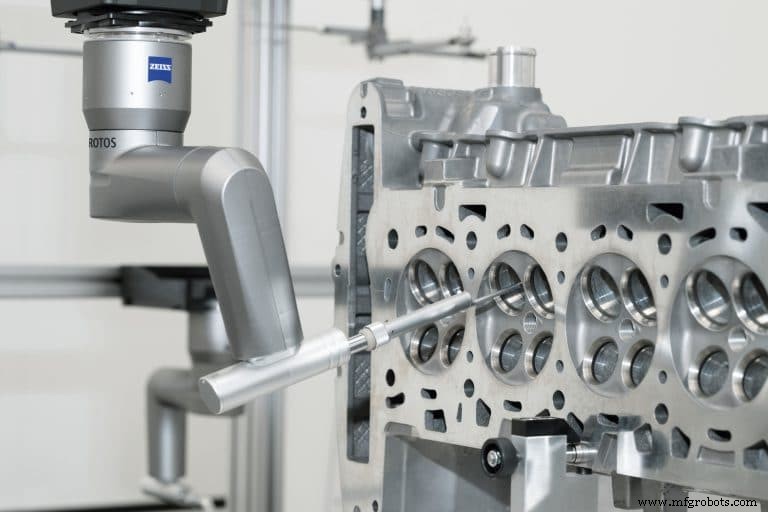
Zeiss车间生产线CMM含GageMax、CenterMax、DuraMax。Wick称DuraMax扩展为四独立型号——DuraMax LTE、DuraMax CNC、带转台DuraMax CNC、DuraMax HTG。HTG用于高达100°F(38°C)环境。CMM配扫描探头、小占地、易触达测量体积。
CenterMax桥式CMM特别适合高产高工程零件如汽车动力总成、航空航天件。Wick说:“我们给CenterMax加了新表面粗糙度探头[Rotos]。一次装夹即可测直径孔等特征,再测关键表面粗糙度。”
单探头、单机床
客户见识CMM多传感器组合实用性时,Alicona Corp.(伊利诺伊巴特利特)另辟蹊径——挖掘单传感器更多用途。核心技术为利用焦点变化的非接触传感器。
该技术利用有限景深提供高分辨率表面数据。类似共聚焦成像或光学切片但更进阶,因同时提供颜色数据。测量表面形貌与粗糙度。公司称特别适用生产现场。
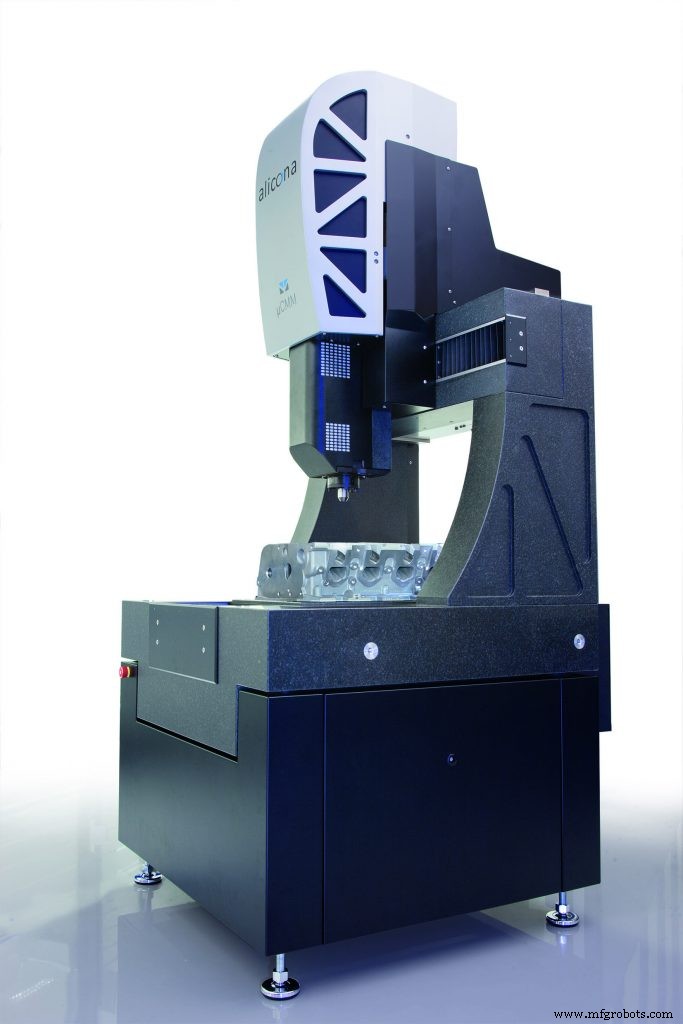
Alicona将其作为测量形貌几何的替代手段拓展用途。因缺乏测程,需精准移动它测大件形貌。故将3D Focus-Variation测量仪装载精密三轴台——μCMM坐标测量机。加装电动旋转单元——高级Real3D旋转单元,可成五轴系统。公司按ISO10360:8规范公布精度数据EMPE = (0.8 + L/600) μm。
“凭借传感器独特特性,我们可避开CMM界日益普遍的多传感器集成单机架策略。焦点变化特性让我们单传感器搞定。[也提供]比摆弄多传感器更鲁棒、不易损、更友好的设备,”Scherer说。
CMM生态定位
Zeiss的Wick看到CMM更大未来。“新工具与扩展多传感器能力必将增长,但如何融入生态系统愈发重要,”他说。“尤其欧洲许多案例客户让CMM与邻近机床协作交换信息。”
CMM向加工中心提供补偿量有用,但他以为还有进一步集成与机床协作机会。全球范围,他未见许多将CMM纳入可称工业4.0的全智能工厂实施。
“美国甚至更落后,”他说。但可能很快变。 “未来一两年预期CMM厂商提供更多机床自动化选项。或许个附加盒子让你对接ProfiNet或ProfiBus,”他说。机床层面信息交换将带来智能工厂。
Wenzel的Shemenski认为CMM编程上游集成将愈发重要。“基于模型设计技术在程序早期将GD&T附加至CAD模型正成现实。有坑待填,上游设计师需认识到这是责任增长,但值得关注,”他说。
这将打开自动创建测量程序大门——前提是有效GD&T附加于有效CAD模型。“从附加GD&T的CAD模型自动生成测量程序是激动人心趋势,”Hancz赞同。受访所有OEM供应商均有创建CMM零件程序的计量软件。虽目前不常用,但下一趋势或是设计师在上游设计过程中重新思考GD&T。拭目以待。
自动化控制系统
- 陀螺仪:从经典玩具到现代导航核心技术
- 线香:从古老传统到现代芳疗
- 汞:用途、生产与环境影响
- MLB官方棒球的工艺与标准:从软木核心到手工缝制
- 协作机器人市场2030年将达80亿美元 关键增长驱动因素与投资趋势
- FlexArm 在俄亥俄州 Wapakoneta 破土动工新总部
- OnRobot 在达拉斯设立美国总部 拓展机器人创新版图
- 工业4.0:效率与盈利的双重跃升,网络安全不可缺位
- 倾听客户声:中小制造商从“向内求索”转向“向外生长”
- EAM 与 CMMS:核心功能差异与选型决策指南
- 扩展机器人集成:利用自主机器人驱动业务增长
- Gartner IOSS 展现 IT 相关性:AppNeta 云可视性愿景