


先进感知时代,三坐标测量机(CMM)依然稳坐核心地位
随激光到X射线等新计量感知方法兴起,有人以为老牌CMM将淡出视野。事实截然相反。
永恒真理:制造永远挑战成本、性能、尤其是质量极限。“公差永不放宽,只会收紧”,Mitutoyo America(伊利诺伊奥罗拉)CMM产品专家Gene Hancz评论。
这是固定床身坐标测量机(CMM)保持关键工具地位的原因之一。即使新感知技术进入计量领域,CMM仍是最精准工具之一。多为基本桥式CMM变体,Hancz称:移动桥架横跨固定工件台,探针上下移动,三轴光栅定位X、Y、Z点位。多关节独立旋转探针与旋转工作台提供额外自由度。
供应商也创造许多桥式CMM变体适配演进需求并降本。例悬臂探针单支撑水平臂CMM。虽全自动超精密大尺寸测量机抢眼,但配触发探针甚至硬球的手动CMM仍有立足之地。CMM持续相关的另一原因:技术更强而性价比更高。“入行时小型手动CMM价格可能相当于现在计算机控制CMM,但后者精度翻倍、测量体积翻倍”,Hancz说。
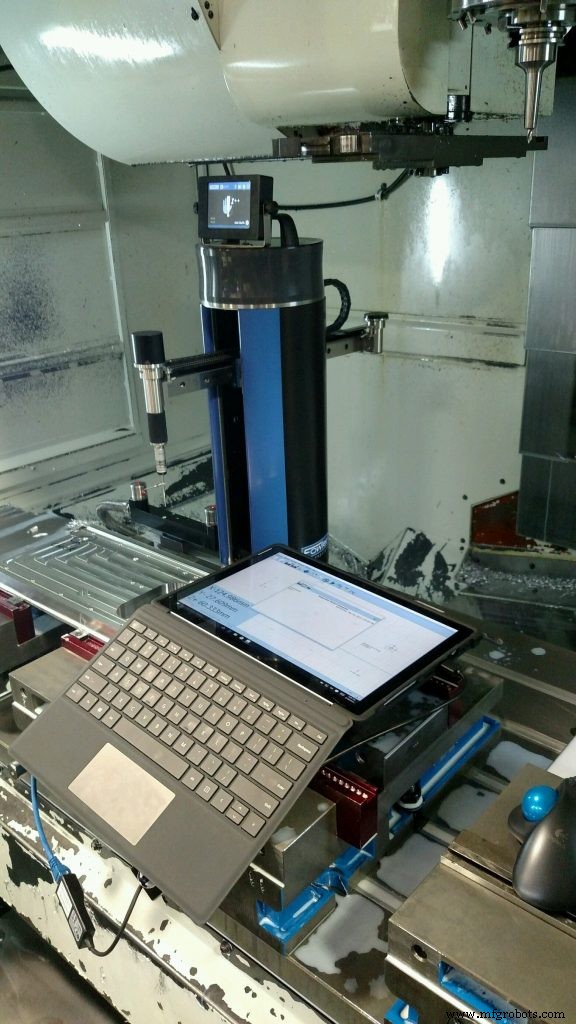
他报告即使简单手动CMM仍受欢迎,尤其小型职业车间仅需少量测件。“必须为正确应用买正确设备。常有人要最高精度,即LEGEX系列近0.25微米。但购机与恒温恒湿室成本极高,仅少数应用必要。”
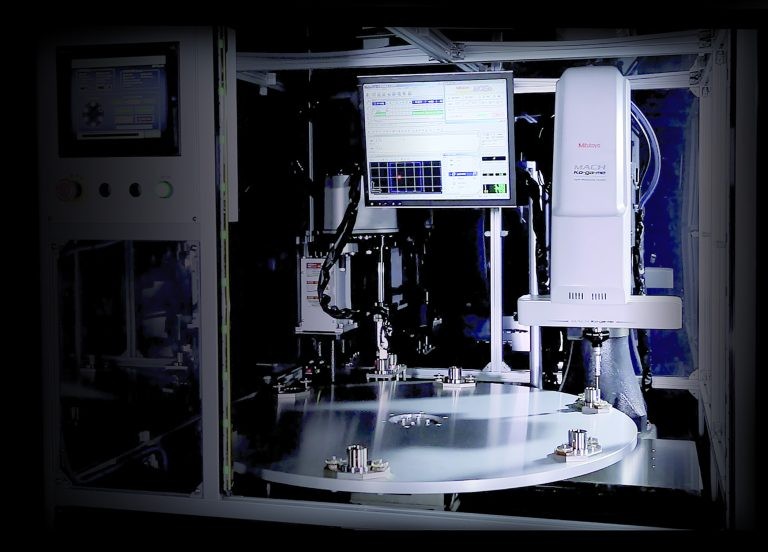
事实上他认为最大趋势是CMM近线/在线质量测量。此致Mitutoyo开发MACH系列CMM,面向CNC机床配合的高速近线/在线测量。例MACH-3A水平臂CMM针对长圆柱件如曲轴高速测量优化。最新MACH Ko-ga-me可配置独立或集成入工位的在线CMM。
CMM进产线,监控健康状态成关键。此趋势映射智能工厂演进,Hancz指向Mitutoyo支持的MTConnect标准。“我观点里,它是未来在线/近线机床监控的基础技术标准。”
增长与技能组合
“CMM市场仍有大量增长空间”,Hexagon Manufacturing Intelligence(罗德岛北金斯敦)总裁Angus Taylor赞同。认同质量需求增长推动CMM市场。观察到许多Hexagon售出的CMM置于生产环境,质量室部署仍占大头。
“但除生产用途外,最大担忧是用户技能组合。有客户想增设备,却无人编程”,他评论。像好管理者,他见机会而非危机。“意味着更多自动化,坦白说也是机会:帮客户写检测程序。”
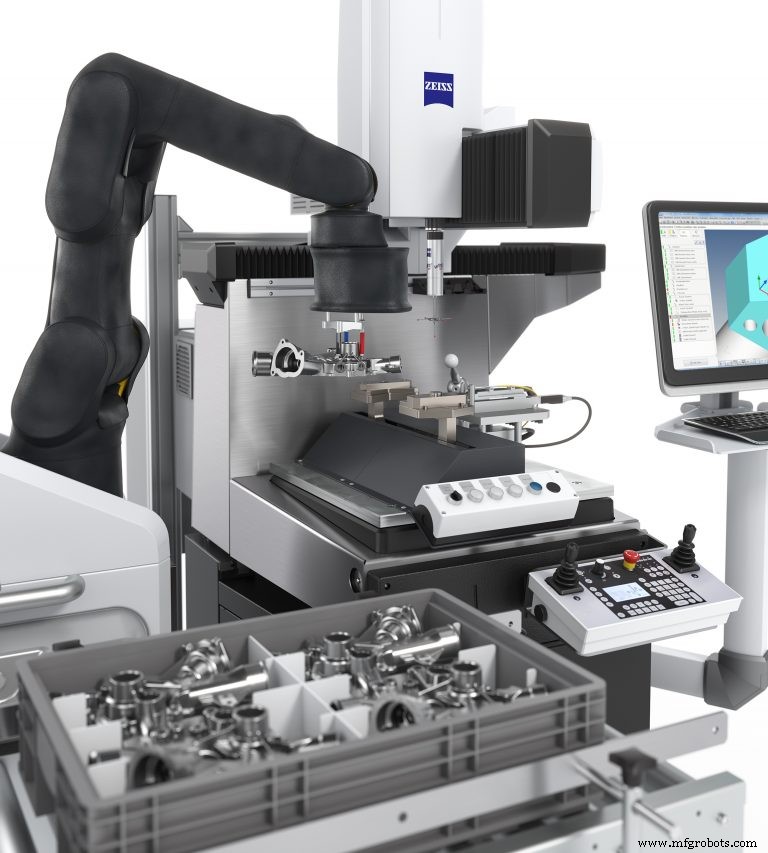
自动化含机器人上下料CMM,也关联可反哺工艺的信息。“关键要素是我们Q-DAS软件”,指Hexagon收购的统计软件公司,分析计量设备数据辅助决策。“借此开始监控刀具磨损、更具体地特征数据、追踪特定特征数据。”
响应生产需求与让CMM更易用,5月Hexagon发布新Global S CMM平台,东部展首秀。据称Global S是Hexagon增强生产力系列(EPS)首发。新平台含智能技术:用户体验(UX)增强、测量软件、高级绿色选项。EPS平台简化测量程序创建执行分析,检测流程更快因Global S全集成iPC-DMIS CMM软件采集评估管理呈现制造数据。
Taylor见其他趋势:非接触计量重视度提升、设备集成进智能互联工厂。“新光学探针系统用于CMM大幅提升透平叶片/叶盘检测吞吐”,他说,“全领域非接触技术将更快采集数据、更好理解特征与单件。”
多任务与应用专用
“跨多行业见趋势:人们想让CMM更高产”,Carl Zeiss工业计量技术(明尼苏达枫树林)产品经理David Wick说。即同设备测多样件最大化投资回报。关键在于用CMM上最大数量传感器。除经典触发扫描模拟探针,CMM今常配激光线扫描甚至表面粗糙度传感器。蔡司2016年为Accura级CMM推新共聚焦白光传感器。
随CMM柔性增强,可能开始取代专用测量设备如形状测量。“最新Prismo CMM配旋转工作台新版Calypso软件,可测圆柱/球轴承等多形状形位公差”,Wick说。逆向工程常见应用:激光线扫描测无CAD模型零件生成点云建模。一机多测,对常接多任务小批量中小企尤适用。
大客户CMM用法演进不同:要更多应用专用安装,与工厂世界互联互通。“自动化、机器人上料、托盘化需求增多”,他解释,“一次测10件非1件,需更多应用知识。”例Zeiss Gear Pro软件(Calypso选项)建齿轮专用安装:测圆柱/锥/蜗轮齿轮及转子,亦测切齿滚刀。其他包含透平叶片/电蚀电极。
他也观察到同他人:CMM更被车间接受。恶劣环境下DuraMax HTG凭IP54机柜在15-40℃宽温域保精度增用性。集成自动化方面,Zeiss软件现按任意机器人厂商原生语言直连机器人上料机。
这引出数据安全议题。5月公司宣布与思科合作构建安全数据传输平台,连接现场Zeiss设备(如测量机)至工业4.0环境高层系统。目标集成安全。涉联合开发监控Zeiss测量机方案,允许快速提供全球服务:远程专家支持、帮助台支持。
CMM新路径——便携性
桥式CMM及变体市场表现良好,但总有变体空间。从CAD文件编程CMM一直是标志性特征,但即便小型版本也不便携。进入Fowler High Precision(马萨诸塞奥本代尔)30磅zCat便携CMM。酷似带Renishaw TP20触发探针伸缩臂的咖啡推车。设备既便携又可编程。
与其他CMM关键差异:半径机,两轴而非三轴。测量体积:中心轴半径700mm × 高度250mm。精度规格两维:[3.0 + D/100mm(半径)]微米与[5.0 + L/100mm(线性)]微米。“区别于其他便携设备,这是真正直接计算机控制便携CMM”,zCat LLC国际销售经理Jeff Petersen说,新近成立的机器生产商(Fowler部分持股)。
为何便携可编程CMM?对Fowler是计量手工具目录合乎逻辑下一款,Petersen解释。“典型工具单轴或线性标尺类,擅长本职但无法做典型CMM的详细3D测量。CMM通常禁锢特殊室由高培训人员操作。”梦想把CMM带到造零件CNC机床旁,由编程培训远少的人员操作。
2014年推出以来“进展顺利”,Petersen说。“有客户买第二第三台。”
超越CMM的工艺视角
Renishaw发明触发探针常被誉为开启CMM革命,实现直接计算机控制,精度重复性超越被替代硬球探针。作为计量世界关键零部件供应商——含但不限于CMM——Renishaw LLC(伊利诺伊西邓迪)销售营销副总裁、前CMM业务经理Denis Zayia有独特视角。“今日更聚焦计量驱动工艺理解、提供变量控制反馈、验证最终结果”,他观察。Renishaw探针演进为独立五轴测量系统REVO,单CMM上实现高速扫描、非接触检测、表面光洁度分析。
他信制造单元全链路——机床、质量室CMM、车间柔性量仪——均有数据采集监控位置。CMM虽在车间重要性升级,传统被视为瓶颈。“基于全流程欣赏,须避免CMM成瓶颈”,他说。“五轴系统旨在克服此点。机上测量有挑战。主愿机床切削或造件”,他说。过去通常不记录数据,丢失测量历史。今软件已克服。
各组件——机床、CMM、柔性量仪——各司其职,Renishaw为各阶段供探针设备。Equator量规系统基于此“全流程”构建。质量室CMM常最适合做主件供Equator量规用,后者驻车间机床旁,免温漂影响区别于CMM。
“基于熟悉准则建立各组件负载的平衡高效方法”,他说。“昂贵低批件可在机床自检。大批件最好在CMM检测主件后在柔性量规复测。后续每件与已知主件比对,偏移数据反馈机床。平衡术带来效率吞吐成本三赢。”
智能制造
以其独特视角,Renishaw Zayia如何看未来?“直接工艺控制与智能制造的工厂,基于采集数据在车间决策。叠加增材制造及相关吞吐、计量、材料可用性提升。”
自动化控制系统