


释放效能:立式加工中心的战略优势
立式加工中心(VMC)供应商对 2022 年持乐观态度。他们预期自动化使用增加,且对三轴以上加工优势的认知提升。
据设备商介绍,在一两次装夹完成更多工件面加工只是 VMC 价值主张的一部分。机床前加装机器人或增加回转轴有助于确保生产力,而理解机床运动学——机器如何随时间移动——是实现可重复性的关键。
从简单的三轴机到五轴——包括 3+2 和较少见的连续五轴——广泛选择给车间带来丰富机会,将 VMC 用于中小批量和大批量生产。回流零件生产机会提供了另一激励。
VMC 生意兴隆
首先,尽管 COVID-19 大流行拖入第三年,不确定性和政策混乱持续,但 VMC 需求强劲。不过供应正如预期成了担忧。
“行业相当火热,”DMG Mori USA 伊利诺伊州霍夫曼埃斯茨总经理 Jeff Wallace 断言,“我们卖光所有不固定的东西。连固定的也卖。好消息是我们卖光库存;坏消息是交期从 4-6 周延长到 4-6 个月。”
Wallace 说 VMC 在多种应用中普及,“甚至一些低产量中心生产简单棱柱零件。甚至三轴立式加工中心也供不应求。”
鉴于大流行加剧的劳动力短缺,VMC 自动化成首要关注点。
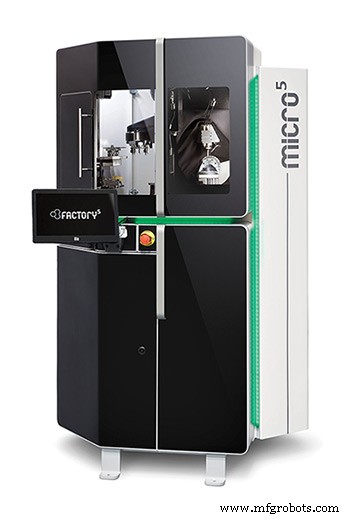
“我们常见立式加工中心加装回转轴以加工工件多面。客户竭力自动化——甚至自动化一些三轴立式加工中心。加装回转轴甚至双回转轴翻转工件加工另一面,避免从虎钳取出再装另一虎钳——无论在同机还是异机——非常流行。客户在研究如何优化 VMC 以榨取更多产能。
“VMC 的好处是相对便宜且易安装。落地即用,多数有三点调平系统。客户切入 VMC,尤其小批量生产,极具成本效益。需求全线旺盛——对行业利好。不只我们,其他机床商也见类似行情。蛋糕很大,行业健康真好。”
DMG Mori 用 ROI 计算器演示其 VMC 如何改善车间利润——“特别是回流潮下。我们看到大量产品回流美国——过去 20 年外包海外的低成本棱柱零件。中小车间制造这些通用部件已非常高效——这正是 VMC 的强项。
“关键在于人力和是否自动化:是机床前装简单机器人还是加回转轴?我们有内部自动化团队,协作机器人在这些 VMC 平台起飞。甚至不给门加气缸;让机器人开门。”Wallace 说,此举让客户产能增 5%-6%。
多轴 VMC 在美国占比提升——事实上过去几年 DMG Mori 销量激增十倍。欧洲最初采用领先,但“典型美国风格,一旦醒来就是‘让开’。美国醒了,主要受劳动力问题驱动。人们不愿干或找不到人才,如何减少人机交互造零件?多轴大显身手。如果我正确备料,可能直到零件完成都不用碰它。”
推动自动化的是公司的 Celos 人机界面控制,允许操作员快速操控多种机器人执行各种任务。“我们开发了应用,机床前放台机器人,操作员无需是机器人程序员。有拖拽式图形界面辅助编程。目标是把技术交到人手中,让他们不惧自动化、用得舒服。”
VMC 优势
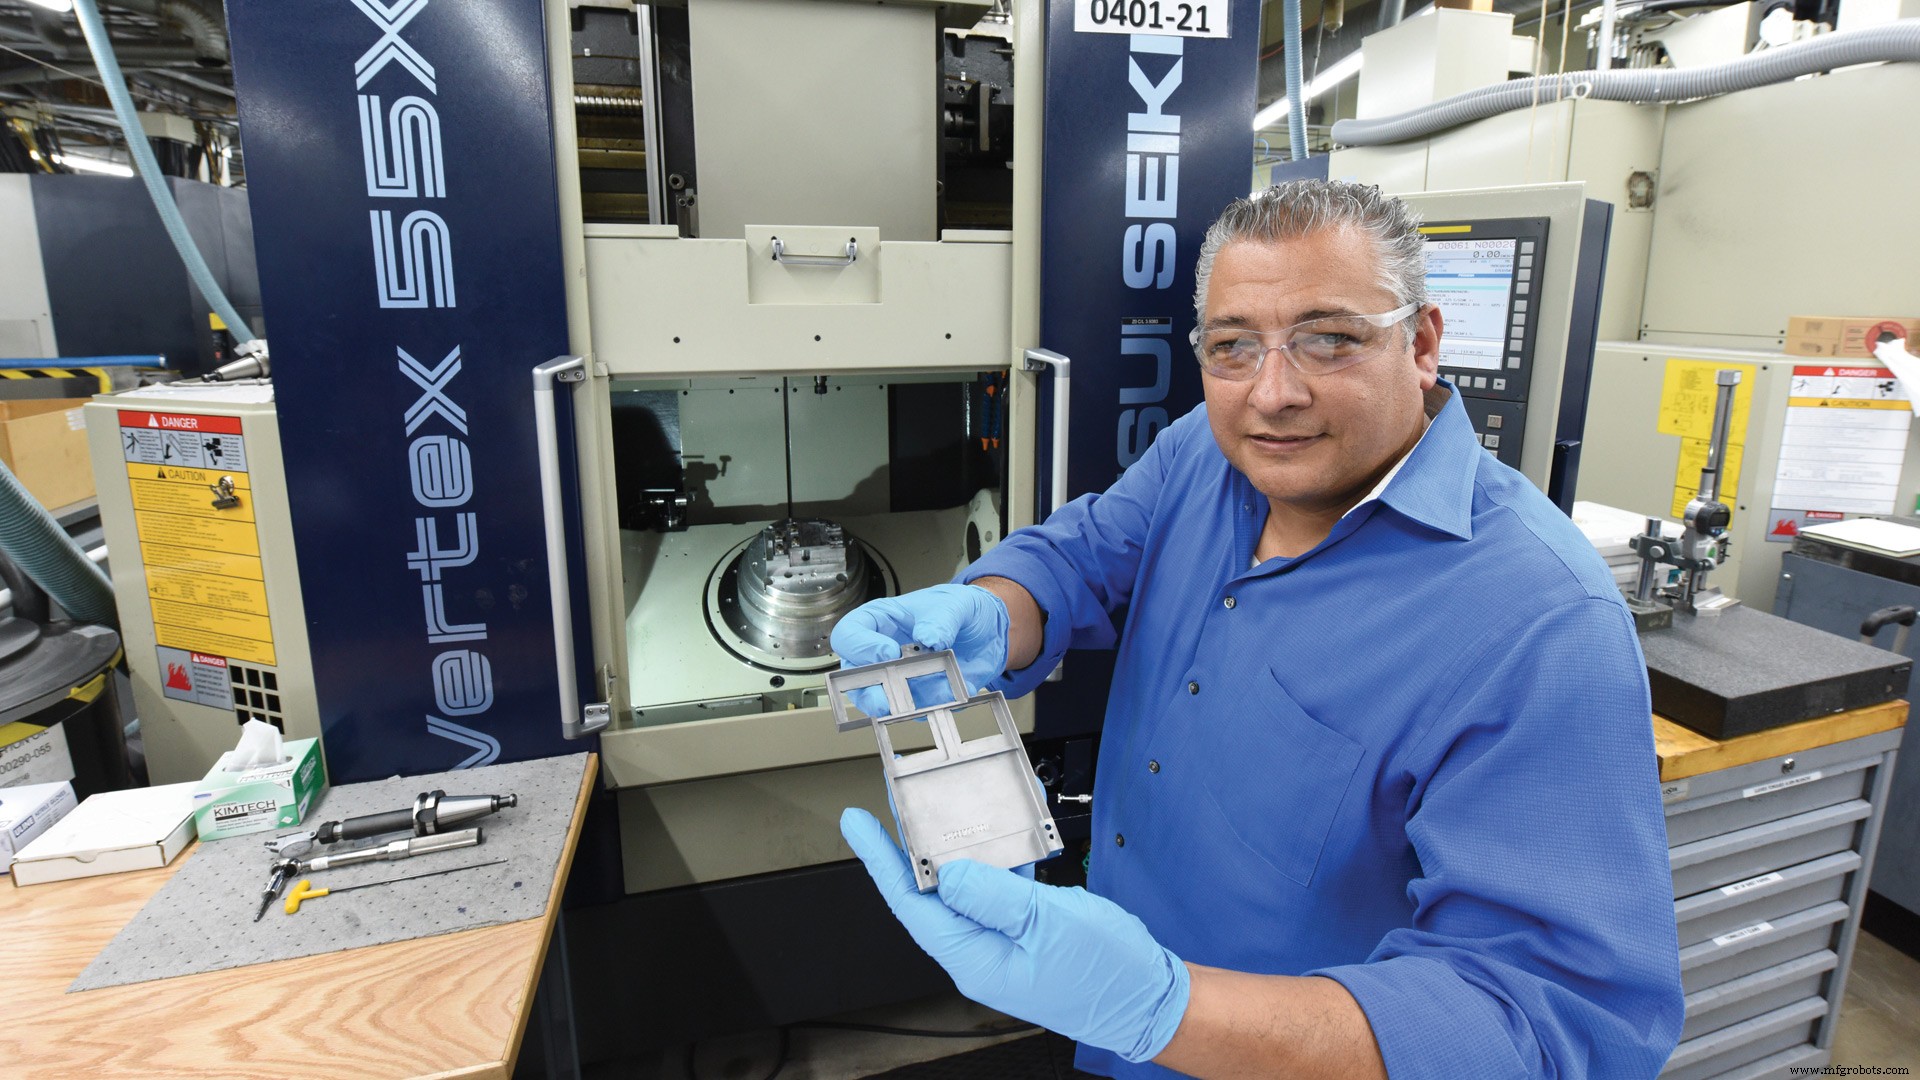
“通常安装更容易,VMC‘启动运行周期更短,对日常业务干扰更小,’”Mitsui Seiki COO Bill Malanche 解释。“它们通常比卧式加工中心体积小,减少宝贵厂房面积占用。我们的机器设计让车间和大工厂在更小平台获得更多能力。Vertex 系列 VMC 的 Y 轴行程大于 X 轴,使机器整体宽度更小。大多数 VMC 通常宽大于深。”
职业生涯中,Malanche 回忆在美国和海外安装过数十台立式机床。“至今偶尔在展会遇到客户记得我装他们的机器,说还在用,还能保持几微米精度。”
Mitsui Seiki 强调搪床式机床,设计用于紧凑工作包络内的超高精度,适合高价值、小批量生产。
“我们有客户生产复杂航空航天部件,要求极紧公差,”Malanche 解释,“他们用的立式机床生产一族零件,既用于生产也用于持续现场支持。这意味着机器可能一天用于生产,下一天被迫切换到现场支持偏移。
“该客户有合格机加工人员,但工作水平不止按‘循环启动’;工件有众多集成孔和过程检查,需在生产中进行。”该客户从 5 台 Mitsui Seiki VMC 起步,现运营 16 台。
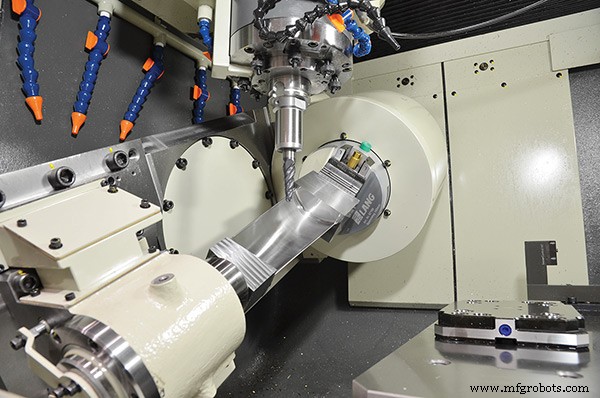
零件需下机做“在制”CMM 检测以从工序流向工序时,Malanche 说,“我们帮客户半自动化流程,用‘零点’夹具底板排布机床,让同一零件在机床间及至 CMM 间转移,仅需最少装夹和验证周转。”
有时,对基础 VMC 的微小可选改进就能助力自动化。刀具探针和主轴探针可加速换型,引入高重复性零点底板增加通用性。
“但我认为最大优势在于配备五轴加工能力的机床,”Malanche 断言。“虽然给大多数 VMC 加第五轴通常前期成本高,但投资值得,关键应用下回本可能很快。内置高精度五轴回转工作台的出现,让制造商在工艺流程上获得更多通用性优势。”
Mitsui Seiki 设计 VMC 平台应对许多独特制造挑战。基线五轴 Vertex 系列有三种规格,处理直径 500mm 到 1200mm 零件。“我们针对许多制造挑战和新方法论做了适配性构建。我们的机器不是公共平台加长丝杠;而是单独铸铁铸件,设计用于多年服务寿命。最小的 Vertex 550-5X 配 400mm 回转台重 20,000 磅,Vertex 100X 是其三倍。这些不是‘一次性’VMC。”
Vertex 机型配备直驱回转轴电机等选项,满足航空叶片市场轮廓控制需求。他补充道:“我们有组合平台机型,针对增材/减材金属沉积、铣削和磨削及高速电蚀工艺 Blue Arc(通用电气授权)的多工艺能力。利用这些选项,用户加工陶瓷、石墨、铝、钛、Inconel 等材料。”
这种灵活性帮助 VMC 重夺市场地位,多年来高产量需求配合劳动力下降让位于拥有大刀库、托盘换装和完整柔性制造系统的 HMC。“在看似很短时间内,VMC 需求让位于 HMC,”Malanche 说。“三十年前,大多数中高产量车间严重依赖 VMC,理由包括装夹时间、易访问、易维护、熟练工供给和产品组合。VMC 在高精度零件制造市场重获新生。”
运动中的机床
运动学——机床如何运动——这一关键概念是 YCM Technology USA(加州卡森)向北美市场强调的内置运动学标定。那些包含触发测头、刀具长度测量和刀具球的包将成 YCM 3+2 或连续五轴机的标配,中西部业务发展经理 Brian Huff 说。
机床执行功能时精度会变,Huff 指出,“操作员常以为机床不准或拾取不准。”解决需定义四、五轴旋转中心并能标定它们。历史上制造商可能在安装时设定旋转中心。他说:“若客户纠结精度,需服务呼叫,回厂重新定义旋转中心——成本高。事情会发生,机床移动、工件重量变化——其他动态因素在起作用。一些制造商更早拥抱运动学标定重要性。因此我们的兴趣是让用户操作员轻松标定;无需服务呼叫,机床保持最高精度。”
VMC 应多久标定一次?视应用而定,可能每周、每月甚至每天,Huff 建议。
“我们告诉客户:若工件更关键且发现偏差更大,运行运动学程序。若做紧公差活,运行运动学;开工前运行、每天运行以确保。若一周内见 0.0005 英寸偏差,也许周运行一次。”即 0.0127 毫米。
Huff 理想中想“让运动学成为常态对话”,帮助弥合安装时定义旋转中心的公司与认为运动学标定应易获取、快速执行的公司间的鸿沟。“这正成为所有制造商的生活方式。”
YCM 通过与 Kessler 合作解决精度,后者主轴和头用于 YCM 立式机床,解决 A/C 或 B/C 轴夹持力并保持刀尖刚性。“我们双柱五轴模具机标准主轴峰值 54 hp,”Huff 说,即 40.2 kW。“HSK 100,16,000 RPM,2,500 RPM 输出全功率。高刚性、扭矩、转速、马力造就多功能主轴头配置。航空航天版达 18,000 RPM,HSK 63 主轴 94 hp [70 kW],针对铝加工。”此外,Kessler 合作给 YCM 提供中西部主轴维修资源。
YCM Technology 重点推五轴机。3+2 配置更普及,但全五轴需求在增长,Huff 指出。他也看到自动化需求增加。
“我们持续看到将自动化作为机床套餐一部分的需求。不只是托盘化;我们看到对拾取放置自动化的接受度和兴趣增加。这与五轴天然契合,因为很多情况一两次装夹就能完工。工件夹持至关重要,不能让夹具或压板挡住刀具。若能从底面夹持工件使五面可及,那是理想。底面夹持有厂商设计优秀系统;我们正与此类方案提供商合作。也提供 YCM 机床托盘化自动化套餐,并进一步开发协作和拾取放置自动化套餐。”
瞄准高产量
过去两三年,Chiron 推出的大多数 VMC 是面向大型汽车和航空航天零件加工需求的强健、大批量生产平台,Chiron America 夏洛特业务发展经理 Simon Knecht 说。
“随着这些加工中心成功建立并广泛面向北美客户,我们正在制造谱系另一端强化产品组合:高精度微加工部件,”Knecht 说。
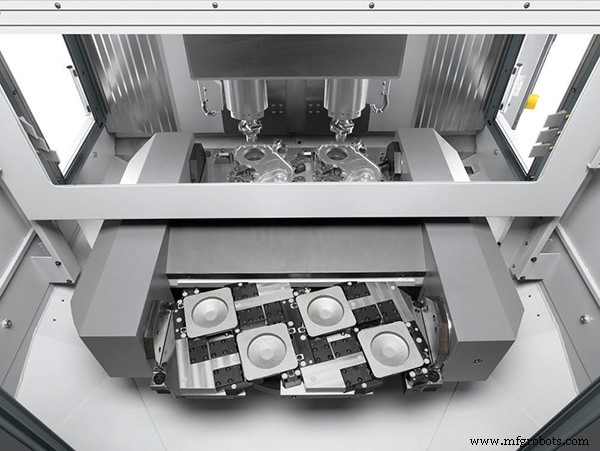
今年 Chiron 推出 Micro5 加工中心,瑞士开发,针对小工件——50×50×50 mm 范围。他说:“该加工概念的速度和动态旨在以更高生产力支持客户。除了高速和最小运动质量基准,机器是模块化平台,可配集成自动化。此外,Micro5 为灵活扩展而设计,赋予制造商用多机器创建无缝生产线的能力。”
VMC 通常基于模块化概念,他解释;四轴到五轴布局转换是常见做法。“很多时候客户改变机床配置为不同台面设置,利用台面四或五轴。”
像其他供应商,Chiron America 也在应对操作员技能差距。智能自动化“是确保计划生产小时吞吐量的解决方案一部分,”Knecht 说。“自动化技术,尤其是机器人,通常有高技术可用性和高可靠性。针对小批量设计的工艺和单元,我们的自动化解决方案甚至能在机床内换装夹具。相对常超一小时的手动换装,用零点夹紧系统自动化 VMC 提升吞吐量,让机床回归设计初衷:加工。我们的加工台轴配置设计适配这些夹紧方法。”
电动化转型和疫情紧绷供应链等趋势要求设备更灵活——使减少装夹的 VMC 成为关键工具。“在机床上快速切换不同工件驱动减少装夹次数、在同一机床完成尽可能多工序的方法,”Knecht 说。Chiron 集成工件更换实现五轴 VMC 运行时零件装卸。
利用这种灵活性和用 VMC 加工多种工件“将带来切实 ROI 回报,”Knecht 总结。“太多时候我见专用机器设备因失单或项目而闲置,制造商无法充分利用机器。”
自动化控制系统