


激光束加工(LBM)全解析:原理、设备、工艺参数、精度与工程应用避坑指南
本文深度解析激光束加工(Laser Beam Machining, LBM)的物理机理、核心装备、材料去除模型、加工精度边界、优劣势权衡及典型应用窗口,助您判断LBM是否为您的精密微细加工最优解。文末提供PDF下载。
激光束加工物理本质
LBM属非传统热能加工,利用高功率密度激光束(<10μm光斑)聚焦工件表面,通过熔化-汽化-等离子体喷射复合机制去除材料。激光全称Light Amplification by Stimulated Emission of Radiation(受激辐射光放大),具备单色性、相干性、高方向性、高亮度四大特性。
激光产生三级跃迁机理
- 泵浦吸收:基态原子吸收光子跃迁至高能级(寿命~10⁻⁸s)。
- 亚稳态积累:非辐射跃迁至亚稳态(寿命~10⁻³s),实现粒子数反转。
- 受激辐射雪崩:入射光子诱导亚稳态原子跃迁释放相同频率/相位/方向光子,形成相干光放大链式反应。
常用激光介质:Nd:YAG(固体,1.064μm)、CO₂(气体,10.6μm)、光纤激光(掺镱光纤,1.07μm,壁插效率>30%)、超快激光(fs/ps脉冲,冷加工极限)。
LBM核心装备子系统
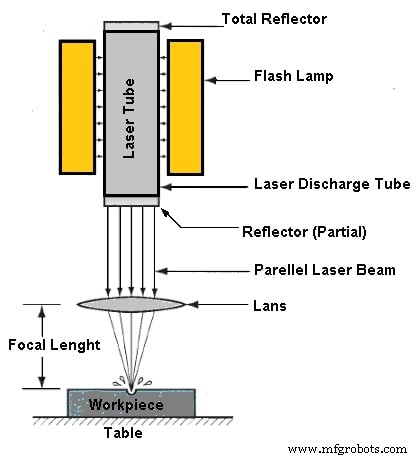
- 激光器:增益介质+谐振腔(全反/半反镜)+泵浦源(闪光灯/半导体激光)+水冷系统。
- 光路传输与聚焦:反射镜/光纤传输→准直器→聚焦透镜(F-θ场镜/振镜)→动态聚焦/保护气体同轴喷嘴。
- 运动控制平台:XYZ线性电机/直驱旋转轴+视觉定位+工艺数据库闭环。
- 工艺气体与排烟:辅助气体(O₂切割氧化/ N₂惰性保护/Ar惰性)同轴/侧向喷射,负压排烟净化。
材料去除率模型与参数敏感性
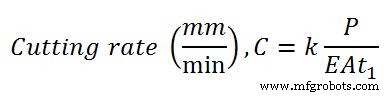
切割速度 v = k·P / (E·A·t₁)
- P:激光功率(W) E:单位体积汽化能(J/mm³) A:光斑面积(mm²) t₁:板厚(mm) k:材料/工艺综合系数
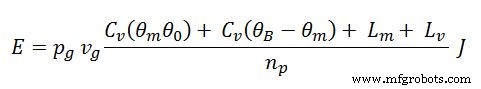
汽化能量 E = ρ·V·[Cₚ(θₘ-θ₀)+Lₘ+Cₚ(θ_b-θₘ)+L_v] / ηₚ
工程启示:高反射/高导热材料(Al、Cu、Au)耦合率极低(<10%),需绿光/蓝光/超快激光破解;厚板切割受限于汽化能量随厚度线性增长,>20mm碳钢边际效益递减。
加工精度与能力边界
| 指标 | 典型值 | 影响因素 |
|---|---|---|
| 定位精度 | ±0.01~0.05 mm | 机床刚性、光栅尺、热变形补偿 |
| 轮廓切割精度 | ±0.05~0.15 mm | 光斑圆度、跟随动态、工艺气体压力 |
| 微孔钻孔直径 | 0.01~0.5 mm | 聚焦深度、脉冲能量稳定性、去渣能力 |
| 切缝宽度 | 0.05~0.3 mm | 光斑直径、去焦量、材料熔化动力学 |
| 热影响区(HAZ) | 10~200 μm | 脉冲宽度(ps/fs可<1μm)、材料热扩散率 |
| 最大切割厚度 | 碳钢30mm/不锈钢20mm/铝12mm(10kW光纤) | 功率、气体、光束质量(BPP) |
LBM核心优势与硬伤对标
✅ 核心优势
- 非接触、无刀具磨损、无切削力,适配薄壁/易变形/高硬度/脆性材料。
- 微细特征极限:<50μm切缝、<10μm微孔、高纵横比深孔。
- 柔性化程度极高:软件定义图形,秒级切换产品,适配个性化/小批量。
- 热影响区可控:超快激光实现“冷加工”,无热损伤、无毛刺、无再铸层。
- 易集成自动化/在线检测/数字化孪生。
❌ 硬性局限
- 壁插效率低:传统灯泵YAG<5%,光纤激光~30%,仍远低于机械切削能量利用率。
- 材料去除率低:~4000 mm³/hr,批量大孔/深槽成本劣势明显。
- 高反高导材料耦合难:Al、Cu、Au需特种波长/超快激光,设备成本指数级上升。
- 孔/槽圆度/直线度受限:熔融流体动力学导致锥度、再铸层、挂渣,后处理成本高。
- 设备投资大:万瓦级光纤激光切割机>50万人民币,超快激光>200万。
- 耗材/维护成本高:保护镜、喷嘴、光纤、水冷、气体持续投入。
工程选型决策树
- 特征尺寸<0.5mm、深宽比>10、硬脆材料、零切削力需求 → LBM首选(超快激光最优)。
- 薄板(<6mm)复杂轮廓切割、中小批量、多品种 → 光纤激光切割性价比峰值。
- 厚板(>15mm)大批量直线/简单曲线切割 → 等离子/火焰/水切割更经济。
- 高反材料(铜/铝)精密微加工 → 绿光(532nm)/蓝光(450nm)/超快激光必选,常规红外激光弃用。
- 需后续焊接/装配的切割件 → 评估HAZ/再铸层对焊接质量影响,必要时预留机加余量。
结语
LBM不是万能替代者,而是微细、柔性、高硬脆、零接触特定工况的“利器”。工程决策应基于单位特征加工成本、综合交期、质量风险三维建模,而非盲目追求“激光高大上”。欢迎留言分享您的LBM实战案例与避坑经验!
工业技术