


电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
本文详解电子束加工(EBM)原理、工作、设备、应用、优缺点及图解。属非传统加工,无实体刀具。类似激光束加工,但用高速电子束替代激光。高速电子束轰击工件产生高热能,熔化汽化工件金属。全过程在真空室进行。主要用于任意形状微孔钻削。
电子束加工 (EBM)
原理
基于电子动能转热能原理。高速电子轰击工件,动能转热能,热能汽化接触面材料。真空环境下进行,否则电子与空气碰撞损失能量无法轰击工件。此为EBM基本原理。
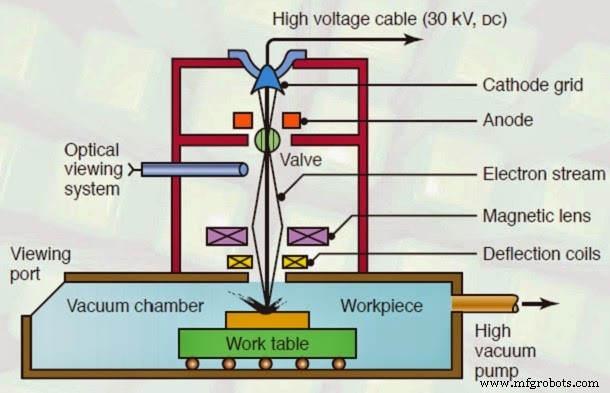
核心设备
电子枪
EBM核心。产生电子、加速至足够速度、聚焦至微小光斑。本质为阴极射线管:钨/钽阴极丝加热至2500℃,热离子反应激发电子发射。腔体极高真空。
环形偏置栅
电子枪后元件。接负偏压阳极,约束电子不发散、导向下一元件。离开此段电子速度近半光速。
磁透镜
阳极后设磁透镜整形束流、抑制发散。仅允许会聚电子通过,获高聚焦束流。捕获低能电子,提升束流质量。
电磁透镜与偏转线圈
电磁透镜聚焦电子束于微点。使高强度束流到达工件表面产生更多热量、改善加工。偏转线圈防束流偏转,保证电子串行运动形成高强束流。
工件与工装夹具
可加工金属/非金属。工件由适配夹具固定于三轴CNC工作台,控制加工形状。
工作流程
EBM工作同激光束加工,总结如下:
- 电子枪产生高速电子粒子,向阳极移动
- 高强电子束经磁透镜系列,仅会聚电子通过,吸收发散/低能电子,获高质量电子束
- 电子束经电磁透镜和偏转线圈聚焦于微点
- 高强电子束轰击工件,电子动能转热能
- 接触面材料因高热熔化汽化去除。全程真空室内进行,否则电子途中与空气碰撞损失动能
应用领域
- 钻制100微米-2毫米微小孔,任意形状
- 柴油喷嘴微孔加工
- 航空航天超音速发动机涡轮叶片、核反应堆部件加工
优缺点评价
优势
- 任意形状微孔加工能力
- 不受材料硬度等力学性能限制,可加工任意材料
- 表面质量高,无需后续精加工
- 高反应性材料易加工(真空环境)
劣势
- 设备投资成本高
- 需高技能操作员
- 材料去除率低
- 需定期维护
- 去除率远低于常规工艺
- 高真空环境难建立维持
以上为电子束加工原理、工作、设备、应用、优缺点及图解全解析。疑问请评论,喜欢请分享,订阅网站获取更多精彩内容。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解