


激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
本文详解激光束加工(LBM)原理、工作、设备、应用、优缺点及图解。属热加工工艺,利用激光束产热。金属通过熔化汽化从工件表面去除。非传统加工,无刀具。可加工金属/非金属。主要用于切割和钻孔。
激光束加工 (LBM)
原理
LASER即受激辐射光放大。原子电子吸收外部能量从基态跃迁至高能级。此为非稳定态,电子以光子形式释放能量回基态。若已处高能级原子吸收能量,将释放双倍能量回基态。原子发射能量与激发能量频率波长相同。此为激光基础。激光材料置于其他能源环境中,吸收能量至极限后持续释放,形成高放大同频同波长相干光——激光。
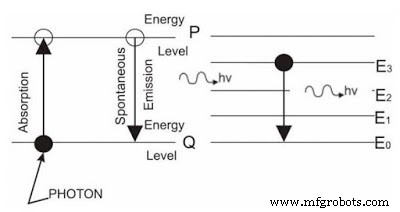
激光束焊接原理示意
加工利用激光基本特性:窄宽、单色、高强度相干光,可切割/加工任意金属非金属。不受工件硬度限制,可切割地球最硬材料金刚石。
核心设备
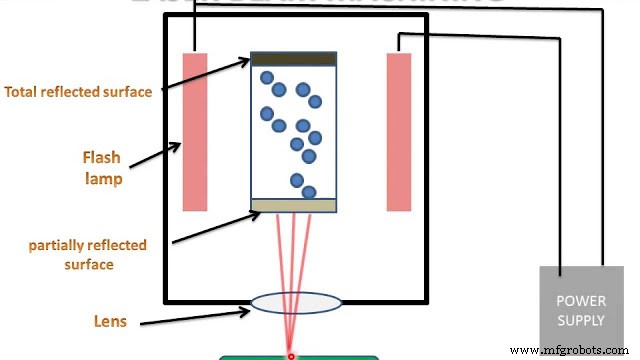 |
| 激光束加工装置 |
电源
为电子跃迁提供激发能量。供能氙闪光灯产生光能。激光材料暴露于光能中持续储能。
激光放电管
装填激光材料。电子激发与跃迁回基态过程在此发生。一侧半透明作激光输出窗,另侧全反射。置于闪光灯之间。
激光材料
种类繁多,加工主用CO₂(脉冲/连续波)和Nd:YAG。CO₂气体激光材料发红外光,连续波模式达25 kW功率。Nd:YAG掺钕钇铝石榴石固体激光,可经光纤传输光能,脉冲模式50 kW、连续模式1 kW。
聚焦透镜
凸透镜聚焦于工件。
工作流程
- CO₂等激光材料气体填入放电管
- 接通电源驱动闪光灯产生光能激发原子电子
- 激光材料原子吸收光能,电子从低能级跃迁高能级,原子处不稳定态
- 原子吸收足够能量后持续发射:高放大同频同波长相干光
- 聚焦透镜汇聚激光导向工件
- 激光轰击工件熔化/汽化接触面材料开始加工
应用领域
- 耐火材料/陶瓷钻微孔(直径约0.005 mm)
- 金属/非金属钻孔切割
- 电子、汽车工业广泛应用
- 航空航天工业大量应用
- 刀具无法加工的复杂轮廓加工
优缺点权衡
优势
- 可切割所有材料
- 无刀具成本(无实体刀具)
- 成品表面质量高
- 无刀具磨损
- 微孔高精度钻削
- 激光可任意路径移动,易加工复杂形状
- 极硬材料可切割
- 高精度可达
- 易自动化、柔性好
劣势
- 大批量同形状切割不经济(不如冲压)
- 设备投资与维护成本高
- 无法加工盲孔
- 激光存在安全隐患
以上为激光束加工原理、工作、设备、应用、优缺点及图解全景解析。疑问请评论,喜欢请分享,订阅网站获取更多精彩内容。谢谢阅读。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解