


焊锡工艺全攻略:3大类型、7种核心工具、安全防护与良率提升实战技巧
本文系统梳理软焊/硬焊/钎焊三大分类、7类核心工具选型与调优、安全防护体系及良率提升关键工艺窗口,面向电子制造、精密机电、管道暖通等领域工程师与技师,助您建立标准化焊锡作业规范。文末提供PDF下载。
焊锡基本原理与分类体系
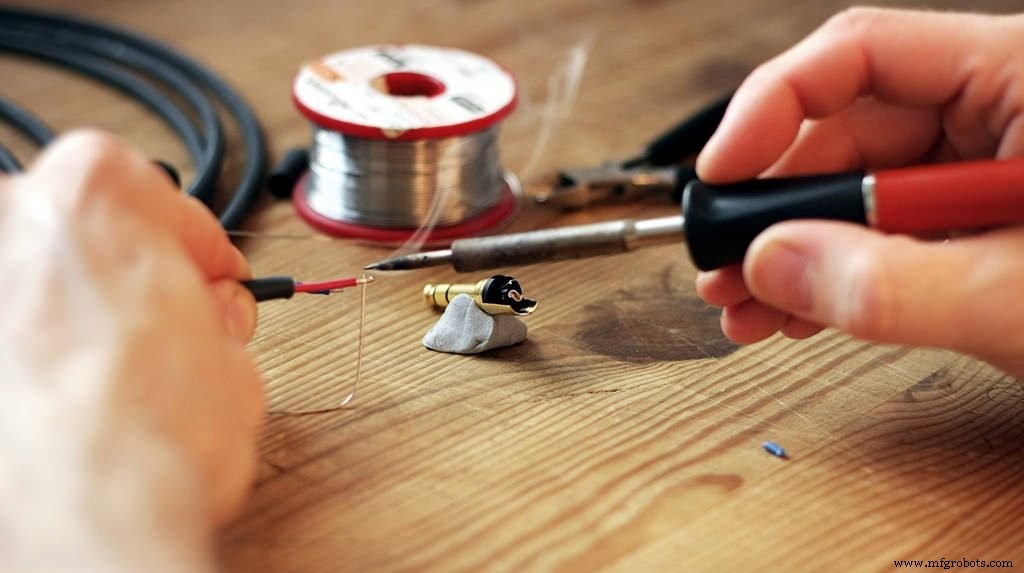
定义:熔点<450℃填充金属(焊锡)润湿扩散母材表面,形成冶金结合界面(IMC层)实现连接。区别于熔化焊:母材不熔化、热应力小、可拆修。
核心材料:锡铅/无铅焊锡合金(Sn-Ag-Cu/Sn-Cu/Sn-Bi等) + 助焊剂(松香/水溶性/免清洗/活性分级L/M/H)。
三大焊锡工艺分类对比
| 分类 | 熔点范围 | 典型合金 | 接头强度 | 典型应用 | 设备要求 |
|---|---|---|---|---|---|
| 软焊 | 150-350℃ | Sn63Pb37 / SAC305 / Sn99.3Cu0.7 | 低(剪切<50MPa) | 电子组装、PCBA、线缆端接、薄板密封 | 电烙铁/热风/回流焊/波峰焊/选择性焊 |
| 硬焊/银焊 | 600-900℃ | Ag-Cu-Zn / Ag-Cu-Sn / BAg系列 | 中(150-300MPa) | 制冷铜管、仪表管路、硬质合金刀头、珠宝首饰 | 喷枪/感应加热/真空炉/保护气氛 |
| 钎焊 | >450℃(通常>800℃) | Cu-P / Ni-Cr / Au-Cu / 钎料膏/箔/预成型件 | 高(接近母材) | 航空发动机蜂窝板、散热器芯子、钻头齿、真空器件 | 真空炉/气氛炉/感应/激光/电子束 |
7大核心焊锡工具选型与调优指南
1. 电烙铁 - 手工/返修核心装备
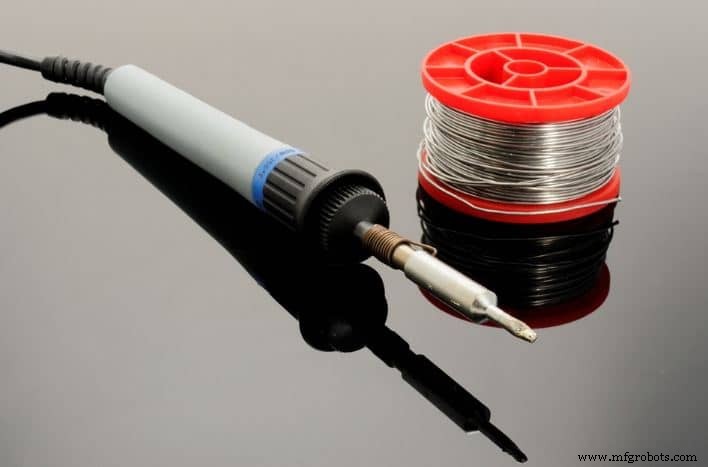
- 功率/温控:内热式20-60W(精密)/外热式60-150W(大焊盘);恒温站(闭环PID±1℃)强制替代直插电源。
- 烙铁头几何:圆锥头(点焊/IC脚)、马蹄/斜口刀头(拖焊/大面积)、刀头(屏蔽罩/大焊盘);镀铁/镀铬延寿。
- 防静电:接地电阻<2Ω,尖端漏电压<2mV,ESD敏感器件必配。
2. 焊台/焊接工作站 - 专业级温控中枢
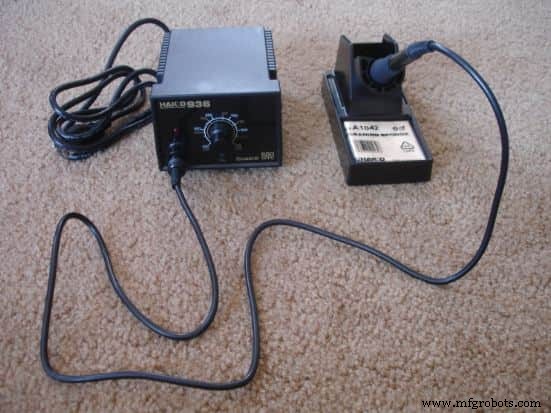
- 多通道独立温控(烙铁/热风/预热);温度锁定/权限管理/工艺曲线存储/数据追溯;IPC-J-STD-001合规必备。
3. 烙铁头 - 传热效率决定成败
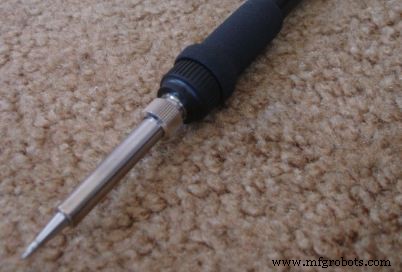
- 寿命杀手:氧化/腐蚀/空烧/物理损伤。日均更换成本<良品率损失成本,建立定期更换SOP。
- 几何匹配:头宽≈焊盘宽,最大化接触面积→热传递效率↑→停留时间↓→热损伤↓。
4. 清洁海绵/黄铜丝球 - 烙铁头健康守护者
- 湿海绵:热冲击大→头部热疲劳裂纹加速失效,仅应急用。
- 黄铜丝球(干式):零热冲击、物理刷除氧化层、寿命延长3-5倍,**强制标配**。
5. 烙铁架 - 安全与工效双赢
- 重底座防倾倒、硅胶/陶瓷隔热托、集成海绵/黄铜丝球托、可选睡眠感应自动降温延寿。
6. 焊锡丝 - 填充材料核心变量
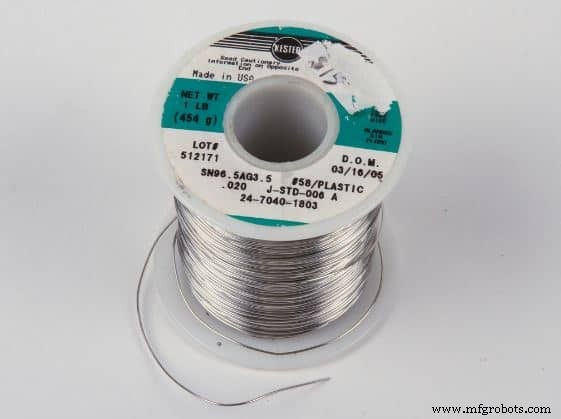
- 合金选择:无铅SAC305(标准)/SAC105(低银成本)/SnCuNiGe(高可靠)/SnBiAg(低温);含通量2-3.5%松香芯/免清洗/水溶性。
- 直径匹配:0.5mm(精密IC/0402)/0.8mm(通用)/1.0-1.2mm(大焊盘/散热焊盘)。
7. 第三手/助焊夹具 - 微操作稳定器
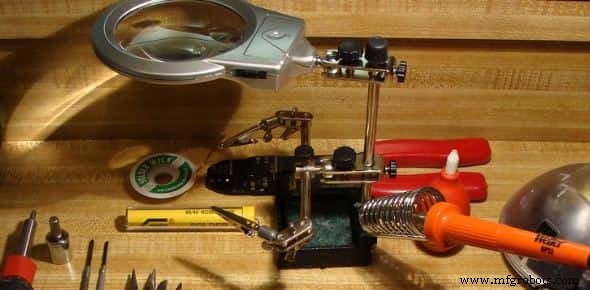
- 万向节+鳄鱼夹+放大镜/环形光源+重底座;解放双手操作烙铁+送锡,消除手抖虚焊/桥连。
安全防护体系(不可妥协)
- 高温防护:烙铁头300-400℃,架子隔热、耐高温手套、防烫伤挡板。
- 烟雾防护:焊锡烟含松香酚/颗粒物/重金属,**桌面级烟雾净化器(HEPA+活性炭)强制开启**,风量>100m³/h/工位。
- 眼面防护:防飞溅护目镜/面罩(IEC 61678),防锡珠喷溅伤眼。
- 静电防护:防静电腕带/台垫/地板/服装/鞋,EPA区全链路接地。
- 应急处置:烫伤冲凉水>15min、吸入烟雾转移鲜气、触电断电心肺复苏、火灾CO₂/干粉灭火器。
良率提升实战技巧:从“会焊”到“焊好”
工艺窗口黄金法则
- 温度-时间曲线:预热(激活助焊剂)→浸润(熔锡流动)→成形(撤离)→冷却,**总停留<3s(精密)/<5s(大焊盘)**,过长→ICM过厚/元件损伤/助焊剂碳化。
- 三步送锡法:烙铁头加热焊盘+引脚2-3s → 送锡丝接触焊盘/引脚交界(非烙铁头) → 观察润湿扩散成弯月面 → 撤锡丝 → 延时0.5s撤烙铁头。
- 润湿角判据:<30°优、30-60°可接受、>90°虚焊/不润湿返工。
常见缺陷根因与对策速查
| 缺陷 | 典型根因 | 对策 |
|---|---|---|
| 虚焊/未润湿 | 氧化层/温度低/助焊剂失效/停留短 | 预清洁/升温/换新焊锡/延长预热 |
| 锡珠/飞溅 | 助焊剂挥发爆裂/受潮/温度过高 | 烘干焊锡/降温/优化助焊剂活性 |
| 桥连/短路 | 锡量过多/间距小/拖焊技巧缺失 | 减锡量/细头/刀头拖焊/助焊剂控流 |
| 尖峰/拔尖 | 撤离过快/助焊剂表面张力大/冷却快 | 延时撤离/预热/调整助焊剂配方 |
| 冷焊点(颗粒/哑光) | 凝固期震动/温度低/热容量大 | 固定工件/升温/预热大焊盘 |
结语
焊锡看似入门门槛低,实则材料学(IMC生长动力学)、流体力学(润湿扩散)、热力学(温度场控制)、统计过程控制(SPC)多学科交叉的精密制造工序。建立工艺参数标准化(SOP)、工具耗材全生命周期管理、关键特性在线监测(温度/力/位移/光学)、焊工技能分级认证四大体系,方能实现从“能焊”到“稳焊、好焊、低成本焊”的跨越。欢迎留言分享您的焊锡疑难案例!
工业技术