


电弧焊入门:类型、技术与工作原理
什么是电弧焊?
电弧焊是利用电产生足够热量熔化金属、冷却后形成金属结合的焊接工艺。它使用焊接电源在金属棒(“电极”)与基体材料间产生电弧,熔化接触点金属。电弧焊机可用直流(DC)或交流(AC),电极可消耗或不消耗。
焊接区域通常由某种保护气体、蒸汽或熔渣保护。电弧焊工艺可为手动、半自动或全自动。电弧焊19世纪末开发,二战造船业获商业重视。今日仍是钢结构和车辆制造的重要工艺。
相关: 什么是焊接?
电弧焊如何工作?
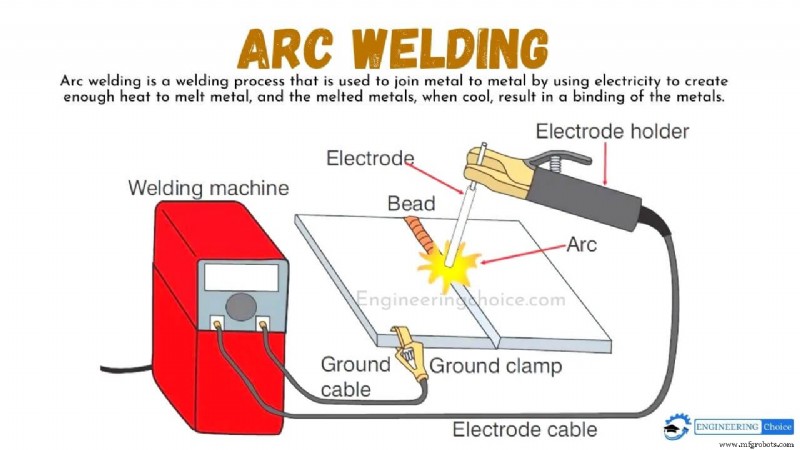
电弧焊利用电弧熔化工件材料。先将接地线夹在工件上。焊工将电极引线置于工件上。
焊工拉离电极时产生电弧,即连续等离子放电,因气体电击穿形成。电弧焊机用交流或直流,形成高度集中的窄熔深焊缝。
电弧焊是熔融焊接工艺,用于连接金属。交流或直流电源产生的电弧产生约6500°F(约3600°C)高温,熔化两工件接头处金属。
电弧可手动或机械沿接缝引导,电极仅导电或同时导电并熔入熔池向接头喂填充材料。
金属受电弧高温加热时会与空气中氧氮发生化学反应,故用保护气或熔渣减少熔融金属与空气接触。冷却后熔融金属凝固形成冶金结合。
直流 vs 交流
电弧焊电源可来自直流(DC)或交流(AC)。
直流(DC)电弧焊常用于手工电弧焊和低电压情况,通常优于交流。因直流电子单向稳定流动,产生更平滑稳定的电弧。
交流(AC)电弧焊电子方向不断改变,波动性更大。
交流焊通常是次选,但某些情况有用:如需更强电流防止电弧吹偏,或远距离输电。
电弧焊类型
电弧焊类型大致分为非消耗性电极和消耗性电极,以及电弧产生和焊接原理。
消耗性 vs 非消耗性电弧焊
电弧焊用电极(或“焊条”“焊丝”)可消耗或不消耗。
消耗性电极不仅导电还向接头供填充金属。即电极材质随被焊金属熔化。此类焊接常用于钢制品制造。
非消耗性电极由焊接时不熔化的材料制成,如熔点极高的钨。
相关: 什么是焊接电极?
电弧焊可分两大类:
| 电极消耗性 | 焊接方法 |
|---|---|
| 非消耗(不熔化)电极型 | 1. TIG焊 (GTAW) 2. 等离子弧焊 (PAW) |
| 消耗(熔化)电极型 | 1. 手工电弧焊 (SMAW) 2. MAG焊 3. MIG焊 (GMAW) 4. 电渣焊 (EGW) |
不同电弧焊工艺
电弧焊有不同类型。使用哪种主要取决于金属。以下概述各类电弧焊技术:
1. 药芯焊丝电弧焊 (FCAW)
此类电弧焊用填充焊剂的管状焊丝。焊剂气体保护电弧隔绝空气,非气体保护焊剂可能需保护气。
适合焊接1英寸(25mm)以上厚板,因FCAW熔敷率更高。
相关: 什么是药芯焊丝电弧焊?
2. 气体保护金属电弧焊 (GMAW)
GMAW即MIG焊,用氩气、氦气或混合气保护电弧。焊丝含脱氧剂防氧化,可多层焊接。
优点:简单、通用、经济、低温、易自动化。是薄板薄壁件常用焊接技术。
相关: 什么是气体保护金属电弧焊?
3. 气体保护钨极电弧焊 (GTAW)
GTAW即TIG焊,常被认为最难。钨极产生电弧。用氩气、氦气或混合气保护。
需时用填充丝添加熔融材料。此法更“洁净”因无渣,适合外观要求高及薄材料焊接。
相关: 什么是气体保护钨极电弧焊?
4. 等离子弧焊 (PAW)
此电弧焊技术用离子化气体和电极产生热等离子射流瞄准焊接区域。
射流极热,适合窄深焊缝。等离子弧焊(PAW)也利于提高焊接速度。
相关: 什么是等离子弧焊?
5. 手工电弧焊 (SMAW)
SMAW是最简单、最古老、适应性最强的电弧焊方法之一,广受欢迎。涂层电极尖端接触焊接区后拉离维持电弧。
热量熔化焊条尖端、药皮和金属,合金凝固后形成焊缝。此技术典型用于管道、造船、建筑。
相关: 什么是手工电弧焊?
6. 埋弧焊 (SAW)
SAW用颗粒焊剂焊接时形成厚层,完全覆盖熔融金属防止火花飞溅。
此法因热绝缘实现更深热熔透。SAW用于钢板/钢板高速焊接。可半自动或全自动。但限于平焊位置。
相关: 什么是埋弧焊?
7. 电渣焊 (ESW)
垂直工艺单道焊厚板(>25mm)。ESW靠电弧起弧后加焊剂熄灭电弧。焊剂熔化,送丝进入熔池在熔池顶部形成熔渣。
熔渣电阻产生热量熔化焊丝和板边。两水冷铜滑块跟随工艺防止熔渣流失。
相关: 什么是电渣焊?
电弧焊应用领域
电弧焊常用于连接材料,广泛应用于多个行业。
航空航天业用电弧焊制造维修飞机、连接蒙皮、精密作业。汽车业用电弧焊连接排气系统和液压管路。电弧焊甚至能在薄金属间提供极强结合力。
建筑业用电弧焊保证建筑、桥梁等基础设施内部连接坚固耐用。其他用电弧焊的行业包括石油天然气和电力行业。
焊条/焊丝类型
电弧焊用多种焊条,强弱用途不同,影响焊缝质量。焊条连接焊机通电连接工件。
如SMAW中焊条熔化成为焊缝一部分——消耗性电极。如TIG中焊条不熔化——非消耗性电极。
焊条通常有涂层,涂层类型不一。虽有无涂层焊条但罕见,飞溅多、难控制电弧。
涂层焊条能减少/消除氧化物或硫污染。三类涂层:纤维素系、矿物系、两者混合。
无论涂层与否,须选正确焊条以获得洁净、强韧、成型良好的焊缝。
电弧焊应用
电弧焊应用包括:
- 薄板焊接
- 焊接薄壁铁基/非铁基金属
- 设计压力容器
- 工业管道建设
- 汽车和家具领域
- 造船业
- 飞机/航天制造、汽车车身修复、铁路
- 建筑、汽车、机械等行业
- 气体保护钨极电弧焊用于航空航天连接薄板等区域
- 修复模具、工具,多用于镁铝合金
- 多数制造业用GTAW焊薄壁工件,特别是有色金属
- GTAW用于需长期极高耐腐蚀和抗裂性场合
- 航天器制造
- 焊接小直径件、薄壁管,适用自行车行业
电弧焊优势
相比许多其他形式,电弧焊有诸多优势:
- 适合高速焊接
- 焊接装置简单
- 可用交/直流
- 高温性能优越
- 烟雾火花少
- 设备简单便于携带
- 比其他工艺焊接快
- 接头强度高
- 变形极小
- 高耐腐蚀性
- 能焊多孔脏污金属
- 设备廉价
- 可在风雨中作业
- 电源有电用电、无电用发电机
- 焊缝成型平滑
- 冲击韧性好
- 电弧焊焊道可在精细金属上制作花纹
- 可在任何大气环境下进行
电弧焊劣势
某些项目会因这些缺点寻求电弧焊以外方案:
- 需要熟练焊工
- 不能用于活性金属如Al或Ti
- 不适合焊薄金属
- 并非所有薄金属都能电弧焊
- 需受过良好训练的熟练操作员
- 过程不可避免浪费增加项目成本
常见问题解答
什么是电弧焊?
电弧焊是利用电产生足够热量熔化金属、冷却后形成金属结合的焊接工艺。使用焊接电源在金属棒(“电极”)与基体材料间产生电弧熔化接触点金属。可用直流(DC)或交流(AC)、消耗性或非消耗性电极。
电弧焊如何工作?
电弧焊用电弧熔化工件材料。焊工将电极引线置于工件上。拉离电极时产生电弧,即气体电击穿产生的持续等离子放电。
电弧焊有哪些类型?
电弧焊类型:
- 药芯焊丝电弧焊 (FCAW)
- 气体保护金属电弧焊 (GMAW)
- 气体保护钨极电弧焊 (GTAW)
- 等离子弧焊 (PAW)
- 手工电弧焊 (SMAW)
- 埋弧焊 (SAW)
- 电渣焊 (EGW)
电弧焊的应用?
电弧焊应用包括:
- 薄板焊接
- 焊接薄壁铁基/非铁基金属
- 设计压力容器
- 工业管道建设
- 汽车和家具领域
- 造船业
电弧焊优势?
电弧焊优势包括:
- 高焊接速度
- 极小变形
- 烟雾火花少
- 焊缝成型平滑
- 可在任何大气环境下进行
- 成本低廉
- 冲击韧性好
- 高耐腐蚀性
电弧焊四大类型?
四大主要焊接类型:MIG-气体保护金属电弧焊(GMAW)、TIG-气体保护钨极电弧焊(GTAW)、手工电弧焊-药皮焊条电弧焊(SMAW)、药芯焊丝电弧焊(FCAW)。详见深度解析。
电弧焊是什么意思?
电弧焊是利用电弧产生热量熔化连接金属的焊接工艺。电源在消耗性或非消耗性电极与基体材料间产生电弧,用直流(DC)或交流(AC)。
电弧焊最适合什么?
电弧焊最适合4mm以上厚重金属,用于重型设备维修、钢结构安装、管道焊接及制造业、建筑业。
电弧焊比MIG强吗?
有人认为手工电弧焊比MIG强,因对厚材料熔透更好。但MIG虽对厚金属效果稍弱,仍能提供良好焊缝,且更适合焊薄金属、成型好、烧穿风险低。
哪种焊接最强?
TIG焊产生比MIG或其他电弧焊更洁净精准的焊缝,故最强。但不同作业需不同方法,TIG虽普遍更强更高质量,作业需要时仍应用MIG或其他方法。
电弧焊等同于MIG吗?
MIG(即气体保护金属电弧焊GMAW)和手工电弧焊(SMAW)与TIG是三大最常用电弧焊工艺。虽有相似处,但特定应用下效果差异大。
电弧焊容易吗?
基体金属与焊丝间电流产生电弧,熔化焊丝并与基体结合,形成高强度、外观好、少需清理的焊缝。MIG焊接易学,可用于薄厚金属。
电弧焊等同于手工电弧焊吗?
电弧焊也称药皮焊条电弧焊(SMAW)、手工金属电弧焊(MMAW)或手工电弧焊。钨极惰性气体保护焊(TIG)也称气体保护钨极电弧焊(GTAW)。
最容易学的焊接?
MIG焊机是新手最佳类型之一,设计为线轴焊丝电极以预选速度经焊枪送进。作为半/全自动过程,气体保护金属电弧焊(GMAW或MIG)最易学。
电弧焊牢固吗?
基体金属与焊丝间电流产生电弧,高电荷电流熔化焊丝和金属基体,形成结合。此技术产生的焊缝相当坚固且极少需清理。
什么金属不能焊?
不能成功熔焊的材料组合例子:铝与钢(碳钢或不锈钢)、铝与铜、钛与钢。无法改变其冶金特性,只能改变工艺。
电弧焊缺点?
缺点:
- 效率较低——电弧焊产生废料通常比许多其他类型多,某些情况下增加项目成本。
- 技能要求高——电弧焊操作员需高水平技能培训,非所有专业人士具备。
电弧有多少类型?
电弧焊含气体保护电弧焊,大致分两类:消耗性(熔化)电极型和非消耗性(不熔化)电极型,视焊条/焊丝是否熔化。上述分类仅为示例。
为什么电弧焊机老粘焊条?
焊条粘住因电弧热量不足防止熔融焊条与熔池融合。电流设置过低或弧长过短是主因。
交流与直流电弧焊区别?
相比交流焊,直流焊输出更平滑、飞溅少、电弧更稳定。熔透更深,大多数情况下结合力比交流焊强。可惜直流焊不擅长焊铝,因无法产生合适热量。
制造工艺