


超声波加工详解:原理、核心部件、工艺参数、优缺点与工业应用
什么是超声波加工?
超声波加工(USM)是非传统加工工艺:工具对工件表面高频低振幅振动,配合细磨料颗粒去除材料。本文详述定义、构造/部件、工作原理、优缺点、应用。
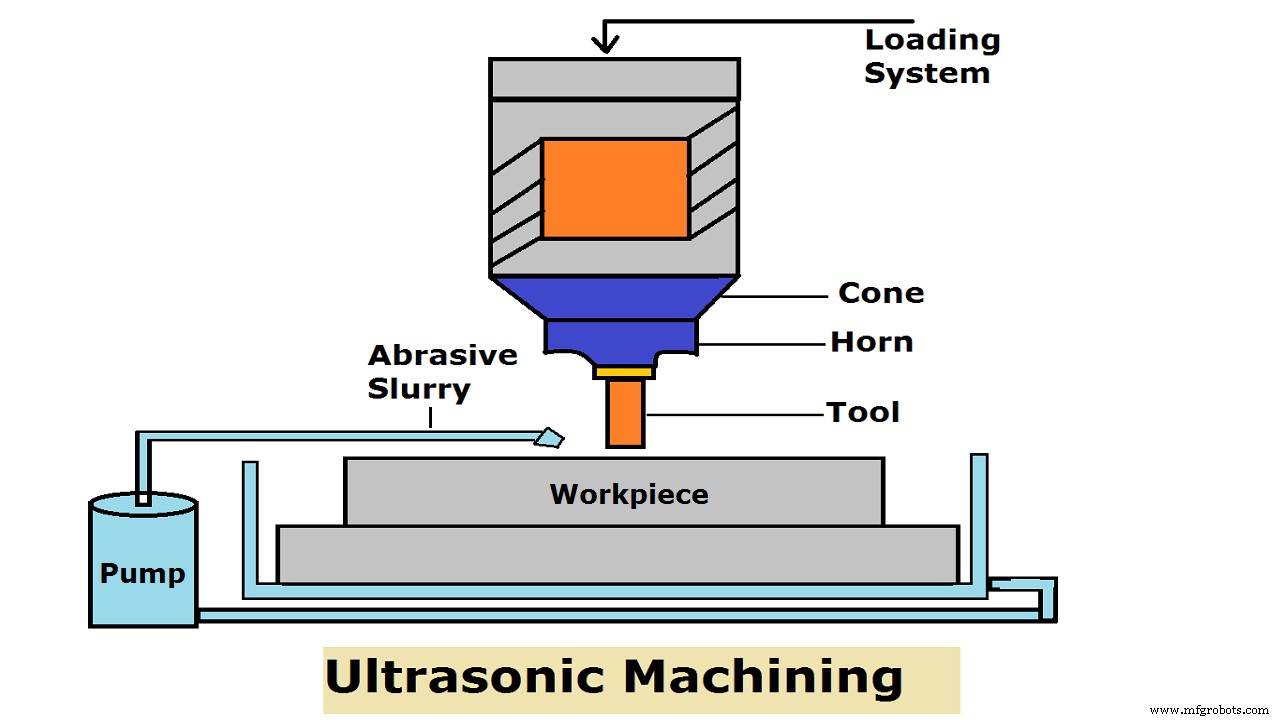
超声波加工装置核心部件
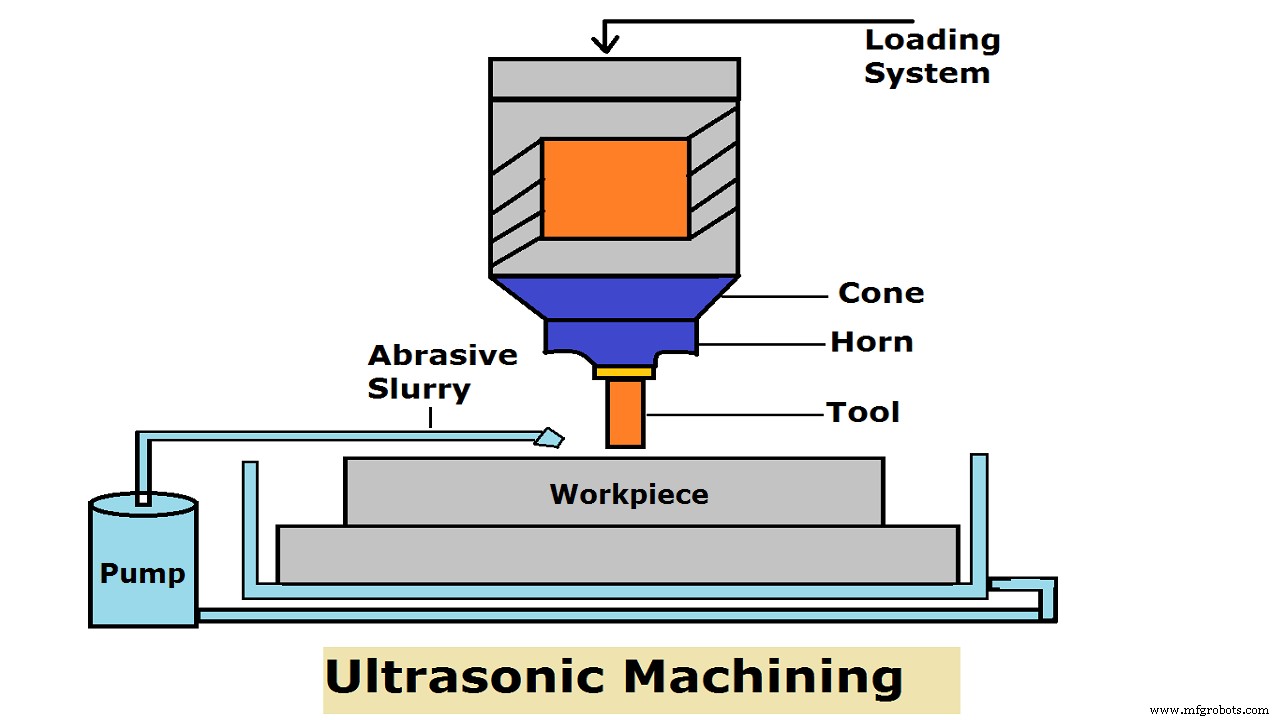
- 电源/高频发生器:将50-60Hz市电转20-40kHz高频电信号,振幅微米级
- 变幅杆/号角:放大聚焦换能器振动至驱动刀具切削强度。硬质非磁易加工钢(K-Monel/青铜/低碳钢),抗疲劳强度好。线性/指数锥度长度等于金属声波长半波长
- 刀具/工具:锤击主体,材料足够延性避免脆断。随工件磨损,需抗疲劳(超声频率动载荷)。加工率与锤击率成正比
- 磨料浆:磨料输送至加工区并带走碎屑。工具压工件产生轻压力:不碎磨料、保证工件断裂。磨料断裂强度>工件。水基载体输送称浆液
- 电机械换能器:电能转机械振动。高频电信号转高频低振幅振动。两型:压电换能器(受压发电/通电膨胀,复原,≤900W)、磁致伸缩换能器(磁场下变形,镍/镍合金,效率20-30%,≤2000W,最大长度变化25μm)
- 磨料喷嘴/喷枪:浆液喷射加工区。体积比如20:100磨料:水,喷嘴/喷枪恒压喷射新鲜磨料,水流带走碎屑/碎磨料
- 工件:脆性非导电材料(工程陶瓷等)。无热损伤、无残余应力、可加工复杂3D形状
超声波加工工作原理
刀具与工件间隙~0.25mm。刀具延性材料。间隙填磨料浆。磨料嵌入刀具,刀具下行时磨料锤击工件去除材料。浆液冲刷带走切屑。刀具微锥度保证直孔。
工艺参数影响规律:
- 载体粘度↑ → 排屑难 → MRR↓
- 频率↑ → 单位时间冲击数↑ → MRR↑
- 振幅↑ → 磨料动量↑ → MRR↑
- 磨料浓度↑ → 冲击位置多 → MRR↑,但过高浓度磨料碰撞动量损失 → MRR↓
- 磨料粒度↑ → 冲击面积大 → MRR↑,但过大动量↓ → MRR↓
- 振幅范围5-75μm,频率19-25kHz
- MRR对比:ECM > EDM > USM
超声波加工优点
- 加工脆性非导电/硬脆材料
- 无热产生,工件物理变化极小
- 非金属(EDM/ECM因导电差无法加工)可加工
- 无毛刺、变形小
- 可结合EDM/ECG/ECM等新技术
- 运行无噪音
- 熟练/非熟练工均可操作
- 可获良好表面光洁度和高精度
- 不受材料导电性限制,万材可加工
超声波加工缺点
- 材料去除率低
- 切削单位能耗高
- 软材料难加工
- 深孔加工难(浆液流动受限)
- 磨料运动导致刀具磨损率高
超声波加工应用
- 非导电陶瓷加工
- 高废品率脆性材料高效加工
- 拉丝/冲压/落料模具加工
- 牙科无痛钻牙任意形状
- 石英/玻璃/陶瓷磨削
- 工业金刚石切割
- 模具制造
工业技术
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 珩磨工艺全解析:定义、构造、原理、优劣势与工业应用
- 研磨抛光工艺详解:原理、分类、磨料选型与应用指南
- 磨料喷射加工全解析:原理、装备、应用与优劣势
- 水射流加工全解析:原理、装备、应用与优劣势
- 超声波加工:原理、工艺流程与核心优势全解析
- 超声波加工(USM)详解:原理、构造、应用与优劣势(含PDF)