


光化学加工:历史、工艺流程与应用的全面指南
光化学加工(PCM)简介
光化学加工在制造业占主导地位,是化学加工的高分辨率延伸。以光刻胶替代化学加工中的抗蚀剂,即构成光化学加工。 光刻胶经紫外曝光后抗蚀刻,可在薄板金属上制作复杂几何形状。又称光化学铣削或光刻蚀。产品无应力、无裂纹,因尺寸公差极高广泛用于原型制造。
发展历史
1782年John Senebier发现树脂遇光固化失去松节油溶解性。实验持续至1940年,结合化学蚀刻与光刻胶(金属紫外硬化现象)形成光化学加工。1960年代商业化。
定义
光化学加工是利用光刻胶材料经紫外光曝光,再经蚀刻去除金属,在薄板金属上制造目标形状的工艺。
工作原理
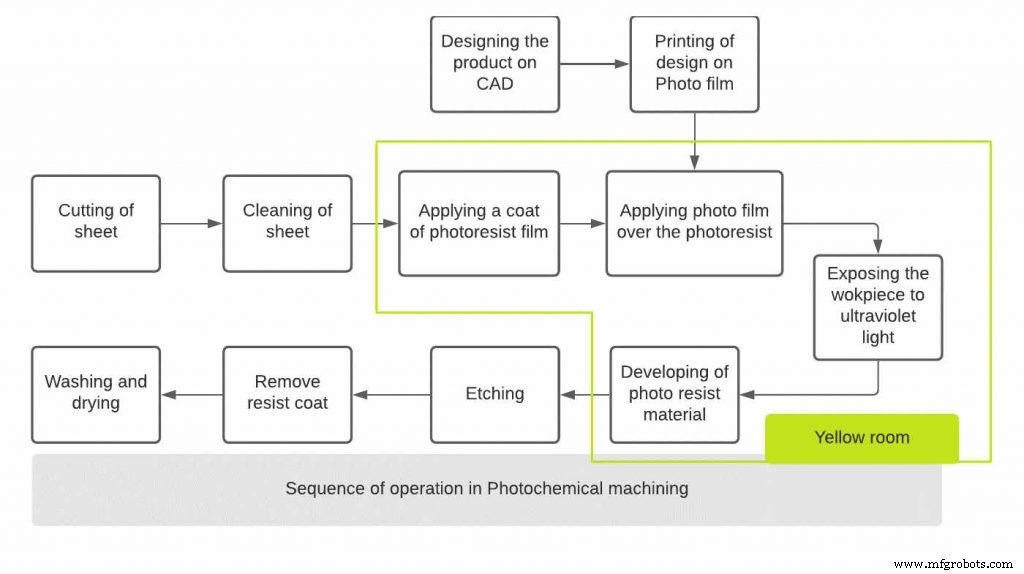
源自化学加工。洁净工件表面涂覆光刻胶膜(敏紫外光、抗蚀刻剂)。设计图形印制成透明/黑色两调胶片,精准贴合工件。紫外曝光下,透光区光刻胶硬化,遮光区保持软化。显影除去软胶,区分加工/非加工区。裸露金属经双面喷蚀刻蚀去除。蚀刻完成后脱膜剂除去硬胶,得成品。
光化学加工十大步骤详解
1. 设计与印刷
CAD设计生成图稿(黑/透明取决于光刻胶类型),印制标准尺寸胶片。通常双面印制两张胶片。
2. 板材切割
按设计选材(铝、黄铜、铜、镍、银、钢、不锈钢、锌、钛等),厚度0.013-2.032 mm。板材尺寸与胶片一致。
3. 板材清洗
高压水枪、醇类溶液、稀HCl全自动清洗,除氧化层、油脂污染。清洗不良导致光刻胶附着力差、尺寸不准、蚀刻侧蚀、氧化。热风干燥。
4. 涂覆光刻胶
干燥后涂覆抗紫外、抗蚀刻光刻胶。分正性光刻胶(曝光区软化显影除去)和负性光刻胶(曝光区硬化,未曝光区显影除去),按胶片图形选用。
5. 胶片贴合
印制胶片精准贴合双面光刻胶,确保双面对齐精度。
6. 紫外曝光
胶片透明区透紫外光照射光刻胶,黑区阻光。光刻胶随光化学反应硬化/软化分层。
7. 显影
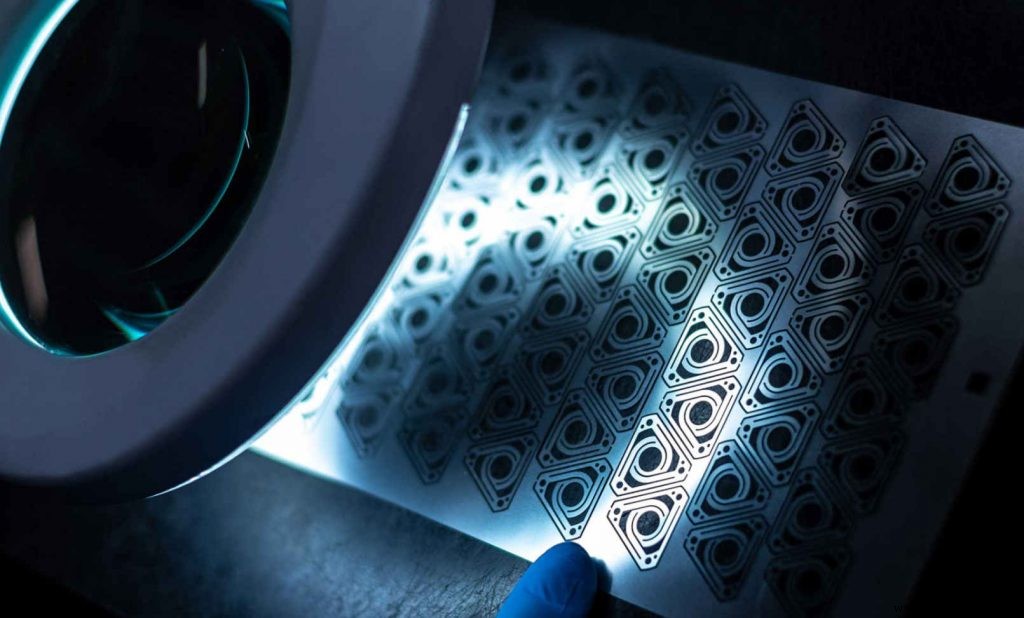
喷涂显影液溶解软胶,硬胶保留。工件表面剩余硬胶对应保留金属区,裸露金属对应蚀刻区。
8. 蚀刻
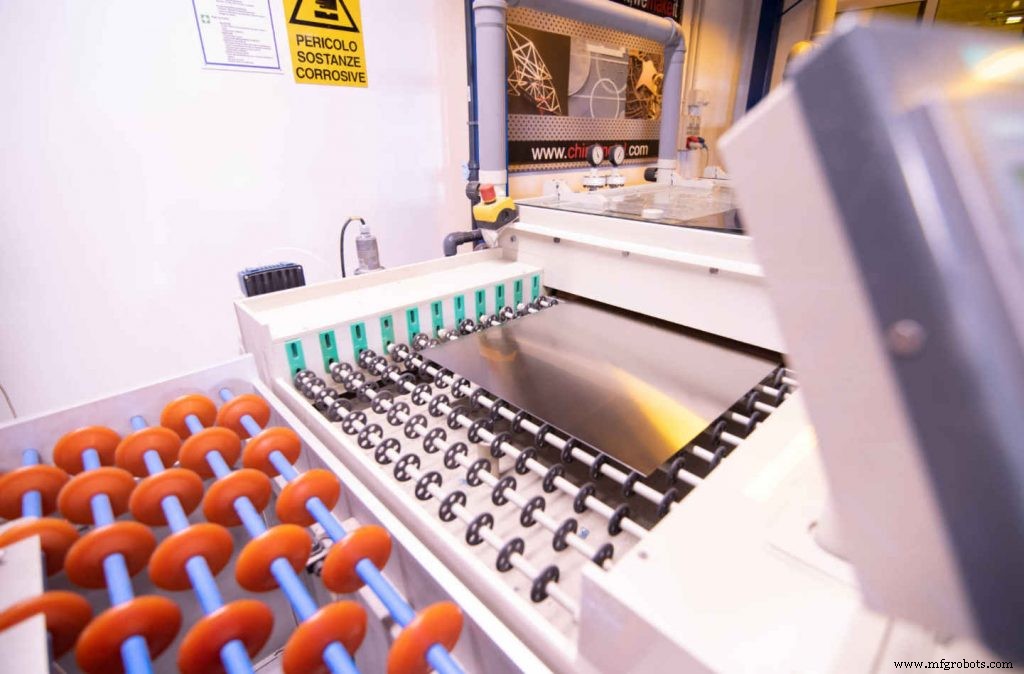
双面喷淋蚀刻剂。有胶区阻隔蚀刻,裸露区金属溶解成形。全自动封闭机滚筒输送连续作业。
蚀刻剂选型因素:表面质量、基材类型、光刻胶类型、蚀刻深度、成本供应。
常用蚀刻剂对照:
| 板材材质 | 蚀刻剂 |
|---|---|
| 铁基合金(碳钢、合金钢、不锈钢等) | 氯化铁 |
| 有色合金(铍铜、黄铜等) | 氯化铜 |
| 钛、锌及合金 | 铜基专用蚀刻剂 |
| 银及合金 | 硝酸铁 |
| 金及合金 | 碘基蚀刻剂 |
9. 脱膜
喷淋脱膜剂溶解残留光刻胶,浓度高于显影液。
10. 清洗干燥
高压冷水冲洗、热风干燥。多件排版单板生产,人工轻推分离成品。
黄光室
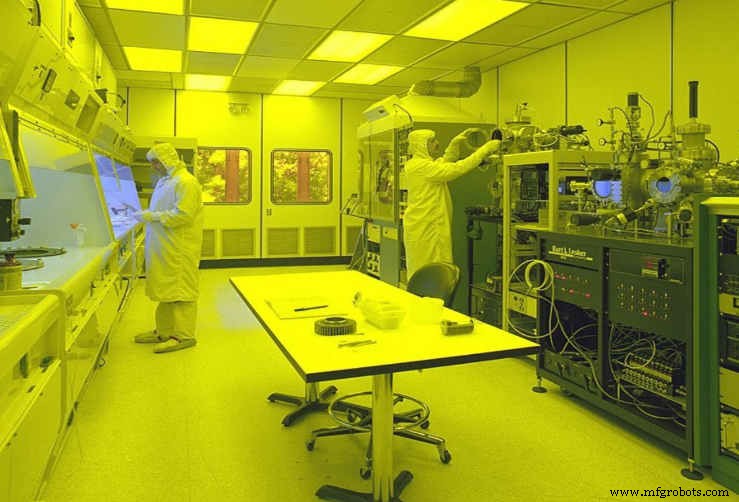
涂胶至显影全程在黄光室(黄色荧光灯管)进行,防短波长光意外曝光光刻胶。
PCM核心设备单元
绘图单元、板材切割、绘图布局配件、CAD平台显影系统、照相印刷机配件、清洗系统、数控紫外曝光机、蚀刻机、自动清洗单元、脱膜机、干燥单元。
应用领域
- 手术工具、微观元件制造
- 金属垫片、密封件生产
- 精密筛网、网格、电触点、EMI/RFI屏蔽罩
- 薄壁件雕刻
- 燃料电池组件、压力膜、散热片、柔性发热元件
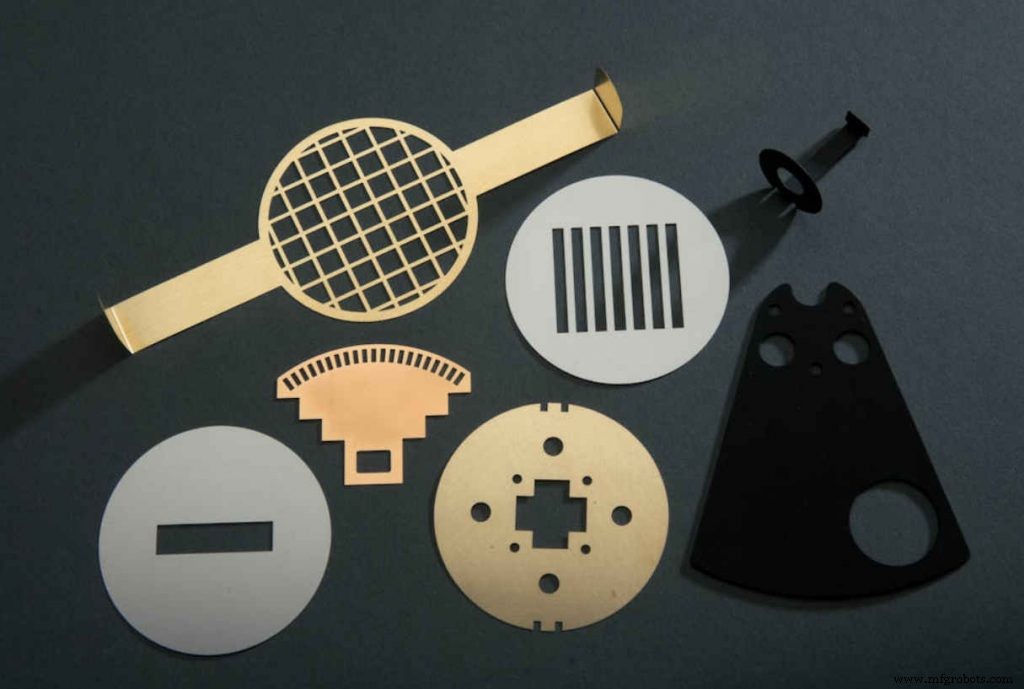
优势
- 机械法无法加工的复杂件可轻松制造
- 全表面同步实时去除材料
- 无毛刺表面
- 无应力、无裂纹
- 任意材质微小零件易加工
- 超薄金属可加工
- 快速低成本
- 极复杂轮廓高精度成形
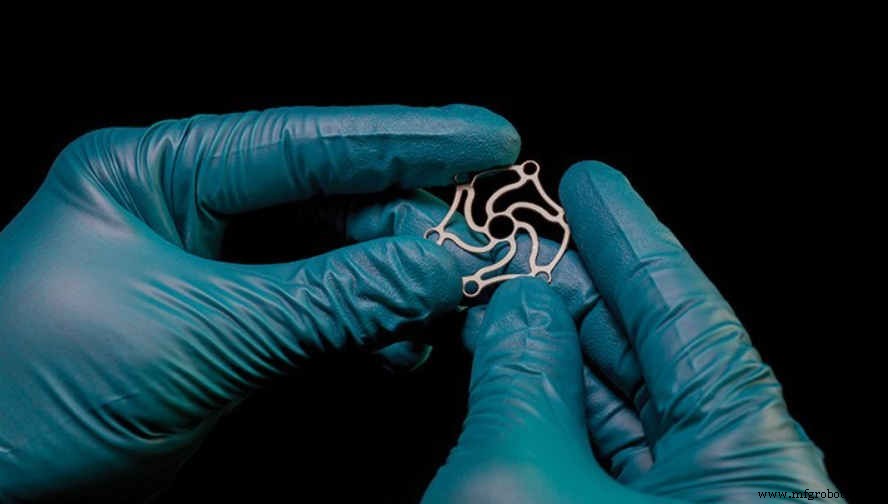
局限
- 前期建厂成本高
- 不适合小批量生产
- 工艺烟气危害操作员健康
- 侧蚀限制深切削深度
- 板材厚度限制≤2.032 mm
工业技术