


不妥协质量前提下降低 CNC 加工成本
CNC 加工中,规划至关重要。设计和项目常不必要地复杂——生活中几乎一切皆是时间就是金钱。在 Protocase,我们理解某些设计需精确细节无法简化,但若您想降低成本且保持设计灵活性以更改特征,本文为您而写。
通过理解 CNC 加工流程及影响价格的因素,您可在维持或提升功能性的同时降低机加工项目成本。可制造性是指创建特定零件所需制造工艺的复杂程度。本质上,可制造性越高,成本越低。
本文将回顾降低 CNC 机加工零件和机箱成本的几个关键途径。
材料成本
在机加工中,材料越硬,越难加工。因我们必须使用时间效率更低的工艺和切削参数。
我们建议在材料选择有余地的 CNC 工作中使用 6061 铝合金。这种铝合金常用于 CNC 加工。6061 铝合金因提供韧性、强度、耐腐蚀性平衡,且最重要的是极佳的可制造性,成为 CNC 项目理想选择。
设计
简化设计越多,项目成本越低。项目的细节、尺寸和几何对成本影响巨大。复杂、高细节零件可能需多次装夹——导致成本上升。某些多面复杂项目经适当修改后反而更便宜。
以下几个设计贴士助您省钱:
- 若零件所有面均有孔或槽,考虑将这些细节移至同一面(如可能)。这将减少装夹成本,省钱。
- 小特征如孔、槽等可能导致复杂高成本设计。
最小化批量材料去除
有时零件设计变更能大幅影响去除材料量。大多数零件由棒料制造,起始为矩形或圆柱形。去除库存材料量直接影响设计价格。
想象能装下成品零件的最小盒子(矩形或圆柱,取决于哪个最贴合成品)。盒子内不含零件的体积即为制造零件需去除的材料。“空”空间越多,需去除材料越多,加工价格越高。某些形状导致空隙更少,向这些形状修改设计可降低成本。
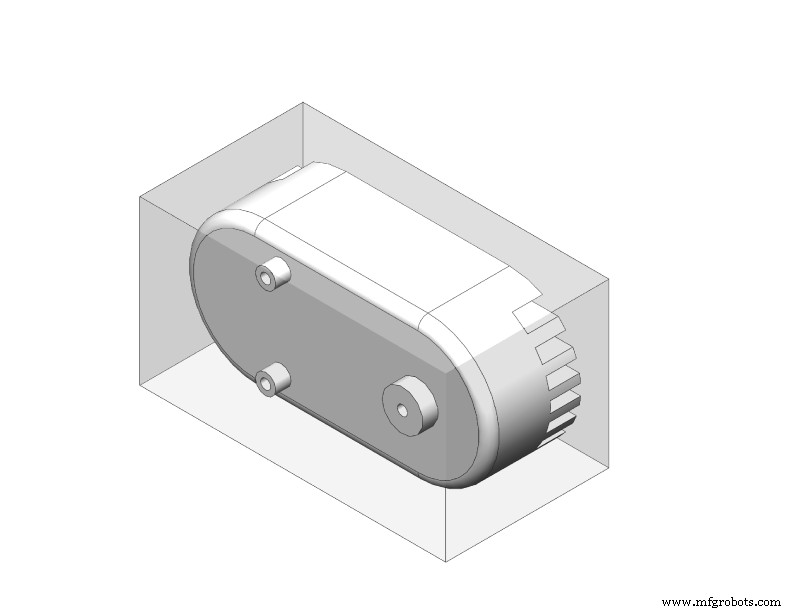
对抗大量去除“空气”成本的一种方法是将设计拆分为若干更简单的零件,使其更好地装入这个“盒子”。这将最小化材料去除并省钱。
此选项最好联系您的 Protocase 客户经理讨论设计和省钱方案。多数情况会简化零件制造,但若无工程团队正确指导,可能因装夹增加反而推高价格。
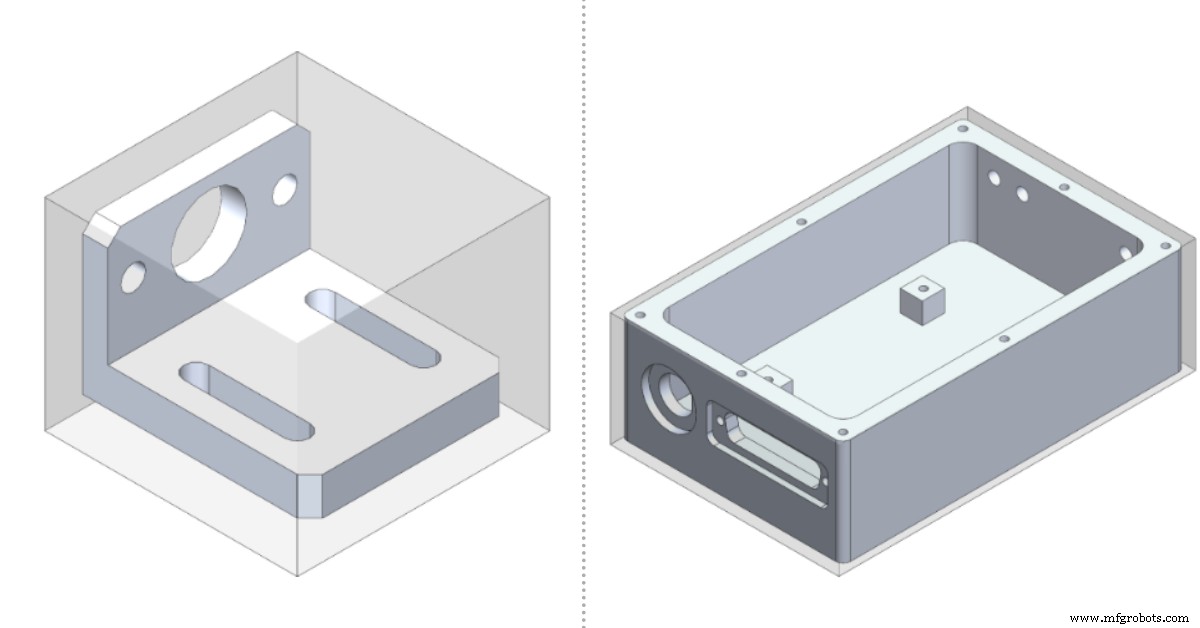
公差
CNC 机加工零件上,我们典型最小公差为 ±0.005 英寸。虽可实现更紧公差,但更宽松公差能省钱,因紧公差要求更高制造精度。
公差应尽可能保持设计允许的最大值,以提高可制造性从而降低成本。若设计需紧公差,我们可满足,但建议保持公差在 ±0.005 英寸以上以最小化成本。
内角圆半径
您选择的内角圆半径不仅显著影响零件加工效率,还影响设计成本。使用设计允许的最大圆角半径,将同时提升表面光洁度质量并降低加工成本。
重要提示:零件或机箱外部的圆角不受刀具直径限制。
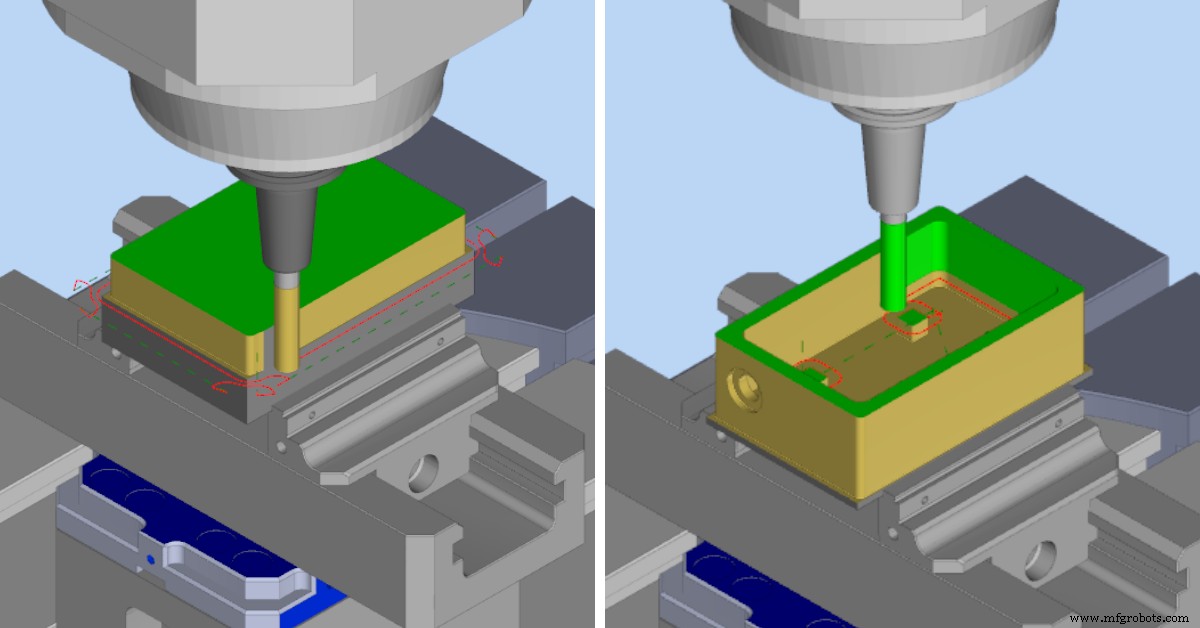
内角圆半径应始终尽可能大。若设计要求内角更小半径,我们推荐的最小尺寸取决于角深度。角越深,最小半径必须越大。
下表显示各深度范围推荐的最小圆角值。推荐最小值意味着我们有成熟工艺支持这些数值。最小值字段为理论可达最小值,但低于推荐值,成本将增加且表面光洁度质量可能开始恶化。
我们始终建议保持圆角半径尽可能大。
| 特征深度 | 最小半径 | 推荐最小半径 |
|---|---|---|
| 0.47” (11.938mm) | 0.016” (0.406mm) | 0.031” (0.787mm) |
| 0.75” (19.05mm) | 0.032” (0.813mm) | 0.063” (1.6mm) |
| 2” (50.8mm) | 0.063” (1.6mm) | 0.094” (2.388mm) |
| 3” (76.2mm) | 0.125” (3.175mm) | 0.15” (3.81mm) |
| 3.25” (82.55mm) | 0.25” (6.35mm) | 0.275” (6.985mm) |
| 4.25” (107.95mm) | 0.3” (7.62mm) | 0.325” (8.255mm) |
| 5.75” (146.05mm) | 0.75” (19.05mm) | 0.8” (20.23mm) |
(深入了解请阅读我们关于 CNC 加工内角圆半径的博客文章)。
CNC 加工现货机箱
降低 CNC 加工项目成本的另一方式是使用现货 (OTS) 机箱。我们库存多种压铸机箱,可为您 CNC 加工定制。
OTS 显著更便宜,因定制压铸 OTS 机箱不浪费材料,而定制 CNC 机加工机箱是从实心块料切削而成。使用 OTS 机箱,我们可按您设计要求在机箱上切削定制孔,为您省钱。
若希望 Protocase 为您的项目定制 OTS 机箱,了解更多我们的可定制压铸机箱。
选择更长交期(如果可以)
Protocase 现提供两大服务流:
优先服务: 标志性 2-3 天制造交期,适用于库存材料和自有服务。
经济服务: 基础交期 2-3 周,加上优先服务的 2-3 天。经济服务价格较优先服务略有折扣。
新经济服务让生产团队能更高效调度和优先安排工厂作业。双服务流确保设备和团队始终处于最优状态,实现精益制造。
若项目截止日期有时间余量,且寻求 Protocase 最优定价,我们的经济服务非常适合。
结语
设计 CNC 机加工零件或机箱时,考虑制造所需复杂程度以及如何简化设计。记住,可制造性越高,成本越低。
有疑问,联系您的 Protocase 客户经理,他们可协调与我们 CNC 工程与设计服务团队讨论!设计阶段他们能帮您避免设计不必要昂贵的零件。
我们的使命是找到适合您的方案,助您推进项目、按时交付、持续创新。
工业技术
- 降低CNC加工成本:精密零件专家建议
- CNC 加工降本实战:压缩工时的 5 大核心策略
- 模具生产如何选型五轴 CNC 铣床:关键指标全解析
- CNC加工成本核心驱动因素与降本实战策略
- 二手机床助力大幅降低CNC加工成本:专家实操贴士
- CNC加工技术图纸制作指南:分步详解与最佳实践
- 精通CNC加工设计:优化零件的实用策略与DFM准则
- CNC加工如何打造高端乐器:从复刻斯特拉迪瓦里到定制吉他品丝
- 选择可靠CNC加工厂的实战指南:从质控到交付的全维度考察
- 陶瓷材料CNC精密加工高阶解决方案
- CNC 加工降本实战 11 招:从设计优化到批量策略的全链路指南
- CNC加工材料选择实战指南:四大决策维度与避坑清单