


用生成式设计3D打印夹具在Fusion 360中加工零件
继“如何加工”系列,今天解释稍不同流程:如何用生成式设计3D打印夹具加工零件。寻找最佳夹持方式可能是加工最棘手环节。Fusion 360生成式设计让这容易得多。对生成式设计不了解者(真错过精彩,点此链接了解!),它涉及设置障碍几何与保留几何,让软件为您设计零件。制造约束之一允许仅3D可打印结果。本案中,这比传统技术让夹具设计制造快得多。想看加工视频,点此链接。
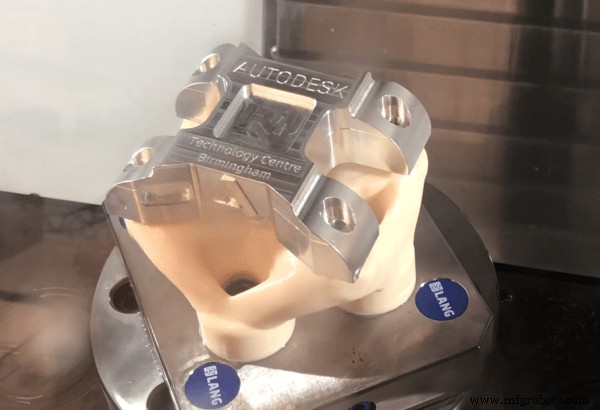
生成式设计夹具
首先,我在生成式设计工作区创建夹具设计夹持零件。设置障碍几何(无材料生成区),以便从底部螺栓固定零件到夹具。同样设障碍几何,让夹具能固定到Lang板。这意味夹具能在机床精准定位,仅拧一颗螺母。保留几何(可生成材料区)设在夹具连接零件的孔周围,确保这些孔周围有足够材料有效工作。随后施加加工过程中夹具需承受的必要载荷(数值源自前一Autodesk项目)。
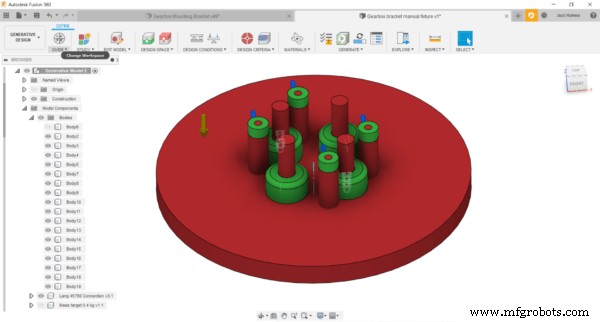
生成式夹具结果
生成式设计产出多个结果,均能承受指定载荷。这让我选最适合需求的一个。我为快速原型想3D打印夹具。故选质量较低者,打印更易更便宜。我有信心Fusion 360给出的设计虽轻量但满足要求。下图为我选的夹具。在伯明翰技术中心用Stratasys Fortus 380mc打印。材料选ASA(丙烯腈-苯乙烯-丙烯酸酯)聚合物,层高0.33mm。整体打印时间约每夹具7小时。考虑到传统制造夹具通常耗时,这很不错!
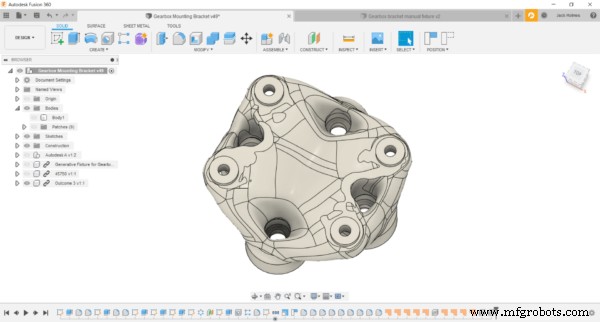
装夹设置
用生成式设计夹具另一好处:虽编程多个3+2操作,大部分加工可在一次装夹完成。但仍需在铝块一侧钻孔以固定到夹具。为此用Lang虎钳。此工具仅需3mm夹持即可固定材料,且放回后5微米公差内复位。这使过程极可靠可重复。第二装夹用生成式夹具,跑剩余刀路仅靠此夹持机制。
粗加工
用3D自适应清角策略粗加工去除大部分材料。这让我用满12mm立铣刀全刃长,同时保持恒定刀具负载与啮合角。这对刀具寿命更好,清料比传统粗加工快得多。另一值得一提的是:我不想让刀具在粗加工中进入模型某些区域,故创建补面覆盖。这是集成CADCAM系统的主要优势,我能快速添加简化编程。下图可见补面应用。
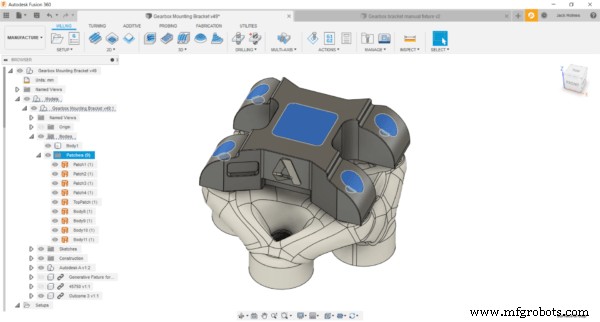
精加工
用多策略精加工,因零件特征多。主要需精加工区域是零件“脚”。用平行刀路、8mm球刀、0.1mm步距。获良好表面光洁度,无需手工抛光。
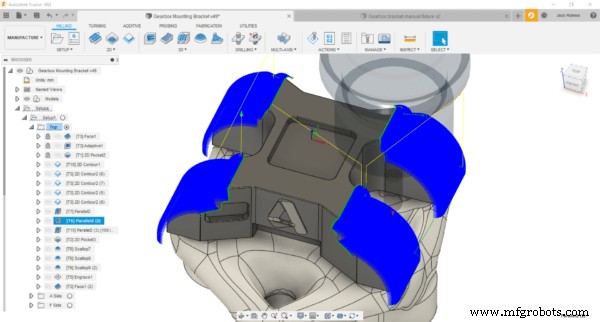
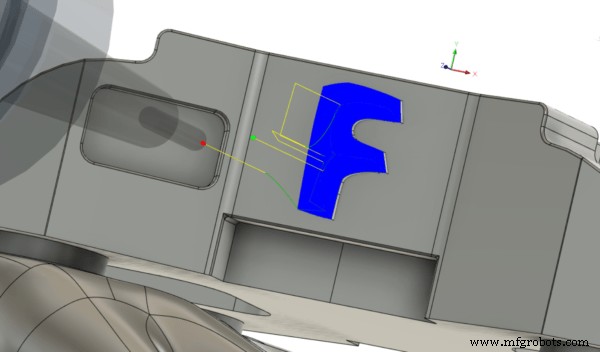
A和F符号用等高刀路、3mm球刀。虽位于零件侧面,但用刀具方向选项极易在Fusion 360编程3+2刀路。只需勾选刀具方向,直接从CAD拾取Z轴即可。因我们Haas VF2有转台,此及其他3+2操作很直观。想知更多刀具方向,可读此帖。
结论
零件总加工时间约2小时,但整个流程若按传统方式会长得多,因能用生成式设计夹具快速内部打印而加速。Fusion 360集成CADCAM让整个设计制造工作流快速无缝,因在生成式、设计、制造工作区间切换极易。想尝试但未试软件者,可在此链接下载免费试用。
工业技术
- 压缩刀(Compression Bit)数控雕刻机实战指南:双面层压板加工必备神器
- CNC雕刻机玻璃加工全攻略:从参数设置到实操案例
- Autodesk Fusion 360如何赋能高效并行工程
- Gaudio凭借Fusion 360设计重塑入耳式耳机
- 掌握五轴加工:Autodesk Fusion 360实战指南
- 用生成式设计3D打印夹具在Fusion 360中加工零件
- Fusion 360分步教程:方向盘模具加工全过程
- Fusion 360辐条板加工详解:从装夹到精加工全流程
- Fusion 360 进阶:用曲面建模驾驭复杂几何加工
- CMMS 库存优化实战:在“备而不用”与“用而不备”的平衡点上降本增效
- 激光切割机操作全攻略:3大启动前检查、12步操作流程、12条安全规范
- Fusion 360 项目数据管理与存储:团队协作安全全指南