


Fusion 360分步教程:方向盘模具加工全过程
作为“如何加工”系列一环,本帖讲解如何用Autodesk Fusion 360集成CAD/CAM能力加工方向盘模具。若未读系列前作,可点链接:
- 如何加工轮毂
- 如何加工辐条板
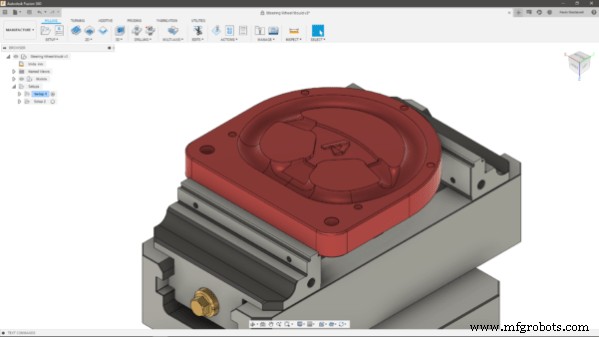
装夹设置
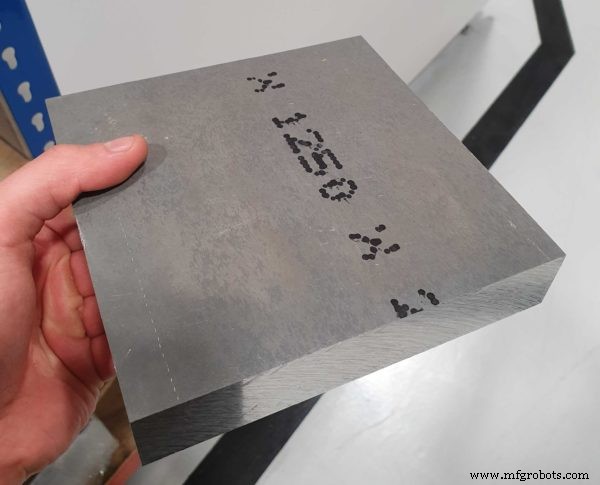
起点为下图原始毛块。选用铝6082。决定在伯明翰技术中心用DMG Mori DMU 60eVo linear加工。
下一步决定先加工哪面。最合理选上表面(图左侧)。
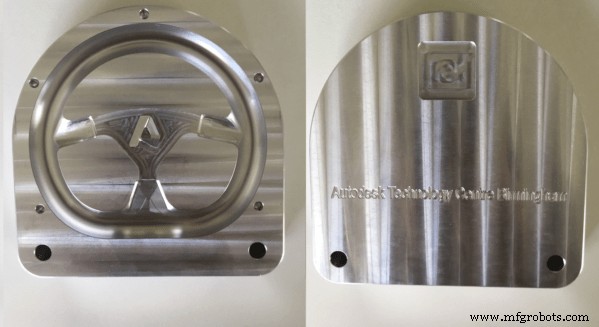
实际上,先加工这面合理,可考虑刀具磨损移除大部分材料。此外,先加工这面确保在需最多工作的区域用相对高进给转速也能最小化振动。
工件夹持
像大多数零件,我用Lang虎钳夹持毛坯。此工具保证可靠无振动夹持,仅需3mm材料夹持。Lang虎钳还允许组件重新对齐在5微米公差内。这比经典夹持机制让过程高度可重复。
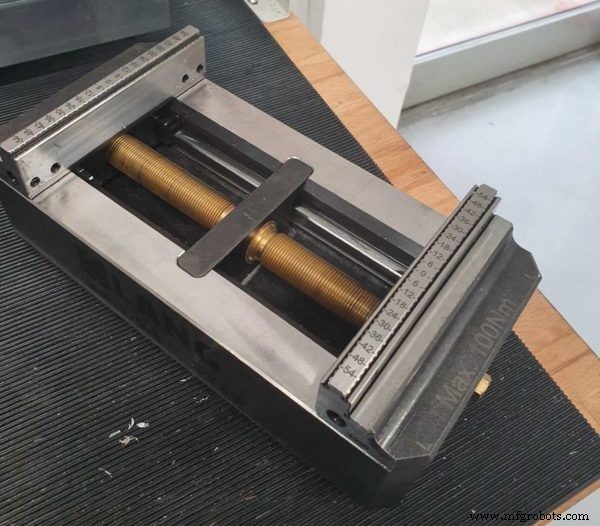
装夹1用压紧机构,知晓会在半成品侧面留痕。装夹2用平行钳口,显然不想成品有痕迹。
考虑零件几何与Lang虎钳通用性,我无需想夹具,因无需夹具即可全加工零件。
粗加工
装夹1主粗加工区域为构成方向盘模具主体的凹面。通常粗加工用平底或圆鼻立铣刀,但本案用2D自适应清角配8mm球刀组合。这样避免了半精加工刀路。若选平底刀加工凹区,清角后剩余材料多得多,本需半精加工。
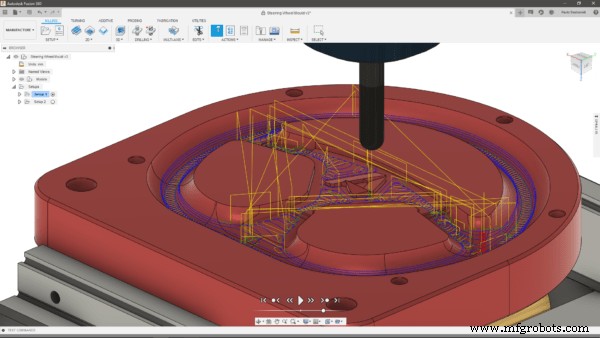
外形用16mm立铣刀。因订购毛坯高仅26mm,单刀路绕零件一周。保持主轴转速进给较低,无精加工刀路也获外形极佳光洁度。为卓越结果,尽量让刀具尽可能短以提高刚性!
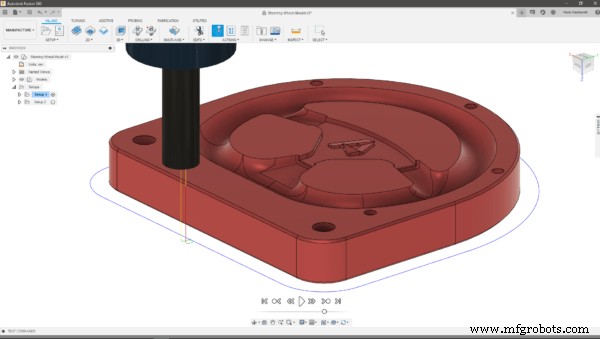
精加工
大部分凹区用4mm球刀精加工。如上,粗加工后主模具区剩料不多。步距0.2mm获极佳光洁度无需抛光。
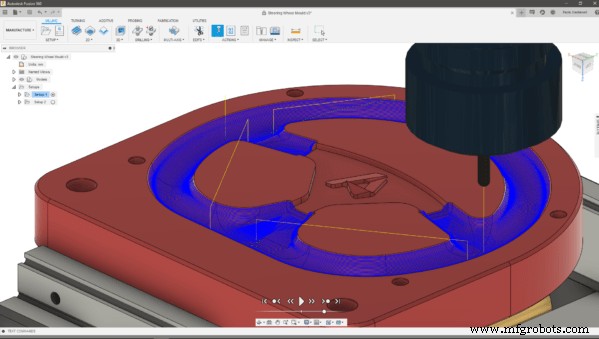
但Autodesk“A”字仍有大量编程。内部用2mm立铣刀2D腔加工。A字自由曲面形状用2mm球刀配等高刀路。步距极细仅0.05mm获极佳光洁度。
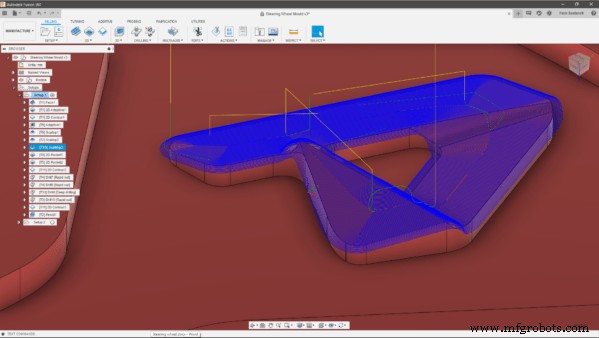
装夹2刻字用同2mm球刀,配投影刀路将文字投影在平背面。我发现投影在易用性与输出质量上极佳。若未用过,绝对多用!
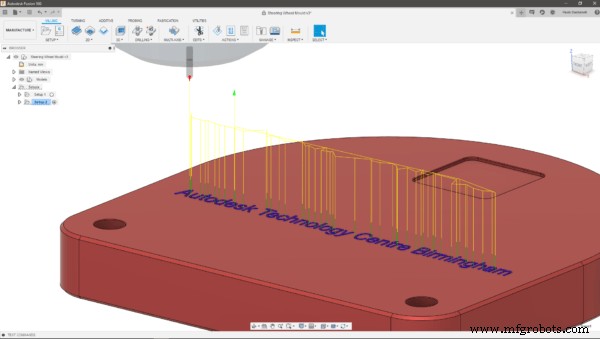
最后,孔倒角与零件周边倒角用2D轮廓刀路配倒角刀。倒角尖锐边缘是制造标准做法,因最小化触碰零件受伤风险。
结论
零件总切削时间约1.5小时。预期中,装夹1耗时最多,装夹2仅占总切削时间15分钟。
Fusion 360集成CAD/CAM工具让整个设计制造工作流快速无缝,因需时切换工作区极易。想尝试未试软件者,可在此链接下载免费试用。
希望这帖帮您学到更多方向盘模具加工知识。关注更多“如何加工”帖子!
工业技术
- 为卡丁车定制 3D 打印方向盘:更轻、更舒适、可无限修改
- CNC雕刻机玻璃加工全攻略:从参数设置到实操案例
- 借助Fusion 360 Manage扩展强化产品设计安全
- Autodesk Fusion 360如何赋能高效并行工程
- Gaudio凭借Fusion 360设计重塑入耳式耳机
- 掌握五轴加工:Autodesk Fusion 360实战指南
- 用生成式设计3D打印夹具在Fusion 360中加工零件
- Fusion 360辐条板加工详解:从装夹到精加工全流程
- 提升效率:优化机床磨削作业的实证策略
- CNC珠宝加工全攻略:从工艺到实战
- Instagram缘起:机器人团队携手DATRON Dynamics共创佳绩
- Fusion 360 项目数据管理与存储:团队协作安全全指南