


Fusion 360辐条板加工详解:从装夹到精加工全流程
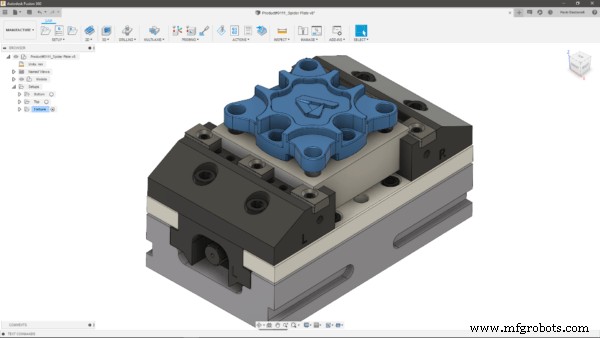
在讲完轮毂组件设计制造流程后,今天详细解释如何加工如下图所示辐条板,利用Autodesk Fusion 360集成CAD/CAM能力。想看实加工视频,访问此链接。
装夹设置
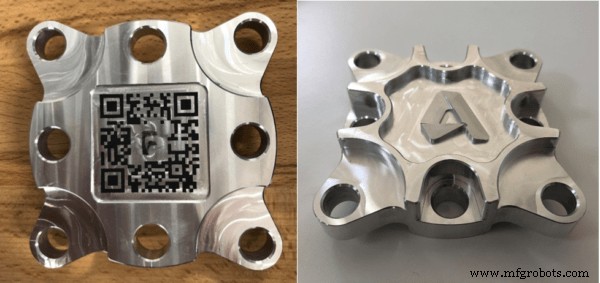
如轮毂帖所述,先加工哪面是CAM程序员最关键决策。本案中我幸运,零件关于XY平面近似对称,任面可先加工。设计含六通孔两定位孔,这对两次装夹全加工时的定位夹持帮助巨大。最终选先加工底面(图左侧,可见激光刻二维码)。
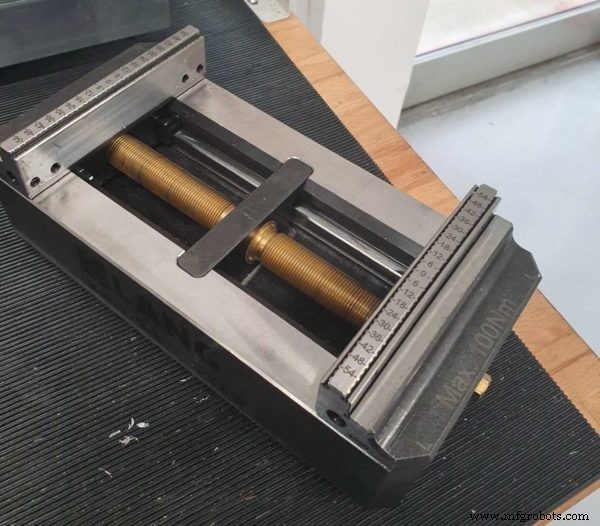
工件夹持
本组件用Lang虎钳夹持原始毛坯。此优秀工具保证可靠无振动夹持,仅需3mm材料夹持。Lang虎钳还允许组件取出放回后在5微米公差内重新对齐。这比其他夹持机制让过程高度可重复。因计划加工前清理10毛坯,这让我在跑刀路前对齐块体轻松得多。
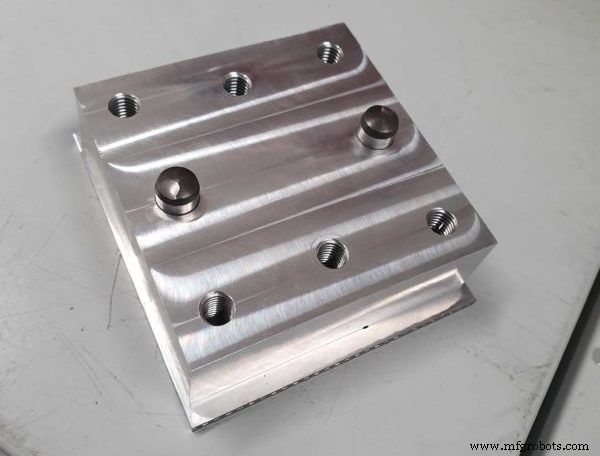
制造任何组件另一关键是夹具选择。本案零件两端平,易设计含8孔简单板:六通孔两定位孔。即使“简单”2.5D组件如辐条板,启动程序前确保夹具孔与零件孔对齐至关重要。再三检查!
粗加工
装夹1外部粗加工用2D自适应清角配16mm立铣刀。此刀路算法确保用满刀刃排屑。这意味单刀路粗加工外形(确保刀具刃长足够!)。此策略让刀具在恒定负载下工作,保持刀具与材料啮合角恒定。比传统策略安全快得多。
圆角分析
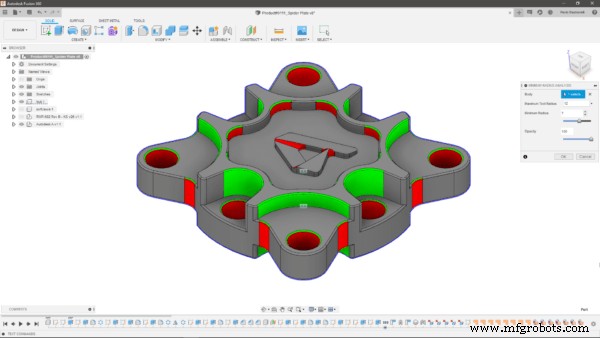
零件用铝6082,在DMG Mori DMU 60eVo linear加工。即使机床材料定型,仍须对零件跑彻底几何分析,因现有圆角决定允许用于刀路的最大刀具尺寸。本案两装夹中,我对所有敞口型腔用2D腔加工配12mm立铣刀,因找到最小半径7mm,意味着可用12mm刀无侧壁过切。想知更多如何选刀具加工内部圆角,请看如何加工内角帖子。
精加工
棘手点:敞口型腔底部倒角用倒角刀会侧壁过切。故决定用2mm球刀配等高刀路加工那些倒角,如下图。
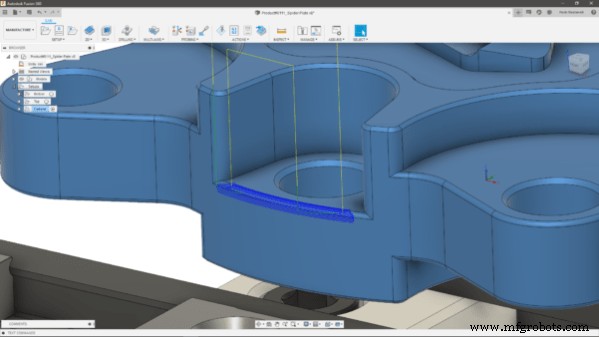
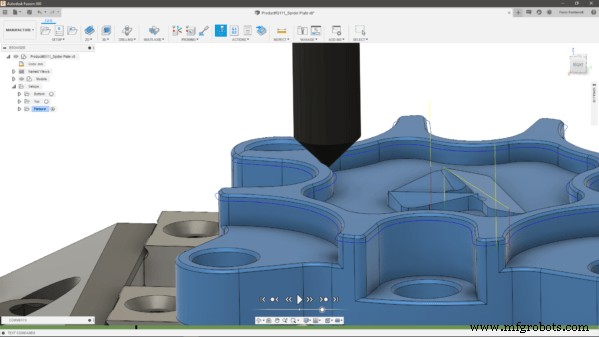
零件中心Autodesk Logo用同款2mm球刀+等高刀路,配合自适应清角策略处理Logo周围自由曲面型腔。
最后,孔倒角无过切风险,用2D轮廓刀路配倒角刀。零件其他倒角同策略。我发现2D轮廓做倒角效果真好,快速编程切削,无需花时间建草图驱动刀具。
结论
零件总切削时间约45分钟,但完整过程稍长,因每装夹需中途换螺栓位置,分两次各加工4型腔(及相关孔)。
真希望这帖有用,您已学会如何加工辐条板。
Fusion 360集成CAD/CAM工具让整个设计制造工作流快速无缝,因需时切换工作区极易。想尝试未试软件者,可在此链接下载免费试用。
工业技术
- CNC雕刻机玻璃加工全攻略:从参数设置到实操案例
- 借助Fusion 360 Manage扩展强化产品设计安全
- Autodesk Fusion 360如何赋能高效并行工程
- Gaudio凭借Fusion 360设计重塑入耳式耳机
- 掌握五轴加工:Autodesk Fusion 360实战指南
- 用生成式设计3D打印夹具在Fusion 360中加工零件
- Fusion 360分步教程:方向盘模具加工全过程
- Fusion 360轮毂加工实战指南:从装夹到刀具选择
- Fusion 360加工半球全攻略:专业级指南
- CMMS 库存优化实战:在“备而不用”与“用而不备”的平衡点上降本增效
- CNC珠宝加工全攻略:从工艺到实战
- Fusion 360 项目数据管理与存储:团队协作安全全指南