


Fusion 360轮毂加工实战指南:从装夹到刀具选择
作为CAM工程师,过去5年我主要用Autodesk PowerMill编程。但最近为编程组件切换到Fusion 360,想分享经验。本帖给几个用Fusion 360加工轮毂的技巧,利用其集成CAD/CAM能力。想看加工视频(谁不爱看切屑飞舞?)可访问此链接。
装夹设置
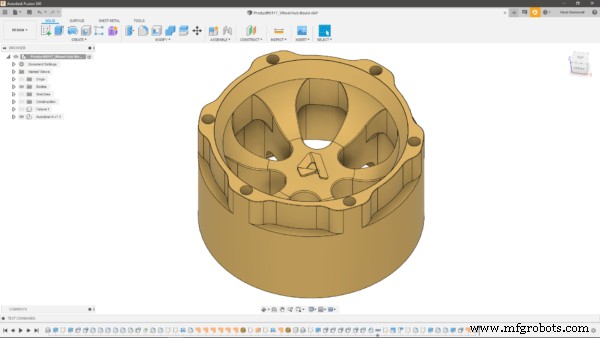
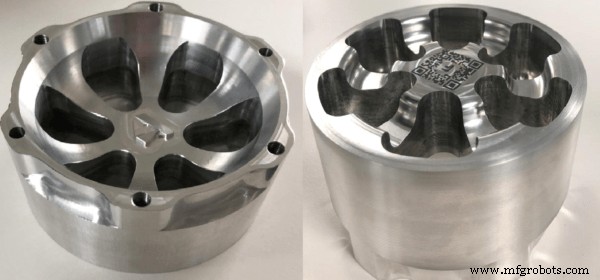
CAM程序员起程序时首要思考:先加工零件哪面。这选择对后续工序夹具定义有关键影响,稍后可见。我最终选先加工下图左侧面。主因模型上有两定位孔和四攻丝孔,对后续定位夹持极有用。我也意识到装夹1可加工掉大部分材料,留给后续阶段少刀路。
工件夹持
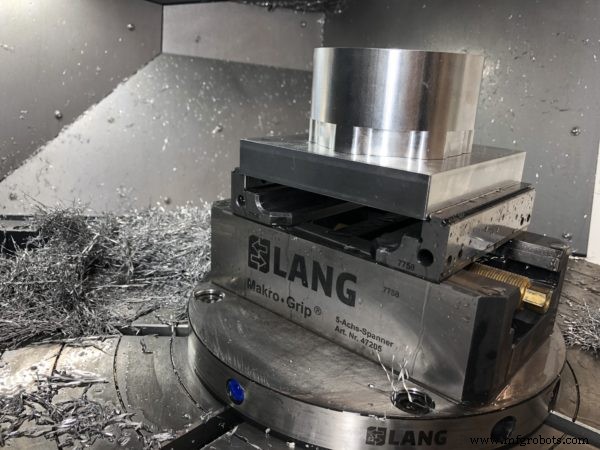
装夹1用Lang虎钳夹持毛坯。此神器允许可靠无振动夹持,尽管仅需3mm材料夹持。这意味我可订购仅略大毛坯,显著减小我最初定义的大块毛料。Lang虎钳另一大益处:取出组件放回虎钳时,允许5微米公差内零件重新对齐。这让过程极可靠可重复,如计划跑刀路前清理多毛坯。
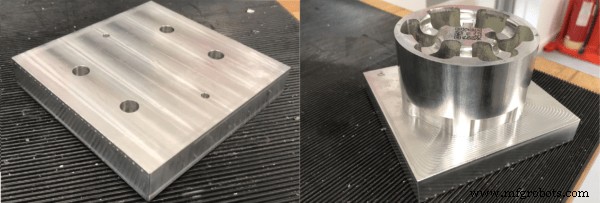
跑装夹2刀路时,我须想夹具。本案易设计:含六孔板(两定位孔四攻丝孔)完美胜任。攻丝孔用拧零件到夹具,夹具上对应攻丝孔的孔为沉孔。
刀具选择
假设已指定加工材料(我用铝6082),订购正确刀具前第一步是分析零件几何,含成品组件现有圆角。例如,用8mm球刀加工含3mm半径表面,势必留太多材料,导致需额外刀路完成程序。
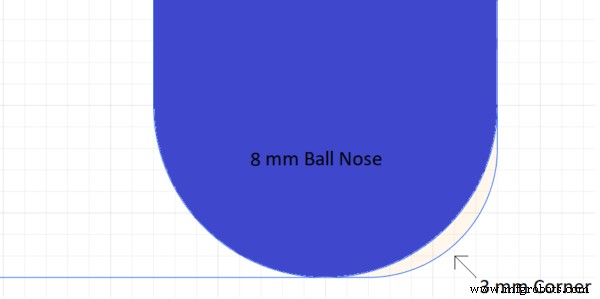
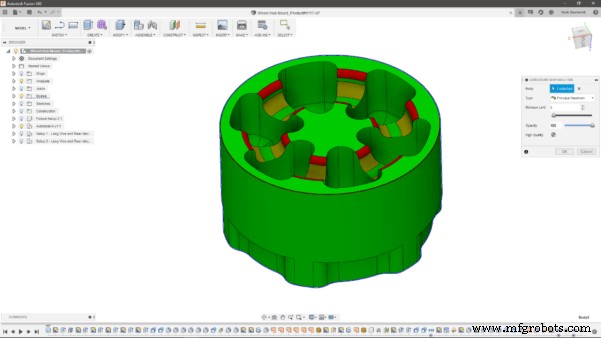
轮毂几何分析后,外部粗加工订16mm立铣刀单刀路完成,减少加工时间。分析零件圆角,最小(凹)半径5mm,意味直径8mm以下刀具干得好,精加工后无残留材料。同时这刀具选择避免因啮合角增大导致刀具过大力,改善表面光洁度与刀具寿命。
进给与转速
如首段所述,装夹1去除大部分材料。这意味装夹2在进给转速、步距步深选择上可相当激进。例如,装夹2加工主型腔时,我推10mm立铣刀至12000rpm主轴转速、5000mm/min切削进给。粗加工用自适应清角,因其让刀具在恒定切削力下工作,保持刀具与材料恒定啮合角。比传统清角刀路安全快得多。
无缝集成CAD/CAM工作流
许多程序员忽略:在CAD与CAM软件间切换为零件做建模修改花费多少时间。Fusion 360巨大助力:建模与制造环境间简洁无缝工作流。我案例中,须创建多个自由曲面“欺骗”刀具在精加工刀路中停留在组件上,如下例图。
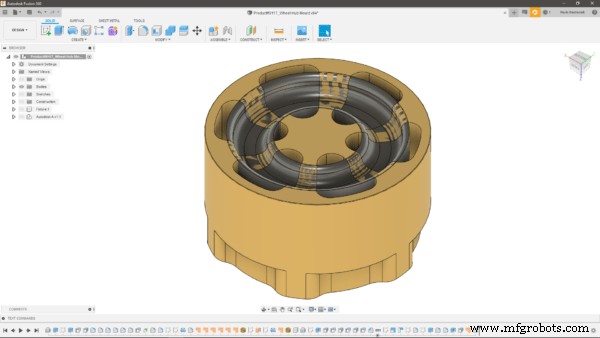
在Fusion 360做这只需几分钟轻松工作,传统方式则涉及切回CAD包、编辑、导出回CAM包(祈祷修改不使其余程序失效!)。集成CAD/CAM工具在设计夹具时也是巨大助力,因一切可在同一环境完成,后续修改无需中途切软件。
希望此时您已学会更多用Fusion 360加工轮毂。零件编程未用制造扩展高级工具(更多信息见此)。若对试用Fusion 360兴奋(谁不?!),可在此链接下载免费试用。
工业技术
- CNC雕刻机玻璃加工全攻略:从参数设置到实操案例
- 借助Fusion 360 Manage扩展强化产品设计安全
- Autodesk Fusion 360如何赋能高效并行工程
- Gaudio凭借Fusion 360设计重塑入耳式耳机
- 掌握五轴加工:Autodesk Fusion 360实战指南
- 用生成式设计3D打印夹具在Fusion 360中加工零件
- Fusion 360分步教程:方向盘模具加工全过程
- Fusion 360辐条板加工详解:从装夹到精加工全流程
- Fusion 360加工半球全攻略:专业级指南
- 提升效率:优化机床磨削作业的实证策略
- CNC珠宝加工全攻略:从工艺到实战
- Fusion 360 项目数据管理与存储:团队协作安全全指南