


内角加工:保护刀具延长寿命的关键策略
CAM世界许多事棘手,但程序员若想刀具耐用,绝不能忽视如何加工内角。本帖解释为何分析模型内部圆角在编程刀路时至关重要。
为何半径分析重要
以下图零件为例。可见此装夹有大量凹圆角。
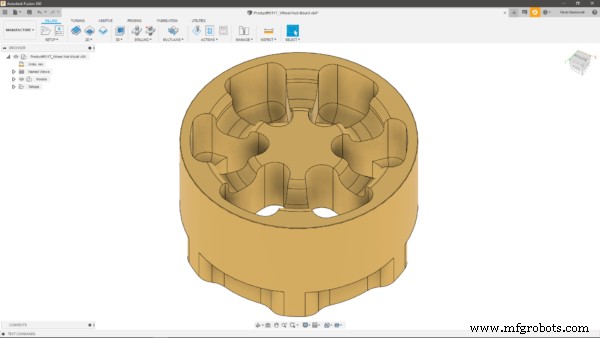
若选错刀具,风险是过切零件、留下未加工材料、甚至折断刀具——制造业皆不愿见。刀具进角时,其与材料啮合角必然增大,进而增加作用在刀具上的力,导致潜在折刀或因刀具挠曲致表面光洁度差。
如何选正确刀具加工内角
看三种场景。第一,如用8mm球刀加工3mm半径表面,势必留材料,导致需额外刀路完成程序,如下图。
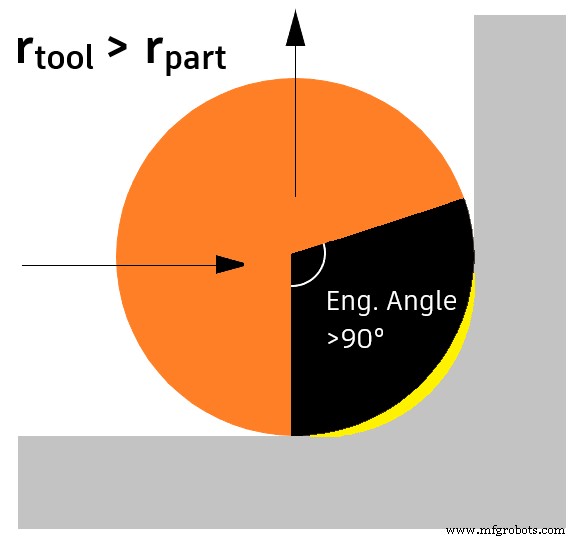
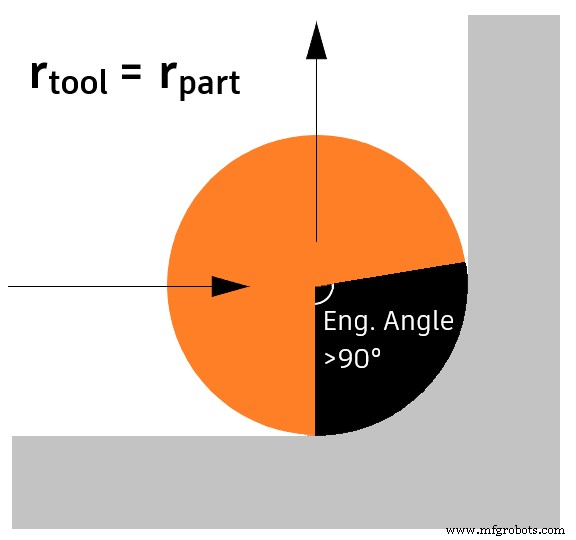
第二,用与零件半径完全匹配的刀具半径虽不留材料,但会导致啮合角剧增,如前所述可能损坏刀具。
第三,用更小刀具。虽啮合角仍增大,但略微降低进给率能应对切削力增大带来的问题,留更好表面光洁度、降低折刀几率。
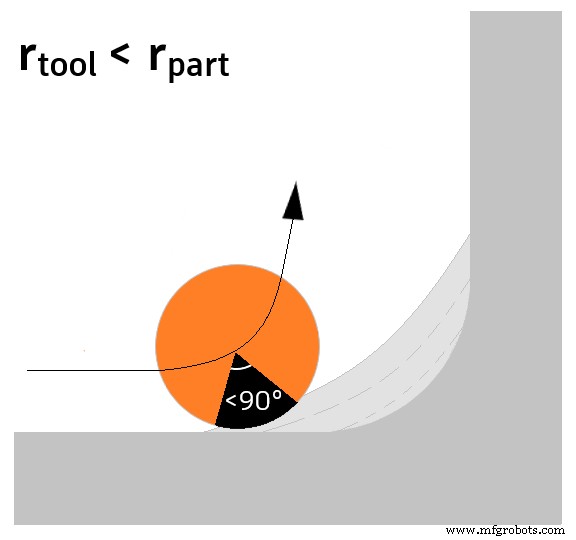
总体,第三种场景最理想有效。经验法则:推荐刀具半径为须加工的最小凹圆角80%。
如何找零件最小半径
看看如何确保选正确刀具加工即将编程零件的内角。我总先在制造工作区跑快速最小半径分析。
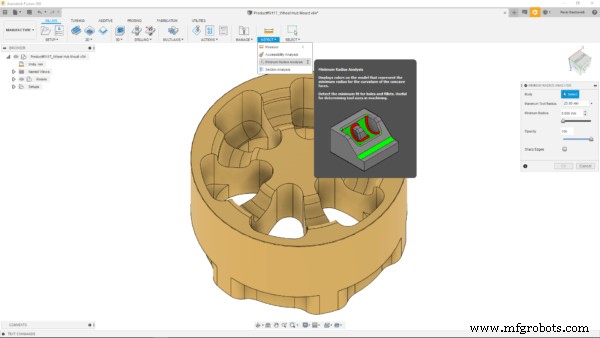
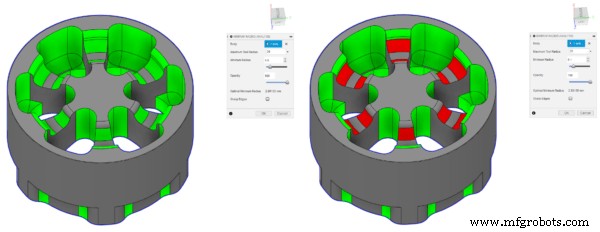
图中零件,我在5mm找到最佳点,如下图。因此知可用最大直径8mm刀,正好在前述80%标记上,若不想出问题。
如何基于现有刀具修改圆角
另一选项(除非设计规范不允许)是修改圆角适配现有刀具。假设我想修改上图红色高亮的5mm圆角(我找到的最小)。只需去设计工作区,选面,开启推拉工具,选所需圆角值。
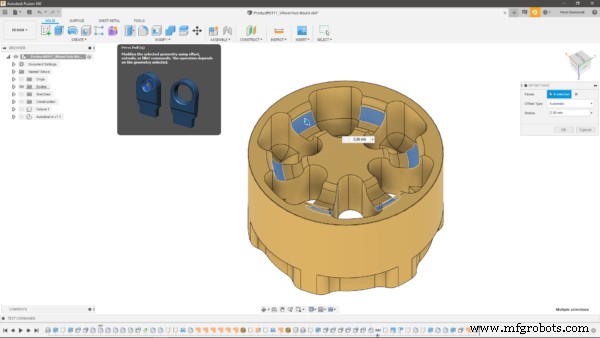
现在最小半径6mm,按前述,若想可用最大直径10mm刀,因刀具半径约为加工圆角的83%。
希望这帖突出加工内角时最重要考量。若未试Fusion 360,可在此链接下载免费试用。
工业技术
- Methods Machine Tools收购Koch Machine Tool 拓展德州市场版图
- 车床操作大全与车刀选型指南:从入门到精通
- 如何选择理想的整体硬质合金圆刀具以实现巅峰加工性能
- 消除颤振:优化机床设置的实证策略,实现更快更洁净的生产
- 最大化五轴机床产出:工装、刀具与装夹设置专家贴士
- 提升效率:优化机床磨削作业的实证策略
- CNC机床维护保养专家指南:日常/定期/预防性全周期方案
- 选购CNC机床实战指南:九大决策维度全解析
- 角部啮合精密铣削:掌握内圆角加工提升表面质量
- CNC机床新增刀具完整操作指南:分系统详解对刀流程
- 选购工业机械实战指南:规避决策误区
- 金属车床切削刀具磨削专业指南