


板材弯曲成型工艺专家指南:术语、工艺分类与应用
板材弯曲成型概述
板材成型工艺在金属成形行业应用极广。汽车车身、金属门、风扇叶片、办公桌等均为板材弯曲制品。板材成形工艺分为:切割、弯曲、深冲三大类。本文聚焦弯曲工艺。
弯曲基本术语
 |
| 图片来源 |
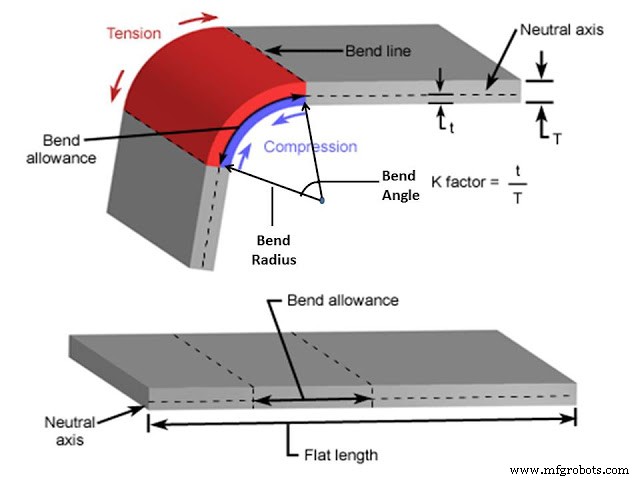
- 中性层:弯曲过程中不产生应力的假想层。
- 外层纤维:处于张力区,位于中性层一侧,图中红色区域。
- 内层纤维:处于压缩区,位于中性层另一侧,图中蓝色区域。
- 弯曲补偿量:弯曲区中性层的长度。
- 弯曲角度:弯曲区中心线形成的角度。
- 弯曲半径:弯曲中心到中性层的距离,记为r。
- 最小弯曲半径:外表面出现裂纹时的半径,常以板厚倍数表示(2T、3T等),随材料不同而异。
- 回弹:卸载后板材弹性恢复,导致最终弯曲半径增大、角度减小。
弯曲工艺原理
弯曲使工件形状改变,而长度和厚度理论上不变(实际弯曲区会有微小变化)。板材具有优异的弯曲能力,适合多种成形工艺。
常见板材弯曲工艺分类
压力机弯曲
利用机械或液压压力机配合长模具弯曲板材,易于自动化,是最常用的弯曲方式。
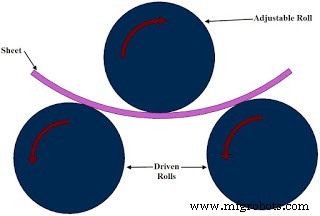
辊弯
三辊调整间距使板材弯曲成型,可形成各种曲率。
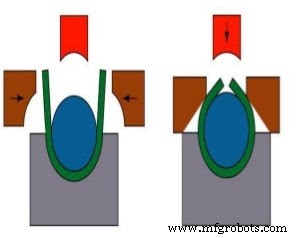
四滑块弯曲
三个可动滑块和一个固定滑块配合弯曲小型工件。
翻边/压筋
将板材边缘弯入凹模型腔,增加截面惯性矩和刚度,消除锐边。
法兰成型
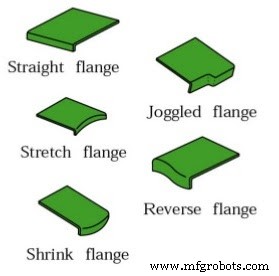
将板材边缘垂直于长度方向弯曲,分为直法兰、伸缩法兰、阶梯法兰、收缩法兰等。
翻孔/冲孔翻边
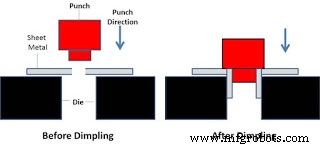
先冲孔再利用凸凹模将孔扩张成法兰。
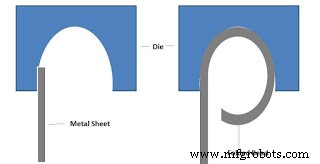
卷边
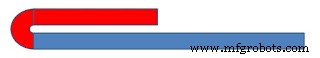
将板材边缘折回自身,增加刚度并消除锐边。
辊压成型
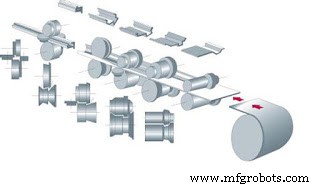
长工件连续弯曲工艺,通过一系列成型辊逐步弯曲,最后剪切堆叠。
以上为常见板材弯曲工艺详解。如有疑问欢迎留言,觉得有用请分享收藏,订阅本站获取更多技术干货。
制造工艺