


圆弧段铣刀为何能大幅提升铣削效率与表面质量
球头铣刀虽未像恐龙一样灭绝,但可以肯定的是——小行星已撞击地球,桶形海啸正袭来。准备好迎接圆弧段铣刀吧。
用球头铣刀加工三维模具表面时,CNC机加工人员和程序员都知道:刀具越大,步距越大,表面光洁度越好,循环时间越短。例如,直径0.125英寸的刀具需用0.022英寸步距才能实现0.001英寸的波峰高度。相比之下,直径0.50英寸的球头铣刀支持0.045英寸步距,是前者的两倍多。
现在想象把半径1英尺的刀具塞进模具型腔。若这超自然壮举可行,步距可增至0.31英寸,产能近乎七倍提升。
事实证明,这种看似不可能的加工场景完全可实现。圆弧段铣刀,又称桶形铣刀,正迅速成为模具制造、骨科植入体加工、燃气轮机叶片及航空航天、能源行业自由曲面加工的首选刀具。
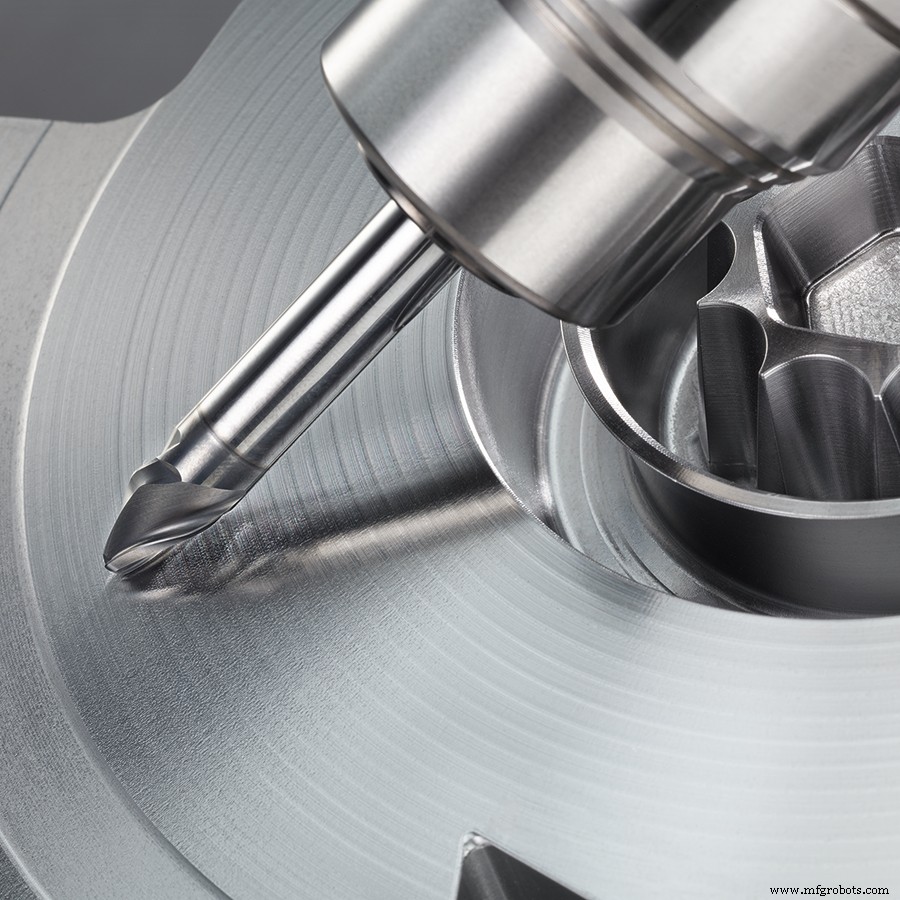
顾名思义,圆弧段铣刀仅包含同尺寸球头铣刀弧度的一小段。
正是这巨大的弧段,赋予圆弧段铣刀在不牺牲零件质量前提下大幅增加步距的能力。据圆弧段刀具供应商内部测试和客户成功案例,部分用户在实施桶形切削策略后,循环时间从小时级降至分钟级,刀具寿命也随之延长。
EMUGE公司或许是圆弧段刀具日益普及的最大功臣,其与CAM供应商Open Mind、CNC软件开发商Mastercam紧密合作,开发了圆弧段加工所需的专用刀具路径。
圆弧段铣刀的类型
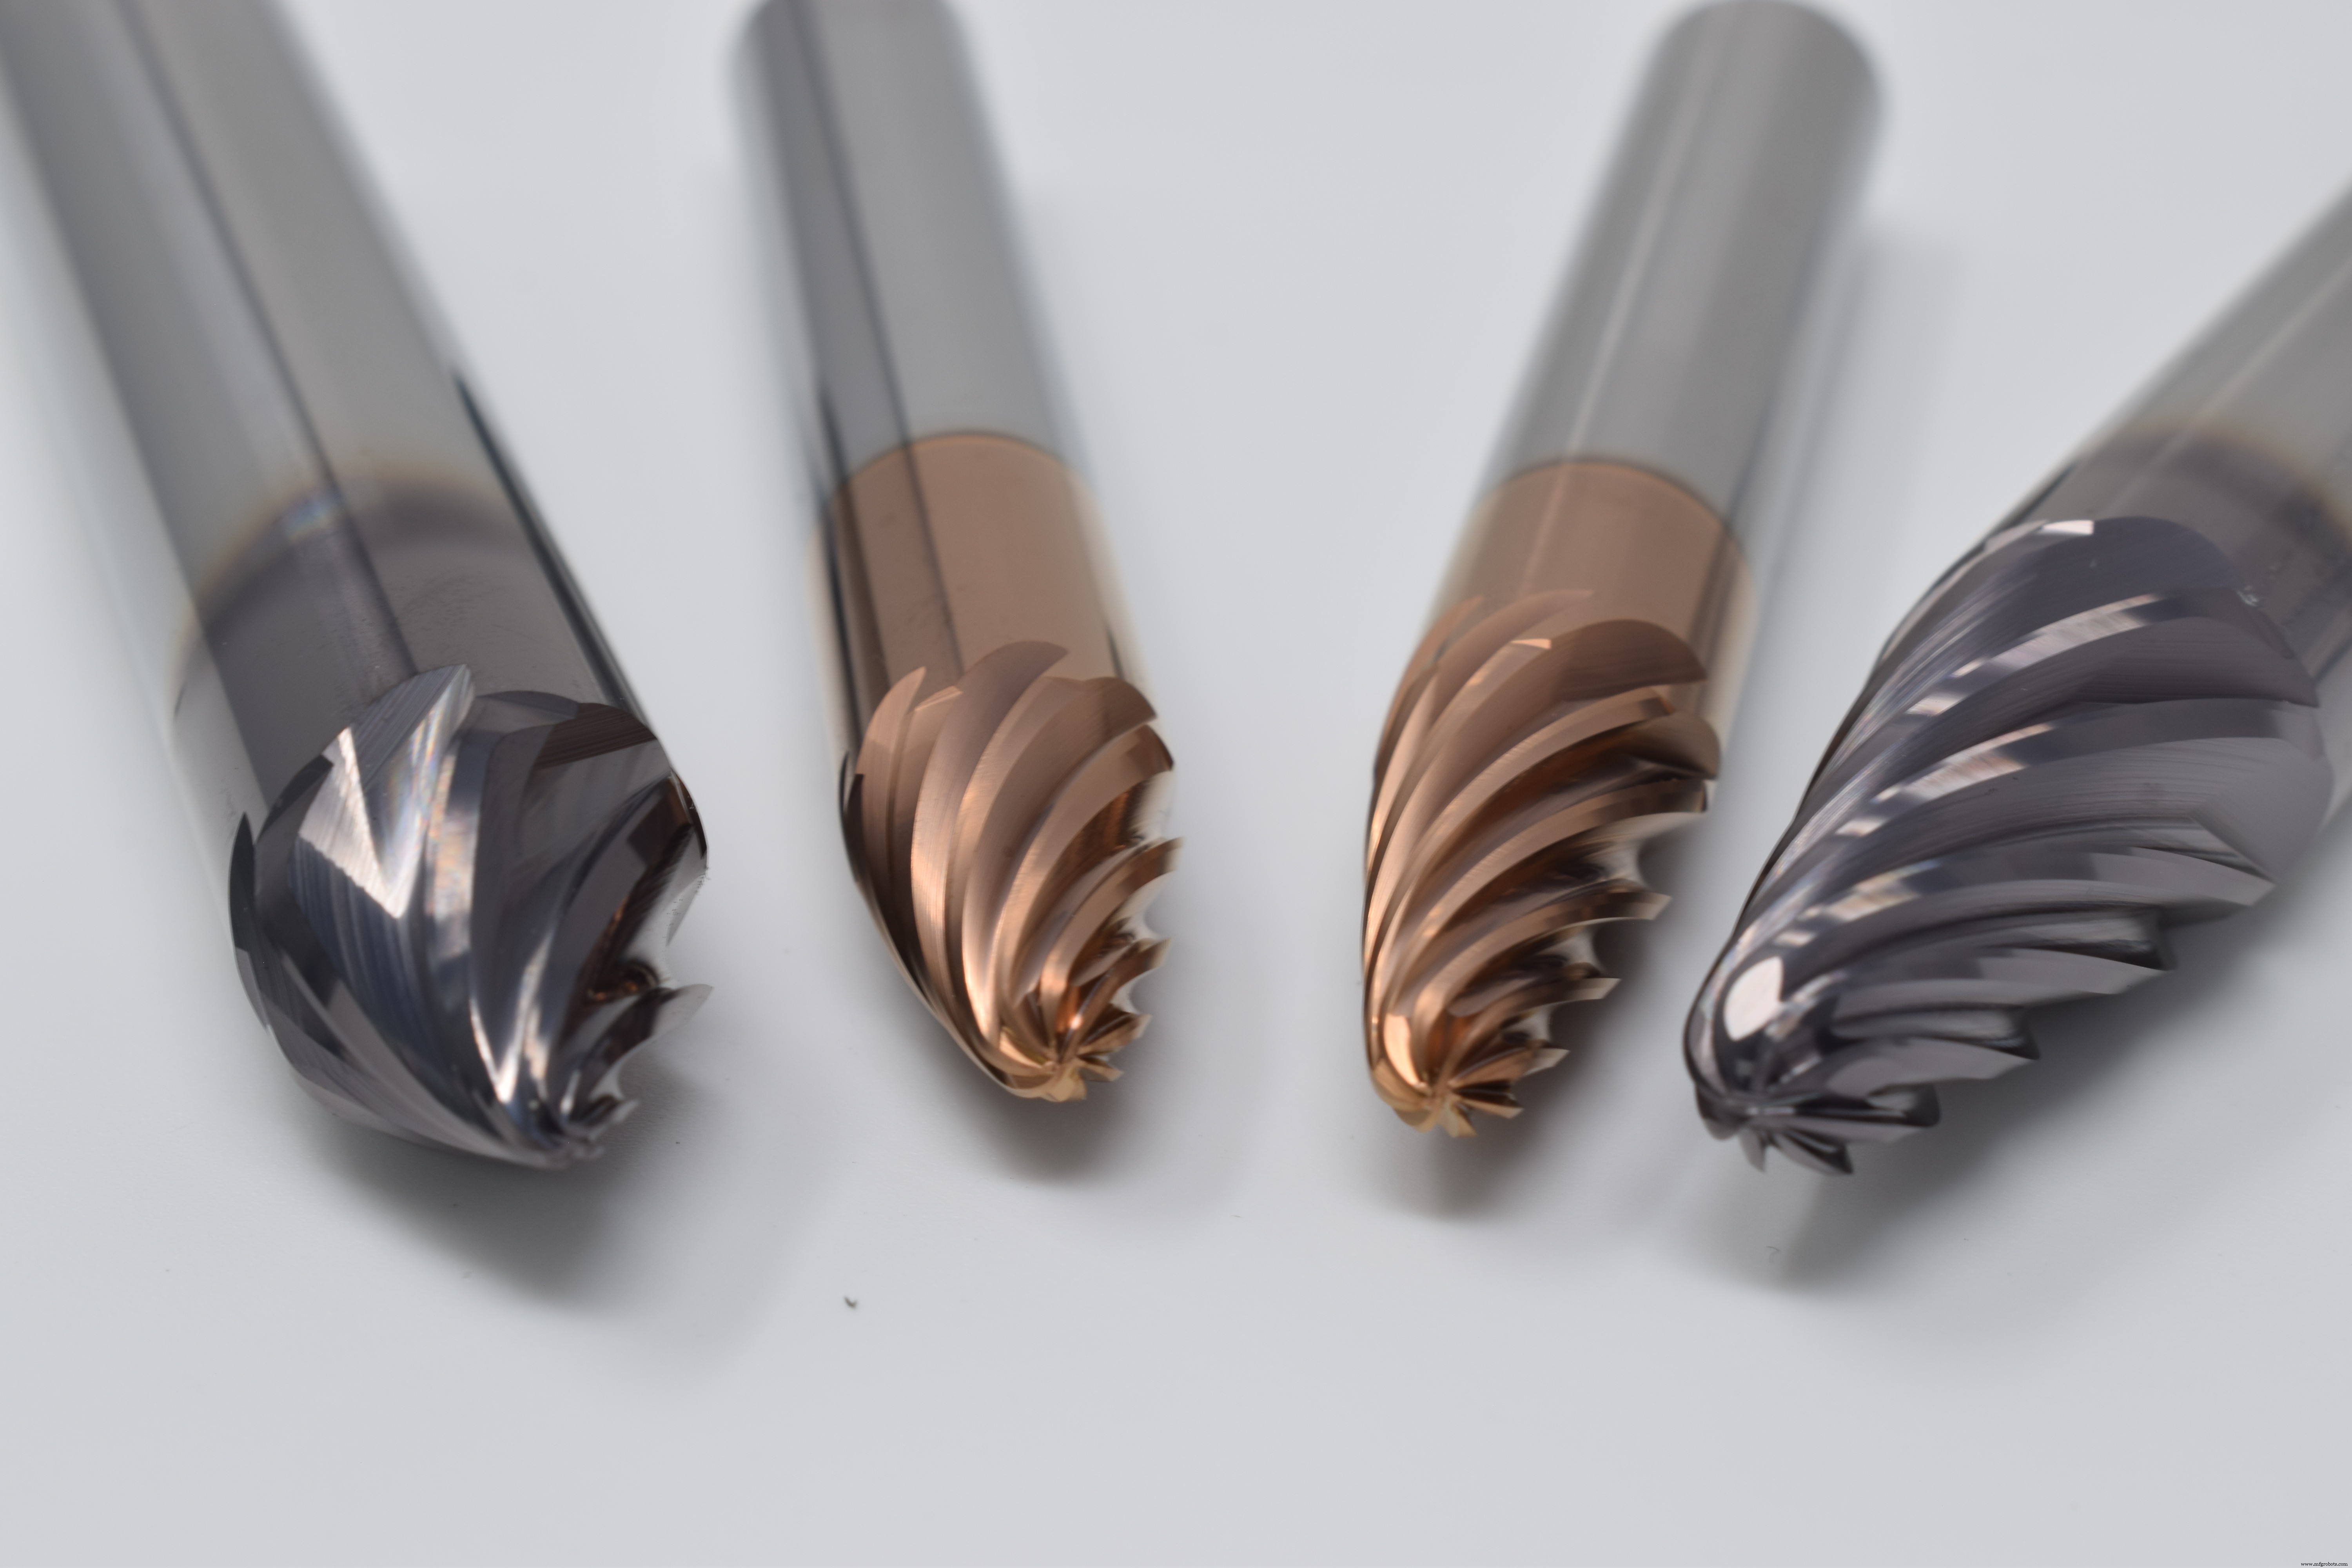
圆弧段铣刀有四种形式:桶形、椭圆形、透镜形和锥形。每种都需要五轴CNC机床和专用编程方法。简要概述如下:
桶形: 威士忌桶或啤酒桶形态是最初的圆弧段铣刀设计之一。其用途局限于加工垂直壁的轻微倒扣,类似棒棒糖铣刀的工作方式(但速度快得多)。
椭圆形: 侧视下,椭圆形铣刀酷似子弹,小球头过渡到侧面的大半径。这种紧凑形状使其能深入狭窄空间,适合精加工各种零件形状的锥形壁和相邻底面。
透镜形: 透镜形刀具外观酷似典型的平底铣刀,但刃部跨越一道柔和曲线。它非常适合塑料注塑模具型腔等相对浅的曲面进行半精加工和精加工。
锥形: 顾名思义,锥形铣刀含有类似削尖铅笔末端的长锥度段,顶端带小圆角。该锥度实为巨大弧段,使这种圆弧段铣刀在步距量上最具进取性。想知道机床能否进行圆弧段切削,强烈建议咨询专家。
专家观点
"我们英国技术支持中心在此领域引领探索,在航空航天和医疗应用方面经验丰富,模具制造当然也是候选领域。"KYOCERA SGS Precision Tools Inc.应用工程师Jacob Rak表示,"从目前市场情况看,锥形最受欢迎。这也是我们推出用于钢和耐高温合金的MultiCarb系列桶形铣刀,以及用于有色金属的S-Carb APF-B系列(均为锥形)的原因,两者相比球头铣刀均实现90%以上的循环时间缩减。"
为支持这些工作,KYOCERA SGS近期增购一台五轴DMG Mori加工中心,补充其位于俄亥俄州Munroe Falls技术中心的其他CNC设备,用于更多测试和客户应用支持。Rak说:"球头铣刀永远有其用武之地,但同时,圆弧段刀具确实开启了许多新机遇。"
EMUGE马萨诸塞州West Boylston分公司铣削产品经理Dan Doiron深表赞同。他一直在寻找愿意尝试圆弧段刀具的客户。"轮胎模具或涡轮叶盘等大型扫描面零件大多是候选对象。"他说,"最大障碍是让车间尝试这种相对较新的切削刀具技术。虽需测试和编程时间,但尝试过的都不愿回头。"
EMUGE铣削应用专家Evan Duncanson警告:并非所有机床都适合圆弧段铣刀。"视表面过渡和公差而定,老旧或低质量机床在通过急转弯时可能犹豫,留下振刀痕迹。"他说,"但圆弧段切削的优势实在太大,不容忽视。"
贵单位是否使用圆弧段刀具,或计划使用?欢迎在评论区留言。
工业技术