


最大化锯切效率:从正确材料认知开始
为获得最佳锯切效果,了解材料特性和尺寸如何影响切割。
Jay Gordon,The L.S. Starrett Company北美销售经理/锯床与手动工具
所有材料呈现独特切割问题。开切前了解材料特性,为实现最长带锯条寿命和生产结果提供最佳机会。本文提供一些通用经验法则。
软材料
软材料通常包括碳钢、铝、铜等。某些情况下,软材料切削难度可与硬材料媲美。软材料倾向于填满齿槽,导致过早磨损,最坏情况甚至导致崩齿。
齿槽填满时,仅齿尖尖端在切削。这导致齿槽切屑堆积和每齿过大受力。任何材料选齿基本法则:切削中始终保持不少于3齿、不超过10-14齿。这通常允许齿抓取切屑并在齿槽满前释放。因软材料填槽快,必须避开细齿距锯条。通常讲,视具体软材料,大多数情况下选较粗齿距优于细齿距。
硬材料
Inconel、Monel、Hastelloy等硬材料呈现不同问题组合。基于这些材料切削特性,齿槽极不可能填满,故选齿应反映此点。齿难啮合材料,通常拉取更薄切屑。这允许选遵循法则高端的锯条,因比锯软材料时更多齿啮合切削,无填槽顾虑。
例如,用1.4/2齿距锯切3英寸铝材,满足切削中始终至少3齿标准。基于铝切削特性,通常效果良好。但用同锯条切同尺寸Inconel 718会因齿太粗无法啮合拉取必要切屑量导致锯条过早失效。此例选3-4齿更好,因更多齿啮合且无填槽担忧,实现最优锯切生产率和最大锯条寿命。
尺寸很重要
材料尺寸决定用哪种齿距。通常,材料/零件越小,齿距应越细。反之,大零件宜用较粗齿距。
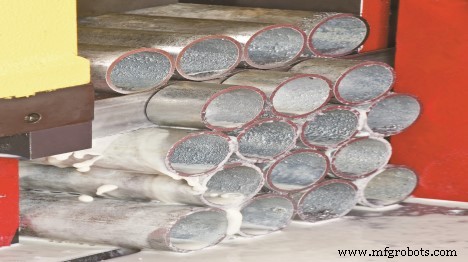
捆绑材料同理。注意捆绑中单个材料尺寸,也要考虑整体捆绑尺寸。捆绑确定齿距时可能出问题,可能无完美解。但通过确定锯条将切削的真实材料尺寸来确定齿距,有助于确定合适齿距。
应用挑战与解决方案
一例捆绑切割角钢,客户基于单根角钢尺寸选齿,用10/14齿距锯条切约10"x10"捆绑。10/14齿距太细,无法切捆绑中部实心部分。Starrett锯床专家建议3-4齿,产量和寿命大幅提升。
另一例,客户长期成功使用Starrett带锯条。但遇到锯条寿命下降不知为何。联系Starrett后发现,他们一直用双金属锯条切碳钢,因新工作改切Inconel。未意识到硬得多材料的巨大差异,用同锯条同转速进给。改用硬质合金刀头锯条并调整转速进给,Inconel切削现成功。
许多独特锯切应用,拿不准时,最好咨询带锯条供应商确定手头工作的最优带锯条。
工业技术