


精密制造:Rocket Machining & Design 进军医疗器械零部件的卓越之路
精密制造零部件需要什么条件?小型医疗零部件制造商的生存现状如何?本文透过位于密歇根州的 Rocket Machining & Design 这一后起之秀,探寻其中的机遇与挑战。
精密制造是大生意——尤其是医疗制造领域。据医疗器械咨询公司 Emergo 预测,2019 年美国医疗器械市场规模将达 1730 亿美元。寻求新市场的中小型加工车间,不妨瞄准这个利润丰厚的医疗器械及耗材市场。但要竞争这些小型复杂零部件的订单,对设备和技能提出了严苛要求。
Rocket Machining & Design 便是成功切入精密医疗零部件制造的典范。公司于 2017 年 12 月 17 日正式开业,2018 年 1 月 31 日完成首个零件交付。
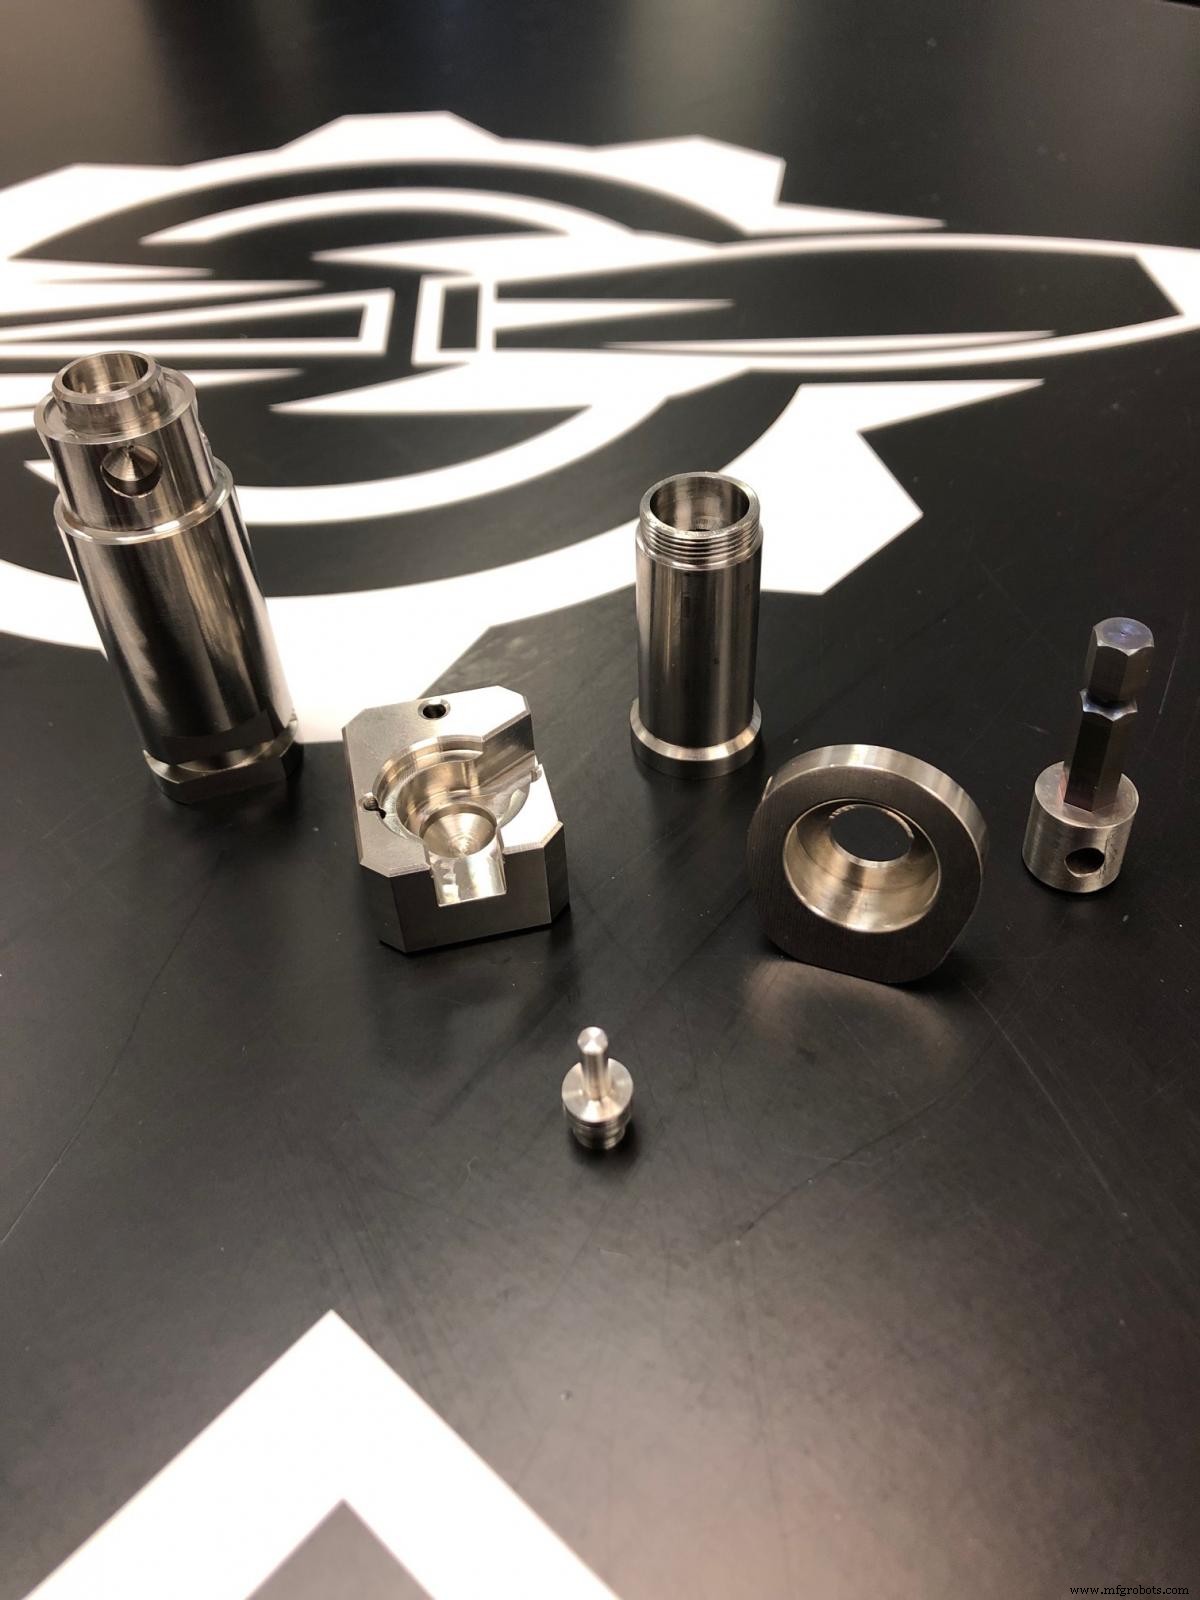
公司坐落于密歇根州斯普林菲尔德,距医疗器械巨头 Stryker 总部所在的卡拉马祖仅一步之遥。Rocket 初期从事汽车、能源、流体等领域的加工业务,后经 MSC 销售代表介绍结识 Stryker。
“合作非常愉快,近期我们承接了 Stryker 更多业务,”Rocket Machining 管理合伙人 Duane Spurling Jr. 表示。
Rocket 目前加工的许多零件是手术器械的组件和原型件。
医疗零部件制造所需的关键设备
医疗加工业务中,Rocket 使用 Haas 数控机床,包括 TL-1 和 ST-30 车床、Haas 铣床及平面磨床。
“目前我们先车后铣,或先铣后车,流程略显繁琐,”Spurling 说。
“随着此类零件增多,我们意识到必须引入一台能完成‘一次装夹全工序’加工的机床,正在采购一台可处理 20 mm 棒料的 Haas ST 复合车削中心,”他补充道。
想了解医用钛合金、钴铬合金、镍基不锈钢的精密加工技巧?请阅读《精密医疗加工必知的 8 大战术》。
医疗零部件制造的典型刀具与材料
Rocket 主要使用 Walter 切削和车削刀具——这也是一个不断摸索的过程。
“我们花了大量精力确定合适的硬质合金刀片、解决排屑冲洗问题、寻找合适的刀尖圆弧半径,”Spurling 说。“加工如此微小零件时,能否从刀具中获得预期性能至关重要。”
医疗原型件多采用 A2 和 17-4 不锈钢,偶尔也用 303、304、4140 钢材及 440 不锈钢。
“部分不锈钢材料采购时已预硬化,需要硬车削,”Spurling 说。“必须具备加工这些材料的能力并配备正确的硬质合金刀具,否则刀具消耗极快。”
微型切削刀具在医疗器械零部件中的关键作用
医疗器械零件要求极小、极精细的加工。为此,公司采用多款 Horn 微加工刀具。
“我们的加工直径可达 0.0005 或 0.0006 英寸,槽宽仅 0.0001 或 0.00015 英寸,在 440 和 17-4 PH 不锈钢上攻丝螺距极细,”他说。
“特别是在车床上攻这类细螺距极其困难,客户一旦提出此类要求,拥有合适刀具就是生死线。”
医疗器械原型件制造
尽管成立时间不长,Rocket 已参与多个新型医疗器械的原型开发。
“这些原型件涵盖 Stryker 枪用电机内部件、支撑件、医疗组装组件等,”Spurling 说。
“我们参与了 Stryker 一款新型电机的开发,据信这是 15 年来的首款新电机,”Spurling 自豪地说。“我们站在了技术前沿,提前见证未来。”
质量管控的精准调整
Rocket 正推进 ISO 9001:2015 质量管理体系认证,以及实验室检测认证;实验室已配备粉尘、温湿度控制系统。
“我们的质控流程包括首件全检:首件下机后由生产经理或一班组长全尺寸复核签署,”Spurling 介绍。
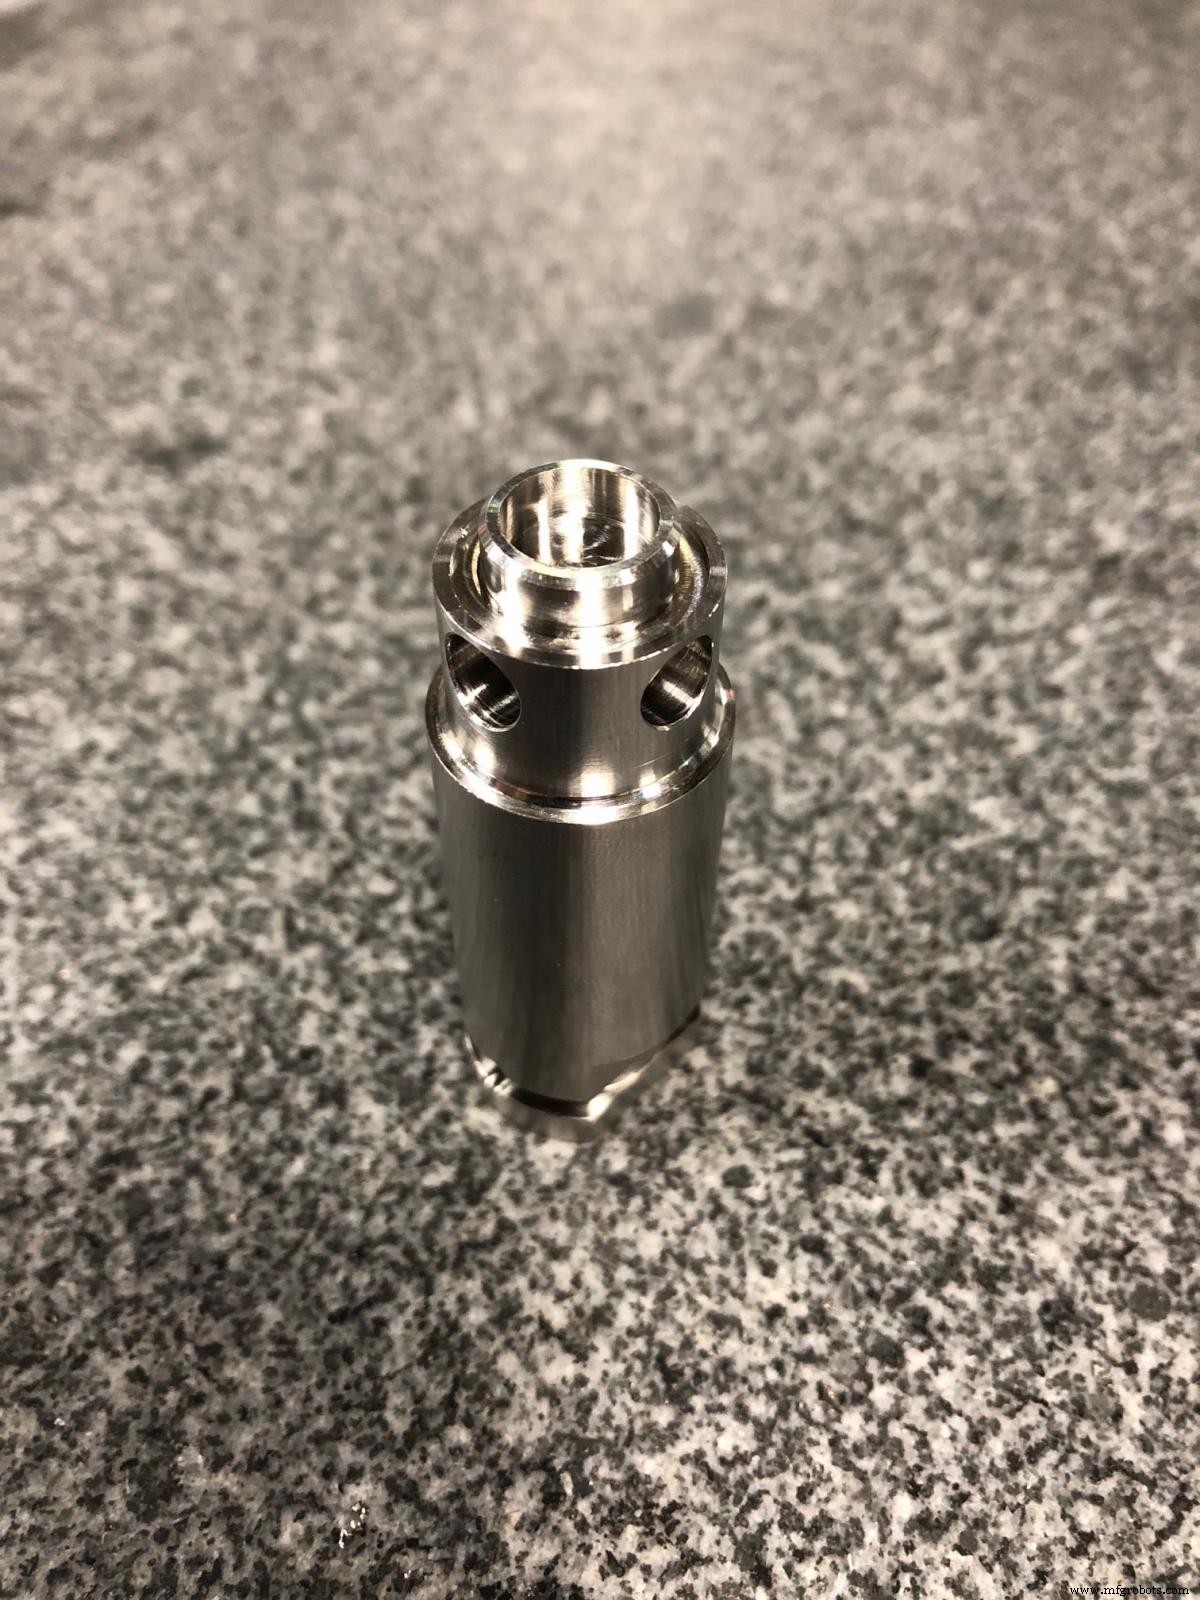
为确保质量,公司会按不同尺寸批量车削,以应对后续热处理或电镀导致的规格变化,再外发热处理或电镀。
“我们会预估热处理材料(特别是 A2)的膨胀量:初始公差虽未达标,但预留增长量;若镀层厚度要求 4 微米,我们就预留 4 微米小尺寸,镀层厚度由电镀厂负责保证。”
医疗零部件制造的未来展望
目前 Rocket 仍以小批量生产为主。尽管公司年轻,Spurling 看好医疗零部件制造的盈利前景。
“我们清楚还需迈更多步伐,正在争取更多认证,以最终承接 Stryker 的量产订单,”他说。“我们对加工车间的整洁、精准、有序极度自豪——这正是我们进入 Stryker 供应链及医疗行业的敲门砖。”
Spurling 给想切入医疗器械市场的车间建议:
“报价和生产时,必须核算零件的高难度系数,但高难度也意味着更高利润空间。”
尚未获 ISO 认证如何做医疗零件质控?欢迎前往金属加工论坛参与讨论。[需注册]
工业技术