


攻克超合金加工:切削最难材料的专家技巧
在当今竞争激烈的加工世界中获取优势,要求车间紧跟切削刀具技术。以下是针对超合金的几种解决方案——这些金属以难加工著称,却广泛用于航空航天、能源和医疗行业。
Inconel是所有金属合金中最难加工的之一。Hastelloy、Nimonic、Waspaloy和Rene同理。它们都含有相对较高的镍、钴或铬(有时三者皆有),以及钼、钽等难熔金属。
考虑到其极高的韧性、硬度和耐热耐磨性,这些重要金属当之无愧地获得“超合金”崇高称号。
例如Inconel 718广泛用于制造燃气轮机发动机热端部件,因此被标记为耐热超合金(HRSA)。
Monel K-500高度耐蒸汽和海水,成为海洋应用的宠儿。
钴铬合金(CoCR)则用于从牙桥、人工膝关节到风力涡轮机和婚戒的方方面面。
超合金分三大类:镍基、钴基和铁基。大多为专有牌号,由Haynes International和Special Metals Corporation (SMC)等公司为航空航天用途及极端高温、低温或腐蚀环境开发。如前所述,所有超合金都难加工,需要刚性设备和专为这些苛刻材料设计的切削刀具。
铣刀、钻头和车削刀片
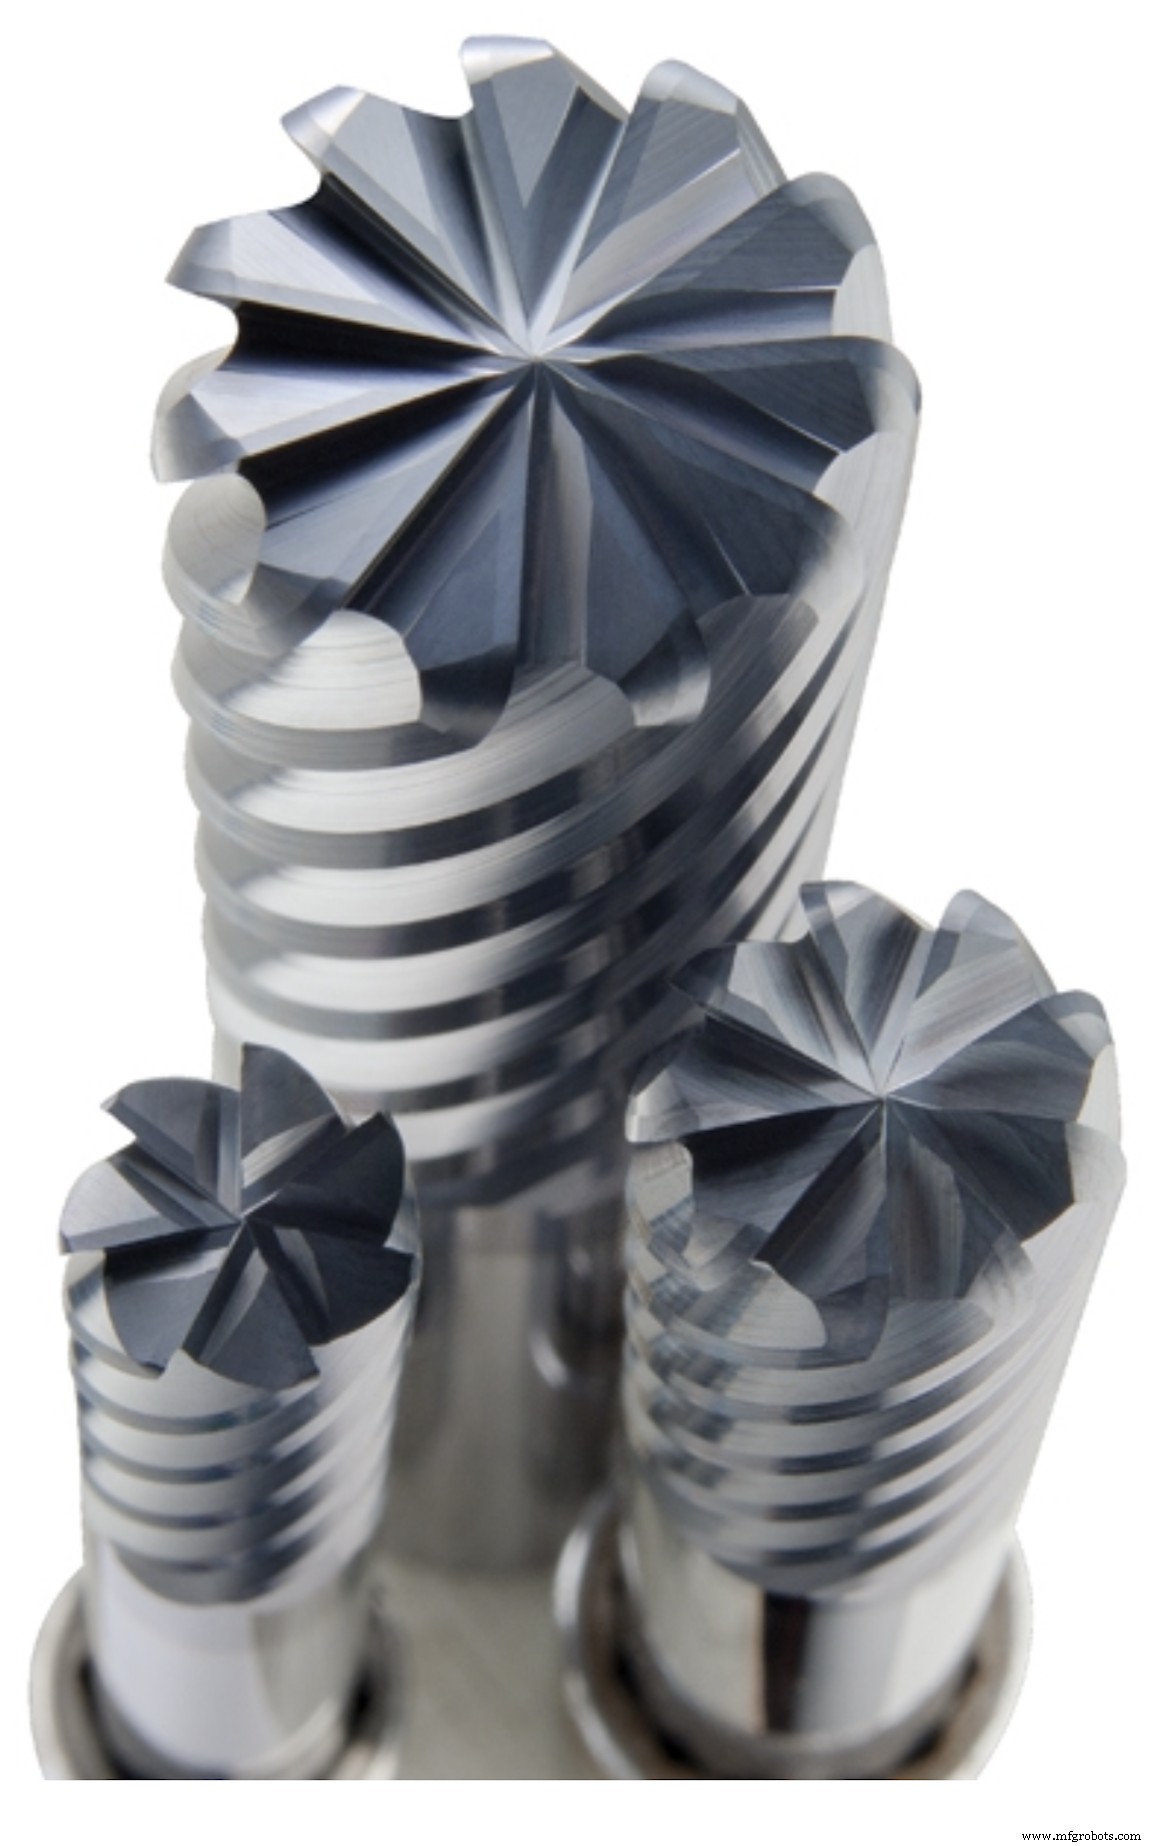
幸运的是,愿意挑战HRSA和其他超合金的机加工车间如今有大量切削刀具可选。
我们为本文采访的三家切削刀具制造商都提供专为此类挑战性材料设计的铣刀、钻头和车削刀片,其他供应商也是如此。但每种情况的警示是:若想充分发挥这些刀具潜力,可能需要不同的加工战术。
例如,KYOCERA SGS Precision Tools Inc.有其Multi-Carb系列铣刀,应用工程师Jacob Rak指出,它们提供7、9或11刃,拥有极重的刀芯以保证刚性。
“多年前,加工超合金的常规方法是用少刃铣刀激进切削,”他说。“但我们通过内部测试和航空航天客户发现,高刃数刀具在较轻切深和低至中等切削速度下应用,对超合金极其有效。”
视具体材料而定,Rak通常建议径向切深(DOC)不大于刀具直径的5%起步。当然这假设使用高效加工(HEM)或动态铣削策略,这些有助于变薄切屑并减少切削区热量。
“我们用9刃刀具做到20% DOC且效果很好,”他说。“关键是利用高效加工刀具路径分散切削力,防止刀具负载尖峰。”
使用重芯刀具
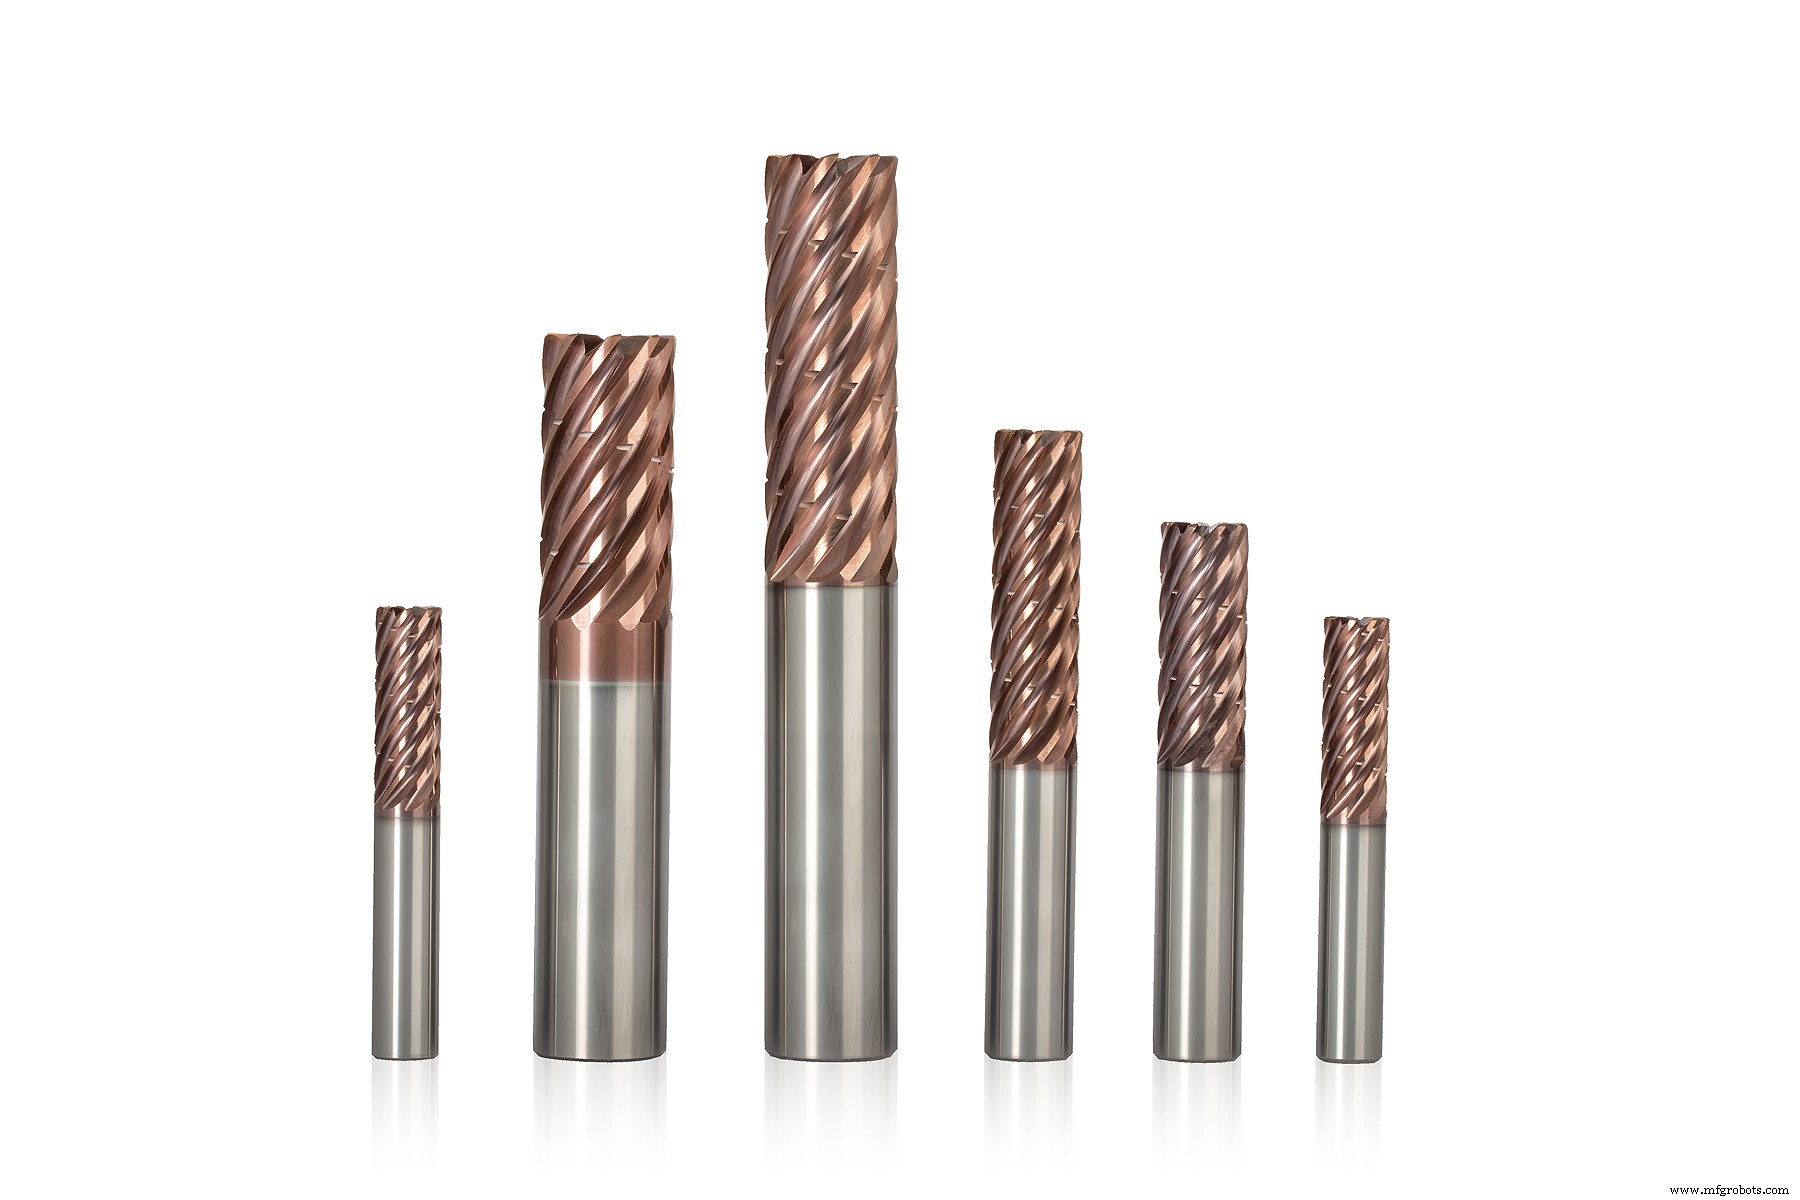
Rak重申重芯刀具的必要性,因为这能减少超合金加工中常见的变形。M.A. Ford Mfg. Co. Inc.应用工程师Derek Nading也持相同观点,面对困难超合金应用时通常从公司TuffCut XT9 (380系列)起步。
“XT9是一款9刃、变螺距、37°螺旋角铣刀,几年前我们为一大航空航天客户作为特殊订单设计,”他说。“我们很快发现它在耐热超合金中性能无与伦比,经过几次额外调整——包括基于TiAlSiN的(ALtima Xtreme)涂层——我们将其列为标准产品。”
与SGS和其他切削刀具制造商一样,M.A. Ford也建议摆线铣削策略是超合金加工的明确前进方向。
“随着近年机床及其控制系统的进步,动态铣削技术配合涂层硬质合金,能给您最佳刀具寿命和金属去除率,”M.A. Ford五大湖区区域业务经理Dirk Dietsch说。
“然而,动态铣削不是唯一优势,”他补充道。“它还提供更低切削力、改善零件表面质量、减少工件关键热量,以及对切削刀具灾难性失效最一致的安全工艺。”
保持刀具冷却
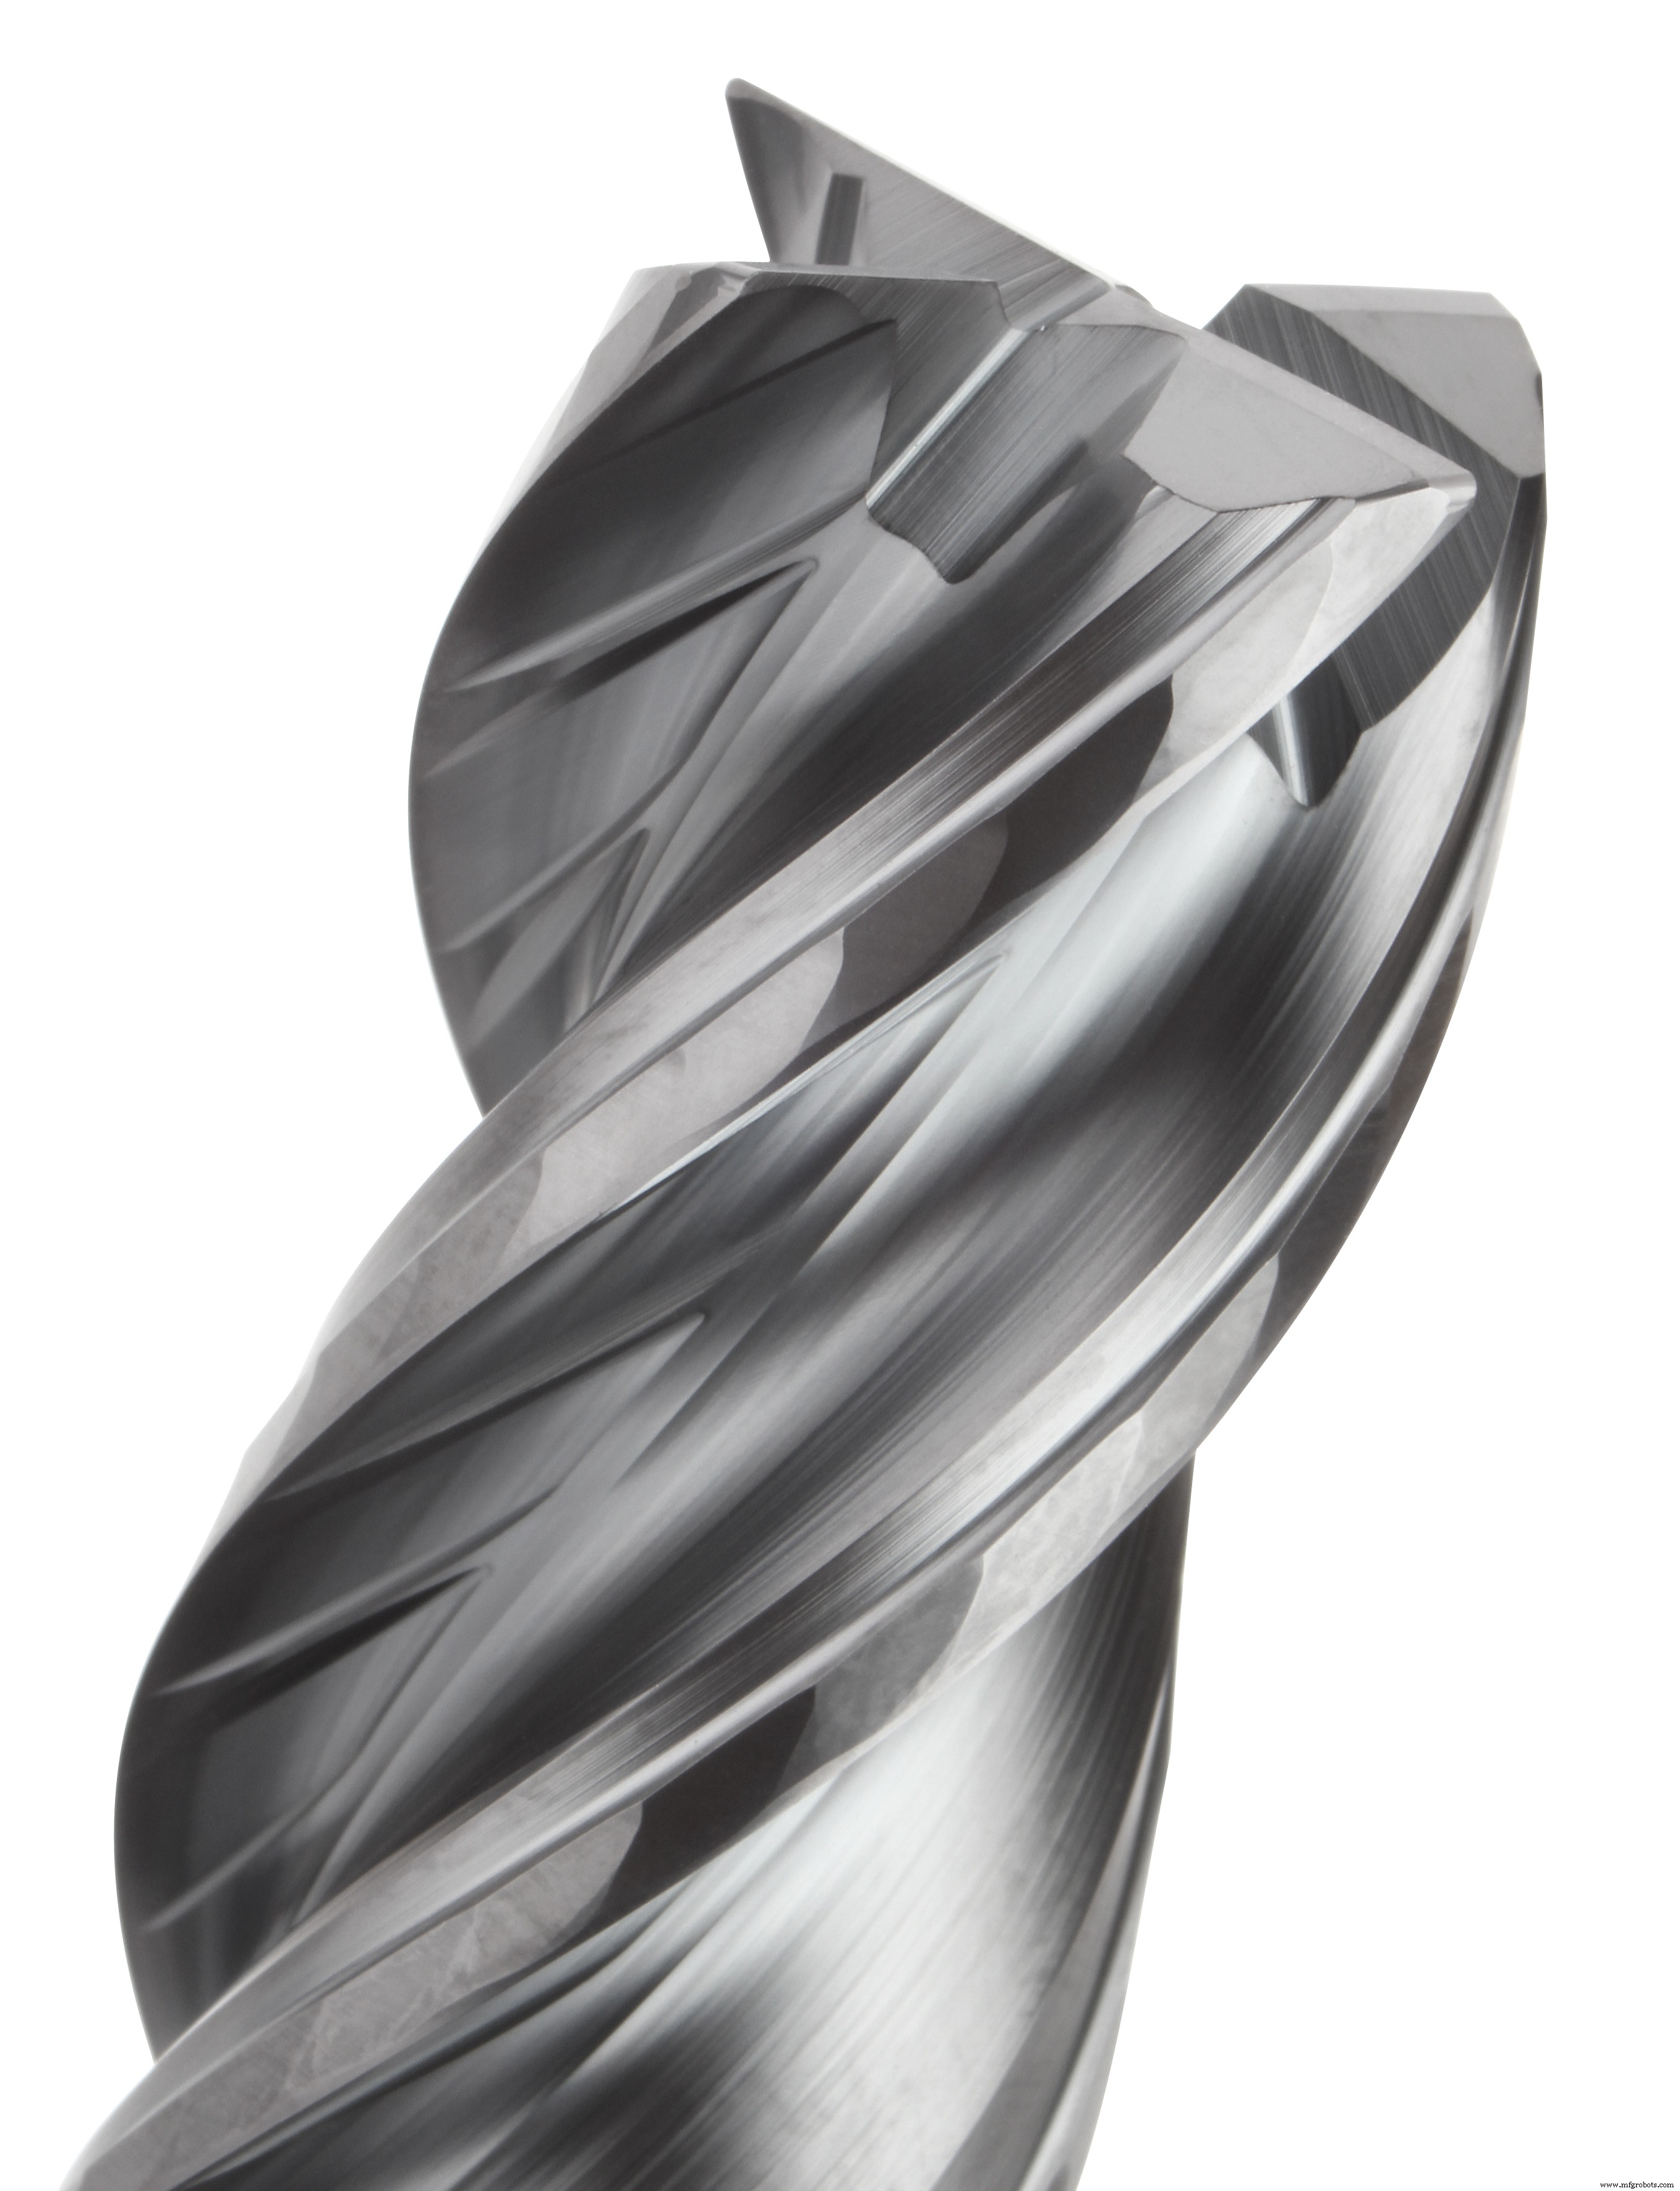
两位切削刀具专家都强调刚性装夹和同样坚固机床的必要性,Kennametal Inc.区域产品经理Steve Archambault也是如此。当问及公司哪款铣刀最适合超合金加工时,他列举了几个可能性,但首推HARVI 1 TE。
“其设计有几个诀窍,让HARVI 1 TE运行更平滑、摩擦更小,”他说。“在高温合金中,这最后一点——热和摩擦——是个大问题。凭借偏心面浮雕、特殊切屑槽和抛物线芯强化,这把刀具具备高效超合金切削所需的所有属性。”
Kennametal车削区域产品经理Greg Sage迅速指出,固体硬质合金不是加工超合金的唯一选择;还有陶瓷。
Sage赞同其他人关于刚性的建议,但补充说,对于像Kennametal全陶瓷铣刀这样的刀具,以及使用陶瓷或PCBN(立方氮化硼)的车削应用,刚性尤为必要。
“给定刚性装夹,像我们KYS25陶瓷这样的牌号在超合金中能达到700 sfm或更高切削速度,大幅提高吞吐量,”Sage说。“精加工操作中,Kennametal KB1630 PCBN车削刀片表现极佳。重要的是车间要记住选项很多,决定用哪些及如何应用时应联系切削刀具供应商寻求支持。”
让装夹变“超级”
切削刀具制造商会告诉您:针对材料的牌号和几何形状、刚性装夹和合适机床,都是成功加工Inconel和Hastelloy等耐热超合金所需。
他们当然正确,但HRSA故事不止于此。
如果钻头或铣刀允许,使用过滤良好、维护得当的内冷,压力70 bar以上(1,000 psi)也是明智之举。当然,这对要求不高的材料同样适用,正如大多数车削操作一样。
刀柄结构也值得仔细考量。因粗加工超合金、钛合金甚至铝合金时担心刀具拔出,Haimer Safe-Lock或可比防滑刀柄是良好投资。刀具平衡系统也是。正如任何机加工人员所知,消除跳动和振动是延长刀具寿命和改善零件质量的关键;除使用高质量液压、机械或热缩刀柄外,使用前平衡完整刀柄组件是实现这一点的最佳方式之一。
遵循这些步骤,您很快会发现超合金其实没那么“超级”难加工。
您能提供哪些关于加工超合金的技巧和技术?请在下方评论分享见解。
您如何应对难加工材料?
制造商为在充满挑战的全球市场中获取优势,了解如何加工某些金属至关重要。
加工超合金的技巧——这些以难加工著称却常用于航空航天、能源和医疗行业的金属——因此值得了解。
通过参与投票帮助他人获得加工这些材料的见解。
您认为哪些加工超合金技巧最有用?
工业技术